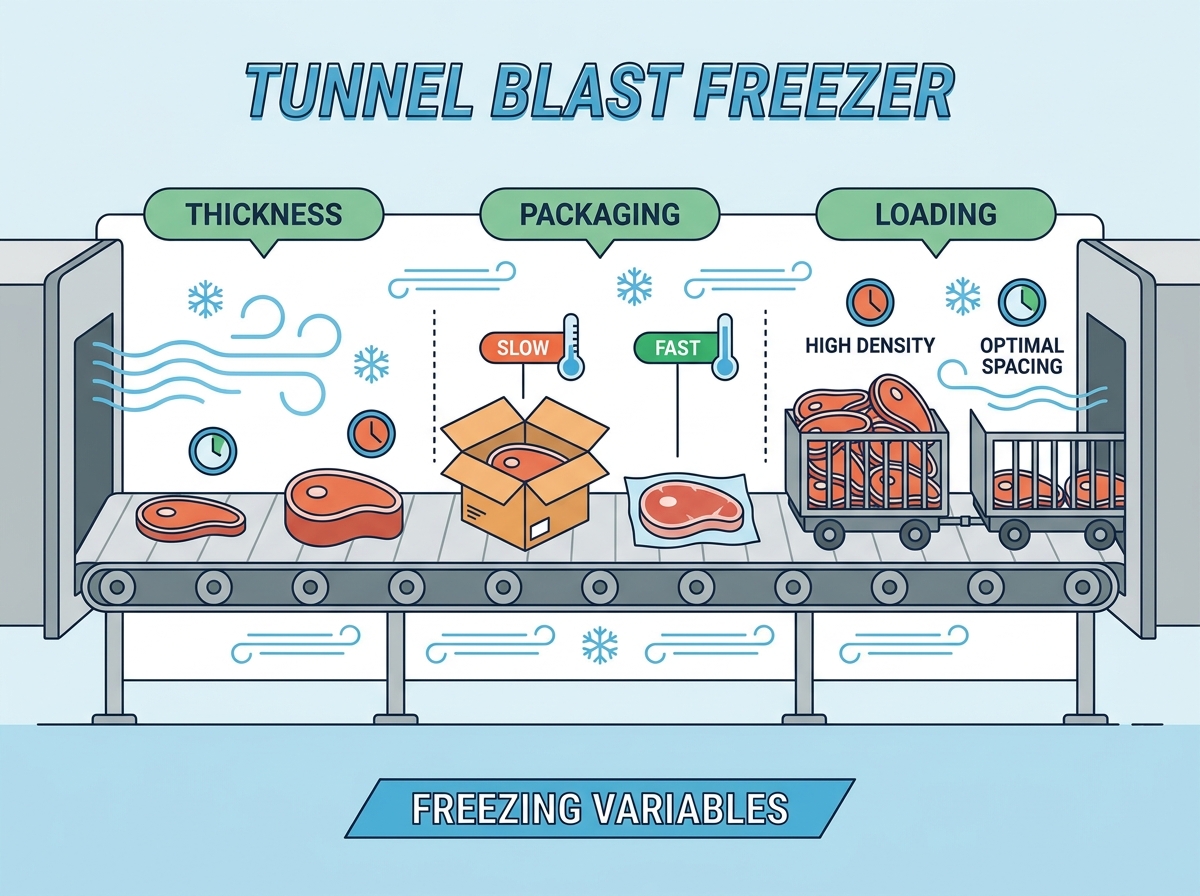
大量の食肉加工施設は、処理量と製品品質の間で常に緊張に直面しています。非効率的な熱伝達は、生産のボトルネック、深刻な歩留まりの低下、エネルギー消費の増加につながります。予測できない冷凍時間は、冷凍プラントのみの故障によって発生することはほとんどありません。これらは通常、操作上の変数の位置がずれていることによって発生します。具体的には、肉の厚さが変化すること、断熱性の高い包装、最適ではないベルトの負荷が空気の流れを妨げます。投資収益率を最大化するには、 トンネルブラスト冷凍庫
重要なポイント
厚さによって滞留時間が決まります: 凍結時間は製品の厚さに応じて直線的ではなく指数関数的に増加するため、正確なベルト速度の校正が必要です。
包装は断熱材です。閉じ込められた空気と段ボール素材は断熱材として機能します。ケースの設計とエアフローの調整を最適化することで、凍結時間を最大 50% 短縮できます。
積載密度により気流を制御: 垂直または水平の気流を妨げずにベルトの適用範囲を最大化することで、デッドゾーンや不均一な凍結を防ぎます。
連続効率とバッチ効率: トンネル ブラスト冷凍庫は、入力変数が安定している限り、バッチ ブラスト冷凍庫と比較して均一な肉製品の優れた一貫性を実現します。
IQF とバルク ブラスト冷凍: 個別急速冷凍 (IQF) とバルク/クラスト トンネル ブラスト冷凍のどちらを選択するかは、完全に製品サイズ、目的の氷結晶形成、および必要な水分保持に依存します。
食肉加工におけるトンネルブラスト冷凍庫の仕組み
問題の枠組み (達成基準)
工業用食肉冷凍には厳しいベースライン要件が求められます。主な目標は、急速な深部温度の低下を達成することです。この急速な低下により、微生物の増殖が即座に停止します。解凍時のドリップロスも最小限に抑えます。成功は、すべての製品バッチにわたって一貫した中心温度によって評価されます。施設は、この速度とエネルギー消費のバランスを取る必要があります。逸脱すると、食品の安全性と製品の収量が損なわれます。高生産能力のプラントのフロアを歩くとき、凍結ラインの成功が作業全体のペースを左右します。冷凍庫が後退すると、カッティングフロアが停止します。
肉の熱中心が最大の氷結晶形成ゾーンを通過する速度によって成功を測定します。通常、このゾーンは -1°C から -5°C の間にあります。肉がこの温度帯を速く通過するほど、氷の結晶は小さくなります。小さな氷の結晶が筋肉組織の細胞構造を保護します。大きな氷の結晶は顕微鏡のナイフのように機能し、エンドユーザーが製品を解凍するときに細胞壁に穴をあけ、大規模なパージを引き起こします。
連続システムとバッチ システム
連続トンネル冷凍庫は、コンベア駆動の定常状態機構を使用して動作します。製品を制御された温度ゾーンにシームレスに移動させます。従来のバッチ ブラスト冷凍庫は、パレット化された固定室に依存しています。バッチ システムでは手動でのロードとアンロードが必要です。連続システムでは、この労働集約的なステップが不要になります。これらは、高スループットで均一な肉ラインにとって重要です。トンネル内の安定した空気の流れにより、すべての製品が同一の熱処理を受けることが保証されます。
バッチシステムでは、部屋の中央にあるパレットは蒸発器近くのパレットよりもはるかにゆっくりと凍結します。これにより、同じバッチ内でも製品の品質に大きなばらつきが生じます。連続システムは、すべての箱または肉片を同じ速度で同じ蒸発器を通過させて移動させることで、この問題を解決します。熱力学的暴露量は、ユニット 1 とユニット 10,000 で同一です。
IQF vs. バルク/クラストトンネルブラスト凍結
個々の急速冷凍トンネルは特定の目的を果たします。これらは、小片を迅速に個別に冷凍できるように設計されています。角切り肉や家禽の部位は、IQF テクノロジーから大きな恩恵を受けます。標準的なトンネルブラスト冷凍庫はさまざまな負荷を処理します。これらは、より大きなプリミカルカットや箱詰めされた肉向けに設計されています。バルクトンネルは、高密度でパッケージ化されたアイテムの浸透に重点を置いています。適切なシステムの選択は、製品の寸法に完全に依存します。
IQF システムでは流動化がよく使用されます。高速空気がメッシュベルトを通って吹き上がり、小さな肉片を持ち上げて、塊にならないように個別に冷凍します。バルクトンネルは、水平または垂直の指向性気流を使用して、ベルト上に平らに置かれた重い箱や大きな裸のカットから熱を奪います。 60 ポンドの牛肉トリム箱を IQF 流動化トンネルに通すことはできません。また、角切りにした鶏肉をバルク トンネルに通すと、固まった冷凍の肉ブロックができてしまいます。
ベースライン動作パラメータとプロトコル
肉の冷凍には特定の標準温度範囲が必要です。システムは通常、-30 °C ~ -40 °C で動作します。高速気流は絶対に必要です。高速エアにより、製品の周囲の熱境界層が取り除かれます。プロトコル要件により、安全な中心温度に迅速に到達することが求められます。通常、目標は、規制された時間枠内で -18°C です。これらのプロトコルを満たすことで、厳格な食品の安全性と規制順守が保証されます。
製品をベルトに導入する前に、トンネルを目標動作温度まで事前に冷却します。
風速計を使用してベルト全体の気流速度を検証し、デッドゾーンが存在しないことを確認します。
特定の SKU に指定された密度パターンに従って製品をロードします。
製造の最初の 1 時間で、トンネルから出てくる最も厚い肉片の中心温度を監視します。
コンベアベルトの可変周波数ドライブを調整して、中心温度の測定値に基づいて滞留時間を加速または減速します。
肉の厚さが冷凍時間と機器のサイズを決定する仕組み
肉の熱伝導率の物理学
肉の厚さと冷凍時間は非線形の関係にあります。プランクの方程式の原理は、この熱力学的挙動を明確に説明します。凍結した外層が厚くなるにつれて、熱の抽出が遅くなります。この凍った地殻は内部の断熱材として機能します。肉の厚さを 2 倍にすると、必要な冷凍時間は 4 倍以上になります。オペレーターは、生産計画時にこの急激な増加を考慮する必要があります。
牛肉のローストの表面が凍結すると、その凍結層の熱伝導率は凍結していない中心部とは異なります。冷凍システムは、凍結した地殻を通して暖かい中心から熱を引き出す必要があります。地殻が厚くなるにつれて、熱伝達率は劇的に低下します。このため、凍結時間を単純に直線的に推定することはできません。厚さ 4 インチのカットは、冷凍するのに 2 インチのカットの 2 倍の時間はかかりません。大幅に時間がかかります。
表面積対体積の比率
厚いプライマルカットは、独特の凍結ダイナミクスを示します。牛肉の丸肉や家禽丸ごとは、体積に対する表面積の比率が低くなります。完全に凍結するには長時間の滞留時間が必要です。薄く加工されたアイテムはより早く凍結します。バーガーのパティと鶏の胸肉は、体積に対する表面積の比率が高くなります。広い表面全体で冷たい空気を急速に吸収します。これらのプロファイルを 1 行に混在させると、処理効率が大幅に低下します。
薄いバーガー パティと厚い牛肉のチャブを同じベルトで実行する場合は、チャブのベルト速度を設定する必要があります。これは、ハンバーガーのパティが完全に冷凍された後もトンネル内に長時間留まるということを意味します。これにより冷凍能力が無駄になり、パテが不必要な脱水にさらされてしまいます。生産スケジュールでは、冷凍装置の効率を最大化するために、同様の表面積対体積比を持つ製品をグループ化する必要があります。
冷凍速度は肉全体の品質に直接影響します。厚く切った状態でゆっくり冷凍すると、大きな細胞外氷の結晶が生成されます。これらの大きな結晶は繊細な筋線維を破壊します。この損傷により、解凍時に過剰なパージと水分の損失が発生します。細胞の完全性が損なわれると、テクスチャは大幅に劣化します。高速度の急速な熱抽出 肉用のトンネルブラスト冷凍庫は、
管理が不十分な施設では、このような状況が常に見られます。厚い切り込みでベルトに過負荷がかかり、気温が上昇し、凍結プロセスが何時間も続きます。その肉がさらに加工されるために解凍されると、床は赤いパージで覆われます。そのパージによって体重が減り、体重が減れば収入も減ります。急速冷凍により、筋肉細胞内の水分が属する場所に閉じ込められます。
評価次元
購入者は、最も厚い製品に基づいて機器のサイズを決定する必要があります。運用環境の中で最大の SKU を慎重に評価してください。蒸発器コイルは最大の熱負荷に耐える必要があります。ベルトの長さは、必要な最長滞留時間に対応できる必要があります。ユニットのサイズが小さすぎると、凍結が不完全になります。サイズを大きくしすぎると、貴重な床面積とエネルギー資源が無駄になります。
肉製品の種類
平均厚さ
推定滞留時間 (-35°C 空気)
主な制限要因
バーガーパティ(ベア)
0.5インチ
15~25分
表面脱水
鶏胸肉(裸)
1.0インチ
35~50分
ベルト負荷密度
豚ロース肉(真空パック)
3.5インチ
120~160分
内部熱抵抗
箱詰めビーフトリム(段ボール)
6.0インチ
240~360分以上
包装用断熱材
パッケージングが熱抵抗に及ぼす影響
断熱材としての包装材
一般的な食肉包装材料にはさまざまな耐熱性があります。この抵抗を R 値として測定します。裸の製品は、熱障壁がなければ急速に凍結します。ポリで包まれた肉は、熱伝達がわずかに遅れます。真空シールされた製品は内部の空気を排除することで性能が向上します。段ボール箱は重い断熱材として機能します。それらは凍結プロセスを大幅に遅くします。
段ボールは文字通り、溝の中に空気を閉じ込めるように設計されています。このため、寒さを保つのに最適な素材になります。これは、凍てつくトンネル内で必要とされるものとは正反対です。 60ポンドの肉のブロックを段ボール箱の中に入れると、製品に到達する前に、冷凍システムが断熱層を突破することを強いられることになります。これにより滞留時間が大幅に延長され、より長いコンベア ベルトが必要になります。
エアギャップとヘッドスペースの危険性
密閉されたパッケージ内に空気が閉じ込められると危険です。非常に効果的な断熱材として機能します。空隙は冷気の侵入を大幅に妨げます。ボックス内のヘッドスペースにより、凍結環境との直接接触が防止されます。この断熱効果により、機器はさらに過酷な作業を強いられます。閉じ込められた空気を排除することは、効率的な熱伝達にとって重要です。
ボックスの容量が 80% までしか充填されていない場合、残りの 20% は単なるデッドエアになります。エバポレーターからの冷気は箱の外側に当たり、段ボールを冷やします。その後、肉から熱を奪い始める前に、内側の死んだ空気を冷やす必要があります。真空パッケージングでは、このヘッドスペースが完全に排除されます。プラスチックフィルムは肉にぴったりと密着し、冷気から製品の表面に直接熱が伝わります。
ケースの再設計とエアフローの調整
実際の設計の最適化により、効率が大幅に向上します。ブラストフリーザーの空気パターンは、製品の梱包ケースと一致する必要があります。再設計されたケースには戦略的な通気スロットが備わっています。これらのスロットにより、冷気が肉の上に直接流れることができます。この相乗効果により、全体のフリーズ時間を最大 50% 短縮できます。エアフローを適切に調整することで、機器の冷却能力が最大化されます。
私たちは梱包エンジニアと協力して、段ボール箱の側面や端に特定の穴を開けることがよくあります。トンネルがベルト全体に水平に空気を吹き込む場合、穴はその空気の流れに沿って整列する必要があります。冷たい空気は箱の片側に入り、内側のポリ包装された肉から直接熱を奪い、反対側から出ます。この単純な機械的変更により、必要な滞留時間を数時間短縮できます。
実装のリスク
生肉のデータに基づいて冷凍庫を指定するのは危険です。実際の生産ラインでは、包装された商品が凍結してしまうことがよくあります。裸の計算では、必要な滞留時間を大幅に過小評価します。この不一致により、ソフトセンターや不合格バッチが発生します。常に、最終的な生産準備の整ったパッケージを使用して、凍結時間をテストしてください。正確なテストにより、後で費用のかかる機器の変更を防ぐことができます。
裸の鶏の胸肉の熱データに基づいて、施設が数百万ドルの冷凍システムを購入しているのを見てきました。 6 か月後、マーケティング部門は鶏肉を小売用の段ボール箱に入れて販売することを決定しました。工場がカートンをトンネルに通すと、中心温度は -18°C ではなく -2°C になります。この装置はカートンの熱抵抗を考慮して設計されていませんでした。最終的にパッケージ化された状態に合わせてシステムを設計する必要があります。
ベルトの負荷とエアフローの最適化
ベルト速度の校正
コンベヤベルトには可変周波数ドライブが必要です。 VFD を使用すると、オペレーターは滞留時間を正確に調整できます。肉のプロファイルが異なれば、必要な暴露時間も異なります。冷凍時間を動的に制御することで、一貫した品質を保証します。オペレーターは、厚い切断を行う場合にベルトを遅くすることができます。薄くて裸の製品の場合は速度を上げることができます。
VFD は凍結トンネルのハンドルです。これがなければ、どのような製品がラインに投入されるかに関係なく、単一の生産速度に固定されてしまいます。工場管理者は、単一の SKU ごとに必要な VFD ヘルツ設定を計画する必要があります。これらの設定は、オペレータが切り替え中に正しい速度を推測する必要がないように、コントロール パネルに直接表示する必要があります。
製品の間隔と空気の流れのダイナミクス
ベルト上に肉を戦略的に配置する必要があります。間隔が不十分だと、チャネリングとして知られる現象が発生します。高速空気は高密度に充填された製品を容易にバイパスします。空の隙間を通って最も抵抗の少ない経路を通ります。これにより、肉の凍結が遅すぎるデッドゾーンが生じます。均一な間隔により、空気が製品のすべての表面に移動します。
空気は水のように振る舞います。常に最も簡単なルートを選択します。ベルトの中央に大量の肉の山を置き、端を空のままにすると、冷たい空気が空の端を流れ落ちるだけです。中心部の肉は必要な対流冷却を受けられません。製品をベルトの幅全体に均等に広げて、製品の荷重に空気を押し込む必要があります。
負荷密度とスループットの関係
ベルトに過負荷をかけると、理論上の紙のスループットが最大化されます。ただし、実際には必要な空気の流れが大幅に制限されます。空気の流れが制限されると、実際の冷凍時間が大幅に長くなります。不完全なコア凍結や食品安全違反の危険性があります。最適な積載密度を見つけることは、運用上のトレードオフです。体積と熱力学的効率のバランスを取る必要があります。
蒸発器が 1 分間に除去できる熱量には物理的な制限があります。システムが 5,000 ポンドまでしか設計されていないときに、ベルトに 10,000 ポンドの温かい肉を置くと、トンネル内の気温が上昇します。冷凍プラントは 100% の能力で稼働しますが、それでも温度を下げることができません。肉はトンネルから柔らかく出てくるので、作業を完了するには冷凍庫に入れなければならず、連続システムの目的全体が台無しになります。
緩和戦略
ベルト荷重の標準操作手順を実装します。プリミカルカットや箱入り肉に特定のパターンを作成します。個々の部分には、大きな箱とは異なる間隔が必要です。これらの正確な積載パターンを維持できるようにライン作業員を訓練します。一貫した荷重によりチャネリングが防止され、デッドゾーンが排除されます。 SOP は、すべてのシフトにわたって予測可能な凍結時間を保証します。
垂直方向の気流の侵入を可能にするために、ボックス間に必要な正確な隙間 (たとえば、四辺で 2 インチ) を定義します。
インフィードコンベアに物理ガイドまたはレーザーラインを設置して、作業者が製品を正しく位置合わせできるようにします。
専任の品質管理技術者を割り当てて、インフィード ベルトの密度を 30 分ごとに監視します。
小型 IQF 製品には自動散布シェーカーを使用して、凍結ゾーンに入る前に均一な層の深さを確保します。
トンネルブラスト冷凍庫の評価: 購入者の意思決定の枠組み
機能と結果のマッピング
ハードウェア コンポーネントを評価するには、機能を製品の結果と一致させる必要があります。蒸発器コイルの設計は連続運転時間に影響を与えます。ファンの構成により、高密度負荷への空気の侵入が決まります。ベルトの素材は衛生状態と空気の流れのダイナミクスに影響を与えます。総馬力だけを見ることはできません。その力が製品にどのように適用されるかに注目する必要があります。
成分
機能オプション
運用上の成果
蒸発器コイル
広いフィン間隔と緻密なフィン
広い間隔により、より多くの霜の蓄積に対応できるため、霜取りサイクル間の実行時間が延長されます。
ファン構成
軸流ファンと遠心ファン
遠心ファンは、密に詰められた箱入り肉からの高い静圧を克服します。
ベルトの種類
モジュラープラスチックとステンレスメッシュの比較
ステンレスメッシュは優れた通気性と重い荷重に対する耐久性を提供します。
霜取りシステム
ホットガスと水の霜取り
高温ガスにより所要時間が短縮され、コイルから氷がより効率的に除去されます。
エンクロージャパネル
4 インチ断熱パネルと 6 インチ断熱パネルの比較
パネルが厚いと熱の浸透が減少し、冷凍プラントへの負荷が軽減されます。
プロトコルの検証と監視
品質管理にはリアルタイムの監視が不可欠です。気温を追跡するためのシステムの機能を評価します。空気速度とベルト速度を継続的に監視します。チームが中心温度を検証できる設定になっていることを確認してください。一貫した監視により、しきい値に正常に到達したことが証明されます。データログは、厳格な規制順守の取り組みをサポートします。
最新のシステムは、PLC 制御を使用して、蒸発器から出る空気と蒸発器に戻る空気の温度を追跡します。これら 2 つの数値の差により、肉からどれだけの熱が奪われているかが正確にわかります。還気の温度が下がり始めたら、肉が冷たくなり、熱の吸収が少なくなっているということです。オペレーターはこのデータを使用して、ベルト速度をリアルタイムで微調整します。
スケーラビリティとコンプライアンス
将来の増加に応じてシステムが拡張できる能力を評価します。生産量が時間の経過とともに変化しないことはほとんどありません。機器は厳格な食品安全基準に準拠する必要があります。衛生的な設計原則により、洗浄と検査が簡単になります。自動定置洗浄システムをサポートする機能を探してください。コンプライアンスを遵守することで、コストのかかる操業停止や製品のリコールを防ぎます。
レイアウトを設計するときは、後でトンネルにモジュール式セクションを追加できるように、施設内に物理的なスペースを残しておきます。現在 40 フィートのトンネルを購入する場合は、3 年後に生産量が 2 倍になったときに 60 フィートに拡張できるスペースがあることを確認してください。すべての内部フレームワークが傾斜面を備えた完全に溶接されたステンレス鋼であることを確認し、洗浄水がすぐに排出されるようにします。冷凍庫内に水が溜まると、衛生面で大きなリスクが生じます。
実装のリスク
インストールのハードルにより、プロジェクトのスケジュールが大幅に遅れる可能性があります。多くの場合、施設の設置面積の制約によって機器の寸法が決まります。構造床荷重は重い冷凍装置をサポートする必要があります。既存の冷凍プラントには十分な能力がなければなりません。中央のアンモニアまたはフレオンの容量が不十分だと、新しい冷凍庫が機能しなくなる可能性があります。注文書に署名する前に、これらのインフラストラクチャのリスクに対処してください。
新しいトンネルに必要な冷却量を正確に計算し、それをエンジン ルームの利用可能な容量と比較する必要があります。夏の間、コンプレッサーがすでに 90% の能力で稼働している場合、大規模な連続冷凍庫を追加するとシステム全体がクラッシュします。トンネルが現場に到着する前に、コンプレッサー、凝縮器、配管インフラをアップグレードする必要がある場合があります。
連続冷凍システムにおけるコストと価値のトレードオフ
資本支出 (CapEx) と運用コスト (OpEx)
トンネル冷凍庫には多額の初期設備投資が必要です。ただし、長期的には運用コストが大幅に節約されます。手動によるパレット移動が不要になるため、人件費が削減されます。定常状態動作により、全体的なエネルギー効率が向上します。製品の取り扱いを減らすことで、肉への物理的損傷を最小限に抑えます。これらの OpEx の節約により、初期設備投資がすぐに正当化されます。
バッチブラストセルの積み下ろしに必要なフォークリフトの交通量を考えてみましょう。パレットを搬入し、24 時間待機して、搬出するドライバーがいます。連続システムは、包装ラインから製品を直接取り出し、冷凍して、パレタイザーに直接配送します。中間の取り扱い手順を排除し、フォークリフトのメンテナンスを軽減し、冷凍プロセスの管理に必要な労働時間を削減します。
財務指標としての利回り維持
利回りの維持は重要な財務指標です。急速冷凍によりドリップロスを大幅に軽減します。水分重量をわずか 1% 節約するだけでも、大きな利益が得られます。これは、年間数百万ポンドの大幅な節約につながります。水分を保持するということは、水ではなく肉を販売することを意味します。この正確な収量維持データに基づいて ROI を計算します。
工場が年間 5,000 万ポンドの牛肉を処理する場合、ドリップロスが 1% 削減されると、50 万ポンドの製品が節約されることになります。 1 ポンドあたり 3.00 ドルとすると、毎年 150 万ドルの収益が回収されることになります。冷凍設備の資本コストは、多くの場合、運転開始から最初の 24 か月以内にこの収量の維持によって全額支払われます。肉の細胞生物学を見れば、経済的な正当性は明らかです。
結論
連続冷凍システムは、運用上の大幅なアップグレードです。ただし、その成功は物理変数の制御にかかっています。厚さ、梱包、積載密度などを厳密に管理する必要があります。生産ラインを構成するときは、推測に頼らないでください。
特定の肉製品の熱モデリング研究を開始して、正確な滞留時間を決定します。
包括的な包装監査を実施して、閉じ込められた空気を排除し、通気スロットを改善します。
調達前に正確な冷凍負荷を計算するには、産業用冷凍技術者に相談してください。
空気の流れの偏りを防ぐために、ベルトの負荷パターンに関する厳格な標準操作手順を確立します。
よくある質問
Q: 食肉用トンネルブラスト冷凍庫の理想的な温度は何度ですか?
A: 通常、急速冷凍速度とエネルギー効率および湿気制御のバランスを取るために、-30 °C ~ -40 °C で動作します。
Q: パッケージングは急速冷凍時間にどのような影響を与えますか?
A: 段ボールなどの梱包材や閉じ込められた空気は断熱材として機能します。不適切に設計されたパッケージでは、裸の製品または最適化された製品と比較して、必要な冷凍時間が 2 倍になる可能性があります。
Q: トンネル冷凍庫とバッチブラスト冷凍庫の違いは何ですか?
A: トンネル冷凍庫は、定常状態で大量の冷凍を行うために連続コンベア ベルトを使用しますが、バッチ ブラスト冷凍庫では、固定されたパレットを密閉された部屋に設定サイクルで積み込む必要があります。
Q: IQF トンネル冷凍は、食肉用のバルクトンネルブラスト冷凍とどのように異なりますか?
A: IQF トンネル冷凍では、高速気流を使用して個々のピースを個別に急速冷凍し、凝集を防ぎます。バルクトンネルブラスト冷凍では、より大きな、グループ化された、またはパッケージ化された肉製品を連続コンベアベルト上で処理します。
Q: 肉製品の冷凍時間はどのように計算しますか?
A: 冷凍時間は、製品の初期温度、目標中心温度、製品の厚さ、肉の熱伝導率、冷凍庫の気流の速度/温度などの変数を使用して計算されます。
Q: トンネルブラスト冷凍庫は複数の厚さの肉を同時に処理できますか?
A: あまりお勧めできません。食品の安全性を確保するには、ベルト速度を最も厚いアイテムに設定する必要があります。つまり、薄いアイテムは過剰に処理され、エネルギーが無駄になり、品質が低下する可能性があります。
Q: トンネルブラスト冷凍庫で冷凍焼けが起こる原因は何ですか?
A: 冷凍焼けは水分の昇華によって起こります。トンネル冷凍庫では、ベルトの速度が遅いか気流の分布が不十分なために、包装されていない肉が高速かつ低湿度の空気に必要以上にさらされると、この現象が発生します。