आप यहां हैं: घर »
ब्लॉग »
उद्योग हॉटस्पॉट »
मांस के लिए टनल ब्लास्ट फ्रीजिंग: मोटाई, पैकेजिंग और लोडिंग फ्रीजिंग समय को कैसे प्रभावित करती है
मांस के लिए टनल ब्लास्ट फ्रीजिंग: मोटाई, पैकेजिंग और लोडिंग फ्रीजिंग समय को कैसे प्रभावित करती है
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-08-04 उत्पत्ति: साइट
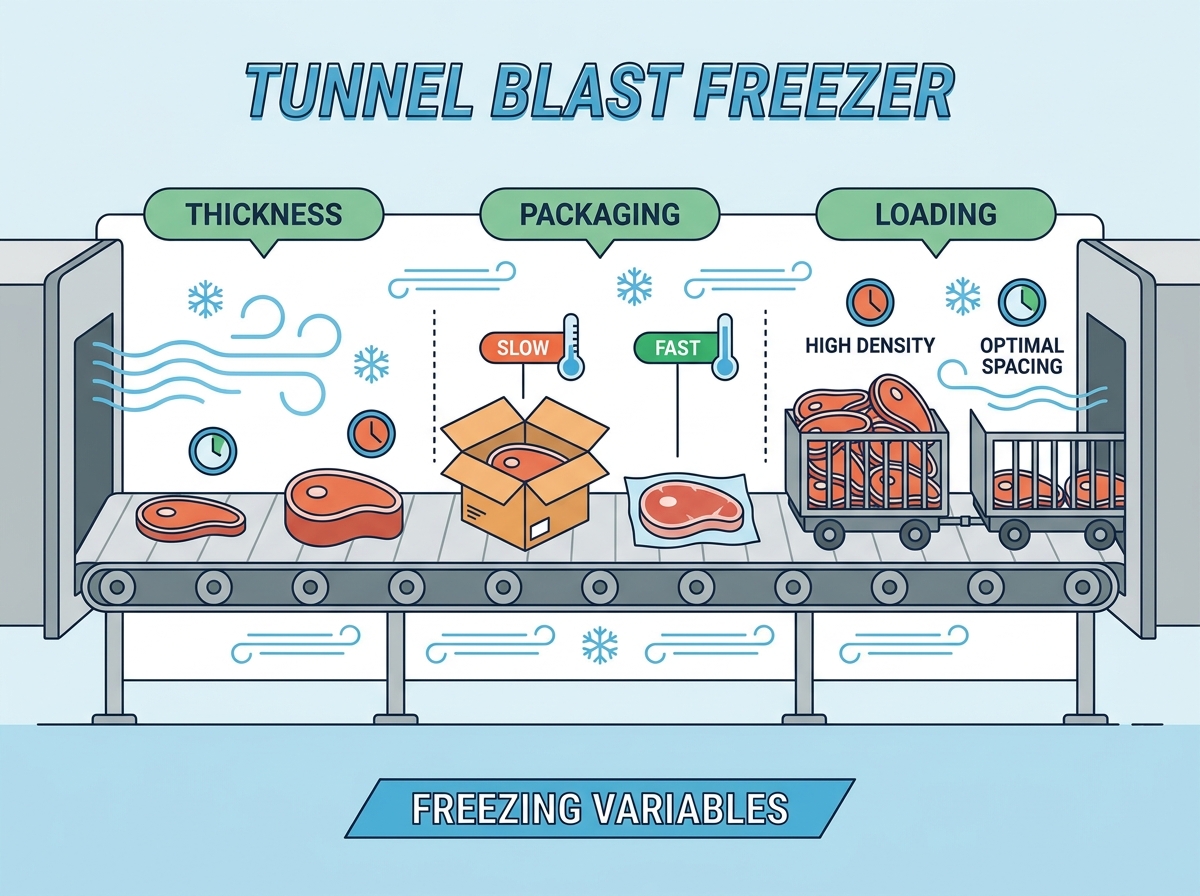
उच्च मात्रा वाली मांस प्रसंस्करण सुविधाओं को थ्रूपुट और उत्पाद की गुणवत्ता के बीच निरंतर तनाव का सामना करना पड़ता है। अकुशल तापीय स्थानांतरण से उत्पादन में रुकावटें, गंभीर उपज हानि और ऊर्जा व्यय में वृद्धि होती है। अप्रत्याशित ठंड के समय अकेले प्रशीतन संयंत्र की विफलता शायद ही कभी होती है। वे आम तौर पर गलत संरेखित परिचालन चर का परिणाम होते हैं। विशेष रूप से, परिवर्तनीय मांस की मोटाई, अत्यधिक इंसुलेटेड पैकेजिंग, और उप-इष्टतम बेल्ट लोडिंग वायु प्रवाह में बाधा डालती है। ए के निवेश पर रिटर्न को अधिकतम करने के लिए टनल ब्लास्ट फ्रीजर , सुविधा इंजीनियरों और संयंत्र प्रबंधकों को उत्पाद, इसकी पैकेजिंग और उपकरण के निरंतर वायु प्रवाह डिजाइन के बीच सटीक थर्मोडायनामिक संबंध का मूल्यांकन करना चाहिए। इन चरों को समझने से लगातार कोर तापमान सुनिश्चित होता है और महंगी उत्पादन देरी को रोका जा सकता है। प्लांट संचालकों को सैद्धांतिक क्षमता चार्ट से आगे बढ़ना चाहिए और कन्वेयर बेल्ट पर भौतिक वास्तविकताओं को देखना चाहिए। थर्मल प्रतिरोध के मूल कारणों को संबोधित करके, आप उत्पादन कार्यक्रम को स्थिर कर सकते हैं और उत्पाद की अखंडता की रक्षा कर सकते हैं।
चाबी छीनना
मोटाई रुकने के समय को निर्धारित करती है: उत्पाद की मोटाई के साथ, ठंड का समय तेजी से बढ़ता है, रैखिक रूप से नहीं, जिसके लिए सटीक बेल्ट गति अंशांकन की आवश्यकता होती है।
पैकेजिंग एक थर्मल बैरियर है: फंसी हुई हवा और नालीदार सामग्री इन्सुलेटर के रूप में कार्य करती है; केस डिज़ाइन और वायु प्रवाह संरेखण को अनुकूलित करने से ठंड के समय को 50% तक कम किया जा सकता है।
लोडिंग घनत्व वायु प्रवाह को नियंत्रित करता है: ऊर्ध्वाधर या क्षैतिज वायु प्रवाह में बाधा डाले बिना बेल्ट कवरेज को अधिकतम करना मृत क्षेत्रों और असमान ठंड को रोकता है।
सतत बनाम बैच दक्षता: टनल ब्लास्ट फ्रीजर बैच ब्लास्ट फ्रीजर की तुलना में समान मांस उत्पादों के लिए बेहतर स्थिरता प्रदान करते हैं, बशर्ते इनपुट चर स्थिर रहें।
आईक्यूएफ बनाम बल्क ब्लास्ट फ्रीजिंग: व्यक्तिगत त्वरित फ्रीजिंग (आईक्यूएफ) और बल्क/क्रस्ट टनल ब्लास्ट फ्रीजिंग के बीच चयन पूरी तरह से उत्पाद के आकार, लक्ष्य बर्फ क्रिस्टल गठन और वांछित नमी बनाए रखने पर निर्भर करता है।
मांस प्रसंस्करण में टनल ब्लास्ट फ्रीजर की यांत्रिकी
समस्या निर्धारण (सफलता मानदंड)
औद्योगिक मांस फ्रीजिंग के लिए सख्त आधारभूत आवश्यकताओं की आवश्यकता होती है। प्राथमिक लक्ष्य तेजी से कोर तापमान में कमी लाना है। यह तीव्र गिरावट माइक्रोबियल विकास को तुरंत रोक देती है। यह पिघलने की प्रक्रिया के दौरान ड्रिप हानि को भी कम करता है। सफलता को सभी उत्पाद बैचों में लगातार कोर तापमान द्वारा मापा जाता है। सुविधाओं को इस गति को ऊर्जा खपत के साथ संतुलित करना होगा। कोई भी विचलन खाद्य सुरक्षा और उत्पाद उपज से समझौता करता है। जब आप उच्च क्षमता वाले संयंत्र के फर्श पर चलते हैं, तो फ़्रीज़िंग लाइन की सफलता पूरे ऑपरेशन की गति तय करती है। यदि फ़्रीज़र बैक अप हो जाता है, तो फर्श काटना बंद हो जाता है।
हम सफलता को उस गति से मापते हैं जिस गति से मांस का थर्मल केंद्र अधिकतम बर्फ क्रिस्टल गठन के क्षेत्र से गुजरता है। यह क्षेत्र आमतौर पर -1°C और -5°C के बीच स्थित होता है। मांस इस तापमान बैंड से जितनी तेजी से गुजरता है, बर्फ के क्रिस्टल उतने ही छोटे होते हैं। छोटे बर्फ के क्रिस्टल मांसपेशियों के ऊतकों की सेलुलर संरचना की रक्षा करते हैं। बड़े बर्फ के क्रिस्टल सूक्ष्म चाकू की तरह काम करते हैं, कोशिका की दीवारों को छेदते हैं और जब अंतिम उपयोगकर्ता उत्पाद को पिघलाता है तो बड़े पैमाने पर शुद्धिकरण का कारण बनता है।
सतत बनाम बैच सिस्टम
सतत सुरंग फ़्रीज़र कन्वेयर-चालित, स्थिर-अवस्था यांत्रिकी का उपयोग करके संचालित होते हैं। वे नियंत्रित तापमान क्षेत्रों के माध्यम से उत्पाद को निर्बाध रूप से ले जाते हैं। पारंपरिक बैच ब्लास्ट फ़्रीज़र पैलेटाइज़्ड, स्थिर कमरों पर निर्भर करते हैं। बैच सिस्टम को मैन्युअल लोडिंग और अनलोडिंग की आवश्यकता होती है। सतत प्रणालियाँ इस श्रम-गहन कदम को समाप्त कर देती हैं। वे उच्च-थ्रूपुट, समान मांस लाइनों के लिए महत्वपूर्ण हैं। सुरंग में स्थिर वायु प्रवाह यह सुनिश्चित करता है कि प्रत्येक उत्पाद को समान थर्मल उपचार प्राप्त हो।
एक बैच प्रणाली में, कमरे के केंद्र में स्थित पैलेट बाष्पीकरणकर्ताओं के पास की तुलना में बहुत धीमी गति से जमते हैं। इससे एक ही बैच के भीतर उत्पाद की गुणवत्ता में व्यापक अंतर पैदा होता है। एक सतत प्रणाली प्रत्येक बक्से या मांस के टुकड़े को समान गति से समान बाष्पीकरणकर्ताओं के पास ले जाकर इसका समाधान करती है। यूनिट एक और यूनिट दस हजार के लिए थर्मोडायनामिक एक्सपोज़र समान है।
IQF बनाम बल्क/क्रस्ट टनल ब्लास्ट फ्रीजिंग
व्यक्तिगत त्वरित हिमीकरण सुरंगें एक विशिष्ट उद्देश्य की पूर्ति करती हैं। वे छोटे टुकड़ों को तेजी से, अलग-अलग जमा देने के लिए डिज़ाइन किए गए हैं। कटे हुए मांस और मुर्गी के हिस्सों को IQF प्रौद्योगिकी से बहुत लाभ होता है। मानक टनल ब्लास्ट फ्रीजर अलग-अलग भार संभालते हैं। वे बड़े प्राइमल कट्स और बॉक्स्ड मीट के लिए डिज़ाइन किए गए हैं। बल्क सुरंगें घनी, पैक की गई वस्तुओं को भेदने पर ध्यान केंद्रित करती हैं। सही प्रणाली का चयन पूरी तरह से आपके उत्पाद आयामों पर निर्भर करता है।
IQF सिस्टम अक्सर द्रवीकरण का उपयोग करते हैं। उच्च-वेग वाली हवा एक जालीदार बेल्ट के माध्यम से बहती है, छोटे मांस के टुकड़ों को उठाती है और उन्हें अलग-अलग जमा देती है ताकि वे एक साथ चिपक न जाएं। बल्क सुरंगें भारी बक्से या बेल्ट पर सपाट आराम करने वाले बड़े नंगे कटों से गर्मी को दूर करने के लिए निर्देशित क्षैतिज या ऊर्ध्वाधर वायु प्रवाह का उपयोग करती हैं। आप IQF द्रवीकरण सुरंग के माध्यम से गोमांस ट्रिम के 60-पाउंड बक्से नहीं चला सकते हैं, और एक थोक सुरंग के माध्यम से कटा हुआ चिकन चलाने से मांस का एक ठोस, जमे हुए ब्लॉक में परिणाम होगा।
बेसलाइन ऑपरेटिंग पैरामीटर और प्रोटोकॉल
मांस को जमने के लिए विशिष्ट मानक तापमान सीमाओं की आवश्यकता होती है। सिस्टम आमतौर पर -30°C और -40°C के बीच काम करते हैं। उच्च-वेग वायुप्रवाह एक परम आवश्यकता है। तेज हवा उत्पाद के आसपास की थर्मल सीमा परत को हटा देती है। प्रोटोकॉल आवश्यकताएँ तेजी से सुरक्षित कोर तापमान तक पहुँचने का निर्देश देती हैं। विनियमित समय सीमा के भीतर लक्ष्य आमतौर पर -18°C होता है। इन प्रोटोकॉल को पूरा करने से सख्त खाद्य सुरक्षा और नियामक अनुपालन सुनिश्चित होता है।
किसी भी उत्पाद को बेल्ट में डालने से पहले सुरंग को लक्ष्य ऑपरेटिंग तापमान तक ठंडा करें।
यह सुनिश्चित करने के लिए कि कोई मृत क्षेत्र मौजूद नहीं है, एनीमोमीटर का उपयोग करके बेल्ट में वायु प्रवाह वेग को सत्यापित करें।
उस विशिष्ट SKU के लिए निर्दिष्ट घनत्व पैटर्न के अनुसार उत्पाद लोड करें।
उत्पादन के पहले घंटे के दौरान सुरंग से निकलने वाले मांस के सबसे मोटे टुकड़े के मुख्य तापमान की निगरानी करें।
कोर तापमान रीडिंग के आधार पर विलंब समय को तेज या धीमा करने के लिए कन्वेयर बेल्ट पर परिवर्तनीय आवृत्ति ड्राइव को समायोजित करें।
मांस की मोटाई बर्फ़ीली समय और उपकरण के आकार को कैसे निर्धारित करती है
मांस में तापीय चालकता का भौतिकी
मांस की मोटाई ठंड के समय के साथ एक गैर-रैखिक संबंध साझा करती है। प्लैंक के समीकरण सिद्धांत इस थर्मोडायनामिक व्यवहार को स्पष्ट रूप से समझाते हैं। जैसे-जैसे जमी हुई बाहरी परत मोटी होती जाती है, ऊष्मा निष्कर्षण धीमा हो जाता है। यह जमी हुई परत आंतरिक इन्सुलेटर के रूप में कार्य करती है। मांस की मोटाई को दोगुना करने से आवश्यक ठंड का समय चौगुना से अधिक हो सकता है। ऑपरेटरों को उत्पादन योजना के दौरान इस घातीय वृद्धि का हिसाब देना होगा।
जब बीफ़ भूनने की सतह जम जाती है, तो उस जमी हुई परत में बिना जमे हुए केंद्र की तुलना में एक अलग तापीय चालकता होती है। प्रशीतन प्रणाली को जमी हुई परत के माध्यम से गर्म केंद्र से गर्मी खींचनी चाहिए। जैसे-जैसे परत मोटी होती जाती है, ऊष्मा स्थानांतरण दर नाटकीय रूप से कम हो जाती है। यही कारण है कि आप ठंड के समय को रैखिक रूप से एक्सट्रपलेशन नहीं कर सकते। 4 इंच मोटे कट को जमने में 2 इंच के कट की तुलना में दोगुना समय नहीं लगता है; इसमें काफी अधिक समय लगता है।
सतह क्षेत्र-से-आयतन अनुपात
मोटे प्राइमल कट अद्वितीय हिमीकरण गतिशीलता प्रस्तुत करते हैं। बीफ़ राउंड और पूरे पोल्ट्री में सतह क्षेत्र-से-आयतन अनुपात कम होता है। उन्हें पूरी तरह से जमने के लिए लंबे समय तक रहने की आवश्यकता होती है। पतली, प्रसंस्कृत वस्तुएं बहुत तेजी से जम जाती हैं। बर्गर पैटीज़ और चिकन ब्रेस्ट में सतह क्षेत्र-से-आयतन अनुपात उच्च होता है। वे अपनी चौड़ी सतहों पर ठंडी हवा को तेजी से अवशोषित करते हैं। इन प्रोफ़ाइलों को एक पंक्ति में मिलाने से गंभीर प्रसंस्करण अक्षमताएँ उत्पन्न होती हैं।
यदि आप पतली बर्गर पैटीज़ और मोटे बीफ़ चब को एक ही बेल्ट पर चलाते हैं, तो आपको चब के लिए बेल्ट की गति निर्धारित करनी होगी। इसका मतलब है कि बर्गर पैटीज़ पूरी तरह जमने के बाद भी लंबे समय तक सुरंग में रहेंगी। इससे प्रशीतन क्षमता बर्बाद हो जाती है और पैटीज़ अनावश्यक निर्जलीकरण के संपर्क में आ जाती है। फ्रीजिंग उपकरण की दक्षता को अधिकतम करने के लिए उत्पादन शेड्यूलिंग में उत्पादों को समान सतह क्षेत्र-से-आयतन अनुपात के साथ समूहित किया जाना चाहिए।
बर्फ के क्रिस्टल का निर्माण और ऊतक अखंडता
बर्फ़ जमने की गति सीधे तौर पर समग्र मांस की गुणवत्ता को प्रभावित करती है। मोटे कटों में धीमी गति से जमने से बड़े बाह्यकोशिकीय बर्फ के क्रिस्टल बनते हैं। ये बड़े क्रिस्टल नाजुक मांसपेशी फाइबर को तोड़ देते हैं। इस क्षति से पिघलने पर अत्यधिक शुद्धिकरण और नमी की हानि होती है। जब सेलुलर अखंडता से समझौता किया जाता है तो बनावट में काफी गिरावट आती है। उच्च-वेग का तीव्र ताप निष्कर्षण मांस के लिए टनल ब्लास्ट फ्रीजर इस सेलुलर संरचना को संरक्षित करता है।
हम इसे खराब प्रबंधन वाली सुविधाओं में लगातार देखते हैं। वे मोटे कटों के साथ बेल्ट को ओवरलोड कर देते हैं, हवा का तापमान बढ़ जाता है और जमने की प्रक्रिया घंटों तक चलती है। जब उस मांस को आगे की प्रक्रिया के लिए पिघलाया जाता है, तो फर्श लाल रंग से ढक जाता है। उस शुद्धिकरण से वजन कम होता है, और कम वजन से राजस्व की हानि होती है। तेजी से जमने से नमी मांसपेशियों की कोशिकाओं के अंदर बंद हो जाती है जहां वह होती है।
मूल्यांकन आयाम
खरीदारों को अपने सबसे मोटे उत्पाद के आधार पर उपकरण का आकार तय करना होगा। अपने उत्पादन मिश्रण में सबसे बड़े SKU का सावधानीपूर्वक मूल्यांकन करें। बाष्पीकरणकर्ता कुंडलियों को अधिकतम तापीय भार संभालना चाहिए। बेल्ट की लंबाई को सबसे लंबे समय तक आवश्यक रहने के समय को समायोजित करना चाहिए। इकाई का आकार छोटा करने से अपूर्ण ठंड लग जाती है। अधिक आकार के कारण मूल्यवान फर्श स्थान और ऊर्जा संसाधन बर्बाद हो जाते हैं।
मांस उत्पाद का प्रकार
औसत मोटाई
अनुमानित निवास समय (-35°C वायु)
प्राथमिक सीमित कारक
बर्गर पैटीज़ (बेयर)
0.5 इंच
15 - 25 मिनट
सतही निर्जलीकरण
चिकन ब्रेस्ट (नंगे)
1.0 इंच
35 - 50 मिनट
बेल्ट लोडिंग घनत्व
पोर्क लोइन्स (वैक्यूम पैक्ड)
3.5 इंच
120 - 160 मिनट
आंतरिक थर्मल प्रतिरोध
बॉक्सिंग बीफ़ ट्रिम (नालीदार)
6.0 इंच
240 - 360+ मिनट
पैकेजिंग इन्सुलेशन
थर्मल प्रतिरोध पर पैकेजिंग का प्रभाव
इन्सुलेटर के रूप में पैकेजिंग सामग्री
सामान्य मांस पैकेजिंग सामग्री में अलग-अलग थर्मल प्रतिरोध होता है। हम इस प्रतिरोध को आर-वैल्यू के रूप में मापते हैं। नंगे उत्पाद बिना किसी तापीय बाधा के तेजी से जम जाते हैं। पॉली-लिपटे मांस में गर्मी हस्तांतरण में थोड़ी देरी होती है। वैक्यूम-सील्ड उत्पाद आंतरिक हवा को खत्म करके बेहतर प्रदर्शन करते हैं। नालीदार कार्डबोर्ड बॉक्स भारी इन्सुलेटर के रूप में कार्य करते हैं। वे जमने की प्रक्रिया को काफी धीमा कर देते हैं।
कार्डबोर्ड वस्तुतः अपनी बांसुरी के भीतर हवा को फंसाने के लिए डिज़ाइन किया गया है। यह चीजों को गर्म रखने के लिए इसे एक बेहतरीन सामग्री बनाता है, जो बर्फ़ीली सुरंग में आप जो चाहते हैं उसके बिल्कुल विपरीत है। जब आप एक नालीदार बक्से के अंदर मांस का 60 पाउंड का ब्लॉक रखते हैं, तो आप प्रशीतन प्रणाली को उत्पाद तक पहुंचने से पहले इन्सुलेशन की एक परत से लड़ने के लिए मजबूर कर रहे हैं। यह बड़े पैमाने पर रुकने के समय को बढ़ाता है और अधिक लंबे कन्वेयर बेल्ट की आवश्यकता होती है।
एयर गैप और हेडस्पेस का खतरा
सीलबंद पैकेज के अंदर फंसी हवा खतरनाक है। यह अत्यधिक प्रभावी थर्मल इन्सुलेटर के रूप में कार्य करता है। वायु अंतराल ठंडी हवा के प्रवेश को गंभीर रूप से बाधित करता है। बक्सों में हेडस्पेस ठंडे वातावरण के साथ सीधे संपर्क को रोकता है। यह इन्सुलेशन प्रभाव उपकरण को अधिक मेहनत करने के लिए मजबूर करता है। कुशल तापीय स्थानांतरण के लिए फंसी हुई हवा को हटाना महत्वपूर्ण है।
यदि कोई बक्सा केवल 80% क्षमता तक भरा है, तो शेष 20% केवल मृत हवा है। बाष्पीकरणकर्ताओं से ठंडी हवा बॉक्स के बाहर से टकराती है, कार्डबोर्ड को ठंडा करती है, और फिर मांस से गर्मी खींचने से पहले अंदर की मृत हवा को ठंडा करना पड़ता है। वैक्यूम पैकेजिंग इस हेडस्पेस को पूरी तरह से खत्म कर देती है। प्लास्टिक की फिल्म मांस के खिलाफ कसकर बैठती है, जिससे ठंडी हवा से उत्पाद की सतह पर सीधे थर्मल स्थानांतरण की अनुमति मिलती है।
केस रीडिज़ाइन और एयरफ़्लो संरेखण
वास्तविक दुनिया के डिज़ाइन अनुकूलन से बड़े पैमाने पर दक्षता लाभ मिलता है। ब्लास्ट फ्रीजर वायु पैटर्न को उत्पाद पैकेजिंग मामलों से मेल खाना चाहिए। पुन: डिज़ाइन किए गए मामलों में रणनीतिक वेंटिलेशन स्लॉट की सुविधा है। ये स्लॉट ठंडी हवा को सीधे मांस के ऊपर प्रवाहित करने की अनुमति देते हैं। यह तालमेल समग्र फ़्रीज़ समय को 50% तक कम कर सकता है। उचित वायु प्रवाह संरेखण उपकरण की शीतलन क्षमता को अधिकतम करता है।
हम अक्सर नालीदार बक्सों के किनारों और सिरों में विशिष्ट छेद करने के लिए पैकेजिंग इंजीनियरों के साथ काम करते हैं। यदि सुरंग बेल्ट के आर-पार क्षैतिज रूप से हवा प्रवाहित करती है, तो छिद्रों को उस वायु प्रवाह के साथ संरेखित होना चाहिए। ठंडी हवा बॉक्स के एक तरफ से प्रवेश करती है, अंदर पॉली-लिपटे मांस से सीधे गर्मी निकालती है, और दूसरी तरफ से बाहर निकल जाती है। यह साधारण यांत्रिक परिवर्तन आवश्यक निवास समय में घंटों की कटौती कर सकता है।
कार्यान्वयन जोखिम
नंगे मांस के आंकड़ों के आधार पर फ्रीजर निर्दिष्ट करना जोखिम भरा है। वास्तविक उत्पादन लाइनें अक्सर पैक किए गए सामानों को फ्रीज कर देती हैं। नंगे मांस की गणना आवश्यक निवास समय को काफी कम कर देगी। यह बेमेल नरम केंद्रों और अस्वीकृत बैचों की ओर ले जाता है। हमेशा अंतिम, उत्पादन-तैयार पैकेजिंग का उपयोग करके ठंड के समय का परीक्षण करें। सटीक परीक्षण बाद में महंगे उपकरण संशोधनों को रोकता है।
मैंने सुविधाओं को नंगे चिकन स्तनों के थर्मल डेटा के आधार पर कई मिलियन डॉलर की फ्रीजिंग प्रणाली खरीदते देखा है। छह महीने बाद, मार्केटिंग ने खुदरा-तैयार कार्डबोर्ड डिब्बों में चिकन बेचने का फैसला किया। संयंत्र डिब्बों को सुरंग के माध्यम से चलाता है, और मुख्य तापमान -18°C के बजाय -2°C पर आता है। उपकरण को कार्टन के तापीय प्रतिरोध के लिए डिज़ाइन नहीं किया गया था। आपको अंतिम पैकेज्ड स्थिति के लिए सिस्टम को इंजीनियर करना होगा।
बेल्ट लोडिंग और एयरफ्लो अनुकूलन
बेल्ट गति अंशांकन
कन्वेयर बेल्ट पर परिवर्तनीय आवृत्ति ड्राइव आवश्यक हैं। वीएफडी ऑपरेटरों को रुकने के समय को सटीक रूप से समायोजित करने की अनुमति देते हैं। विभिन्न मांस प्रोफाइलों के लिए अलग-अलग एक्सपोज़र समय की आवश्यकता होती है। ठंड के समय पर गतिशील नियंत्रण लगातार गुणवत्ता सुनिश्चित करता है। मोटे कट के लिए ऑपरेटर बेल्ट को धीमा कर सकते हैं। वे पतले, नंगे उत्पादों के लिए इसे तेज़ कर सकते हैं।
वीएफडी फ्रीजिंग टनल का स्टीयरिंग व्हील है। इसके बिना, आप एक ही उत्पादन गति में बंद हैं, चाहे कोई भी उत्पाद लाइन में आ रहा हो। प्लांट प्रबंधकों को प्रत्येक SKU के लिए आवश्यक VFD हर्ट्ज़ सेटिंग्स को मैप करना होगा। इन सेटिंग्स को सीधे नियंत्रण कक्ष पर पोस्ट किया जाना चाहिए ताकि ऑपरेटरों को बदलाव के दौरान सही गति का अनुमान न लगाना पड़े।
उत्पाद रिक्ति और वायु प्रवाह गतिशीलता
मांस को बेल्ट पर रणनीतिक ढंग से व्यवस्थित किया जाना चाहिए। खराब रिक्ति एक ऐसी घटना का निर्माण करती है जिसे चैनलिंग के रूप में जाना जाता है। उच्च-वेग वाली हवा सघन रूप से पैक किए गए उत्पाद को आसानी से बायपास कर देती है। यह खाली अंतरालों के माध्यम से कम से कम प्रतिरोध का मार्ग अपनाता है। इससे मृत क्षेत्र बन जाते हैं जहां मांस बहुत धीरे-धीरे जमता है। समान दूरी हवा को प्रत्येक उत्पाद की सतह पर जाने के लिए बाध्य करती है।
हवा पानी की तरह व्यवहार करती है; यह हमेशा सबसे आसान रास्ता अपनाएगा। यदि आप बेल्ट के केंद्र में मांस का एक बड़ा ढेर डालते हैं और किनारों को खाली छोड़ देते हैं, तो ठंडी हवा खाली किनारों से आसानी से नीचे चली जाएगी। केंद्र में मांस को आवश्यक संवहन शीतलन प्राप्त नहीं होगा। उत्पाद लोड के माध्यम से हवा को धकेलने के लिए आपको उत्पाद को बेल्ट की पूरी चौड़ाई में समान रूप से फैलाना होगा।
लोडिंग घनत्व बनाम थ्रूपुट
बेल्ट को ओवरलोड करने से कागज पर सैद्धांतिक थ्रूपुट अधिकतम हो जाता है। हालाँकि, यह व्यवहार में आवश्यक वायु प्रवाह को गंभीर रूप से प्रतिबंधित करता है। प्रतिबंधित वायुप्रवाह वास्तविक हिमीकरण समय को काफी बढ़ा देता है। इससे अपूर्ण कोर फ़्रीज़िंग और खाद्य सुरक्षा उल्लंघन का जोखिम है। इष्टतम लोडिंग घनत्व ढूँढना एक परिचालन व्यापार-बंद है। आपको थर्मोडायनामिक दक्षता के साथ वॉल्यूम को संतुलित करना होगा।
बाष्पीकरणकर्ता प्रति मिनट कितनी गर्मी निकाल सकते हैं इसकी एक भौतिक सीमा है। यदि आप बेल्ट पर 10,000 पाउंड गर्म मांस रखते हैं जबकि सिस्टम केवल 5,000 पाउंड के लिए डिज़ाइन किया गया है, तो सुरंग के अंदर हवा का तापमान बढ़ जाएगा। प्रशीतन संयंत्र 100% क्षमता पर चलेगा और फिर भी तापमान कम करने में विफल रहेगा। मांस नरम होकर सुरंग से बाहर निकलेगा, और आपको काम पूरा करने के लिए इसे होल्डिंग फ्रीजर में रखना होगा, जिससे निरंतर प्रणाली का पूरा उद्देश्य विफल हो जाएगा।
शमन रणनीति
बेल्ट लोडिंग के लिए मानक संचालन प्रक्रियाएं लागू करें। प्राइमल कट्स और बॉक्स्ड मीट के लिए विशिष्ट पैटर्न बनाएं। बड़े बक्सों की तुलना में अलग-अलग हिस्सों में अलग-अलग दूरी की आवश्यकता होती है। इन सटीक लोडिंग पैटर्न को बनाए रखने के लिए लाइन कर्मियों को प्रशिक्षित करें। लगातार लोडिंग चैनलिंग को रोकती है और मृत क्षेत्रों को समाप्त करती है। एसओपी सभी पालियों में पूर्वानुमानित ठंड के समय की गारंटी देता है।
ऊर्ध्वाधर वायु प्रवाह प्रवेश की अनुमति देने के लिए बक्सों के बीच आवश्यक सटीक अंतर को परिभाषित करें (उदाहरण के लिए, सभी तरफ 2 इंच)।
श्रमिकों को उत्पाद को सही ढंग से संरेखित करने में मदद करने के लिए इनफ़ीड कन्वेयर पर भौतिक गाइड या लेजर लाइनें स्थापित करें।
हर 30 मिनट में इनफ़ीड बेल्ट घनत्व की निगरानी के लिए एक समर्पित गुणवत्ता नियंत्रण तकनीशियन नियुक्त करें।
हिमांक क्षेत्र में प्रवेश करने से पहले एक समान बिस्तर की गहराई सुनिश्चित करने के लिए छोटे IQF उत्पादों के लिए स्वचालित स्प्रेडिंग शेकर्स का उपयोग करें।
टनल ब्लास्ट फ्रीजर का मूल्यांकन: क्रेता का निर्णय ढांचा
फ़ीचर-टू-परिणाम मानचित्रण
हार्डवेयर घटकों के मूल्यांकन के लिए उत्पादन परिणामों से मेल खाने वाली सुविधाओं की आवश्यकता होती है। इवेपोरेटर कॉइल डिज़ाइन निरंतर चलने के समय को प्रभावित करता है। पंखे का विन्यास घने भार के माध्यम से हवा के प्रवेश को निर्धारित करता है। बेल्ट सामग्री स्वच्छता और वायु प्रवाह की गतिशीलता को प्रभावित करती है। आप केवल कुल अश्वशक्ति को नहीं देख सकते; आपको यह देखना होगा कि वह शक्ति उत्पाद पर कैसे लागू होती है।
अवयव
फ़ीचर विकल्प
परिचालन परिणाम
बाष्पीकरण करनेवाला कुंडलियाँ
चौड़े पंख का अंतर बनाम घने पंख
व्यापक अंतराल अधिक फ्रॉस्ट बिल्डअप को समायोजित करके डीफ़्रॉस्ट चक्रों के बीच चलने के समय को बढ़ाता है।
प्रशंसक विन्यास
अक्षीय बनाम केन्द्रापसारक प्रशंसक
केन्द्रापसारक पंखे सघन रूप से पैक किए गए मांस के उच्च स्थैतिक दबाव पर काबू पाते हैं।
बेल्ट के प्रकार
मॉड्यूलर प्लास्टिक बनाम स्टेनलेस जाल
स्टेनलेस जाल भारी भार के लिए बेहतर वायु प्रवाह प्रवेश और स्थायित्व प्रदान करता है।
डीफ्रॉस्ट सिस्टम
गर्म गैस बनाम पानी डिफ्रॉस्ट
गर्म गैस तेजी से बदलाव का समय प्रदान करती है और कॉइल से बर्फ को अधिक कुशलता से साफ करती है।
संलग्नक पैनल
4-इंच बनाम 6-इंच इंसुलेटेड पैनल
मोटे पैनल थर्मल घुसपैठ को कम करते हैं और प्रशीतन संयंत्र पर भार कम करते हैं।
प्रोटोकॉल सत्यापन और निगरानी
गुणवत्ता नियंत्रण के लिए वास्तविक समय की निगरानी आवश्यक है। हवा के तापमान पर नज़र रखने के लिए सिस्टम के प्रावधान का आकलन करें। वायु वेग और बेल्ट गति की लगातार निगरानी करें। सुनिश्चित करें कि सेटअप टीमों को मुख्य तापमान को सत्यापित करने की अनुमति देता है। लगातार निगरानी यह साबित करती है कि सीमाएँ सफलतापूर्वक पहुँच गई हैं। डेटा लॉगिंग सख्त नियामक अनुपालन प्रयासों का समर्थन करता है।
आधुनिक प्रणालियाँ बाष्पीकरणकर्ताओं से निकलने वाली हवा और उनमें लौटने वाली हवा के तापमान को ट्रैक करने के लिए पीएलसी नियंत्रणों का उपयोग करती हैं। इन दोनों संख्याओं के बीच का अंतर आपको बताता है कि मांस से कितनी गर्मी दूर की जा रही है। यदि वापसी में हवा का तापमान गिरना शुरू हो जाता है, तो इसका मतलब है कि मांस ठंडा हो रहा है और कम गर्मी अवशोषित कर रहा है। ऑपरेटर इस डेटा का उपयोग वास्तविक समय में बेल्ट की गति को ठीक करने के लिए करते हैं।
स्केलेबिलिटी और अनुपालन
भविष्य में होने वाली वृद्धि के साथ सिस्टम की क्षमता का मूल्यांकन करें। उत्पादन की मात्रा शायद ही कभी समय के साथ स्थिर रहती है। उपकरण को सख्त खाद्य सुरक्षा मानकों का पालन करना चाहिए। स्वच्छ डिजाइन सिद्धांत आसान सफाई और निरीक्षण को निर्देशित करते हैं। उन सुविधाओं की तलाश करें जो स्वचालित क्लीन-इन-प्लेस सिस्टम का समर्थन करती हैं। अनुपालन महँगे शटडाउन और उत्पाद को वापस मंगाने से रोकता है।
लेआउट डिज़ाइन करते समय, बाद में सुरंग में मॉड्यूलर अनुभाग जोड़ने के लिए सुविधा में भौतिक स्थान छोड़ दें। यदि आप आज 40 फुट की सुरंग खरीदते हैं, तो सुनिश्चित करें कि जब आपका उत्पादन तीन वर्षों में दोगुना हो जाए तो आपके पास इसे 60 फुट तक विस्तारित करने की जगह हो। सुनिश्चित करें कि सभी आंतरिक ढाँचे ढलान वाली सतहों के साथ पूरी तरह से वेल्डेड स्टेनलेस स्टील से बने हों ताकि धुले हुए पानी तुरंत निकल जाएँ। फ्रीजर के अंदर जमा पानी बड़े पैमाने पर स्वच्छता संबंधी जोखिम पैदा करता है।
कार्यान्वयन जोखिम
स्थापना संबंधी बाधाएँ परियोजना की समय-सीमा में काफी देरी कर सकती हैं। सुविधा पदचिह्न बाधाएँ अक्सर उपकरण आयामों को निर्धारित करती हैं। संरचनात्मक फर्श लोडिंग को भारी फ्रीजिंग उपकरण का समर्थन करना चाहिए। मौजूदा प्रशीतन संयंत्र में पर्याप्त क्षमता होनी चाहिए। अपर्याप्त केंद्रीय अमोनिया या फ़्रीऑन क्षमता नए फ़्रीज़र को ख़राब कर देगी। खरीद आदेशों पर हस्ताक्षर करने से पहले इन बुनियादी ढांचे के जोखिमों का समाधान करें।
आपको नई सुरंग के लिए आवश्यक सटीक टन प्रशीतन की गणना करनी चाहिए और इसकी तुलना अपने इंजन कक्ष में उपलब्ध क्षमता से करनी चाहिए। यदि गर्मी के महीनों के दौरान आपके कंप्रेसर पहले से ही 90% क्षमता पर चल रहे हैं, तो एक विशाल निरंतर फ्रीजर जोड़ने से पूरा सिस्टम क्रैश हो जाएगा। सुरंग के साइट पर पहुंचने से पहले आपको अपने कंप्रेसर, कंडेनसर और पाइपिंग बुनियादी ढांचे को अपग्रेड करने की आवश्यकता हो सकती है।
सतत फ्रीजिंग सिस्टम में लागत-से-मूल्य व्यापार-बंद
पूंजीगत व्यय (CapEx) बनाम परिचालन बचत (OpEx)
टनल फ्रीजर के लिए उच्च प्रारंभिक पूंजी व्यय की आवश्यकता होती है। हालाँकि, वे बड़े पैमाने पर दीर्घकालिक परिचालन बचत उत्पन्न करते हैं। श्रम लागत में गिरावट आई है क्योंकि मैनुअल पैलेट मूविंग समाप्त हो गई है। स्थिर-अवस्था संचालन समग्र ऊर्जा दक्षता में सुधार करता है। उत्पाद के कम रख-रखाव से मांस को होने वाली शारीरिक क्षति कम हो जाती है। ये OpEx बचत प्रारंभिक CapEx को शीघ्रता से उचित ठहराती है।
बैच ब्लास्ट सेल को लोड और अनलोड करने के लिए आवश्यक फोर्कलिफ्ट ट्रैफ़िक के बारे में सोचें। आपके पास ड्राइवर हैं जो पैलेट्स को अंदर ले जाते हैं, 24 घंटे प्रतीक्षा करते हैं और उन्हें बाहर ले जाते हैं। एक सतत प्रणाली उत्पाद को सीधे पैकेजिंग लाइन से लेती है, उसे फ्रीज करती है, और सीधे पैलेटाइज़र तक पहुंचाती है। आप मध्यवर्ती हैंडलिंग चरणों को समाप्त करते हैं, फोर्कलिफ्ट रखरखाव को कम करते हैं, और फ्रीजिंग प्रक्रिया को प्रबंधित करने के लिए आवश्यक श्रम घंटों में कटौती करते हैं।
वित्तीय मीट्रिक के रूप में उपज संरक्षण
उपज संरक्षण एक महत्वपूर्ण वित्तीय मीट्रिक है। तेजी से जमने से ड्रिप हानि काफी कम हो जाती है। नमी भार में केवल एक प्रतिशत की बचत अत्यधिक लाभदायक है। इससे सालाना लाखों पाउंड की भारी बचत होती है। संरक्षित नमी का मतलब है कि आप मांस बेचते हैं, पानी नहीं। इस सटीक उपज संरक्षण डेटा के आधार पर आरओआई की गणना करें।
यदि कोई संयंत्र सालाना 50 मिलियन पाउंड गोमांस संसाधित करता है, तो ड्रिप हानि में 1% की कमी 500,000 पाउंड बचाए गए उत्पाद के बराबर होती है। $3.00 प्रति पाउंड की दर से, यानी हर साल बरामद राजस्व में $1.5 मिलियन। फ्रीजिंग उपकरण की पूंजीगत लागत का भुगतान अक्सर ऑपरेशन के पहले 24 महीनों के भीतर इस उपज संरक्षण द्वारा किया जाता है। जब आप मांस के सेलुलर जीवविज्ञान को देखते हैं तो वित्तीय औचित्य स्पष्ट होता है।
निष्कर्ष
सतत फ्रीजिंग प्रणाली एक प्रमुख परिचालन उन्नयन है। हालाँकि, इसकी सफलता भौतिक चरों को नियंत्रित करने पर निर्भर करती है। आपको मोटाई, पैकेजिंग और लोडिंग घनत्व का सख्ती से प्रबंधन करना होगा। अपनी उत्पादन लाइनों को कॉन्फ़िगर करते समय अनुमान पर भरोसा न करें।
सटीक प्रवास समय निर्धारित करने के लिए अपने विशिष्ट मांस उत्पादों का थर्मल मॉडलिंग अध्ययन शुरू करें।
फंसी हवा को खत्म करने और वेंटिलेशन स्लॉट में सुधार करने के लिए एक व्यापक पैकेजिंग ऑडिट करें।
खरीद से पहले सटीक प्रशीतन भार की गणना करने के लिए औद्योगिक प्रशीतन इंजीनियरों से परामर्श लें।
एयरफ्लो चैनलिंग को रोकने के लिए बेल्ट लोडिंग पैटर्न के लिए सख्त मानक संचालन प्रक्रियाएं स्थापित करें।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: मांस के लिए टनल ब्लास्ट फ्रीजर का आदर्श तापमान क्या है?
उत्तर: ऊर्जा दक्षता और नमी नियंत्रण के साथ तेजी से जमने की गति को संतुलित करने के लिए आमतौर पर -30°C और -40°C के बीच संचालित होता है।
प्रश्न: पैकेजिंग ब्लास्ट फ्रीजिंग समय को कैसे प्रभावित करती है?
उत्तर: नालीदार कार्डबोर्ड और फंसी हुई हवा जैसी पैकेजिंग सामग्री इन्सुलेटर के रूप में कार्य करती है। खराब डिज़ाइन की गई पैकेजिंग नंगे या अनुकूलित उत्पादों की तुलना में आवश्यक फ्रीजिंग समय को दोगुना कर सकती है।
प्रश्न: टनल फ़्रीज़र और बैच ब्लास्ट फ़्रीज़र के बीच क्या अंतर है?
ए: एक टनल फ़्रीज़र स्थिर-अवस्था, उच्च-मात्रा फ़्रीज़िंग के लिए एक सतत कन्वेयर बेल्ट का उपयोग करता है, जबकि एक बैच ब्लास्ट फ़्रीज़र को एक निर्धारित चक्र के लिए एक सीलबंद कमरे में स्थिर पैलेट लोड करने की आवश्यकता होती है।
प्रश्न: IQF टनल फ़्रीज़िंग मांस के लिए बल्क टनल ब्लास्ट फ़्रीज़िंग से किस प्रकार भिन्न है?
ए: आईक्यूएफ टनल फ्रीजिंग क्लंपिंग को रोकने के लिए उच्च-वेग वायु प्रवाह का उपयोग करके अलग-अलग टुकड़ों को तेजी से जमा देती है। बल्क टनल ब्लास्ट फ्रीजिंग एक निरंतर कन्वेयर बेल्ट पर बड़े, समूहीकृत या पैक किए गए मांस उत्पादों को संसाधित करता है।
प्रश्न: आप मांस उत्पादों के लिए हिमीकरण समय की गणना कैसे करते हैं?
ए: फ्रीजिंग समय की गणना प्रारंभिक उत्पाद तापमान, लक्ष्य कोर तापमान, उत्पाद की मोटाई, मांस की तापीय चालकता और फ्रीजर के वायु प्रवाह के वेग/तापमान सहित चर का उपयोग करके की जाती है।
प्रश्न: क्या टनल ब्लास्ट फ्रीजर एक साथ कई मोटाई के मांस को संभाल सकता है?
उत्तर: यह अत्यधिक हतोत्साहित है। खाद्य सुरक्षा सुनिश्चित करने के लिए सबसे मोटी वस्तु के लिए बेल्ट की गति निर्धारित की जानी चाहिए, जिसका अर्थ है कि पतली वस्तुओं को अधिक संसाधित किया जाएगा, जिससे ऊर्जा बर्बाद होगी और संभावित रूप से गुणवत्ता में गिरावट आएगी।
प्रश्न: टनल ब्लास्ट फ्रीजर में फ्रीजर जलने का क्या कारण है?
उत्तर: फ्रीजर का जलना नमी के ऊर्ध्वपातन के कारण होता है। टनल फ्रीजर में, यह तब होता है जब धीमी बेल्ट गति या खराब वायु प्रवाह वितरण के कारण अनपैक्ड मांस आवश्यकता से अधिक समय तक उच्च-वेग, कम नमी वाली हवा के संपर्क में रहता है।