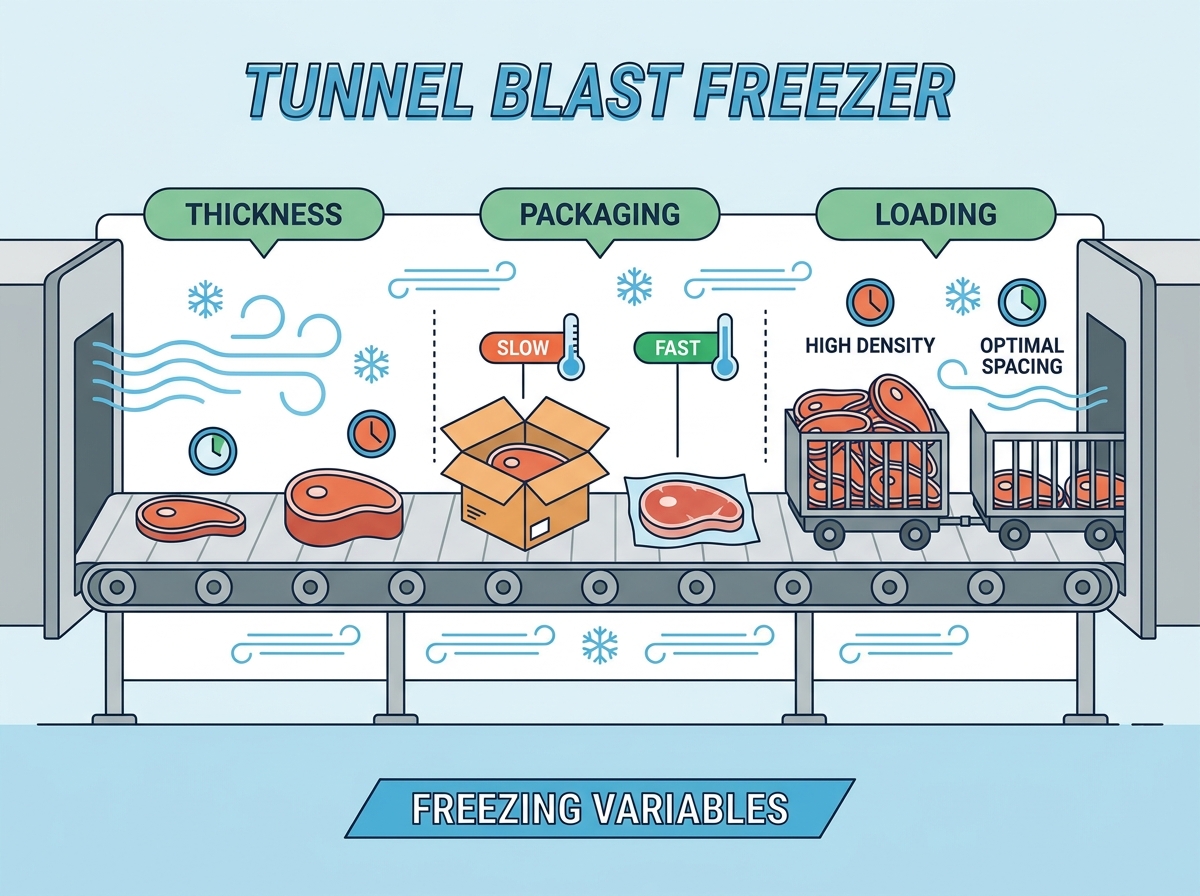
Højvolumen kødforarbejdningsfaciliteter står over for en konstant spænding mellem gennemstrømning og produktkvalitet. Ineffektiv termisk overførsel fører til produktionsflaskehalse, alvorligt udbyttetab og øgede energiforbrug. Uforudsigelige frysetider er sjældent et svigt af køleanlægget alene. De er typisk resultatet af fejljusterede operationelle variabler. Specifikt hindrer variabel kødtykkelse, højisoleret emballage og suboptimal bæltebelastning luftstrømmen. For at maksimere investeringsafkastet for en tunnelblæsefryser , anlægsingeniører og fabriksledere skal evaluere det nøjagtige termodynamiske forhold mellem produktet, dets emballage og udstyrets kontinuerlige luftstrømsdesign. Forståelse af disse variabler sikrer ensartede kernetemperaturer og forhindrer dyre produktionsforsinkelser. Anlægsoperatører skal bevæge sig ud over teoretiske kapacitetsdiagrammer og se på de fysiske realiteter på transportbåndet. Ved at behandle de grundlæggende årsager til termisk modstand kan du stabilisere produktionsplaner og beskytte produktets integritet.
Nøgle takeaways
Tykkelse dikterer opholdstid: Frysetiden øges eksponentielt, ikke lineært, med produkttykkelsen, hvilket kræver præcis kalibrering af båndhastigheden.
Emballage er en termisk barriere: Indespærret luft og korrugerede materialer fungerer som isolatorer; optimering af kabinetdesign og luftstrømsjustering kan reducere frysetiden med op til 50 %.
Belastningstæthed kontrollerer luftstrømmen: Maksimering af bæltets dækning uden at blokere lodret eller vandret luftstrøm forhindrer døde zoner og ujævn frysning.
Kontinuerlig vs. batcheffektivitet: Tunnelblæsefrysere tilbyder overlegen konsistens for ensartede kødprodukter sammenlignet med batchblæsefrysere, forudsat at inputvariablerne forbliver stabile.
IQF vs. Bulk Blast Freezing: Valget mellem Individual Quick Freezing (IQF) og bulk/crust tunnel blast freezing afhænger helt af produktstørrelsen, målet for iskrystaldannelse og ønsket fugtretention.
Mekanikken i en tunnelblæsefryser i kødforarbejdning
Problemramme (succeskriterier)
Industriel frysning af kød kræver strenge basiskrav. Det primære mål er at opnå hurtig reduktion af kernetemperaturen. Dette hurtige fald standser mikrobiel vækst øjeblikkeligt. Det minimerer også dryptab under optøningsprocessen. Succes måles ved ensartede kernetemperaturer på tværs af alle produktbatcher. Faciliteterne skal balancere denne hastighed med energiforbruget. Enhver afvigelse kompromitterer fødevaresikkerheden og produktudbyttet. Når du går på gulvet i et anlæg med høj kapacitet, dikterer fryselinjens succes tempoet i hele operationen. Hvis fryseren bakker, stopper skæregulvet.
Vi måler succes ved den hastighed, hvormed det termiske centrum af kødet passerer gennem zonen med maksimal iskrystaldannelse. Denne zone ligger typisk mellem -1°C og -5°C. Jo hurtigere kødet går gennem dette temperaturbånd, jo mindre er iskrystallerne. Små iskrystaller beskytter muskelvævets cellulære struktur. Store iskrystaller virker som mikroskopiske knive, punkterer cellevægge og forårsager massiv udrensning, når slutbrugeren optøer produktet.
Kontinuerlige vs. batchsystemer
Kontinuerlige tunnelfrysere fungerer ved hjælp af transportørdrevet, steady-state mekanik. De flytter produktet sømløst gennem kontrollerede temperaturzoner. Traditionelle batchblæsefrysere er afhængige af palleterede, statiske rum. Batchsystemer kræver manuel på- og aflæsning. Kontinuerlige systemer eliminerer dette arbejdskrævende trin. De er afgørende for ensartede kødlinjer med høj gennemstrømning. En stabil luftstrøm i en tunnel sikrer, at hvert produkt får identisk termisk behandling.
I et batchsystem fryser pallerne i midten af rummet meget langsommere end dem i nærheden af fordamperne. Dette skaber en stor variation i produktkvalitet inden for samme batch. Et kontinuerligt system løser dette ved at flytte hver eneste kasse eller kødstykke forbi de samme fordampere med samme hastighed. Den termodynamiske eksponering er identisk for enhed et og enhed ti tusind.
IQF vs. Bulk/Crust Tunnel Blast Freezing
Individuelle Quick Freezing-tunneler tjener et specifikt formål. De er designet til hurtig, separat frysning af små stykker. Kød- og fjerkrædele i tern har stor gavn af IQF-teknologi. Standard tunnelblæsefrysere håndterer forskellige belastninger. De er designet til større udskæringer og kød i æsker. Bulk-tunneler fokuserer på at trænge ind i tætte, emballerede emner. Valget af det rigtige system afhænger helt af dine produktdimensioner.
IQF-systemer bruger ofte fluidisering. Luft med høj hastighed blæser op gennem et netbælte, løfter de små kødstykker og fryser dem individuelt, så de ikke klumper sig sammen. Bulk tunneler bruger rettet vandret eller lodret luftstrøm til at fjerne varmen fra tunge kasser eller store bare snit, der hviler fladt på bæltet. Du kan ikke køre 60-punds kasser med oksekødstrimler gennem en IQF-fluidiseringstunnel, og at køre kylling i tern gennem en bulk-tunnel vil resultere i en solid, frossen kødblok.
Baseline driftsparametre og protokoller
Kødfrysning kræver specifikke standardtemperaturområder. Systemer fungerer typisk mellem -30°C og -40°C. Højhastighedsluftstrøm er en absolut nødvendighed. Hurtig luft fjerner det termiske grænselag, der omgiver produktet. Protokolkrav dikterer at opnå en sikker kernetemperatur hurtigt. Målet er normalt -18°C inden for regulerede tidsrammer. Opfyldelse af disse protokoller sikrer streng fødevaresikkerhed og overholdelse af lovgivning.
Forafkøle tunnelen til den ønskede driftstemperatur, før du introducerer noget produkt til bæltet.
Kontroller luftstrømningshastigheden over bæltet ved hjælp af et vindmåler for at sikre, at der ikke findes døde zoner.
Indlæs produktet i henhold til det specificerede tæthedsmønster for den specifikke SKU.
Overvåg kernetemperaturen på det tykkeste stykke kød, der kommer ud af tunnelen i løbet af den første time af produktionen.
Juster det variable frekvensdrev på transportbåndet for at fremskynde eller sænke opholdstiden baseret på kernetemperaturaflæsningerne.
Hvordan kødtykkelse dikterer frysetid og udstyrsstørrelse
Fysikken af termisk ledningsevne i kød
Kødtykkelsen deler et ikke-lineært forhold med frysetiden. Planks ligningsprincipper forklarer denne termodynamiske adfærd klart. Varmeudvindingen sænkes, når det frosne ydre lag tykner. Denne frosne skorpe fungerer som en intern isolator. En fordobling af kødtykkelsen kan mere end firdoble den nødvendige indfrysningstid. Operatører skal tage højde for denne eksponentielle stigning under produktionsplanlægningen.
Når overfladen af en oksesteg fryser, har det frosne lag en anden varmeledningsevne end det ufrosne center. Kølesystemet skal trække varme fra det varme center gennem den frosne skorpe. Efterhånden som skorpen bliver tykkere, falder varmeoverførselshastigheden dramatisk. Det er derfor, du ikke bare kan ekstrapolere frysetider lineært. Et 4-tommer tykt snit tager ikke dobbelt så lang tid at fryse som et 2-tommer snit; det tager væsentlig længere tid.
Overfladeareal-til-volumenforhold
Tykke primale snit præsenterer en unik frysedynamik. Oksekødsrunder og hele fjerkræ har lavt forhold mellem overfladeareal og volumen. De kræver længere opholdstider for at fryse fuldstændigt. Tynde, forarbejdede varer fryser meget hurtigere. Burgerfrikadeller og kyllingebryst har høje forhold mellem overfladeareal og volumen. De absorberer kold luft hurtigt over deres brede overflader. Blanding af disse profiler på én linje forårsager alvorlig behandlingsineffektivitet.
Hvis du kører tynde burgerfrikadeller og tykke oksekød på samme bånd, skal du indstille båndhastigheden for chuberne. Det betyder, at burgerfrikadellerne bliver i tunnelen længe efter, at de er helt frosne. Dette spilder kølekapaciteten og udsætter bøfferne for unødvendig dehydrering. Produktionsplanlægning skal gruppere produkter med lignende forhold mellem overfladeareal og volumen for at maksimere effektiviteten af fryseudstyret.
Iskrystaldannelse og vævsintegritet
Indfrysningshastigheden påvirker direkte den samlede kødkvalitet. Langsom frysning i tykke snit skaber store ekstracellulære iskrystaller. Disse store krystaller sprænger sarte muskelfibre. Denne skade fører til overdreven udrensning og fugttab ved optøning. Tekstur forringes betydeligt, når cellulær integritet kompromitteres. Den hurtige varmeudvinding af en høj hastighed tunnelblæsefryser til kød bevarer denne cellulære struktur.
Det ser vi konstant i dårligt administrerede faciliteter. De overbelaster bæltet med tykke snit, lufttemperaturen stiger, og fryseprocessen trækker ud i timevis. Når det kød er optøet til videre forarbejdning, er gulvet dækket af rød udrensning. Den udrensning er tabt vægt, og tabt vægt er tabt omsætning. Hurtig frysning låser fugten inde i muskelcellerne, hvor den hører hjemme.
Evaluering Dimension
Købere skal dimensionere udstyr ud fra deres tykkeste produkt. Evaluer den største SKU i dit produktionsmix omhyggeligt. Fordamperspolerne skal klare den maksimale termiske belastning. Bæltelængden skal rumme den længste påkrævede opholdstid. Underdimensionering af enheden fører til ufuldstændig frysning. Overdimensionering spilder værdifuld gulvplads og energiressourcer.
Kød produkttype
Gennemsnitlig tykkelse
Estimeret opholdstid (-35°C luft)
Primær begrænsende faktor
Burgerfrikadeller (bare)
0,5 tommer
15 - 25 minutter
Overfladedehydrering
Kyllingebryst (bare)
1,0 tommer
35-50 minutter
Bæltebelastningstæthed
Svinekam (vakuumpakket)
3,5 tommer
120 - 160 minutter
Intern termisk modstand
Æske oksekød Trim (bølgepap)
6,0 tommer
240 - 360+ minutter
Emballage isolering
Indvirkningen af emballage på termisk modstand
Emballagematerialer som isolatorer
Almindelige kødemballagematerialer har varierende termisk modstand. Vi måler denne modstand som en R-værdi. Bare produkter fryser hurtigt uden nogen termiske barrierer. Polyindpakket kød oplever små forsinkelser i varmeoverførslen. Vakuumforseglede produkter yder bedre ved at fjerne intern luft. Bølgepapkasser fungerer som tunge isolatorer. De bremser drastisk nedfrysningsprocessen.
Pap er bogstaveligt talt designet til at fange luft i dets riller. Dette gør det til et fantastisk materiale til at holde tingene varme, hvilket er det stik modsatte af, hvad du ønsker i en frysetunnel. Når du placerer en 60-punds kødblok inde i en bølgepapkasse, tvinger du kølesystemet til at kæmpe sig igennem et lag isolering, før det overhovedet når produktet. Dette forlænger opholdstiderne massivt og kræver meget længere transportbånd.
Faren for luftgab og headspace
Indespærret luft inde i en forseglet emballage er farlig. Det fungerer som en yderst effektiv termisk isolator. Luftspalter hæmmer kraftigt indtrængning af kold luft. Headspace i kasser forhindrer direkte kontakt med det frysende miljø. Denne isoleringseffekt tvinger udstyret til at arbejde hårdere. Eliminering af indespærret luft er afgørende for effektiv termisk overførsel.
Hvis en kasse kun er fyldt til 80 % kapacitet, er de resterende 20 % blot død luft. Kold luft fra fordamperne rammer ydersiden af kassen, køler pappet, og skal så afkøle den døde luft indeni, før det kan begynde at trække varme fra kødet. Vakuumemballage eliminerer denne headspace helt. Plastfilmen sidder tæt mod kødet og giver mulighed for direkte termisk overførsel fra den kolde luft til produktoverfladen.
Redesign af kabinet og luftstrømsjustering
Designoptimeringer i den virkelige verden giver enorme effektivitetsgevinster. Blastfryserens luftmønstre skal matche produktemballagen. Redesignede etuier har strategiske ventilationsåbninger. Disse slidser tillader kold luft at strømme direkte over kødet. Denne synergi kan reducere de samlede frysetider med op til 50 %. Korrekt luftstrømsjustering maksimerer udstyrets kølekapacitet.
Vi arbejder ofte med emballageingeniører for at udstanse specifikke huller i siderne og enderne af bølgepapkasser. Hvis tunnelen blæser luft vandret hen over bæltet, skal hullerne flugte med den luftstrøm. Den kolde luft kommer ind i den ene side af kassen, fjerner varmen direkte fra det polyindpakkede kød indeni og forlader den anden side. Denne enkle mekaniske ændring kan afskære timer fra den nødvendige opholdstid.
Implementeringsrisiko
Det er risikabelt at angive en fryser baseret på data om bart kød. Faktiske produktionslinjer fryser ofte emballerede varer. Bare-kød-beregninger vil drastisk undervurdere den nødvendige opholdstid. Denne mismatch fører til bløde centre og afviste batcher. Afprøv altid frysetider ved hjælp af færdig, produktionsklar emballage. Nøjagtig test forhindrer kostbare udstyrsmodifikationer senere.
Jeg har set faciliteter købe et frysesystem til flere millioner dollar baseret på de termiske data fra bare kyllingebryst. Seks måneder senere beslutter marketing sig for at sælge kyllingen i detailklare papkartoner. Anlægget kører kartonerne gennem tunnelen, og kernetemperaturerne kommer ud ved -2°C i stedet for -18°C. Udstyret er ikke designet til kartonens termiske modstand. Du skal konstruere systemet til den endelige pakkede tilstand.
Bæltebelastning og luftstrømsoptimering
Kalibrering af remhastighed
Variable frekvensdrev er nødvendige på transportbånd. VFD'er giver operatører mulighed for at justere opholdstider præcist. Forskellige kødprofiler kræver forskellige eksponeringstider. Dynamisk kontrol over frysetider sikrer ensartet kvalitet. Operatører kan bremse bæltet for tykke snit. De kan fremskynde det for tynde, bare produkter.
VFD er rattet i frysetunnelen. Uden det er du låst fast i en enkelt produktionshastighed, uanset hvilket produkt der kommer på banen. Anlægsledere skal kortlægge de nødvendige VFD-hertz-indstillinger for hver enkelt SKU. Disse indstillinger skal placeres direkte på kontrolpanelet, så operatører ikke behøver at gætte den korrekte hastighed under omstillinger.
Produktafstand og luftstrømsdynamik
Kød skal placeres strategisk på bæltet. Dårlig afstand skaber et fænomen kendt som kanalisering. Højhastighedsluft omgår let tætpakket produkt. Den tager den mindste modstands vej gennem tomme huller. Dette skaber døde zoner, hvor kød fryser for langsomt. Ensartet mellemrum tvinger luft til at bevæge sig over hver produktoverflade.
Luft opfører sig som vand; det vil altid tage den nemmeste vej. Hvis du dumper en massiv bunke kød i midten af bæltet og lader kanterne være tomme, vil den kolde luft simpelthen suse ned ad de tomme kanter. Kødet i midten får ikke den nødvendige konvektiv afkøling. Du skal sprede produktet jævnt over hele bæltets bredde for at tvinge luften til at skubbe gennem produktbelastningen.
Indlæsningstæthed vs. gennemløb
Overbelastning af bæltet maksimerer teoretisk gennemløb på papir. Det begrænser dog i praksis den nødvendige luftstrøm kraftigt. Begrænset luftstrøm øger den faktiske frysetid betydeligt. Det risikerer ufuldstændig frysning af kerner og brud på fødevaresikkerheden. At finde den optimale belastningstæthed er en operationel afvejning. Du skal balancere volumen med termodynamisk effektivitet.
Der er en fysisk grænse for, hvor meget varme fordamperne kan fjerne i minuttet. Hvis du lægger 10.000 pund varmt kød på bæltet, når systemet kun er designet til 5.000 pund, vil lufttemperaturen inde i tunnelen stige. Køleanlægget kører med 100 % kapacitet og kan stadig ikke trække temperaturen ned. Kødet kommer blødt ud af tunnelen, og du bliver nødt til at lægge det i en fryser for at afslutte arbejdet, hvilket besejrer hele formålet med det kontinuerlige system.
Afhjælpningsstrategi
Implementer standarddriftsprocedurer for bæltebelastning. Skab specifikke mønstre til primære udskæringer og kød i æsker. Individuelle portioner kræver anden afstand end store kasser. Træn linjearbejdere til at opretholde disse nøjagtige læssemønstre. Konsekvent belastning forhindrer kanalisering og eliminerer døde zoner. SOP'er garanterer forudsigelige frysetider på tværs af alle skift.
Definer det nøjagtige mellemrum, der kræves mellem kasserne (f.eks. 2 tommer på alle sider) for at tillade lodret luftstrømpenetrering.
Installer fysiske guider eller laserlinjer på indføringstransportøren for at hjælpe arbejderne med at justere produktet korrekt.
Tildel en dedikeret kvalitetskontroltekniker til at overvåge indføringsbåndets tæthed hvert 30. minut.
Brug automatiske sprederystere til små IQF-produkter for at sikre en jævn lejedybde, før du går ind i frysezonen.
Evaluering af en tunnelblæstfryser: købers beslutningsramme
Kortlægning af funktioner til resultat
Evaluering af hardwarekomponenter kræver matchning af funktioner til produktionsresultater. Fordamperspoledesign påvirker kontinuerlige driftstider. Ventilatorkonfigurationer bestemmer luftgennemtrængning gennem tætte belastninger. Bæltematerialer påvirker sanitet og luftstrømsdynamik. Du kan ikke bare se på de samlede hestekræfter; du er nødt til at se på, hvordan den magt tilføres produktet.
Komponent
Funktionsmuligheder
Operationelt resultat
Fordamperspoler
Bred finneafstand vs. tætte finner
Brede afstande forlænger køretiden mellem afrimningscyklusser ved at tage højde for mere frostopbygning.
Fan konfigurationer
Aksiale vs. Centrifugalventilatorer
Centrifugalventilatorer overvinder højt statisk tryk fra tætpakket kød.
Bæltetyper
Modulopbygget plast vs. rustfrit mesh
Rustfrit mesh giver overlegen luftgennemtrængning og holdbarhed til tunge belastninger.
Afrimningssystemer
Varm gas vs. Vandafrimning
Varm gas giver hurtigere ekspeditionstid og fjerner is fra spolerne mere effektivt.
Indkapslingspaneler
4-tommer vs. 6-tommer isolerede paneler
Tykkere paneler reducerer termisk infiltration og sænker belastningen på køleanlægget.
Protokolvalidering og overvågning
Realtidsovervågning er afgørende for kvalitetskontrol. Vurder systemets mulighed for sporing af lufttemperatur. Overvåg lufthastighed og båndhastighed kontinuerligt. Sørg for, at opsætningen tillader hold at validere kernetemperaturer. Konsekvent overvågning viser, at tærsklerne nås med succes. Datalogning understøtter strenge bestræbelser på at overholde lovgivningen.
Moderne systemer bruger PLC-kontroller til at spore temperaturen på luften, der forlader fordamperne, og luften, der vender tilbage til dem. Forskellen mellem disse to tal fortæller dig præcis, hvor meget varme der fjernes fra kødet. Hvis returlufttemperaturen begynder at falde, betyder det, at kødet bliver koldere og absorberer mindre varme. Operatører bruger disse data til at finjustere båndhastigheden i realtid.
Skalerbarhed og overholdelse
Evaluer et systems evne til at skalere med fremtidige stigninger. Produktionsvolumen forbliver sjældent statisk over tid. Udstyret skal overholde strenge fødevaresikkerhedsstandarder. Hygiejniske designprincipper dikterer nem rengøring og inspektion. Se efter funktioner, der understøtter automatiserede rent-på-stedet-systemer. Overholdelse forhindrer dyre nedlukninger og produkttilbagekaldelser.
Når du designer layoutet, skal du efterlade fysisk plads i anlægget for at tilføje modulære sektioner til tunnelen senere. Hvis du køber en 40 fods tunnel i dag, så sørg for, at du har plads til at udvide den til 60 fod, når din produktion fordobles på tre år. Sørg for, at alle indvendige rammer er fuldsvejset i rustfrit stål med skrå overflader, så udvaskningsvandet drænes med det samme. Stående vand inde i en fryser skaber massive sanitære risici.
Implementeringsrisici
Installationshindringer kan forsinke projektets tidslinjer betydeligt. Facilitets fodaftryksbegrænsninger dikterer ofte udstyrsdimensioner. Strukturel gulvbelastning skal understøtte tungt fryseudstyr. Det eksisterende køleanlæg skal have tilstrækkelig kapacitet. Utilstrækkelig central ammoniak- eller freonkapacitet vil lamme den nye fryser. Håndter disse infrastrukturrisici, før du underskriver indkøbsordrer.
Du skal beregne de nøjagtige tons køling, som den nye tunnel kræver, og sammenligne den med den tilgængelige kapacitet i dit maskinrum. Hvis dine kompressorer allerede kører med 90 % kapacitet i sommermånederne, vil tilføjelse af en massiv kontinuerlig fryser ødelægge hele systemet. Du skal muligvis opgradere dine kompressorer, kondensatorer og rørinfrastruktur, før tunnelen overhovedet ankommer til stedet.
Afvejninger mellem omkostninger og værdi i kontinuerlige frysesystemer
Kapitaludgifter (CapEx) vs. operationelle besparelser (OpEx)
Tunnelfrysere kræver en høj startinvestering. Men de genererer massive langsigtede driftsbesparelser. Arbejdsomkostningerne falder, fordi manuel palleflytning er elimineret. Steady-state drift forbedrer den samlede energieffektivitet. Reduceret produkthåndtering minimerer fysisk skade på kødet. Disse OpEx-besparelser retfærdiggør hurtigt den indledende CapEx.
Tænk på den gaffeltrucktrafik, der kræves for at læsse og losse en batch-sprængningscelle. Du har chauffører, der flytter paller ind, venter i 24 timer og flytter dem ud. Et kontinuerligt system tager produktet direkte fra pakkelinjen, fryser det og leverer det direkte til palleteringsmaskinen. Du fjerner de mellemliggende håndteringstrin, reducerer gaffeltruckvedligeholdelse og skærer ned på de arbejdstimer, der kræves for at styre fryseprocessen.
Udbyttebevarelse som en økonomisk målestok
Bevarelse af udbytte er en kritisk økonomisk målestok. Hurtig frysning reducerer dryptab betydeligt. Det er meget rentabelt at spare kun én procent i fugtvægt. Dette oversættes til massive besparelser på millioner af pund årligt. Konserveret fugt betyder, at du sælger kød, ikke vand. Beregn ROI baseret på disse nøjagtige data om udbyttebevarelse.
Hvis et anlæg behandler 50 millioner pund oksekød årligt, svarer en reduktion på 1 % i dryptab til 500.000 pund sparet produkt. Til $3,00 per pund, er det $1,5 millioner i genvundet indtægt hvert eneste år. Kapitaludgiften til fryseudstyret betales ofte helt af denne udbyttebevarelse inden for de første 24 måneders drift. Den økonomiske begrundelse er klar, når man ser på kødets cellulære biologi.
Konklusion
Et kontinuerligt frysesystem er en stor operationel opgradering. Men dens succes afhænger af at kontrollere fysiske variabler. Du skal administrere tykkelse, emballage og læssedensitet strengt. Stol ikke på gætværk, når du konfigurerer dine produktionslinjer.
Start en termisk modelundersøgelse af dine specifikke kødprodukter for at bestemme nøjagtige opholdstider.
Udfør en omfattende emballageaudit for at eliminere indespærret luft og forbedre ventilationsåbningerne.
Rådfør dig med industrielle køleingeniører for at beregne præcise kølebelastninger før indkøb.
Etabler strenge standarddriftsprocedurer for båndbelastningsmønstre for at forhindre luftstrømskanalisering.
FAQ
Q: Hvad er den ideelle temperatur for en tunnelblæsefryser til kød?
A: Fungerer typisk mellem -30°C og -40°C for at balancere hurtige frysehastigheder med energieffektivitet og fugtkontrol.
Spørgsmål: Hvordan påvirker emballagen blæstfrysetiden?
A: Emballagematerialer som bølgepap og indespærret luft fungerer som isolatorer. Dårligt designet emballage kan fordoble den nødvendige frysetid sammenlignet med nøgne eller optimerede produkter.
Q: Hvad er forskellen mellem en tunnelfryser og en batchblæsefryser?
A: En tunnelfryser bruger et kontinuerligt transportbånd til steady state, højvolumenfrysning, mens en batchblæsefryser kræver indlæsning af statiske paller i et forseglet rum i en fast cyklus.
Q: Hvordan adskiller IQF-tunnelfrysning sig fra bulk-tunnelblæsning til kød?
A: IQF-tunnelfrysning fryser hurtigt individuelle stykker separat ved hjælp af højhastighedsluftstrøm for at forhindre sammenklumpning. Bulk tunnelblæsningsfrysning behandler større, grupperede eller emballerede kødprodukter på et kontinuerligt transportbånd.
Q: Hvordan beregner man frysetiden for kødprodukter?
A: Frysetiden beregnes ved hjælp af variabler, herunder startprodukttemperatur, målkernetemperatur, produkttykkelse, kødets varmeledningsevne og hastigheden/temperaturen af fryserens luftstrøm.
Q: Kan en tunnelblæsefryser håndtere flere kødtykkelser samtidigt?
A: Det er stærkt modløst. Bæltehastigheden skal indstilles til det tykkeste emne for at sikre fødevaresikkerhed, hvilket betyder, at tyndere emner vil blive overbehandlet, spild af energi og potentielt forringet kvalitet.
Q: Hvad forårsager fryserbrænding i en tunnelblæsefryser?
A: Fryserforbrænding er forårsaget af fugtsublimering. I en tunnelfryser opstår det, hvis uemballeret kød udsættes for luft med høj hastighed og lav luftfugtighed i længere tid end nødvendigt på grund af langsomme båndhastigheder eller dårlig luftstrømsfordeling.