Bạn đang ở đây: Trang chủ »
Blog »
Điểm nóng của ngành »
Đông lạnh bằng đường hầm cho thịt: Độ dày, bao bì và chất tải ảnh hưởng như thế nào đến thời gian cấp đông
Cấp đông bằng đường hầm cho thịt: Độ dày, bao bì và tải ảnh hưởng như thế nào đến thời gian cấp đông
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-08-04 Nguồn gốc: Địa điểm
Các cơ sở chế biến thịt khối lượng lớn phải đối mặt với sự căng thẳng liên tục giữa sản lượng và chất lượng sản phẩm. Truyền nhiệt không hiệu quả dẫn đến tắc nghẽn sản xuất, giảm năng suất nghiêm trọng và tăng chi phí năng lượng. Thời gian đóng băng không thể đoán trước hiếm khi chỉ do lỗi của nhà máy làm lạnh. Chúng thường là kết quả của các biến hoạt động bị sai lệch. Cụ thể, độ dày thịt thay đổi, bao bì cách nhiệt cao và băng tải tải dưới mức tối ưu sẽ cản trở luồng không khí. Để tối đa hóa lợi tức đầu tư của một tủ đông nổ đường hầm , các kỹ sư cơ sở và quản lý nhà máy phải đánh giá mối quan hệ nhiệt động chính xác giữa sản phẩm, bao bì và thiết kế luồng khí liên tục của thiết bị. Hiểu được các biến số này sẽ đảm bảo nhiệt độ lõi ổn định và ngăn chặn sự chậm trễ trong sản xuất gây tốn kém. Người vận hành nhà máy phải vượt ra ngoài biểu đồ công suất lý thuyết và xem xét thực tế vật lý trên băng chuyền. Bằng cách giải quyết các nguyên nhân gốc rễ của khả năng chịu nhiệt, bạn có thể ổn định lịch trình sản xuất và bảo vệ tính toàn vẹn của sản phẩm.
Bài học chính
Độ dày quyết định thời gian dừng: Thời gian đóng băng tăng theo cấp số nhân, không tuyến tính, tùy theo độ dày của sản phẩm, yêu cầu hiệu chỉnh tốc độ băng tải chính xác.
Bao bì là một rào cản nhiệt: Không khí bị giữ lại và các vật liệu dạng sóng đóng vai trò là chất cách nhiệt; tối ưu hóa thiết kế vỏ và căn chỉnh luồng không khí có thể giảm thời gian đóng băng tới 50%.
Kiểm soát mật độ tải luồng không khí: Tối đa hóa phạm vi bao phủ của băng tải mà không cản trở luồng không khí theo chiều dọc hoặc chiều ngang giúp ngăn ngừa các vùng chết và đóng băng không đồng đều.
Hiệu quả liên tục so với hàng loạt: Máy đông lạnh dạng nổ dạng đường hầm mang lại độ đồng nhất vượt trội cho các sản phẩm thịt đồng nhất so với máy đông lạnh dạng nổ theo mẻ, miễn là các thông số đầu vào vẫn ổn định.
IQF so với đông lạnh nhanh số lượng lớn: Việc lựa chọn giữa cấp đông nhanh từng cá thể (IQF) và đông lạnh nhanh theo đường hầm số lượng lớn/vỏ phụ thuộc hoàn toàn vào kích thước sản phẩm, sự hình thành tinh thể đá mục tiêu và khả năng duy trì độ ẩm mong muốn.
Cơ chế của máy cấp đông kiểu đường hầm trong chế biến thịt
Định khung vấn đề (Tiêu chí thành công)
Việc đông lạnh thịt công nghiệp đòi hỏi những yêu cầu cơ bản nghiêm ngặt. Mục tiêu chính là đạt được mức giảm nhiệt độ lõi nhanh chóng. Sự sụt giảm nhanh chóng này sẽ ngăn chặn sự phát triển của vi sinh vật ngay lập tức. Nó cũng giảm thiểu thất thoát nhỏ giọt trong quá trình rã đông. Thành công được đo lường bằng nhiệt độ lõi ổn định trên tất cả các lô sản phẩm. Cơ sở vật chất phải cân bằng tốc độ này với mức tiêu thụ năng lượng. Bất kỳ sai lệch nào đều làm tổn hại đến an toàn thực phẩm và năng suất sản phẩm. Khi bạn đi trên sàn của một nhà máy công suất cao, sự thành công của dây chuyền cấp đông sẽ quyết định tốc độ của toàn bộ hoạt động. Nếu tủ đông hoạt động trở lại, sàn cắt sẽ dừng lại.
Chúng tôi đo lường sự thành công bằng tốc độ mà tâm nhiệt của thịt đi qua vùng hình thành tinh thể băng tối đa. Vùng này thường nằm trong khoảng từ -1°C đến -5°C. Thịt chuyển qua dải nhiệt độ này càng nhanh thì tinh thể băng càng nhỏ. Các tinh thể băng nhỏ bảo vệ cấu trúc tế bào của mô cơ. Các tinh thể băng lớn hoạt động giống như những con dao siêu nhỏ, chọc thủng thành tế bào và gây ra tình trạng tẩy mạnh khi người dùng cuối rã đông sản phẩm.
Hệ thống liên tục và hàng loạt
Máy cấp đông đường hầm liên tục hoạt động bằng cơ chế ổn định, dẫn động bằng băng tải. Họ di chuyển sản phẩm qua các vùng nhiệt độ được kiểm soát một cách liền mạch. Tủ đông lạnh theo mẻ truyền thống dựa trên các phòng tĩnh, được xếp chồng lên nhau. Hệ thống hàng loạt yêu cầu tải và dỡ hàng thủ công. Hệ thống liên tục loại bỏ bước sử dụng nhiều lao động này. Chúng rất quan trọng đối với các dây chuyền sản xuất thịt đồng đều, năng suất cao. Luồng không khí ổn định trong đường hầm đảm bảo mọi sản phẩm đều được xử lý nhiệt giống nhau.
Trong hệ thống theo mẻ, các pallet ở giữa phòng đóng băng chậm hơn nhiều so với những pallet gần thiết bị bay hơi. Điều này tạo ra sự khác biệt lớn về chất lượng sản phẩm trong cùng một lô. Một hệ thống liên tục giải quyết vấn đề này bằng cách di chuyển từng hộp hoặc miếng thịt qua cùng một thiết bị bay hơi ở cùng tốc độ. Sự tiếp xúc nhiệt động lực học giống hệt nhau đối với đơn vị một và đơn vị mười nghìn.
IQF so với đông lạnh theo đường hầm số lượng lớn/vỏ
Các đường hầm cấp đông nhanh riêng lẻ phục vụ một mục đích cụ thể. Chúng được thiết kế để đông lạnh nhanh chóng, riêng biệt các miếng nhỏ. Các bộ phận thịt và gia cầm thái hạt lựu được hưởng lợi rất nhiều từ công nghệ IQF. Tủ đông nổ đường hầm tiêu chuẩn xử lý các tải khác nhau. Chúng được thiết kế để cắt các miếng nguyên liệu lớn hơn và thịt đóng hộp. Đường hầm số lượng lớn tập trung vào việc thâm nhập vào các mặt hàng được đóng gói dày đặc. Việc lựa chọn hệ thống phù hợp phụ thuộc hoàn toàn vào kích thước sản phẩm của bạn.
Hệ thống IQF thường sử dụng phương pháp hóa lỏng. Không khí tốc độ cao thổi qua đai lưới, nâng từng miếng thịt nhỏ lên và đông lạnh riêng lẻ để chúng không vón cục lại với nhau. Đường hầm số lượng lớn sử dụng luồng không khí theo hướng ngang hoặc dọc để tản nhiệt khỏi các hộp nặng hoặc các vết cắt trần lớn nằm phẳng trên băng tải. Bạn không thể chạy các hộp thịt bò vụn nặng 60 pound qua đường hầm tầng sôi IQF và việc chạy thịt gà thái hạt lựu qua đường hầm lớn sẽ tạo ra một khối thịt đông cứng, đông lạnh.
Các thông số và giao thức vận hành cơ bản
Việc đông lạnh thịt đòi hỏi phạm vi nhiệt độ tiêu chuẩn cụ thể. Các hệ thống thường hoạt động trong khoảng từ -30°C đến -40°C. Luồng khí tốc độ cao là một điều cần thiết tuyệt đối. Luồng khí nhanh loại bỏ lớp ranh giới nhiệt xung quanh sản phẩm. Các yêu cầu của giao thức yêu cầu phải nhanh chóng đạt được nhiệt độ lõi an toàn. Mục tiêu thường là -18°C trong khung thời gian quy định. Việc đáp ứng các quy trình này đảm bảo an toàn thực phẩm và tuân thủ quy định nghiêm ngặt.
Làm lạnh trước đường hầm đến nhiệt độ vận hành mục tiêu trước khi đưa bất kỳ sản phẩm nào vào băng chuyền.
Xác minh tốc độ luồng không khí qua vành đai bằng máy đo gió để đảm bảo không tồn tại vùng chết.
Nạp sản phẩm theo mẫu mật độ đã chỉ định cho SKU cụ thể đó.
Theo dõi nhiệt độ lõi của miếng thịt dày nhất ra khỏi đường hầm trong giờ sản xuất đầu tiên.
Điều chỉnh bộ truyền động tần số thay đổi trên băng chuyền để tăng tốc hoặc làm chậm thời gian dừng dựa trên số đọc nhiệt độ lõi.
Độ dày của thịt quyết định thời gian đông lạnh và kích cỡ thiết bị như thế nào
Vật lý dẫn nhiệt trong thịt
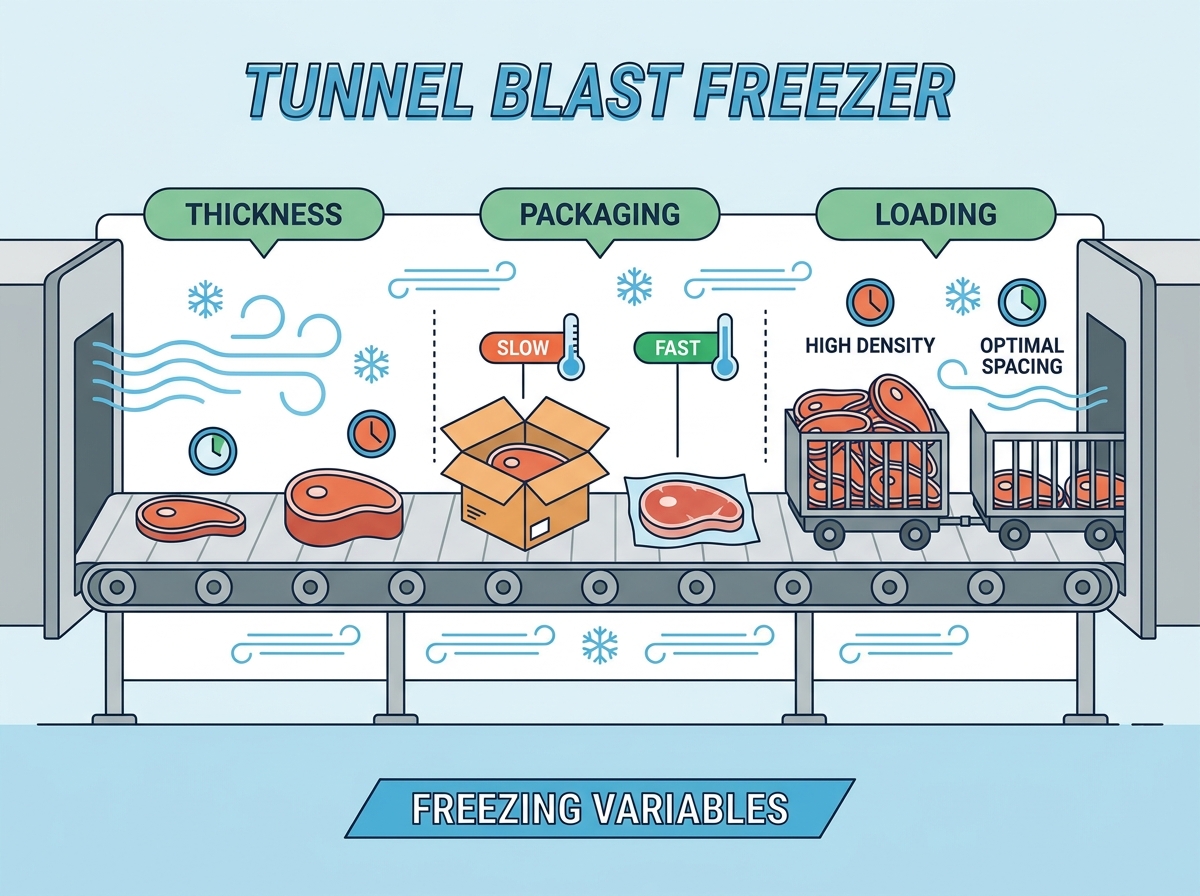
Độ dày của thịt có mối quan hệ phi tuyến tính với thời gian cấp đông. Nguyên tắc phương trình Plank giải thích rõ ràng hành vi nhiệt động lực học này. Quá trình chiết nhiệt chậm lại khi lớp đông lạnh bên ngoài dày lên. Lớp vỏ đông lạnh này hoạt động như một chất cách điện bên trong. Tăng gấp đôi độ dày của thịt có thể tăng gấp bốn lần thời gian cấp đông cần thiết. Người vận hành phải tính đến sự gia tăng theo cấp số nhân này trong quá trình lập kế hoạch sản xuất.
Khi bề mặt thịt bò nướng đóng băng, lớp đông lạnh đó có độ dẫn nhiệt khác với phần trung tâm không đông lạnh. Hệ thống làm lạnh phải hút nhiệt từ tâm ấm qua lớp vỏ đông lạnh. Khi lớp vỏ dày hơn, tốc độ truyền nhiệt giảm đáng kể. Đây là lý do tại sao bạn không thể đơn giản ngoại suy thời gian đóng băng một cách tuyến tính. Vết cắt dày 4 inch không mất thời gian đông cứng gấp đôi so với vết cắt 2 inch; phải mất nhiều thời gian hơn đáng kể.
Tỷ lệ diện tích bề mặt trên thể tích
Những vết cắt nguyên thủy dày thể hiện động lực đóng băng độc đáo. Thịt bò tròn và thịt gia cầm nguyên con có tỷ lệ diện tích bề mặt trên thể tích thấp. Chúng yêu cầu thời gian dừng kéo dài để đóng băng hoàn toàn. Các mặt hàng mỏng, đã qua xử lý đông lạnh nhanh hơn nhiều. Miếng bánh burger và ức gà có tỷ lệ diện tích bề mặt trên thể tích cao. Chúng hấp thụ không khí lạnh nhanh chóng trên bề mặt rộng của chúng. Việc trộn các cấu hình này trên một dòng sẽ gây ra sự thiếu hiệu quả nghiêm trọng trong quá trình xử lý.
Nếu bạn chạy những miếng bánh mì kẹp thịt mỏng và những miếng thịt bò dày trên cùng một dây đai, bạn phải đặt tốc độ dây đai cho những miếng thịt bò thái miếng. Điều này có nghĩa là những miếng bánh mì kẹp thịt sẽ ở trong đường hầm rất lâu sau khi chúng được đông lạnh hoàn toàn. Điều này làm lãng phí khả năng làm lạnh và khiến miếng chả bị mất nước không cần thiết. Lập kế hoạch sản xuất phải nhóm các sản phẩm có tỷ lệ diện tích bề mặt trên thể tích tương tự nhau để tối đa hóa hiệu quả của thiết bị cấp đông.
Sự hình thành tinh thể băng và tính toàn vẹn của mô
Tốc độ đông lạnh ảnh hưởng trực tiếp đến chất lượng thịt tổng thể. Sự đông lạnh chậm ở những vết cắt dày tạo ra những tinh thể băng ngoại bào lớn. Những tinh thể lớn này làm đứt các sợi cơ mỏng manh. Thiệt hại này dẫn đến thanh lọc quá mức và mất độ ẩm khi tan băng. Kết cấu xuống cấp đáng kể khi tính toàn vẹn của tế bào bị tổn hại. Chiết xuất nhiệt nhanh chóng với tốc độ cao tủ đông nổ đường hầm cho thịt bảo tồn cấu trúc tế bào này.
Chúng tôi thấy điều này liên tục ở các cơ sở được quản lý kém. Chúng làm dây đai bị quá tải với những vết cắt dày, nhiệt độ không khí tăng lên và quá trình đóng băng kéo dài hàng giờ. Khi miếng thịt đó được rã đông để chế biến tiếp, sàn nhà sẽ được bao phủ bởi chất tẩy màu đỏ. Thanh lọc đó là giảm cân, giảm cân là mất doanh thu. Đóng băng nhanh chóng khóa độ ẩm bên trong các tế bào cơ nơi nó thuộc về.
Khía cạnh đánh giá
Người mua phải xác định kích thước thiết bị dựa trên sản phẩm dày nhất của họ. Đánh giá SKU lớn nhất trong hỗn hợp sản xuất của bạn một cách cẩn thận. Các cuộn dây bay hơi phải xử lý tải nhiệt tối đa. Chiều dài đai phải phù hợp với thời gian dừng cần thiết dài nhất. Việc giảm kích thước thiết bị dẫn đến đóng băng không hoàn toàn. Kích thước quá lớn gây lãng phí không gian sàn có giá trị và nguồn năng lượng.
Loại sản phẩm thịt
Độ dày trung bình
Thời gian dừng ước tính (-35°C không khí)
Yếu tố hạn chế chính
Bánh Burger (Trần)
0,5 inch
15 - 25 phút
Mất nước bề mặt
Ức gà (Trần)
1,0 inch
35 - 50 phút
Mật độ tải đai
Thịt thăn lợn (Đóng gói chân không)
3,5 inch
120 - 160 phút
Điện trở nhiệt bên trong
Thịt bò thăn đóng hộp (Tôn)
6,0 inch
240 - 360+ phút
Cách nhiệt bao bì
Tác động của bao bì đến khả năng chịu nhiệt
Vật liệu đóng gói làm chất cách điện
Các vật liệu đóng gói thịt thông thường có khả năng chịu nhiệt khác nhau. Chúng tôi đo điện trở này dưới dạng giá trị R. Sản phẩm trần đóng băng nhanh chóng mà không có bất kỳ rào cản nhiệt nào. Các loại thịt được bọc nhiều lớp có độ trễ nhẹ trong quá trình truyền nhiệt. Các sản phẩm được hút chân không hoạt động tốt hơn bằng cách loại bỏ không khí bên trong. Hộp các tông sóng hoạt động như chất cách điện nặng. Chúng làm chậm đáng kể quá trình đóng băng.
Các tông được thiết kế theo đúng nghĩa đen để giữ không khí bên trong các ống sáo của nó. Điều này làm cho nó trở thành một vật liệu tuyệt vời để giữ ấm mọi thứ, điều này hoàn toàn trái ngược với những gì bạn muốn trong một đường hầm lạnh giá. Khi bạn đặt một khối thịt nặng 60 pound vào trong hộp sóng, bạn đang buộc hệ thống làm lạnh phải chống chọi qua một lớp cách nhiệt trước khi nó chạm tới sản phẩm. Điều này kéo dài thời gian dừng một cách ồ ạt và đòi hỏi băng tải dài hơn nhiều.
Sự nguy hiểm của khoảng trống không khí và khoảng trống
Không khí bị mắc kẹt bên trong gói kín rất nguy hiểm. Nó hoạt động như một chất cách nhiệt hiệu quả cao. Khe hở không khí làm chậm đáng kể sự xâm nhập của không khí lạnh. Khoảng trống trong hộp ngăn tiếp xúc trực tiếp với môi trường đóng băng. Hiệu ứng cách nhiệt này buộc thiết bị phải làm việc nhiều hơn. Loại bỏ không khí bị mắc kẹt là rất quan trọng để truyền nhiệt hiệu quả.
Nếu một chiếc hộp chỉ chứa được 80% sức chứa thì 20% còn lại chỉ là không khí chết. Không khí lạnh từ thiết bị bay hơi chạm vào bên ngoài hộp, làm mát bìa cứng và sau đó phải làm mát không khí chết bên trong trước khi nó có thể bắt đầu hút nhiệt từ thịt. Đóng gói chân không loại bỏ hoàn toàn khoảng trống này. Màng nhựa bám chặt vào thịt, cho phép truyền nhiệt trực tiếp từ không khí lạnh sang bề mặt sản phẩm.
Thiết kế lại trường hợp và căn chỉnh luồng không khí
Tối ưu hóa thiết kế trong thế giới thực mang lại hiệu quả lớn. Mẫu không khí cấp đông phải phù hợp với hộp đóng gói sản phẩm. Vỏ được thiết kế lại có các khe thông gió chiến lược. Những khe này cho phép không khí lạnh thổi trực tiếp vào thịt. Sức mạnh tổng hợp này có thể giảm thời gian đóng băng tổng thể lên tới 50%. Căn chỉnh luồng khí thích hợp sẽ tối đa hóa khả năng làm mát của thiết bị.
Chúng tôi thường làm việc với các kỹ sư đóng gói để đục lỗ cụ thể ở các cạnh và đầu của hộp sóng. Nếu đường hầm thổi không khí theo chiều ngang qua đai thì các lỗ phải thẳng hàng với luồng không khí đó. Không khí lạnh đi vào một mặt của hộp, tản nhiệt trực tiếp từ miếng thịt bọc nilon bên trong và thoát ra mặt kia. Sự thay đổi cơ học đơn giản này có thể cắt giảm thời gian dừng cần thiết.
Rủi ro thực hiện
Việc chỉ định một tủ đông dựa trên dữ liệu về thịt trần là rất rủi ro. Dây chuyền sản xuất thực tế thường đóng băng hàng hóa đóng gói. Các phép tính thịt trần sẽ đánh giá thấp đáng kể thời gian dừng cần thiết. Sự không phù hợp này dẫn đến các trung tâm mềm và các lô bị từ chối. Luôn kiểm tra thời gian cấp đông bằng cách sử dụng bao bì cuối cùng, sẵn sàng cho sản xuất. Kiểm tra chính xác ngăn chặn việc sửa đổi thiết bị tốn kém sau này.
Tôi đã thấy các cơ sở mua một hệ thống đông lạnh trị giá hàng triệu đô la dựa trên dữ liệu nhiệt của ức gà trần. Sáu tháng sau, bộ phận tiếp thị quyết định bán gà trong hộp các tông sẵn sàng bán lẻ. Nhà máy vận chuyển các thùng các-tông qua đường hầm và nhiệt độ lõi đạt -2°C thay vì -18°C. Thiết bị này không được thiết kế để chịu nhiệt của thùng carton. Bạn phải thiết kế hệ thống cho trạng thái đóng gói cuối cùng.
Tối ưu hóa tải trọng đai và luồng không khí
Hiệu chỉnh tốc độ đai
Ổ đĩa tần số thay đổi là cần thiết trên băng tải. VFD cho phép người vận hành điều chỉnh thời gian dừng một cách chính xác. Cấu hình thịt khác nhau đòi hỏi thời gian tiếp xúc khác nhau. Kiểm soát động về thời gian đóng băng đảm bảo chất lượng ổn định. Người vận hành có thể làm chậm dây đai để cắt dày. Họ có thể tăng tốc độ cho các sản phẩm mỏng, trần.
VFD là tay lái của đường hầm đóng băng. Nếu không có nó, bạn sẽ bị giới hạn ở một tốc độ sản xuất duy nhất bất kể sản phẩm nào đang được sản xuất. Người quản lý nhà máy phải vạch ra các cài đặt VFD hertz cần thiết cho từng SKU. Các cài đặt này phải được đăng trực tiếp trên bảng điều khiển để người vận hành không phải đoán tốc độ chính xác trong quá trình chuyển đổi.
Khoảng cách sản phẩm và động lực luồng không khí
Thịt phải được sắp xếp một cách chiến lược trên đai. Khoảng cách kém tạo ra hiện tượng được gọi là phân kênh. Không khí tốc độ cao dễ dàng đi qua sản phẩm được đóng gói dày đặc. Nó đi theo con đường ít trở ngại nhất thông qua những khoảng trống. Điều này tạo ra vùng chết nơi thịt đông lạnh quá chậm. Khoảng cách đồng đều buộc không khí di chuyển trên mọi bề mặt sản phẩm.
Không khí cư xử như nước; nó sẽ luôn đi theo con đường dễ dàng nhất. Nếu bạn đổ một đống thịt lớn vào giữa đai và để trống các mép, không khí lạnh sẽ tràn xuống các mép trống. Thịt ở giữa sẽ không nhận được sự làm mát đối lưu cần thiết. Bạn phải trải đều sản phẩm trên toàn bộ chiều rộng của đai để buộc không khí đẩy qua tải sản phẩm.
Mật độ tải so với thông lượng
Quá tải băng tải tối đa hóa thông lượng lý thuyết trên giấy. Tuy nhiên, nó hạn chế nghiêm trọng luồng không khí cần thiết trong thực tế. Luồng khí bị hạn chế làm tăng đáng kể thời gian đóng băng thực tế. Nó có nguy cơ đóng băng lõi không hoàn toàn và vi phạm an toàn thực phẩm. Tìm mật độ tải tối ưu là một sự đánh đổi trong vận hành. Bạn phải cân bằng âm lượng với hiệu suất nhiệt động.
Có một giới hạn vật lý về lượng nhiệt mà thiết bị bay hơi có thể loại bỏ mỗi phút. Nếu bạn đặt 10.000 pound thịt ấm lên đai khi hệ thống chỉ được thiết kế cho 5.000 pound, nhiệt độ không khí bên trong đường hầm sẽ tăng lên. Máy lạnh sẽ chạy hết 100% công suất mà vẫn không thể kéo nhiệt độ xuống được. Thịt sẽ mềm ra khỏi đường hầm và bạn sẽ phải cho vào ngăn đông lạnh để hoàn thành công việc, làm mất đi toàn bộ mục đích của hệ thống liên tục.
Chiến lược giảm thiểu
Thực hiện các quy trình vận hành tiêu chuẩn để tải dây đai. Tạo các mẫu cụ thể cho các miếng thịt nguyên chất và thịt đóng hộp. Các phần riêng lẻ yêu cầu khoảng cách khác nhau so với các hộp lớn. Đào tạo công nhân dây chuyền để duy trì các mô hình tải chính xác này. Tải liên tục ngăn chặn việc phân kênh và loại bỏ vùng chết. SOP đảm bảo thời gian đóng băng có thể dự đoán được trong tất cả các ca làm việc.
Xác định khoảng cách chính xác cần thiết giữa các hộp (ví dụ: 2 inch ở tất cả các cạnh) để cho phép luồng không khí đi vào theo chiều dọc.
Lắp đặt các thanh dẫn hướng vật lý hoặc đường laze trên băng tải tiến dao để giúp công nhân căn chỉnh sản phẩm một cách chính xác.
Chỉ định một kỹ thuật viên kiểm soát chất lượng chuyên dụng để theo dõi mật độ băng tải tiến dao cứ sau 30 phút.
Sử dụng máy lắc rải tự động cho các sản phẩm IQF nhỏ để đảm bảo độ sâu của lớp đều trước khi vào vùng cấp đông.
Đánh giá máy cấp đông dạng hầm: Khung quyết định của người mua
Ánh xạ tính năng đến kết quả
Việc đánh giá các thành phần phần cứng đòi hỏi các tính năng phải phù hợp với kết quả sản xuất. Thiết kế cuộn dây bay hơi ảnh hưởng đến thời gian chạy liên tục. Cấu hình quạt xác định sự xâm nhập của không khí qua tải dày đặc. Vật liệu vành đai ảnh hưởng đến vệ sinh và động lực luồng không khí. Bạn không thể chỉ nhìn vào tổng mã lực; bạn phải xem sức mạnh đó được áp dụng cho sản phẩm như thế nào.
Thành phần
Tùy chọn tính năng
Kết quả hoạt động
cuộn dây bay hơi
Khoảng cách vây rộng so với vây dày đặc
Khoảng cách rộng kéo dài thời gian chạy giữa các chu kỳ rã đông bằng cách tạo ra nhiều sương giá hơn.
Cấu hình quạt
Quạt hướng trục và quạt ly tâm
Quạt ly tâm khắc phục áp suất tĩnh cao từ các loại thịt đóng hộp dày đặc.
Các loại đai
Nhựa mô-đun so với lưới không gỉ
Lưới không gỉ mang lại khả năng xuyên thấu luồng không khí vượt trội và độ bền cho tải nặng.
Hệ thống rã đông
Khí nóng và rã đông bằng nước
Khí nóng cung cấp thời gian quay vòng nhanh hơn và làm sạch băng khỏi cuộn dây hiệu quả hơn.
Tấm bao vây
Tấm cách nhiệt 4 inch so với 6 inch
Các tấm dày hơn làm giảm sự xâm nhập nhiệt và giảm tải cho nhà máy làm lạnh.
Xác thực và giám sát giao thức
Giám sát thời gian thực là điều cần thiết để kiểm soát chất lượng. Đánh giá khả năng theo dõi nhiệt độ không khí của hệ thống. Theo dõi tốc độ không khí và tốc độ băng tải liên tục. Đảm bảo quá trình thiết lập cho phép các nhóm xác thực nhiệt độ cốt lõi. Giám sát nhất quán chứng minh rằng các ngưỡng đã đạt được thành công. Ghi nhật ký dữ liệu hỗ trợ các nỗ lực tuân thủ quy định nghiêm ngặt.
Các hệ thống hiện đại sử dụng bộ điều khiển PLC để theo dõi nhiệt độ của không khí rời khỏi thiết bị bay hơi và không khí quay trở lại thiết bị bay hơi. Sự khác biệt giữa hai con số này cho bạn biết chính xác lượng nhiệt được lấy ra khỏi thịt. Nếu nhiệt độ không khí quay trở lại bắt đầu giảm, điều đó có nghĩa là thịt ngày càng lạnh hơn và hấp thụ ít nhiệt hơn. Người vận hành sử dụng dữ liệu này để tinh chỉnh tốc độ băng tải trong thời gian thực.
Khả năng mở rộng và tuân thủ
Đánh giá khả năng mở rộng quy mô của hệ thống với mức tăng trong tương lai. Khối lượng sản xuất hiếm khi giữ nguyên theo thời gian. Thiết bị phải tuân thủ các tiêu chuẩn nghiêm ngặt về an toàn thực phẩm. Nguyên tắc thiết kế hợp vệ sinh quy định việc làm sạch và kiểm tra dễ dàng. Tìm kiếm các tính năng hỗ trợ hệ thống làm sạch tại chỗ tự động. Việc tuân thủ sẽ ngăn ngừa việc ngừng hoạt động tốn kém và thu hồi sản phẩm.
Khi thiết kế bố trí, hãy chừa lại không gian vật lý trong cơ sở để sau này thêm các phần mô-đun vào đường hầm. Nếu bạn mua một đường hầm dài 40 feet ngay hôm nay, hãy đảm bảo rằng bạn có đủ chỗ để mở rộng nó lên 60 feet khi sản lượng của bạn tăng gấp đôi sau ba năm. Đảm bảo tất cả khung bên trong được hàn hoàn toàn bằng thép không gỉ với bề mặt dốc để nước rửa trôi thoát ra ngay lập tức. Nước đọng bên trong tủ đông tạo ra rủi ro vệ sinh lớn.
Rủi ro thực hiện
Rào cản cài đặt có thể trì hoãn đáng kể thời gian của dự án. Những hạn chế về diện tích của cơ sở thường quyết định kích thước của thiết bị. Tải trọng sàn kết cấu phải hỗ trợ các thiết bị đóng băng nặng. Nhà máy lạnh hiện tại phải có đủ công suất. Công suất amoniac hoặc freon trung tâm không đủ sẽ làm tê liệt tủ đông mới. Giải quyết những rủi ro về cơ sở hạ tầng này trước khi ký đơn đặt hàng.
Bạn phải tính toán chính xác lượng điện lạnh cần thiết cho đường hầm mới và so sánh nó với công suất sẵn có trong phòng máy của bạn. Nếu máy nén của bạn đã chạy ở công suất 90% trong những tháng mùa hè, việc bổ sung một tủ đông lớn liên tục sẽ làm hỏng toàn bộ hệ thống. Bạn có thể cần phải nâng cấp máy nén, bình ngưng và cơ sở hạ tầng đường ống trước khi đường hầm đến tận nơi.
Sự đánh đổi giữa chi phí và giá trị trong các hệ thống cấp đông liên tục
Chi tiêu vốn (CapEx) so với Tiết kiệm hoạt động (OpEx)
Tủ đông đường hầm đòi hỏi chi phí vốn ban đầu cao. Tuy nhiên, chúng tạo ra khoản tiết kiệm lớn cho hoạt động dài hạn. Chi phí lao động giảm do loại bỏ việc di chuyển pallet thủ công. Hoạt động ở trạng thái ổn định cải thiện hiệu quả sử dụng năng lượng tổng thể. Giảm thiểu việc xử lý sản phẩm giúp giảm thiểu thiệt hại vật lý cho thịt. Những khoản tiết kiệm OpEx này sẽ nhanh chóng bù đắp cho CapEx ban đầu.
Hãy suy nghĩ về lưu lượng xe nâng cần thiết để tải và dỡ một lò nổ mẻ. Bạn có tài xế di chuyển pallet vào, đợi 24 giờ và chuyển chúng ra ngoài. Một hệ thống liên tục lấy sản phẩm trực tiếp từ dây chuyền đóng gói, cấp đông và đưa thẳng đến máy xếp pallet. Bạn loại bỏ các bước xử lý trung gian, giảm việc bảo trì xe nâng và giảm số giờ lao động cần thiết để quản lý quá trình cấp đông.
Bảo toàn lợi nhuận như một thước đo tài chính
Bảo toàn lợi nhuận là một thước đo tài chính quan trọng. Đóng băng nhanh chóng làm giảm đáng kể sự thất thoát nhỏ giọt. Chỉ cần tiết kiệm một phần trăm trọng lượng độ ẩm là mang lại lợi nhuận cao. Điều này có nghĩa là tiết kiệm được hàng triệu bảng mỗi năm. Độ ẩm được bảo quản có nghĩa là bạn bán thịt chứ không phải nước. Tính ROI dựa trên dữ liệu bảo toàn năng suất chính xác này.
Nếu một nhà máy chế biến 50 triệu pound thịt bò mỗi năm thì việc giảm 1% thất thoát nhỏ giọt tương đương với 500.000 pound sản phẩm tiết kiệm được. Với mức giá 3,00 USD mỗi pound, tức là doanh thu thu hồi được là 1,5 triệu USD mỗi năm. Chi phí vốn của thiết bị cấp đông thường được thanh toán hoàn toàn bằng cách bảo toàn năng suất này trong vòng 24 tháng vận hành đầu tiên. Sự biện minh về mặt tài chính là rõ ràng khi bạn nhìn vào sinh học tế bào của thịt.
Phần kết luận
Hệ thống cấp đông liên tục là một nâng cấp lớn về mặt vận hành. Tuy nhiên, sự thành công của nó phụ thuộc vào việc kiểm soát các biến số vật lý. Bạn phải quản lý chặt chẽ độ dày, bao bì và mật độ chất tải. Đừng dựa vào phỏng đoán khi cấu hình dây chuyền sản xuất của bạn.
Bắt đầu nghiên cứu mô hình nhiệt của các sản phẩm thịt cụ thể của bạn để xác định thời gian dừng chính xác.
Tiến hành kiểm tra bao bì toàn diện để loại bỏ không khí bị mắc kẹt và cải thiện các khe thông gió.
Tham khảo ý kiến của các kỹ sư điện lạnh công nghiệp để tính toán tải lạnh chính xác trước khi mua sắm.
Thiết lập các quy trình vận hành tiêu chuẩn nghiêm ngặt cho các kiểu tải băng tải để ngăn chặn luồng không khí đi qua.
Câu hỏi thường gặp
Hỏi: Nhiệt độ lý tưởng cho tủ cấp đông dạng hầm cho thịt là bao nhiêu?
Trả lời: Thường hoạt động trong khoảng từ -30°C đến -40°C để cân bằng tốc độ đông lạnh nhanh với hiệu quả sử dụng năng lượng và kiểm soát độ ẩm.
Hỏi: Bao bì ảnh hưởng như thế nào đến thời gian cấp đông nhanh?
Trả lời: Vật liệu đóng gói như bìa các tông sóng và không khí bị giữ lại đóng vai trò là chất cách điện. Bao bì được thiết kế kém có thể tăng gấp đôi thời gian cấp đông cần thiết so với các sản phẩm trần hoặc được tối ưu hóa.
Hỏi: Sự khác biệt giữa tủ đông dạng đường hầm và tủ đông kiểu mẻ là gì?
Trả lời: Máy cấp đông kiểu đường hầm sử dụng băng chuyền liên tục để cấp đông ở trạng thái ổn định, khối lượng lớn, trong khi máy cấp đông nhanh theo mẻ yêu cầu tải các pallet tĩnh vào phòng kín trong một chu trình đã định sẵn.
Hỏi: Cấp đông đường hầm IQF khác với cấp đông hầm số lượng lớn cho thịt như thế nào?
Trả lời: Cấp đông đường hầm IQF nhanh chóng cấp đông từng mảnh riêng biệt bằng cách sử dụng luồng khí tốc độ cao để tránh bị vón cục. Cấp đông bằng nổ đường hầm số lượng lớn xử lý các sản phẩm thịt lớn hơn, được nhóm lại hoặc đóng gói trên một băng chuyền liên tục.
Hỏi: Bạn tính toán thời gian đông lạnh cho các sản phẩm thịt như thế nào?
Trả lời: Thời gian cấp đông được tính bằng cách sử dụng các biến số bao gồm nhiệt độ sản phẩm ban đầu, nhiệt độ lõi mục tiêu, độ dày của sản phẩm, độ dẫn nhiệt của thịt và vận tốc/nhiệt độ của luồng không khí trong tủ đông.
Hỏi: Tủ đông dạng nổ đường hầm có thể xử lý đồng thời nhiều độ dày thịt không?
A: Thật là nản lòng. Tốc độ băng tải phải được đặt cho mặt hàng dày nhất để đảm bảo an toàn thực phẩm, đồng nghĩa với việc các mặt hàng mỏng hơn sẽ bị xử lý quá mức, gây lãng phí năng lượng và có khả năng làm giảm chất lượng.
Hỏi: Nguyên nhân gây cháy tủ đông trong tủ đông nổ đường hầm?
Trả lời: Đốt tủ đông là do sự thăng hoa của độ ẩm. Trong tủ đông dạng đường hầm, hiện tượng này xảy ra nếu thịt chưa đóng gói tiếp xúc với không khí có tốc độ cao, độ ẩm thấp lâu hơn mức cần thiết do tốc độ băng chuyền chậm hoặc phân bổ luồng khí kém.