Anda di sini: Rumah »
Blog »
Hotspot Industri »
Pembekuan Ledakan Terowongan untuk Daging: Bagaimana Ketebalan, Pengemasan, dan Pemuatan Mempengaruhi Waktu Pembekuan
Pembekuan Ledakan Terowongan untuk Daging: Bagaimana Ketebalan, Pengemasan, dan Pemuatan Mempengaruhi Waktu Pembekuan
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 04-08-2026 Asal: Lokasi
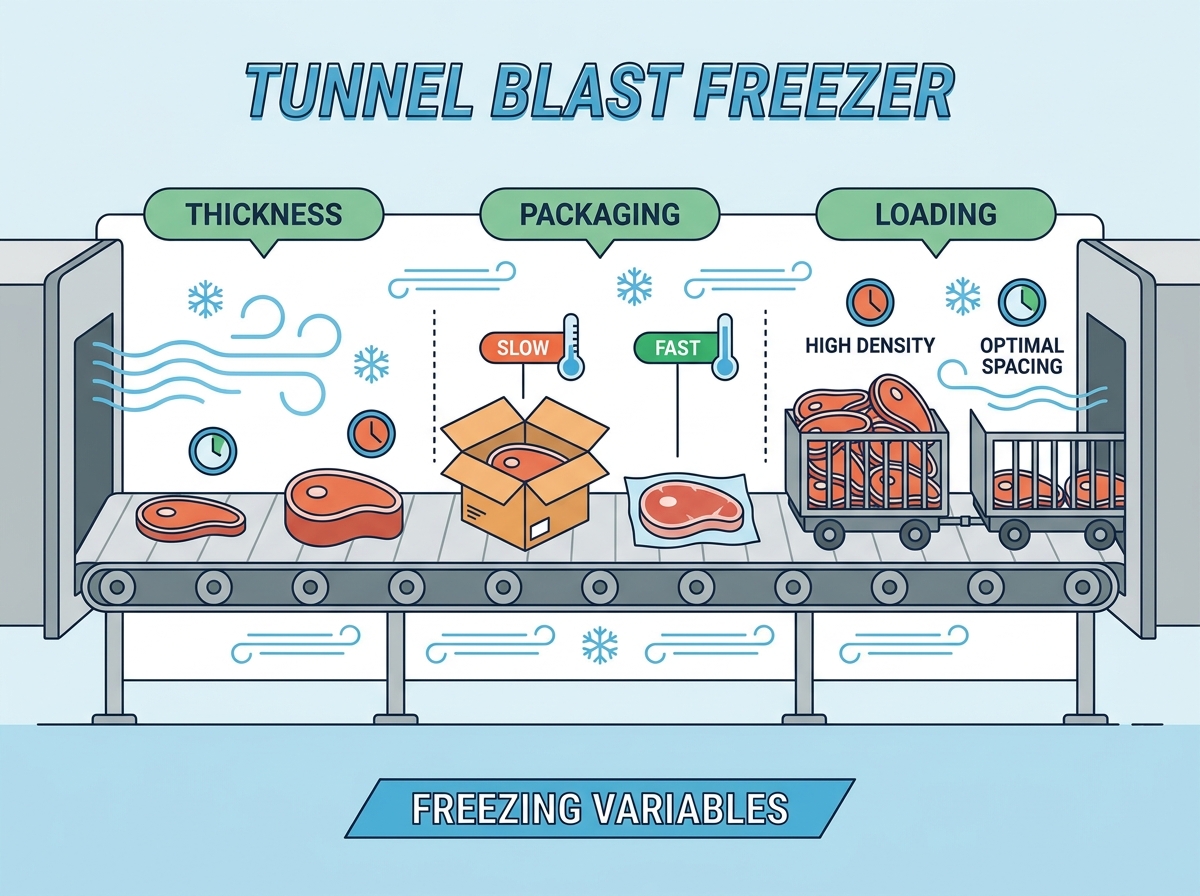
Fasilitas pengolahan daging bervolume tinggi menghadapi ketegangan yang konstan antara produksi dan kualitas produk. Perpindahan panas yang tidak efisien menyebabkan kemacetan produksi, kehilangan hasil yang parah, dan peningkatan pengeluaran energi. Waktu pembekuan yang tidak dapat diprediksi jarang sekali disebabkan oleh kegagalan pabrik pendingin saja. Biasanya hal ini disebabkan oleh variabel operasional yang tidak selaras. Secara khusus, ketebalan daging yang bervariasi, kemasan yang sangat terisolasi, dan pemuatan sabuk yang kurang optimal menghambat aliran udara. Untuk memaksimalkan laba atas investasi a freezer ledakan terowongan , insinyur fasilitas, dan manajer pabrik harus mengevaluasi hubungan termodinamika yang tepat antara produk, kemasannya, dan desain aliran udara berkelanjutan peralatan. Memahami variabel-variabel ini memastikan suhu inti yang konsisten dan mencegah penundaan produksi yang mahal. Operator pabrik harus melampaui grafik kapasitas teoritis dan melihat realitas fisik pada ban berjalan. Dengan mengatasi akar penyebab resistensi termal, Anda dapat menstabilkan jadwal produksi dan melindungi integritas produk.
Poin Penting
Ketebalan Menentukan Waktu Tinggal: Waktu pembekuan meningkat secara eksponensial, bukan linier, seiring dengan ketebalan produk, sehingga memerlukan kalibrasi kecepatan sabuk yang tepat.
Kemasan adalah Penghalang Termal: Udara yang terperangkap dan bahan bergelombang bertindak sebagai isolator; mengoptimalkan desain casing dan penyelarasan aliran udara dapat mengurangi waktu pembekuan hingga 50%.
Kontrol Kepadatan Pemuatan Aliran Udara: Memaksimalkan cakupan sabuk tanpa menghalangi aliran udara vertikal atau horizontal mencegah zona mati dan pembekuan yang tidak merata.
Efisiensi Berkelanjutan vs. Batch: Tunnel blast freezer menawarkan konsistensi yang unggul untuk produk daging yang seragam dibandingkan dengan batch blast freezer, asalkan variabel inputnya tetap stabil.
IQF vs. Pembekuan Ledakan Massal: Memilih antara Pembekuan Cepat Individual (IQF) dan pembekuan ledakan terowongan curah/kerak bergantung sepenuhnya pada ukuran produk, target pembentukan kristal es, dan retensi kelembapan yang diinginkan.
Mekanisme Tunnel Blast Freezer dalam Pengolahan Daging
Pembingkaian Masalah (Kriteria Keberhasilan)
Pembekuan daging industri memerlukan persyaratan dasar yang ketat. Tujuan utamanya adalah mencapai pengurangan suhu inti secara cepat. Penurunan drastis ini akan menghentikan pertumbuhan mikroba dengan segera. Ini juga meminimalkan kehilangan tetesan selama proses pencairan. Keberhasilan diukur dengan suhu inti yang konsisten di seluruh batch produk. Fasilitas harus menyeimbangkan kecepatan ini dengan konsumsi energi. Setiap penyimpangan membahayakan keamanan pangan dan hasil produk. Saat Anda berjalan di pabrik berkapasitas tinggi, keberhasilan jalur pembekuan menentukan kecepatan keseluruhan operasi. Jika freezer kembali naik, pemotongan akan berhenti.
Kami mengukur keberhasilan dengan kecepatan pusat termal daging melewati zona pembentukan kristal es maksimum. Zona ini biasanya terletak antara -1°C dan -5°C. Semakin cepat daging bertransisi melalui pita suhu ini, semakin kecil kristal esnya. Kristal es kecil melindungi struktur seluler jaringan otot. Kristal es berukuran besar bertindak seperti pisau mikroskopis, menusuk dinding sel dan menyebabkan pembersihan besar-besaran saat pengguna akhir mencairkan produk.
Sistem Berkelanjutan vs. Batch
Freezer terowongan kontinu beroperasi menggunakan mekanisme kondisi tunak yang digerakkan oleh konveyor. Mereka memindahkan produk melalui zona suhu terkendali dengan lancar. Blast freezer batch tradisional mengandalkan ruangan statis yang diberi palet. Sistem batch memerlukan bongkar muat manual. Sistem berkelanjutan menghilangkan langkah padat karya ini. Mereka sangat penting untuk lini produksi daging yang seragam dan memiliki throughput tinggi. Aliran udara yang stabil di terowongan memastikan setiap produk menerima perlakuan termal yang sama.
Dalam sistem batch, palet di tengah ruangan membeku jauh lebih lambat dibandingkan palet di dekat evaporator. Hal ini menciptakan perbedaan besar dalam kualitas produk dalam batch yang sama. Sistem kontinu memecahkan masalah ini dengan memindahkan setiap kotak atau potongan daging melewati evaporator yang sama dengan kecepatan yang sama. Paparan termodinamika identik untuk satuan satu dan satuan sepuluh ribu.
IQF vs. Pembekuan Ledakan Terowongan Massal/Kerak
Terowongan Quick Freezing individual memiliki tujuan tertentu. Mereka dirancang untuk pembekuan potongan-potongan kecil secara cepat dan terpisah. Daging dan bagian unggas yang dipotong dadu mendapat manfaat besar dari teknologi IQF. Freezer ledakan terowongan standar menangani beban yang berbeda. Mereka dirancang untuk potongan primal yang lebih besar dan daging kotak. Terowongan massal fokus pada penetrasi barang padat dan dikemas. Memilih sistem yang tepat bergantung sepenuhnya pada dimensi produk Anda.
Sistem KKNI sering menggunakan fluidisasi. Udara berkecepatan tinggi berhembus melalui sabuk jaring, mengangkat potongan daging kecil dan membekukannya satu per satu agar tidak menggumpal. Terowongan massal menggunakan aliran udara horizontal atau vertikal terarah untuk menghilangkan panas dari kotak berat atau potongan besar yang diletakkan rata di sabuk. Anda tidak dapat menjalankan kotak daging sapi seberat 60 pon melalui terowongan fluidisasi IQF, dan memasukkan ayam potong dadu melalui terowongan besar akan menghasilkan potongan daging yang padat dan beku.
Parameter dan Protokol Operasi Dasar
Pembekuan daging memerlukan rentang suhu standar tertentu. Sistem biasanya beroperasi antara -30°C dan -40°C. Aliran udara berkecepatan tinggi merupakan kebutuhan mutlak. Udara cepat menghilangkan lapisan batas termal yang mengelilingi produk. Persyaratan protokol menentukan pencapaian suhu inti yang aman dengan cepat. Targetnya biasanya -18°C dalam jangka waktu yang ditentukan. Memenuhi protokol ini memastikan keamanan pangan yang ketat dan kepatuhan terhadap peraturan.
Dinginkan terowongan terlebih dahulu hingga mencapai suhu pengoperasian target sebelum memasukkan produk apa pun ke belt.
Verifikasi kecepatan aliran udara melintasi sabuk menggunakan anemometer untuk memastikan tidak ada zona mati.
Muat produk sesuai dengan pola kepadatan yang ditentukan untuk SKU spesifik tersebut.
Pantau suhu inti dari potongan daging paling tebal yang keluar dari terowongan selama jam pertama produksi.
Sesuaikan penggerak frekuensi variabel pada ban berjalan untuk mempercepat atau memperlambat waktu tunggu berdasarkan pembacaan suhu inti.
Bagaimana Ketebalan Daging Menentukan Waktu Pembekuan dan Ukuran Peralatan
Fisika Konduktivitas Termal pada Daging
Ketebalan daging memiliki hubungan non-linear dengan waktu pembekuan. Prinsip Persamaan Plank menjelaskan perilaku termodinamika ini dengan jelas. Ekstraksi panas melambat saat lapisan luar yang beku menebal. Kerak beku ini bertindak sebagai isolator internal. Menggandakan ketebalan daging dapat melipatgandakan waktu pembekuan yang dibutuhkan. Operator harus memperhitungkan peningkatan eksponensial ini selama perencanaan produksi.
Ketika permukaan daging sapi panggang membeku, lapisan beku tersebut memiliki konduktivitas termal yang berbeda dibandingkan bagian tengah yang tidak dibekukan. Sistem pendingin harus menarik panas dari pusat hangat melalui kerak beku. Saat kerak bumi semakin tebal, laju perpindahan panas menurun drastis. Inilah sebabnya mengapa Anda tidak bisa mengekstrapolasi waktu pembekuan secara linear. Potongan setebal 4 inci tidak membutuhkan waktu dua kali lebih lama untuk membeku dibandingkan potongan 2 inci; dibutuhkan waktu yang jauh lebih lama.
Rasio Luas Permukaan terhadap Volume
Potongan primal yang tebal menghadirkan dinamika pembekuan yang unik. Daging sapi bulat dan unggas utuh memiliki rasio luas permukaan terhadap volume yang rendah. Mereka memerlukan waktu tinggal yang lama untuk membeku sepenuhnya. Barang-barang yang tipis dan diproses membeku lebih cepat. Roti burger dan dada ayam memiliki rasio luas permukaan terhadap volume yang tinggi. Mereka menyerap udara dingin dengan cepat di permukaannya yang luas. Mencampur profil-profil ini dalam satu baris menyebabkan inefisiensi pemrosesan yang parah.
Jika Anda membuat roti burger tipis dan potongan daging sapi tebal pada sabuk yang sama, Anda harus mengatur kecepatan sabuk untuk potongan tersebut. Ini berarti roti burger akan tetap berada di dalam terowongan lama setelah dibekukan sepenuhnya. Hal ini membuang-buang kapasitas pendinginan dan membuat roti mengalami dehidrasi yang tidak perlu. Penjadwalan produksi harus mengelompokkan produk dengan rasio luas permukaan terhadap volume yang serupa untuk memaksimalkan efisiensi peralatan pembekuan.
Formasi Kristal Es dan Integritas Jaringan
Kecepatan pembekuan berdampak langsung pada kualitas daging secara keseluruhan. Pembekuan lambat pada potongan tebal menghasilkan kristal es ekstraseluler yang besar. Kristal besar ini merusak serat otot halus. Kerusakan ini menyebabkan pembersihan berlebihan dan hilangnya kelembapan saat pencairan. Tekstur menurun secara signifikan ketika integritas seluler terganggu. Ekstraksi panas yang cepat dengan kecepatan tinggi freezer ledakan terowongan untuk daging mempertahankan struktur seluler ini.
Kami melihat hal ini terus-menerus terjadi di fasilitas yang dikelola dengan buruk. Mereka membebani sabuk dengan potongan tebal, suhu udara naik, dan proses pembekuan memakan waktu berjam-jam. Saat daging tersebut dicairkan untuk diproses lebih lanjut, lantainya ditutupi dengan lapisan merah. Pembersihan itu berarti hilangnya berat badan, dan penurunan berat badan berarti hilangnya pendapatan. Pembekuan yang cepat mengunci kelembapan di dalam sel otot tempatnya berada.
Dimensi Evaluasi
Pembeli harus mengukur peralatan berdasarkan produknya yang paling tebal. Evaluasi SKU terbesar dalam bauran produksi Anda dengan cermat. Kumparan evaporator harus mampu menahan beban panas maksimum. Panjang belt harus mengakomodasi waktu tinggal terlama yang diperlukan. Meremehkan ukuran unit menyebabkan pembekuan tidak sempurna. Ukuran yang terlalu besar akan menyia-nyiakan ruang lantai dan sumber daya energi yang berharga.
Jenis Produk Daging
Ketebalan Rata-Rata
Perkiraan Waktu Tinggal (-35°C Udara)
Faktor Pembatas Utama
Roti Burger (telanjang)
0,5 inci
15 - 25 menit
Dehidrasi permukaan
Dada Ayam (telanjang)
1,0 inci
35 - 50 menit
Kepadatan pemuatan sabuk
Daging Babi Pinggang (Dikemas Vakum)
3,5 inci
120 - 160 menit
Ketahanan termal internal
Potong Daging Sapi Kotak (bergelombang)
6,0 inci
240 - 360+ menit
Isolasi kemasan
Dampak Kemasan terhadap Ketahanan Termal
Bahan Pengemas sebagai Insulator
Bahan pengemas daging pada umumnya memiliki ketahanan termal yang bervariasi. Kami mengukur resistensi ini sebagai nilai R. Produk telanjang membeku dengan cepat tanpa hambatan termal apa pun. Daging yang dibungkus poli mengalami sedikit penundaan dalam perpindahan panas. Produk bersegel vakum bekerja lebih baik dengan menghilangkan udara internal. Kotak karton bergelombang berfungsi sebagai isolator berat. Mereka secara drastis memperlambat proses pembekuan.
Karton secara harfiah dirancang untuk memerangkap udara di dalam serulingnya. Ini menjadikannya bahan yang bagus untuk menjaga kehangatan, yang merupakan kebalikan dari apa yang Anda inginkan di terowongan beku. Saat Anda memasukkan potongan daging seberat 60 pon ke dalam kotak bergelombang, Anda memaksa sistem pendingin untuk menembus lapisan insulasi bahkan sebelum mencapai produk. Hal ini memperpanjang waktu tunggu secara signifikan dan memerlukan ban berjalan yang lebih lama.
Bahaya Celah Udara dan Headspace
Udara yang terperangkap di dalam kemasan tertutup berbahaya. Ini bertindak sebagai isolator termal yang sangat efektif. Celah udara sangat menghambat penetrasi udara dingin. Ruang kepala di dalam kotak mencegah kontak langsung dengan lingkungan beku. Efek isolasi ini memaksa peralatan bekerja lebih keras. Menghilangkan udara yang terperangkap sangat penting untuk perpindahan panas yang efisien.
Jika sebuah kotak hanya diisi hingga 80% kapasitasnya, maka 20% sisanya hanyalah udara mati. Udara dingin dari evaporator mengenai bagian luar kotak, mendinginkan karton, dan kemudian harus mendinginkan udara mati di dalam sebelum mulai menarik panas dari daging. Pengemasan vakum menghilangkan ruang kosong ini sepenuhnya. Film plastik menempel erat pada daging, memungkinkan perpindahan panas langsung dari udara dingin ke permukaan produk.
Desain Ulang Casing dan Penyelarasan Aliran Udara
Pengoptimalan desain di dunia nyata menghasilkan peningkatan efisiensi yang besar. Pola udara freezer ledakan harus sesuai dengan wadah kemasan produk. Casing yang didesain ulang dilengkapi slot ventilasi strategis. Slot ini memungkinkan udara dingin mengalir langsung ke daging. Sinergi ini dapat mengurangi waktu pembekuan secara keseluruhan hingga 50%. Penyelarasan aliran udara yang tepat akan memaksimalkan kapasitas pendinginan peralatan.
Kami sering bekerja dengan teknisi pengemasan untuk membuat lubang tertentu di sisi dan ujung kotak bergelombang. Jika terowongan meniupkan udara secara horizontal melintasi sabuk, lubangnya harus sejajar dengan aliran udara tersebut. Udara dingin masuk ke satu sisi kotak, menghilangkan panas langsung dari daging yang dibungkus poli di dalamnya, dan keluar dari sisi lainnya. Perubahan mekanis sederhana ini dapat mempersingkat waktu tunggu yang dibutuhkan.
Risiko Implementasi
Menentukan freezer berdasarkan data sederhana berisiko. Jalur produksi sebenarnya sering kali membekukan barang yang dikemas. Perhitungan tanpa daging akan secara drastis meremehkan waktu tinggal yang dibutuhkan. Ketidakcocokan ini menyebabkan soft center dan batch yang ditolak. Selalu uji waktu pembekuan menggunakan kemasan akhir yang siap produksi. Pengujian yang akurat mencegah modifikasi peralatan yang mahal di kemudian hari.
Saya telah melihat fasilitas membeli sistem pembekuan bernilai jutaan dolar berdasarkan data termal dada ayam telanjang. Enam bulan kemudian, bagian pemasaran memutuskan untuk menjual ayam tersebut dalam karton karton siap pakai eceran. Pabrik menjalankan karton melalui terowongan, dan suhu inti menjadi -2°C, bukan -18°C. Peralatan tersebut tidak dirancang untuk ketahanan termal karton. Anda harus merekayasa sistem untuk keadaan paket akhir.
Pemuatan Sabuk dan Optimasi Aliran Udara
Kalibrasi Kecepatan Sabuk
Penggerak frekuensi variabel diperlukan pada ban berjalan. VFD memungkinkan operator menyesuaikan waktu tunggu secara tepat. Profil daging yang berbeda memerlukan waktu pemaparan yang berbeda pula. Kontrol dinamis atas waktu pembekuan memastikan kualitas yang konsisten. Operator dapat memperlambat sabuk untuk pemotongan yang tebal. Mereka dapat mempercepatnya untuk produk yang tipis dan telanjang.
VFD adalah roda kemudi terowongan pembekuan. Tanpanya, Anda terkunci pada satu kecepatan produksi, apa pun produk yang akan diproduksi. Manajer pabrik harus memetakan pengaturan hertz VFD yang diperlukan untuk setiap SKU. Pengaturan ini harus dipasang langsung pada panel kontrol sehingga operator tidak perlu menebak kecepatan yang benar selama pergantian.
Jarak Produk dan Dinamika Aliran Udara
Daging harus disusun secara strategis di bagian pinggang. Jarak yang buruk menciptakan fenomena yang dikenal sebagai penyaluran. Udara berkecepatan tinggi melewati produk yang padat dengan mudah. Dibutuhkan jalur yang hambatannya paling kecil melalui celah-celah kosong. Hal ini menciptakan zona mati dimana daging membeku terlalu lambat. Jarak yang seragam memaksa udara bergerak ke setiap permukaan produk.
Udara berperilaku seperti air; itu akan selalu mengambil rute termudah. Jika Anda membuang setumpuk besar daging di tengah-tengah ikat pinggang dan membiarkan bagian tepinya kosong, udara dingin akan mengalir ke bagian tepi yang kosong. Daging di bagian tengah tidak akan menerima pendinginan konvektif yang diperlukan. Anda harus menyebarkan produk secara merata ke seluruh lebar sabuk untuk memaksa udara mendorong beban produk.
Memuat Kepadatan vs. Throughput
Membebani belt secara berlebihan akan memaksimalkan hasil teoretis di atas kertas. Namun, hal ini sangat membatasi aliran udara yang diperlukan dalam praktiknya. Aliran udara yang terbatas meningkatkan waktu pembekuan sebenarnya secara signifikan. Hal ini berisiko terhadap pembekuan inti yang tidak tuntas dan pelanggaran keamanan pangan. Menemukan kepadatan pemuatan yang optimal merupakan trade-off operasional. Anda harus menyeimbangkan volume dengan efisiensi termodinamika.
Ada batasan fisik mengenai berapa banyak panas yang dapat dihilangkan oleh evaporator per menit. Jika Anda memasukkan 10.000 pon daging hangat ke dalam sabuk ketika sistem hanya dirancang untuk 5.000 pon, suhu udara di dalam terowongan akan meningkat. Pabrik pendingin akan beroperasi pada kapasitas 100% dan masih gagal menurunkan suhu. Daging akan keluar dari terowongan dengan lembut, dan Anda harus memasukkannya ke dalam freezer untuk menyelesaikan pekerjaannya, sehingga menggagalkan seluruh tujuan sistem berkelanjutan.
Strategi Mitigasi
Menerapkan prosedur operasi standar untuk pemuatan sabuk. Buat pola khusus untuk potongan asli dan daging kotak. Porsi individual memerlukan jarak yang berbeda dari kotak besar. Latih pekerja lini untuk mempertahankan pola pemuatan yang tepat ini. Pemuatan yang konsisten mencegah penyaluran dan menghilangkan zona mati. SOP menjamin waktu pembekuan yang dapat diprediksi di seluruh shift.
Tentukan jarak tepat yang diperlukan antar kotak (misalnya, 2 inci di semua sisi) untuk memungkinkan penetrasi aliran udara vertikal.
Pasang pemandu fisik atau garis laser pada konveyor pemakanan untuk membantu pekerja menyelaraskan produk dengan benar.
Tetapkan teknisi kontrol kualitas khusus untuk memantau kepadatan sabuk pemakanan setiap 30 menit.
Gunakan pengocok penyebaran otomatis untuk produk IQF kecil untuk memastikan kedalaman lapisan yang merata sebelum memasuki zona beku.
Mengevaluasi Tunnel Blast Freezer: Kerangka Keputusan Pembeli
Pemetaan Fitur-ke-Hasil
Mengevaluasi komponen perangkat keras memerlukan fitur yang cocok dengan hasil produksi. Desain koil evaporator memengaruhi waktu pengoperasian yang terus menerus. Konfigurasi kipas menentukan penetrasi udara melalui beban padat. Bahan sabuk mempengaruhi sanitasi dan dinamika aliran udara. Anda tidak bisa hanya melihat total tenaga kuda; Anda harus melihat bagaimana kekuatan tersebut diterapkan pada produk.
Komponen
Opsi Fitur
Hasil Operasional
Kumparan Evaporator
Jarak sirip lebar vs. sirip padat
Jarak yang lebar memperpanjang waktu pengoperasian antar siklus pencairan es dengan mengakomodasi lebih banyak penumpukan embun beku.
Konfigurasi Kipas
Penggemar aksial vs. sentrifugal
Kipas sentrifugal mengatasi tekanan statis tinggi dari daging dalam kotak yang padat.
Jenis Sabuk
Plastik modular vs. Jaring tahan karat
Jaring tahan karat menawarkan penetrasi aliran udara yang unggul dan daya tahan untuk beban berat.
Sistem Pencairan Es
Gas panas vs. Pencairan air
Gas panas memberikan waktu penyelesaian yang lebih cepat dan membersihkan es dari kumparan dengan lebih efisien.
Panel Penutup
Panel berinsulasi 4 inci vs. 6 inci
Panel yang lebih tebal mengurangi infiltrasi termal dan menurunkan beban pada instalasi pendingin.
Validasi dan Pemantauan Protokol
Pemantauan waktu nyata sangat penting untuk pengendalian kualitas. Menilai penyediaan sistem untuk melacak suhu udara. Pantau kecepatan udara dan kecepatan sabuk secara terus menerus. Pastikan pengaturan memungkinkan tim memvalidasi suhu inti. Pemantauan yang konsisten membuktikan bahwa ambang batas berhasil dicapai. Pencatatan data mendukung upaya kepatuhan terhadap peraturan yang ketat.
Sistem modern menggunakan kontrol PLC untuk melacak suhu udara yang meninggalkan evaporator dan udara kembali ke evaporator. Perbedaan antara kedua angka ini menunjukkan berapa banyak panas yang dikeluarkan dari daging. Jika suhu udara kembali mulai turun, berarti daging menjadi lebih dingin dan menyerap panas lebih sedikit. Operator menggunakan data ini untuk menyempurnakan kecepatan sabuk secara real-time.
Skalabilitas dan Kepatuhan
Evaluasi kemampuan sistem untuk menskalakan dengan peningkatan di masa depan. Volume produksi jarang tetap statis sepanjang waktu. Peralatan tersebut harus mematuhi standar keamanan pangan yang ketat. Prinsip desain higienis menentukan pembersihan dan pemeriksaan yang mudah. Carilah fitur yang mendukung sistem pembersihan di tempat otomatis. Kepatuhan mencegah penutupan yang mahal dan penarikan produk.
Saat merancang tata letak, sisakan ruang fisik di fasilitas untuk menambahkan bagian modular ke terowongan nanti. Jika Anda membeli terowongan sepanjang 40 kaki hari ini, pastikan Anda memiliki ruang untuk memperluasnya hingga 60 kaki saat produksi Anda meningkat dua kali lipat dalam tiga tahun. Pastikan semua kerangka internal terbuat dari baja tahan karat yang dilas sepenuhnya dengan permukaan miring sehingga air pencucian segera terkuras. Genangan air di dalam freezer menimbulkan risiko sanitasi yang sangat besar.
Risiko Implementasi
Rintangan instalasi dapat menunda jadwal proyek secara signifikan. Kendala tapak fasilitas sering kali menentukan dimensi peralatan. Pembebanan lantai struktural harus mendukung peralatan pembekuan yang berat. Pabrik pendingin yang ada harus memiliki kapasitas yang memadai. Kapasitas amonia sentral atau freon yang tidak mencukupi akan melumpuhkan freezer baru. Atasi risiko infrastruktur ini sebelum menandatangani pesanan pembelian.
Anda harus menghitung ton pendingin yang dibutuhkan oleh terowongan baru dan membandingkannya dengan kapasitas yang tersedia di ruang mesin Anda. Jika kompresor Anda sudah bekerja pada kapasitas 90% selama bulan-bulan musim panas, menambahkan freezer dalam jumlah besar secara terus menerus akan merusak seluruh sistem. Anda mungkin perlu meningkatkan kompresor, kondensor, dan infrastruktur perpipaan sebelum terowongan tiba di lokasi.
Pengorbanan Biaya terhadap Nilai dalam Sistem Pembekuan Berkelanjutan
Belanja Modal (CapEx) vs. Penghematan Operasional (OpEx)
Tunnel freezer memerlukan belanja modal awal yang tinggi. Namun, mereka menghasilkan penghematan operasional jangka panjang yang besar. Biaya tenaga kerja turun karena pemindahan palet manual dihilangkan. Pengoperasian dalam kondisi tunak meningkatkan efisiensi energi secara keseluruhan. Mengurangi penanganan produk meminimalkan kerusakan fisik pada daging. Penghematan OpEx ini membenarkan belanja modal awal dengan cepat.
Pikirkan tentang lalu lintas forklift yang diperlukan untuk memuat dan membongkar sel ledakan batch. Ada pengemudi yang memindahkan palet, menunggu 24 jam, dan memindahkannya keluar. Sistem berkelanjutan mengambil produk langsung dari jalur pengemasan, membekukannya, dan mengirimkannya langsung ke pembuat palet. Anda menghilangkan langkah-langkah penanganan perantara, mengurangi perawatan forklift, dan mengurangi jam kerja yang diperlukan untuk mengelola proses pembekuan.
Pelestarian Hasil sebagai Metrik Keuangan
Pelestarian hasil panen merupakan metrik finansial yang penting. Pembekuan cepat mengurangi kehilangan tetesan secara signifikan. Menghemat satu persen berat kelembapan saja sudah sangat menguntungkan. Hal ini berarti penghematan besar-besaran hingga jutaan pound setiap tahunnya. Kelembapan yang terjaga berarti Anda menjual daging, bukan air. Hitung ROI berdasarkan data pelestarian hasil yang tepat ini.
Jika sebuah pabrik memproses 50 juta pon daging sapi setiap tahunnya, pengurangan kehilangan tetesan sebesar 1% sama dengan 500.000 pon produk yang disimpan. Dengan $3,00 per pon, itu berarti $1,5 juta pendapatan yang dipulihkan setiap tahunnya. Biaya modal peralatan pembekuan sering kali dibayar seluruhnya melalui pelestarian hasil panen dalam 24 bulan pertama pengoperasian. Pembenaran finansialnya jelas ketika Anda melihat biologi seluler daging.
Kesimpulan
Sistem pembekuan berkelanjutan merupakan peningkatan operasional yang besar. Namun keberhasilannya bergantung pada pengendalian variabel fisik. Anda harus mengatur ketebalan, pengemasan, dan kepadatan pemuatan dengan ketat. Jangan mengandalkan dugaan saat mengonfigurasi jalur produksi Anda.
Mulailah studi pemodelan termal produk daging spesifik Anda untuk menentukan waktu tunggu yang tepat.
Lakukan audit pengemasan yang komprehensif untuk menghilangkan udara yang terperangkap dan meningkatkan celah ventilasi.
Konsultasikan dengan insinyur pendingin industri untuk menghitung beban pendinginan yang tepat sebelum pengadaan.
Tetapkan prosedur operasi standar yang ketat untuk pola pemuatan sabuk untuk mencegah penyaluran aliran udara.
Pertanyaan Umum
T: Berapa suhu ideal untuk terowongan blast freezer untuk daging?
J: Biasanya beroperasi antara -30°C dan -40°C untuk menyeimbangkan kecepatan pembekuan yang cepat dengan efisiensi energi dan kontrol kelembapan.
T: Bagaimana pengaruh pengemasan terhadap waktu pembekuan ledakan?
A: Bahan kemasan seperti karton bergelombang dan udara yang terperangkap berfungsi sebagai isolator. Kemasan yang dirancang dengan buruk dapat melipatgandakan waktu pembekuan yang diperlukan dibandingkan dengan produk kosong atau produk yang dioptimalkan.
T: Apa perbedaan antara freezer terowongan dan freezer ledakan batch?
J: Freezer terowongan menggunakan ban berjalan kontinyu untuk pembekuan dalam kondisi stabil dan bervolume tinggi, sedangkan freezer ledakan batch memerlukan pemuatan palet statis ke dalam ruangan tertutup untuk siklus tertentu.
T: Apa perbedaan antara pembekuan terowongan IQF dengan pembekuan terowongan massal untuk daging?
J: Pembekuan terowongan IQF dengan cepat membekukan setiap bagian secara terpisah menggunakan aliran udara berkecepatan tinggi untuk mencegah penggumpalan. Pembekuan ledakan terowongan massal memproses produk daging yang lebih besar, dikelompokkan, atau dikemas pada ban berjalan kontinu.
Q: Bagaimana cara menghitung waktu pembekuan produk daging?
J: Waktu pembekuan dihitung menggunakan variabel termasuk suhu awal produk, suhu inti target, ketebalan produk, konduktivitas termal daging, dan kecepatan/suhu aliran udara freezer.
T: Dapatkah terowongan blast freezer menangani beberapa ketebalan daging secara bersamaan?
J: Hal ini sangat tidak dianjurkan. Kecepatan sabuk harus disetel untuk barang yang paling tebal guna memastikan keamanan pangan, yang berarti barang yang lebih tipis akan diproses secara berlebihan, membuang-buang energi, dan berpotensi menurunkan kualitas.
T: Apa yang menyebabkan freezer terbakar di terowongan blast freezer?
J: Pembakaran freezer disebabkan oleh sublimasi kelembapan. Dalam freezer terowongan, hal ini terjadi jika daging yang tidak dikemas terkena udara dengan kecepatan tinggi dan kelembapan rendah lebih lama dari yang diperlukan karena kecepatan sabuk yang lambat atau distribusi aliran udara yang buruk.