Du är här: Hem »
Bloggar »
Bransch hotspots »
Tunnelblästring för kött: Hur tjocklek, förpackning och laddning påverkar frystiden
Tunnelblästring för kött: Hur tjocklek, förpackning och laddning påverkar frystiden
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-08-04 Ursprung: Plats
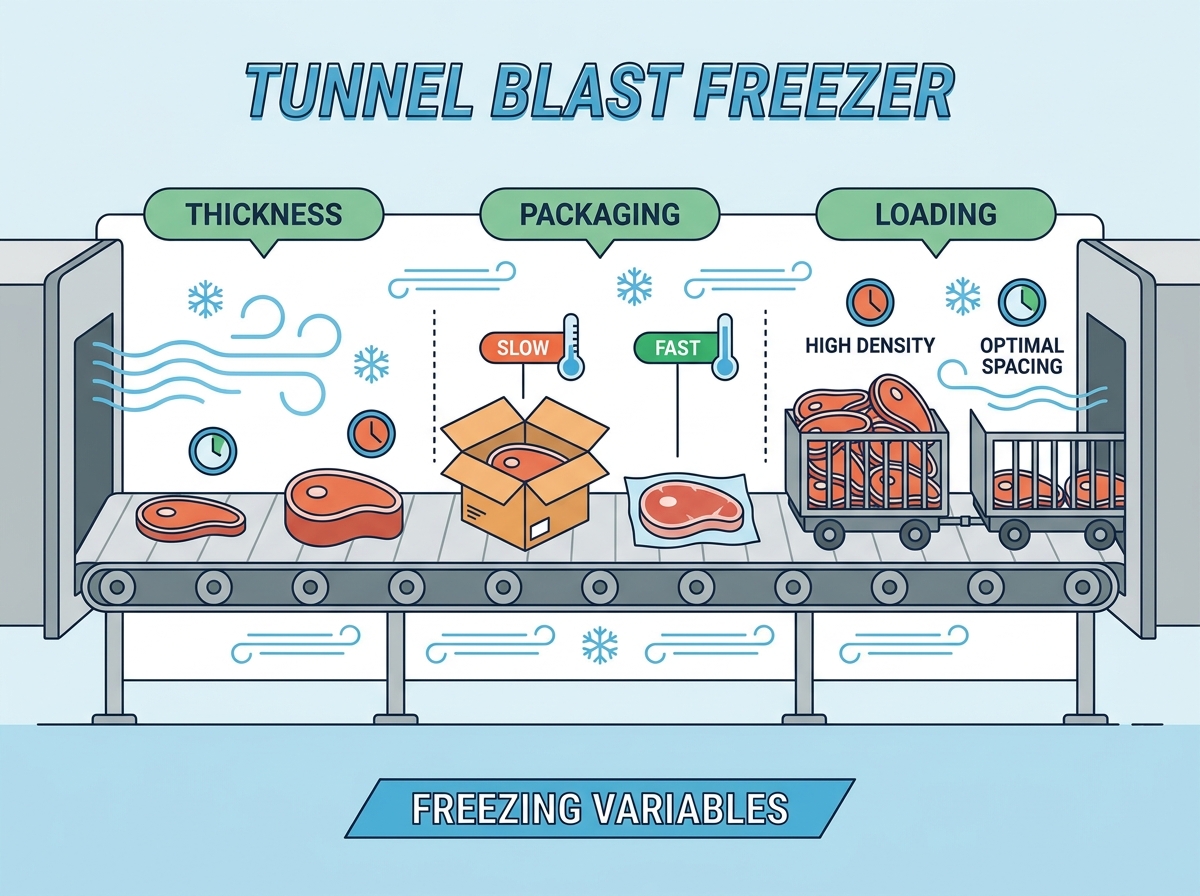
Köttbearbetningsanläggningar med stora volymer står inför en konstant spänning mellan genomströmning och produktkvalitet. Ineffektiv värmeöverföring leder till produktionsflaskhalsar, allvarliga avkastningsförluster och ökade energikostnader. Oförutsägbara frystider är sällan ett fel på enbart kylanläggningen. De är vanligtvis resultatet av felaktiga driftsvariabler. Specifikt, varierande kötttjocklek, högisolerade förpackningar och suboptimal bältesbelastning hindrar luftflödet. För att maximera avkastningen på investeringen för en tunnelblästring , anläggningsingenjörer och anläggningschefer måste utvärdera det exakta termodynamiska förhållandet mellan produkten, dess förpackning och utrustningens kontinuerliga luftflödesdesign. Att förstå dessa variabler säkerställer konsekventa kärntemperaturer och förhindrar kostsamma produktionsförseningar. Anläggningsoperatörer måste gå bortom teoretiska kapacitetsdiagram och titta på de fysiska verkligheterna på transportbandet. Genom att ta itu med grundorsakerna till termisk resistans kan du stabilisera produktionsscheman och skydda produktens integritet.
Viktiga takeaways
Tjocklek dikterar uppehållstid: Frystiden ökar exponentiellt, inte linjärt, med produktens tjocklek, vilket kräver exakt kalibrering av bandhastighet.
Förpackningar är en termisk barriär: Instängd luft och korrugerade material fungerar som isolatorer; optimering av höljesdesign och luftflödesinriktning kan minska frystiderna med upp till 50 %.
Lastdensitetskontroller luftflöde: Maximering av bältets täckning utan att hindra vertikalt eller horisontellt luftflöde förhindrar döda zoner och ojämn frysning.
Kontinuerlig vs. batcheffektivitet: Tunnelblästerfrysar erbjuder överlägsen konsistens för enhetliga köttprodukter jämfört med batchblästerfrysar, förutsatt att indatavariablerna förblir stabila.
IQF vs Bulk Blast Freezing: Att välja mellan Individual Quick Freezing (IQF) och bulk/crust tunnel blast freezing beror helt på produktstorlek, målbildande iskristall och önskad fuktretention.
Mekaniken i en tunnelblästerfrys i köttbearbetning
Probleminramning (framgångskriterier)
Industriell frysning av kött kräver strikta baskrav. Det primära målet är att uppnå snabb kärntemperatursänkning. Denna snabba nedgång stoppar mikrobiell tillväxt omedelbart. Det minimerar även droppförluster under upptiningsprocessen. Framgången mäts genom konsekventa kärntemperaturer över alla produktsatser. Anläggningarna måste balansera denna hastighet med energiförbrukningen. Varje avvikelse äventyrar livsmedelssäkerheten och produktutbytet. När du går på golvet i en anläggning med hög kapacitet dikterar framgången med fryslinjen takten i hela operationen. Om frysen backar stannar skärgolvet.
Vi mäter framgång med den hastighet med vilken köttets termiska centrum passerar genom zonen för maximal iskristallbildning. Denna zon ligger vanligtvis mellan -1°C och -5°C. Ju snabbare köttet övergår genom detta temperaturband, desto mindre är iskristallerna. Små iskristaller skyddar muskelvävnadens cellstruktur. Stora iskristaller fungerar som mikroskopiska knivar, punkterar cellväggar och orsakar massiv utrensning när slutanvändaren tinar upp produkten.
Kontinuerliga vs. batchsystem
Kontinuerliga tunnelfrysar arbetar med transportörsdriven, stationär mekanik. De flyttar produkten genom kontrollerade temperaturzoner sömlöst. Traditionella blästringsfrysar förlitar sig på pallar med statiska rum. Batchsystem kräver manuell lastning och lossning. Kontinuerliga system eliminerar detta arbetsintensiva steg. De är avgörande för enhetliga köttlinjer med hög genomströmning. Stadigt luftflöde i en tunnel säkerställer att varje produkt får identisk värmebehandling.
I ett batchsystem fryser pallarna i mitten av rummet mycket långsammare än de nära förångarna. Detta skapar en stor variation i produktkvalitet inom samma parti. Ett kontinuerligt system löser detta genom att flytta varenda låda eller köttbit förbi samma förångare med samma hastighet. Den termodynamiska exponeringen är identisk för enhet ett och enhet tiotusen.
IQF vs Bulk/Crust Tunnel Blast Frysning
Individuella snabbfrysningstunnlar tjänar ett specifikt syfte. De är designade för snabb, separat frysning av små bitar. Tärnade kött- och fågeldelar drar stor nytta av IQF-tekniken. Standard tunnelblästerfrysar klarar olika belastningar. De är designade för större urbitar och förpackade kött. Bulktunnlar fokuserar på att penetrera täta, förpackade föremål. Att välja rätt system beror helt på dina produktdimensioner.
IQF-system använder ofta fluidisering. Höghastighetsluft blåser upp genom ett nätbälte, lyfter upp de små köttbitarna och fryser in dem individuellt så att de inte klumpar ihop sig. Bulktunnlar använder riktade horisontella eller vertikala luftflöden för att avlägsna värme från tunga lådor eller stora kala snitt som vilar platt på bältet. Du kan inte köra 60-kilos lådor med nötkött genom en IQF-fluidiseringstunnel, och att köra tärnad kyckling genom en bulktunnel kommer att resultera i ett fast, fruset köttblock.
Baslinjedriftsparametrar och protokoll
Köttfrysning kräver specifika standardtemperaturintervall. Systemen fungerar vanligtvis mellan -30°C och -40°C. Höghastighetsluftflöde är en absolut nödvändighet. Snabb luft strippar bort det termiska gränsskiktet som omger produkten. Protokollkraven kräver att man snabbt når en säker kärntemperatur. Målet är vanligtvis -18°C inom reglerade tidsramar. Att uppfylla dessa protokoll säkerställer strikt livsmedelssäkerhet och regelefterlevnad.
Förkyla tunneln till måltemperaturen innan du för in någon produkt i bältet.
Verifiera luftflödeshastigheten över bältet med en vindmätare för att säkerställa att inga döda zoner finns.
Ladda produkten enligt det specificerade densitetsmönstret för den specifika SKU:n.
Övervaka kärntemperaturen på den tjockaste köttbiten som lämnar tunneln under den första timmen av produktionen.
Justera den variabla frekvensdrivningen på transportbandet för att påskynda eller sakta ner uppehållstiden baserat på kärntemperaturavläsningarna.
Hur kötttjocklek dikterar frystid och storlek på utrustning
Termisk konduktivitets fysik i kött
Kötttjocklek har ett icke-linjärt samband med frystiden. Planks ekvationsprinciper förklarar detta termodynamiska beteende tydligt. Värmeextraktionen saktar ner när det frusna yttre lagret tjocknar. Denna frusna skorpa fungerar som en inre isolator. En fördubbling av kötttjockleken kan mer än fyrdubbla den nödvändiga frystiden. Operatörer måste ta hänsyn till denna exponentiella ökning under produktionsplaneringen.
När ytan på en nötköttsstek fryser, har det frysta lagret en annan värmeledningsförmåga än det ofrusta centrumet. Kylsystemet måste dra värme från det varma centret genom den frusna skorpan. När skorpan blir tjockare sjunker värmeöverföringshastigheten dramatiskt. Det är därför du inte bara kan extrapolera frystider linjärt. Ett 4-tums tjockt snitt tar inte dubbelt så lång tid att frysa som ett 2-tums snitt; det tar betydligt längre tid.
Yta-till-volym-förhållande
Tjocka primalsnitt presenterar unik frysdynamik. Nötköttsrundor och hela fjäderfän har låga förhållanden mellan yta och volym. De kräver längre uppehållstider för att frysa helt. Tunna, bearbetade föremål fryser mycket snabbare. Burgerbiffar och kycklingbröst har höga förhållande mellan yta och volym. De absorberar kall luft snabbt över sina breda ytor. Att blanda dessa profiler på en linje orsakar allvarlig bearbetningsineffektivitet.
Kör du tunna burgarbiffar och tjocka nötfärsbiffar på samma bälte måste du ställa in bandhastigheten för färorna. Det betyder att hamburgerbiffarna stannar i tunneln långt efter att de är helt frysta. Detta slösar bort kylkapaciteten och utsätter biffarna för onödig uttorkning. Produktionsschemaläggning måste gruppera produkter med liknande förhållande mellan ytarea och volym för att maximera effektiviteten hos frysutrustningen.
Iskristallbildning och vävnadsintegritet
Infrysningshastigheten påverkar direkt den totala köttkvaliteten. Långsam frysning i tjocka snitt skapar stora extracellulära iskristaller. Dessa stora kristaller brister känsliga muskelfibrer. Denna skada leder till överdriven rening och fuktförlust vid upptining. Textur försämras avsevärt när cellulär integritet äventyras. Den snabba värmeutvinningen av en hög hastighet tunnelblästerfrys för kött bevarar denna cellstruktur.
Det ser vi ständigt i dåligt skötta anläggningar. De överbelastar bältet med tjocka skär, lufttemperaturen stiger och frysprocessen pågår i timmar. När köttet är tinat för vidare bearbetning är golvet täckt av röd rensning. Att utrensning är förlorad vikt, och förlorad vikt är förlorade intäkter. Snabb frysning låser fukten inne i muskelcellerna där den hör hemma.
Utvärderingsdimension
Köpare måste dimensionera utrustning baserat på deras tjockaste produkt. Utvärdera den största SKU:n i din produktionsmix noggrant. Förångarslingorna måste klara den maximala termiska belastningen. Bandets längd måste rymma den längsta erforderliga uppehållstiden. Underdimensionering av enheten leder till ofullständig frysning. Överdimensionering slösar värdefull golvyta och energiresurser.
Köttprodukttyp
Genomsnittlig tjocklek
Uppskattad uppehållstid (-35°C luft)
Primär begränsande faktor
Hamburgerbiffar (bar)
0,5 tum
15 - 25 minuter
Yttorkning
Kycklingbröst (bar)
1,0 tum
35 - 50 minuter
Bältets belastningstäthet
Fläskkarré (vakuumförpackad)
3,5 tum
120 - 160 minuter
Internt termiskt motstånd
Boxed nötkött (korrugerad)
6,0 tum
240 - 360+ minuter
Förpackningsisolering
Effekten av förpackningar på termisk resistans
Förpackningsmaterial som isolatorer
Vanliga köttförpackningsmaterial har varierande värmebeständighet. Vi mäter detta motstånd som ett R-värde. Bara produkter fryser snabbt utan några termiska barriärer. Kött som är förpackat i flerform upplever små förseningar i värmeöverföringen. Vakuumförseglade produkter presterar bättre genom att eliminera intern luft. Wellpapplådor fungerar som tunga isolatorer. De saktar drastiskt ner frysningsprocessen.
Kartong är bokstavligen designad för att fånga luft i sina räfflor. Detta gör det till ett bra material för att hålla saker varm, vilket är raka motsatsen till vad du vill ha i en frystunnel. När du placerar ett 60-kilos köttblock i en korrugerad låda, tvingar du kylsystemet att slåss igenom ett lager av isolering innan det ens når produkten. Detta förlänger uppehållstiderna kraftigt och kräver mycket längre transportband.
Faran med luftgap och headspace
Instängd luft inuti en förseglad förpackning är farlig. Det fungerar som en mycket effektiv värmeisolator. Luftspalter fördröjer kraftigt inträngningen av kall luft. Headspace i lådor förhindrar direkt kontakt med den frysande miljön. Denna isoleringseffekt tvingar utrustningen att arbeta hårdare. Att eliminera instängd luft är avgörande för effektiv värmeöverföring.
Om en låda bara är fylld till 80% kapacitet, är de återstående 20% bara död luft. Kall luft från förångarna träffar utsidan av lådan, kyler pappen och måste sedan kyla den döda luften inuti innan den kan börja dra värme från köttet. Vakuumförpackning eliminerar detta headspace helt. Plastfilmen sitter tätt mot köttet, vilket möjliggör direkt värmeöverföring från den kalla luften till produktytan.
Omdesign av fodral och luftflödesjustering
Verkliga designoptimeringar ger enorma effektivitetsvinster. Blastfrysens luftmönster måste matcha produktens förpackningar. Omdesignade fodral har strategiska ventilationsöppningar. Dessa slitsar tillåter kall luft att strömma direkt över köttet. Denna synergi kan minska de totala frystiderna med upp till 50 %. Korrekt inriktning av luftflödet maximerar utrustningens kylkapacitet.
Vi samarbetar ofta med förpackningsingenjörer för att göra specifika hål i sidorna och ändarna på korrugerade lådor. Om tunneln blåser luft horisontellt över bältet måste hålen vara i linje med det luftflödet. Den kalla luften kommer in på ena sidan av lådan, tar bort värme direkt från det polylindade köttet inuti och lämnar den andra sidan. Denna enkla mekaniska ändring kan skära bort timmar av den erforderliga uppehållstiden.
Implementeringsrisk
Att specificera en frys baserad på barköttdata är riskabelt. Faktiska produktionslinjer fryser ofta förpackade varor. Köttberäkningar kommer att drastiskt underskatta den nödvändiga uppehållstiden. Denna missmatchning leder till mjuka centra och avvisade partier. Testa alltid frystiderna med slutliga, produktionsfärdiga förpackningar. Noggrann testning förhindrar kostsamma modifieringar av utrustningen senare.
Jag har sett anläggningar köpa ett fryssystem för flera miljoner dollar baserat på termiska data från kala kycklingbröst. Sex månader senare beslutar marknadsföringen att sälja kycklingen i detaljhandelsfärdiga kartonger. Anläggningen kör kartongerna genom tunneln, och kärntemperaturerna kommer ut vid -2°C istället för -18°C. Utrustningen är inte konstruerad för kartongens termiska motstånd. Du måste konstruera systemet för det slutliga paketerade tillståndet.
Bältesbelastning och luftflödesoptimering
Kalibrering av bandhastighet
Variabel frekvensdrift är nödvändig på transportband. VFD:er tillåter operatörer att justera uppehållstider exakt. Olika köttprofiler kräver olika exponeringstider. Dynamisk kontroll över frystider säkerställer jämn kvalitet. Operatörer kan sakta ner bältet för tjocka skärsår. De kan påskynda det för tunna, kala produkter.
VFD är ratten i frystunneln. Utan det är du låst till en enda produktionshastighet oavsett vilken produkt som kommer ner. Anläggningschefer måste kartlägga de nödvändiga VFD-hertz-inställningarna för varje enskild SKU. Dessa inställningar bör placeras direkt på kontrollpanelen så att operatörerna inte behöver gissa rätt hastighet vid byten.
Produktavstånd och luftflödesdynamik
Kött måste placeras strategiskt på bältet. Dåligt mellanrum skapar ett fenomen som kallas kanalisering. Höghastighetsluft passerar lätt tätt packad produkt. Den tar minsta motståndets väg genom tomma luckor. Detta skapar döda zoner där kött fryser för långsamt. Jämnt avstånd tvingar luft att röra sig över varje produktyta.
Luft beter sig som vatten; det kommer alltid att ta den enklaste vägen. Om du dumpar en stor hög med kött i mitten av bältet och lämnar kanterna tomma, kommer den kalla luften helt enkelt att rusa ner för de tomma kanterna. Köttet i mitten kommer inte att få den nödvändiga konvektiva kylningen. Du måste fördela produkten jämnt över hela bältets bredd för att tvinga luften att trycka igenom produktbelastningen.
Belastningstäthet vs. genomströmning
Överbelastning av bältet maximerar den teoretiska genomströmningen på papper. Men det begränsar i praktiken det nödvändiga luftflödet kraftigt. Begränsat luftflöde ökar den faktiska frystiden avsevärt. Det riskerar ofullständig frysning av kärnor och brott mot livsmedelssäkerheten. Att hitta den optimala lastdensiteten är en operativ kompromiss. Du måste balansera volym med termodynamisk effektivitet.
Det finns en fysisk gräns för hur mycket värme förångarna kan ta bort per minut. Om du lägger 10 000 pund varmt kött på bältet när systemet bara är konstruerat för 5 000 pund kommer lufttemperaturen inuti tunneln att stiga. Kylanläggningen kommer att köras med 100 % kapacitet och fortfarande misslyckas med att dra ner temperaturen. Köttet kommer ut ur tunneln mjukt, och du måste lägga det i en frys för att avsluta jobbet, vilket motverkar hela syftet med det kontinuerliga systemet.
Begränsningsstrategi
Implementera standardprocedurer för bältesbelastning. Skapa specifika mönster för urbitar och kött i lådor. Enskilda portioner kräver annat avstånd än stora lådor. Utbilda linjearbetare för att upprätthålla dessa exakta lastmönster. Konsekvent belastning förhindrar kanalisering och eliminerar döda zoner. SOP garanterar förutsägbara frystider över alla skift.
Definiera det exakta gapet som krävs mellan lådorna (t.ex. 2 tum på alla sidor) för att tillåta vertikalt luftflöde.
Installera fysiska guider eller laserlinjer på inmatningstransportören för att hjälpa arbetare att rikta in produkten korrekt.
Tilldela en dedikerad kvalitetskontrolltekniker att övervaka inmatningsbandets täthet var 30:e minut.
Använd automatiska spridningsskakare för små IQF-produkter för att säkerställa ett jämnt bädddjup innan du går in i fryszonen.
Utvärdering av en tunnelblästerfrys: Köparens beslutsramverk
Kartläggning av funktion till resultat
Att utvärdera hårdvarukomponenter kräver matchning av funktioner till produktionsresultat. Konstruktionen av förångarspolen påverkar kontinuerliga drifttider. Fläktkonfigurationer bestämmer luftpenetration genom täta belastningar. Bältes material påverkar sanitet och luftflödesdynamik. Du kan inte bara titta på den totala hästkraften; du måste titta på hur den kraften appliceras på produkten.
Komponent
Funktionsalternativ
Operationellt resultat
Förångarspolar
Breda fenor kontra täta fenor
Stort mellanrum förlänger körtiderna mellan avfrostningscyklerna genom att ta emot mer frostuppbyggnad.
Fläktkonfigurationer
Axiella vs. Centrifugalfläktar
Centrifugalfläktar övervinner högt statiskt tryck från tätt packat kött.
Bältestyper
Modulär plast kontra rostfritt nät
Rostfritt nät ger överlägsen luftflödespenetration och hållbarhet för tunga belastningar.
Avfrostningssystem
Het gas vs vattenavfrostning
Het gas ger snabbare omloppstider och rensar bort is från spolarna mer effektivt.
Kapslingspaneler
4-tums mot 6-tums isolerade paneler
Tjockare paneler minskar termisk infiltration och minskar belastningen på kylanläggningen.
Protokollvalidering och övervakning
Realtidsövervakning är avgörande för kvalitetskontroll. Bedöm systemets möjlighet att spåra lufttemperaturen. Övervaka lufthastighet och bandhastighet kontinuerligt. Se till att inställningen tillåter team att validera kärntemperaturer. Konsekvent övervakning bevisar att tröskelvärdena uppnås framgångsrikt. Dataloggning stöder strikt regelefterlevnad.
Moderna system använder PLC-kontroller för att spåra temperaturen på luften som lämnar förångarna och luften som återvänder till dem. Skillnaden mellan dessa två siffror talar om exakt hur mycket värme som tas bort från köttet. Om returluftens temperatur börjar sjunka betyder det att köttet blir kallare och absorberar mindre värme. Operatörer använder dessa data för att finjustera bandhastigheten i realtid.
Skalbarhet och efterlevnad
Utvärdera ett systems förmåga att skala med framtida ökningar. Produktionsvolymerna förblir sällan statiska över tiden. Utrustningen måste uppfylla strikta livsmedelssäkerhetsnormer. Hygieniska designprinciper kräver enkel rengöring och inspektion. Leta efter funktioner som stöder automatiserade system för rengöring på plats. Efterlevnad förhindrar kostsamma avstängningar och produktåterkallelser.
När du utformar layouten, lämna fysiskt utrymme i anläggningen för att lägga till modulära sektioner till tunneln senare. Om du köper en 40-fots tunnel idag, se till att du har utrymme att utöka den till 60 fot när din produktion fördubblas på tre år. Se till att alla inre ramverk är helsvetsade i rostfritt stål med lutande ytor så att vattnet dräneras omedelbart. Stående vatten i en frys skapar enorma sanitetsrisker.
Implementeringsrisker
Installationshinder kan försena projektets tidslinjer avsevärt. Anläggningens fotavtrycksbegränsningar dikterar ofta utrustningens dimensioner. Strukturell golvbelastning måste stödja tung frysutrustning. Den befintliga kylanläggningen måste ha tillräcklig kapacitet. Otillräcklig central ammoniak- eller freonkapacitet kommer att förlama den nya frysen. Ta itu med dessa infrastrukturrisker innan du signerar inköpsorder.
Du måste beräkna de exakta ton kylning som krävs av den nya tunneln och jämföra den med den tillgängliga kapaciteten i ditt maskinrum. Om dina kompressorer redan kör med 90 % kapacitet under sommarmånaderna, kommer hela systemet att krascha om du lägger till en massiv kontinuerlig frys. Du kan behöva uppgradera dina kompressorer, kondensorer och rörledningsinfrastruktur innan tunneln ens kommer till platsen.
Avvägningar mellan kostnad och värde i system för kontinuerlig frysning
Kapitalutgifter (CapEx) kontra operativa besparingar (OpEx)
Tunnelfrysar kräver höga initiala investeringar. De genererar dock stora långsiktiga operativa besparingar. Arbetskraftskostnaderna sjunker eftersom manuell pallflyttning elimineras. Steady-state drift förbättrar den totala energieffektiviteten. Minskad produkthantering minimerar fysiska skador på köttet. Dessa OpEx-besparingar motiverar den initiala CapEx snabbt.
Tänk på den gaffeltrucktrafik som krävs för att lasta och lossa en batch-sprängcell. Du har förare som flyttar in pallar, väntar 24 timmar och flyttar ut dem. Ett kontinuerligt system tar produkten direkt från förpackningslinjen, fryser in den och levererar den direkt till pallastaren. Du eliminerar de mellanliggande hanteringsstegen, minskar gaffeltruckunderhållet och skär ner på arbetstimmar som krävs för att hantera frysningsprocessen.
Bevarande av avkastning som ett finansiellt mått
Bevarande av avkastning är ett viktigt ekonomiskt mått. Snabb frysning minskar droppförlusten avsevärt. Att spara bara en procent i fuktvikt är mycket lönsamt. Detta leder till enorma besparingar på miljontals pund årligen. Konserverad fukt innebär att du säljer kött, inte vatten. Beräkna ROI baserat på dessa exakta data om avkastningsbevarande.
Om en anläggning bearbetar 50 miljoner pund nötkött årligen, motsvarar en 1% minskning av droppförlusten 500 000 pund sparad produkt. Till $3,00 per pund, det är $1,5 miljoner i återvunnen inkomst varje år. Kapitalkostnaden för frysutrustningen betalas ofta helt av denna avkastningsbevarande inom de första 24 månaderna av drift. Den ekonomiska motiveringen är tydlig när man tittar på köttets cellbiologi.
Slutsats
Ett kontinuerligt fryssystem är en stor operativ uppgradering. Men dess framgång beror på att kontrollera fysiska variabler. Du måste hantera tjocklek, förpackning och lastdensitet strikt. Lita inte på gissningar när du konfigurerar dina produktionslinjer.
Initiera en termisk modellstudie av dina specifika köttprodukter för att bestämma exakta uppehållstider.
Genomför en omfattande förpackningsrevision för att eliminera instängd luft och förbättra ventilationsöppningarna.
Rådgör med industriella kylingenjörer för att beräkna exakta kylbelastningar före upphandling.
Upprätta strikta standardprocedurer för bältes belastningsmönster för att förhindra kanalisering av luftflödet.
FAQ
F: Vilken är den idealiska temperaturen för en tunnelfrys för kött?
S: Fungerar vanligtvis mellan -30°C och -40°C för att balansera snabba fryshastigheter med energieffektivitet och fuktkontroll.
F: Hur påverkar förpackningar blästringstiden?
S: Förpackningsmaterial som wellpapp och instängd luft fungerar som isolatorer. Dåligt designade förpackningar kan fördubbla den nödvändiga frystiden jämfört med nakna eller optimerade produkter.
F: Vad är skillnaden mellan en tunnelfrys och en batchblästerfrys?
S: En tunnelfrys använder ett kontinuerligt transportband för konstant frysning med hög volym, medan en satsvis blästringsfrys kräver lastning av statiska pallar i ett förseglat rum för en bestämd cykel.
F: Hur skiljer sig IQF-tunnelfrysning från bulktunnelfrysning för kött?
S: IQF-tunnelfrysning fryser snabbt individuella bitar separat med höghastighetsluftflöde för att förhindra klumpar. Bulktunnelblästring bearbetar större, grupperade eller förpackade köttprodukter på ett kontinuerligt transportband.
F: Hur beräknar du frystiden för köttprodukter?
S: Infrysningstiden beräknas med hjälp av variabler inklusive initial produkttemperatur, målkärntemperatur, produkttjocklek, värmeledningsförmåga hos köttet och hastigheten/temperaturen för frysens luftflöde.
F: Kan en tunnelblästerfrys hantera flera kötttjocklekar samtidigt?
S: Det är mycket avskräckt. Bandhastigheten måste ställas in för det tjockaste föremålet för att säkerställa livsmedelssäkerhet, vilket innebär att tunnare föremål kommer att överbearbetas, slösa energi och potentiellt försämra kvaliteten.
F: Vad orsakar frysbränna i en tunnelblästerfrys?
S: Frysbränna orsakas av fuktsublimering. I en tunnelfrys uppstår det om oförpackat kött utsätts för höghastighetsluft med låg luftfuktighet längre än nödvändigt på grund av låga bandhastigheter eller dålig luftflödesfördelning.