Ti trovi qui: Casa »
Blog »
Hotspot del settore »
Surgelazione a tunnel della carne: come spessore, confezionamento e carico influiscono sul tempo di congelamento
Surgelazione a tunnel della carne: in che modo spessore, confezionamento e carico influiscono sul tempo di congelamento
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-04 Origine: Sito
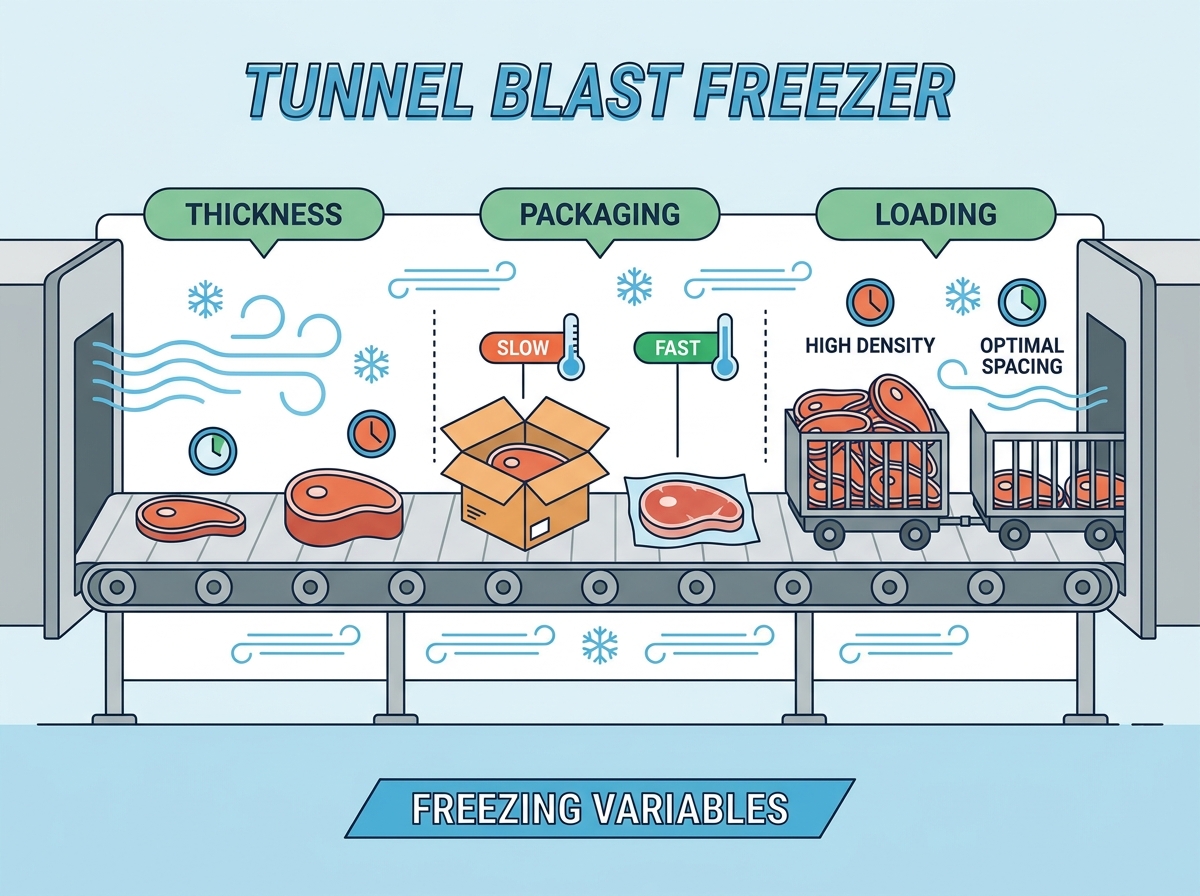
Gli impianti di lavorazione della carne ad alto volume si trovano ad affrontare una tensione costante tra produttività e qualità del prodotto. Un trasferimento termico inefficiente porta a colli di bottiglia nella produzione, gravi perdite di rendimento e maggiori dispendi energetici. I tempi di congelamento imprevedibili raramente sono un guasto del solo impianto di refrigerazione. Sono in genere il risultato di variabili operative disallineate. Nello specifico, lo spessore variabile della carne, l'imballaggio altamente isolato e il caricamento non ottimale del nastro ostacolano il flusso d'aria. Per massimizzare il ritorno sull'investimento di a abbattitore a tunnel , gli ingegneri e i gestori dell'impianto devono valutare l'esatto rapporto termodinamico tra il prodotto, il suo imballaggio e la progettazione del flusso d'aria continuo dell'apparecchiatura. La comprensione di queste variabili garantisce temperature interne costanti e previene costosi ritardi nella produzione. Gli operatori degli impianti devono andare oltre i grafici di capacità teorici e guardare alle realtà fisiche sul nastro trasportatore. Affrontando le cause profonde della resistenza termica, è possibile stabilizzare i programmi di produzione e proteggere l'integrità del prodotto.
Punti chiave
Lo spessore determina il tempo di permanenza: il tempo di congelamento aumenta in modo esponenziale, non lineare, con lo spessore del prodotto, richiedendo una calibrazione precisa della velocità del nastro.
L'imballaggio è una barriera termica: l'aria intrappolata e i materiali ondulati fungono da isolanti; l'ottimizzazione del design della custodia e dell'allineamento del flusso d'aria può ridurre i tempi di congelamento fino al 50%.
La densità di carico controlla il flusso d'aria: massimizzare la copertura del nastro senza ostacolare il flusso d'aria verticale o orizzontale previene le zone morte e il congelamento irregolare.
Efficienza continua vs. batch: gli abbattitori a tunnel offrono una consistenza superiore per prodotti a base di carne uniformi rispetto agli abbattitori batch, a condizione che le variabili di input rimangano stabili.
IQF vs. congelamento rapido di massa: la scelta tra il congelamento rapido individuale (IQF) e il congelamento rapido in tunnel di massa/crosta dipende interamente dalle dimensioni del prodotto, dalla formazione target di cristalli di ghiaccio e dalla ritenzione di umidità desiderata.
La meccanica di un congelatore a tunnel nella lavorazione della carne
Inquadramento del problema (criteri di successo)
Il congelamento industriale della carne richiede severi requisiti di base. L’obiettivo principale è ottenere una rapida riduzione della temperatura interna. Questa rapida caduta arresta immediatamente la crescita microbica. Inoltre riduce al minimo la perdita di gocciolamento durante il processo di scongelamento. Il successo viene misurato da temperature interne costanti in tutti i lotti di prodotto. Le strutture devono bilanciare questa velocità con il consumo energetico. Qualsiasi deviazione compromette la sicurezza alimentare e la resa del prodotto. Quando si cammina in un impianto ad alta capacità, il successo della linea di congelamento determina il ritmo dell'intera operazione. Se il congelatore indietreggia, il piano di taglio si ferma.
Misuriamo il successo in base alla velocità con cui il centro termico della carne attraversa la zona di massima formazione di cristalli di ghiaccio. Questa zona è tipicamente compresa tra -1°C e -5°C. Quanto più velocemente la carne attraversa questa fascia di temperatura, tanto più piccoli saranno i cristalli di ghiaccio. Piccoli cristalli di ghiaccio proteggono la struttura cellulare del tessuto muscolare. I grandi cristalli di ghiaccio agiscono come coltelli microscopici, perforando le pareti cellulari e provocando uno spurgo massiccio quando l’utente finale scongela il prodotto.
Sistemi continui e batch
I congelatori a tunnel continui funzionano utilizzando meccanismi stazionari azionati da trasportatori. Spostano il prodotto attraverso zone a temperatura controllata senza soluzione di continuità. I tradizionali abbattitori batch si affidano a stanze statiche e pallettizzate. I sistemi batch richiedono il carico e lo scarico manuale. I sistemi continui eliminano questo passaggio ad alta intensità di manodopera. Sono fondamentali per linee di carne uniformi e ad alta produttività. Un flusso d'aria costante in un tunnel garantisce che ogni prodotto riceva lo stesso trattamento termico.
In un sistema batch, i pallet al centro della stanza congelano molto più lentamente rispetto a quelli vicini agli evaporatori. Ciò crea un'ampia variazione nella qualità del prodotto all'interno dello stesso lotto. Un sistema continuo risolve questo problema spostando ogni singola scatola o pezzo di carne davanti agli stessi evaporatori alla stessa velocità. L'esposizione termodinamica è identica per l'unità uno e per l'unità diecimila.
IQF vs. congelamento rapido in tunnel di massa/crosta
I singoli tunnel di congelamento rapido hanno uno scopo specifico. Sono progettati per il congelamento rapido e separato di piccoli pezzi. Le parti di carne e pollame tagliate a dadini traggono grandi vantaggi dalla tecnologia IQF. Gli abbattitori a tunnel standard gestiscono carichi diversi. Sono progettati per tagli primari più grandi e carni in scatola. I tunnel sfusi si concentrano sulla penetrazione di articoli densi e confezionati. La scelta del sistema giusto dipende interamente dalle dimensioni del prodotto.
I sistemi IQF utilizzano spesso la fluidificazione. L'aria ad alta velocità soffia attraverso un nastro a rete, sollevando i piccoli pezzi di carne e congelandoli singolarmente in modo che non si raggruppino insieme. I tunnel per prodotti sfusi utilizzano un flusso d'aria diretto orizzontale o verticale per allontanare il calore da scatole pesanti o grandi tagli nudi appoggiati sul nastro. Non è possibile far passare scatole da 60 libbre di rifiniture di manzo attraverso un tunnel di fluidificazione IQF e far passare il pollo a dadini attraverso un tunnel sfuso si tradurrà in un blocco di carne solido e congelato.
Parametri operativi e protocolli di base
Il congelamento della carne richiede intervalli di temperatura standard specifici. I sistemi normalmente funzionano tra -30°C e -40°C. Il flusso d'aria ad alta velocità è una necessità assoluta. L'aria veloce rimuove lo strato limite termico che circonda il prodotto. I requisiti del protocollo impongono il raggiungimento rapido di una temperatura interna sicura. L'obiettivo è solitamente -18°C entro intervalli di tempo regolamentati. Il rispetto di questi protocolli garantisce una rigorosa sicurezza alimentare e conformità normativa.
Preraffreddare il tunnel alla temperatura operativa target prima di introdurre qualsiasi prodotto nel nastro.
Verificare la velocità del flusso d'aria attraverso il nastro utilizzando un anemometro per garantire che non esistano zone morte.
Caricare il prodotto in base al modello di densità specificato per quello SKU specifico.
Monitorare la temperatura interna del pezzo di carne più spesso in uscita dal tunnel durante la prima ora di produzione.
Regolare l'azionamento a frequenza variabile sul nastro trasportatore per accelerare o rallentare il tempo di permanenza in base alle letture della temperatura interna.
In che modo lo spessore della carne determina il tempo di congelamento e il dimensionamento delle attrezzature
La fisica della conducibilità termica nella carne
Lo spessore della carne condivide una relazione non lineare con il tempo di congelamento. I principi dell'equazione di Plank spiegano chiaramente questo comportamento termodinamico. L'estrazione del calore rallenta man mano che lo strato esterno ghiacciato si addensa. Questa crosta congelata funge da isolante interno. Raddoppiando lo spessore della carne si può più che quadruplicare il tempo di congelamento richiesto. Gli operatori devono tenere conto di questo aumento esponenziale durante la pianificazione della produzione.
Quando la superficie di un arrosto di manzo si congela, lo strato congelato ha una conduttività termica diversa rispetto al centro non congelato. Il sistema di refrigerazione deve estrarre calore dal centro caldo attraverso la crosta congelata. Man mano che la crosta diventa più spessa, la velocità di trasferimento del calore diminuisce drasticamente. Questo è il motivo per cui non è possibile estrapolare semplicemente i tempi di congelamento in modo lineare. Un taglio spesso 4 pollici non impiega il doppio del tempo per congelarsi rispetto a un taglio da 2 pollici; ci vuole molto più tempo.
Rapporti area superficiale-volume
I tagli primordiali spessi presentano dinamiche di congelamento uniche. Le rondelle di manzo e il pollame intero hanno un basso rapporto superficie-volume. Richiedono tempi di permanenza prolungati per congelarsi completamente. Gli oggetti sottili e lavorati si congelano molto più velocemente. Le polpette di hamburger e i petti di pollo hanno un rapporto superficie/volume elevato. Assorbono rapidamente l'aria fredda attraverso le loro ampie superfici. La combinazione di questi profili su una riga provoca gravi inefficienze di elaborazione.
Se si fanno passare polpette di hamburger sottili e cavedani di manzo spessi sullo stesso nastro, è necessario impostare la velocità del nastro per i cavedani. Ciò significa che gli hamburger rimarranno nel tunnel molto tempo dopo essere stati completamente congelati. Ciò spreca la capacità di refrigerazione ed espone le polpette a un'inutile disidratazione. La programmazione della produzione deve raggruppare prodotti con rapporti superficie-volume simili per massimizzare l'efficienza dell'attrezzatura di congelamento.
Formazione di cristalli di ghiaccio e integrità dei tessuti
La velocità di congelamento influisce direttamente sulla qualità complessiva della carne. Il congelamento lento in tagli spessi crea grandi cristalli di ghiaccio extracellulari. Questi grandi cristalli rompono le delicate fibre muscolari. Questo danno porta ad uno spurgo eccessivo e ad una perdita di umidità durante lo scongelamento. La struttura si degrada in modo significativo quando l'integrità cellulare è compromessa. La rapida estrazione del calore ad alta velocità L'abbattitore a tunnel per la carne preserva questa struttura cellulare.
Lo vediamo costantemente in strutture mal gestite. Sovraccaricano la cintura con tagli spessi, la temperatura dell'aria aumenta e il processo di congelamento si trascina per ore. Quando la carne viene scongelata per un'ulteriore lavorazione, il pavimento viene ricoperto di rosso sangue. Quell'eliminazione significa perdita di peso e la perdita di peso significa perdita di entrate. Il congelamento rapido blocca l'umidità all'interno delle cellule muscolari a cui appartiene.
Dimensione della valutazione
Gli acquirenti devono dimensionare l'attrezzatura in base al prodotto più spesso. Valuta attentamente lo SKU più grande nel tuo mix di produzione. Le serpentine dell'evaporatore devono gestire il carico termico massimo. La lunghezza del nastro deve consentire il tempo di permanenza più lungo richiesto. Il sottodimensionamento dell'unità porta ad un congelamento incompleto. Il sovradimensionamento spreca spazio prezioso e risorse energetiche.
Tipo di prodotto a base di carne
Spessore medio
Tempo di permanenza stimato (aria -35°C)
Fattore limitante primario
Polpette Di Hamburger (Nude)
0,5 pollici
15 - 25 minuti
Disidratazione superficiale
Petti di Pollo (Nudo)
1,0 pollici
35 - 50 minuti
Densità di carico del nastro
Lombo di Maiale (Sottovuoto)
3,5 pollici
120 - 160 minuti
Resistenza termica interna
Tagliata di manzo in scatola (ondulata)
6,0 pollici
240 - 360+ minuti
Isolamento dell'imballaggio
L'impatto dell'imballaggio sulla resistenza termica
Materiali di imballaggio come isolanti
I comuni materiali per l'imballaggio della carne possiedono una resistenza termica variabile. Misuriamo questa resistenza come valore R. I prodotti nudi si congelano rapidamente senza barriere termiche. Le carni avvolte in polietilene subiscono lievi ritardi nel trasferimento di calore. I prodotti sottovuoto hanno prestazioni migliori eliminando l'aria interna. Le scatole di cartone ondulato fungono da isolanti pesanti. Rallentano drasticamente il processo di congelamento.
Il cartone è letteralmente progettato per intrappolare l'aria nelle sue scanalature. Questo lo rende un ottimo materiale per mantenere le cose al caldo, il che è esattamente l'opposto di quello che vorresti in un tunnel gelido. Quando si posiziona un blocco di carne da 60 libbre all'interno di una scatola di cartone ondulato, si costringe il sistema di refrigerazione a superare uno strato di isolamento prima ancora che raggiunga il prodotto. Ciò prolunga enormemente i tempi di permanenza e richiede nastri trasportatori molto più lunghi.
Il pericolo dei vuoti d'aria e dello spazio di testa
L'aria intrappolata all'interno di una confezione sigillata è pericolosa. Agisce come un isolante termico altamente efficace. Gli spazi d'aria ritardano gravemente la penetrazione dell'aria fredda. Lo spazio di testa nelle scatole impedisce il contatto diretto con l'ambiente gelido. Questo effetto isolante costringe l'attrezzatura a lavorare di più. L’eliminazione dell’aria intrappolata è fondamentale per un trasferimento termico efficiente.
Se una scatola viene riempita solo all'80%, il restante 20% è solo aria morta. L'aria fredda proveniente dagli evaporatori colpisce l'esterno della scatola, raffredda il cartone e quindi deve raffreddare l'aria morta all'interno prima che possa iniziare a sottrarre calore alla carne. Il confezionamento sottovuoto elimina completamente questo spazio di testa. La pellicola di plastica aderisce perfettamente alla carne, consentendo il trasferimento termico diretto dall'aria fredda alla superficie del prodotto.
Riprogettazione del case e allineamento del flusso d'aria
Le ottimizzazioni della progettazione nel mondo reale producono enormi guadagni di efficienza. I modelli dell'aria dell'abbattitore devono corrispondere alle confezioni dei prodotti. Le custodie ridisegnate sono dotate di fessure di ventilazione strategiche. Queste fessure consentono all'aria fredda di fluire direttamente sulla carne. Questa sinergia può ridurre i tempi di congelamento complessivi fino al 50%. Il corretto allineamento del flusso d'aria massimizza la capacità di raffreddamento dell'apparecchiatura.
Collaboriamo spesso con ingegneri dell'imballaggio per praticare fori specifici sui lati e sulle estremità delle scatole di cartone ondulato. Se il tunnel soffia aria orizzontalmente attraverso la cintura, i fori devono essere allineati con quel flusso d'aria. L'aria fredda entra da un lato della scatola, rimuove il calore direttamente dalla carne confezionata all'interno ed esce dall'altro lato. Questa semplice modifica meccanica può ridurre di alcune ore il tempo di permanenza richiesto.
Rischio di implementazione
Specificare un congelatore sulla base dei dati relativi alla carne nuda è rischioso. Le linee di produzione effettive spesso congelano i prodotti confezionati. I calcoli relativi alla carne nuda sottostimano drasticamente il tempo di permanenza richiesto. Questa discrepanza porta a centri morbidi e lotti rifiutati. Testare sempre i tempi di congelamento utilizzando l'imballaggio finale pronto per la produzione. Test accurati evitano costose modifiche alle apparecchiature in seguito.
Ho visto strutture acquistare un sistema di congelamento multimilionario basato sui dati termici dei petti di pollo nudi. Sei mesi dopo, il marketing decide di vendere il pollo in cartoni di cartone pronti per la vendita al dettaglio. L'impianto fa passare i cartoni attraverso il tunnel e la temperatura interna arriva a -2°C invece di -18°C. L'apparecchiatura non è stata progettata per la resistenza termica del cartone. È necessario progettare il sistema per lo stato confezionato finale.
Caricamento del nastro e ottimizzazione del flusso d'aria
Calibrazione della velocità del nastro
Sui nastri trasportatori sono necessari azionamenti a frequenza variabile. I VFD consentono agli operatori di regolare con precisione i tempi di permanenza. Profili di carne diversi richiedono tempi di esposizione diversi. Il controllo dinamico dei tempi di congelamento garantisce una qualità costante. Gli operatori possono rallentare il nastro per tagli spessi. Possono accelerarlo per prodotti sottili e nudi.
Il VFD è il volante del tunnel di congelamento. Senza di essa, sei bloccato in un'unica velocità di produzione, indipendentemente dal prodotto in arrivo sulla linea. I gestori dell'impianto devono mappare le impostazioni hertz del VFD richieste per ogni singolo SKU. Queste impostazioni dovrebbero essere pubblicate direttamente sul pannello di controllo in modo che gli operatori non debbano indovinare la velocità corretta durante i cambi.
Spaziatura del prodotto e dinamica del flusso d'aria
La carne deve essere disposta strategicamente sul nastro. Una scarsa spaziatura crea un fenomeno noto come channeling. L'aria ad alta velocità aggira facilmente il prodotto densamente imballato. Prende il percorso di minor resistenza attraverso gli spazi vuoti. Ciò crea zone morte in cui la carne si congela troppo lentamente. La spaziatura uniforme costringe l'aria a spostarsi su ogni superficie del prodotto.
L'aria si comporta come l'acqua; prenderà sempre la strada più facile. Se si scarica un enorme mucchio di carne al centro del nastro e si lasciano i bordi vuoti, l'aria fredda scorrerà semplicemente lungo i bordi vuoti. La carne al centro non riceverà il necessario raffreddamento convettivo. È necessario distribuire il prodotto in modo uniforme su tutta la larghezza del nastro per forzare l'aria a passare attraverso il carico del prodotto.
Densità di caricamento e produttività
Il sovraccarico del nastro massimizza la produttività teorica sulla carta. Tuttavia, nella pratica limita gravemente il flusso d'aria necessario. Il flusso d'aria limitato aumenta significativamente il tempo di congelamento effettivo. Rischia il congelamento incompleto del nucleo e violazioni della sicurezza alimentare. Trovare la densità di carico ottimale è un compromesso operativo. È necessario bilanciare il volume con l'efficienza termodinamica.
Esiste un limite fisico alla quantità di calore che gli evaporatori possono rimuovere al minuto. Se si mettono 10.000 libbre di carne calda sul nastro quando il sistema è progettato solo per 5.000 libbre, la temperatura dell'aria all'interno del tunnel aumenterà. L'impianto di refrigerazione funzionerà al 100% della capacità e non riuscirà comunque ad abbassare la temperatura. La carne uscirà morbida dal tunnel e dovrai metterla in un congelatore per completare il lavoro, vanificando l'intero scopo del sistema continuo.
Strategia di mitigazione
Implementare procedure operative standard per il caricamento del nastro. Crea modelli specifici per tagli primari e carni in scatola. Le singole porzioni richiedono spazi diversi rispetto alle scatole grandi. Formare i lavoratori di linea affinché mantengano questi esatti schemi di carico. Il carico costante impedisce la canalizzazione ed elimina le zone morte. Le SOP garantiscono tempi di congelamento prevedibili su tutti i turni.
Definire l'esatto spazio richiesto tra le scatole (ad esempio, 2 pollici su tutti i lati) per consentire la penetrazione verticale del flusso d'aria.
Installa guide fisiche o linee laser sul trasportatore di alimentazione per aiutare gli operatori ad allineare correttamente il prodotto.
Assegnare un tecnico dedicato al controllo qualità per monitorare la densità del nastro di alimentazione ogni 30 minuti.
Utilizzare agitatori di distribuzione automatizzati per piccoli prodotti IQF per garantire una profondità uniforme del letto prima di entrare nella zona di congelamento.
Valutazione di un congelatore a tunnel: quadro decisionale dell'acquirente
Mappatura tra caratteristiche e risultati
La valutazione dei componenti hardware richiede la corrispondenza delle funzionalità con i risultati della produzione. Il design della bobina dell'evaporatore influisce sui tempi di funzionamento continuo. Le configurazioni delle ventole determinano la penetrazione dell'aria attraverso carichi densi. I materiali della cinghia influiscono sull'igiene e sulle dinamiche del flusso d'aria. Non puoi limitarti a guardare la potenza totale; devi guardare come quel potere viene applicato al prodotto.
Componente
Opzioni delle funzionalità
Risultato operativo
Bobine dell'evaporatore
Ampia spaziatura delle pinne rispetto a pinne dense
L'ampia spaziatura prolunga i tempi di esecuzione tra i cicli di sbrinamento favorendo un maggiore accumulo di brina.
Configurazioni della ventola
Ventilatori assiali e centrifughi
I ventilatori centrifughi superano l'elevata pressione statica delle carni inscatolate densamente confezionate.
Tipi di cinture
Plastica modulare contro rete inossidabile
La rete inossidabile offre una penetrazione del flusso d'aria superiore e una durata superiore per carichi pesanti.
Sistemi di sbrinamento
Sbrinamento a gas caldo o ad acqua
Il gas caldo garantisce tempi di consegna più rapidi e rimuove il ghiaccio dalle batterie in modo più efficiente.
Pannelli di custodia
Pannelli isolanti da 4 pollici contro 6 pollici
I pannelli più spessi riducono l'infiltrazione termica e abbassano il carico sull'impianto di refrigerazione.
Convalida e monitoraggio del protocollo
Il monitoraggio in tempo reale è essenziale per il controllo di qualità. Valutare la capacità del sistema di monitorare la temperatura dell'aria. Monitorare continuamente la velocità dell'aria e la velocità del nastro. Assicurarsi che la configurazione consenta ai team di convalidare le temperature interne. Un monitoraggio costante dimostra che le soglie vengono raggiunte con successo. La registrazione dei dati supporta rigorosi sforzi di conformità normativa.
I sistemi moderni utilizzano controlli PLC per monitorare la temperatura dell'aria in uscita dagli evaporatori e l'aria che vi ritorna. La differenza tra questi due numeri ti dice esattamente quanto calore viene rimosso dalla carne. Se la temperatura dell'aria di ritorno inizia a scendere, significa che la carne sta diventando più fredda e assorbe meno calore. Gli operatori utilizzano questi dati per regolare con precisione la velocità del nastro in tempo reale.
Scalabilità e conformità
Valutare la capacità di un sistema di adattarsi agli incrementi futuri. I volumi di produzione raramente rimangono statici nel tempo. L'attrezzatura deve essere conforme a rigorosi standard di sicurezza alimentare. I principi di progettazione igienica impongono una facile pulizia e ispezione. Cerca funzionalità che supportino i sistemi automatizzati di pulizia sul posto. La conformità previene costose chiusure e richiami di prodotti.
Quando si progetta il layout, lasciare spazio fisico nella struttura per aggiungere successivamente sezioni modulari al tunnel. Se acquisti un tunnel da 40 piedi oggi, assicurati di avere spazio per espanderlo a 60 piedi quando la tua produzione raddoppierà in tre anni. Assicurarsi che tutta la struttura interna sia completamente saldata in acciaio inossidabile con superfici inclinate in modo che l'acqua di lavaggio venga scaricata immediatamente. L’acqua stagnante all’interno di un congelatore crea enormi rischi igienico-sanitari.
Rischi di implementazione
Gli ostacoli all’installazione possono ritardare significativamente le tempistiche del progetto. I vincoli relativi all'ingombro della struttura spesso determinano le dimensioni delle apparecchiature. Il carico strutturale del pavimento deve supportare apparecchiature di congelamento pesanti. L'impianto di refrigerazione esistente deve avere una capacità adeguata. Una capacità centrale insufficiente di ammoniaca o freon paralizzerà il nuovo congelatore. Affrontare questi rischi infrastrutturali prima di firmare ordini di acquisto.
È necessario calcolare le tonnellate esatte di refrigerazione richieste dal nuovo tunnel e confrontarle con la capacità disponibile nella sala macchine. Se i tuoi compressori funzionano già al 90% della capacità durante i mesi estivi, l'aggiunta di un enorme congelatore continuo manderà in crash l'intero sistema. Potrebbe essere necessario aggiornare i compressori, i condensatori e l'infrastruttura delle tubazioni prima ancora che il tunnel arrivi sul posto.
Compromessi costo-valore nei sistemi di congelamento continuo
Spese in conto capitale (CapEx) e risparmi operativi (OpEx)
I congelatori a tunnel richiedono un elevato investimento iniziale. Tuttavia, generano enormi risparmi operativi a lungo termine. I costi di manodopera diminuiscono perché viene eliminata la movimentazione manuale dei pallet. Il funzionamento a stato stazionario migliora l’efficienza energetica complessiva. La ridotta manipolazione del prodotto riduce al minimo i danni fisici alla carne. Questi risparmi OpEx giustificano rapidamente il CapEx iniziale.
Pensate al traffico dei carrelli elevatori necessario per caricare e scaricare una cella di sabbiatura batch. Ci sono autisti che spostano i pallet, aspettano 24 ore e li spostano fuori. Un sistema continuo preleva il prodotto direttamente dalla linea di confezionamento, lo congela e lo consegna direttamente al palettizzatore. Elimini le fasi intermedie di movimentazione, riduci la manutenzione dei carrelli elevatori e riduci le ore di manodopera necessarie per gestire il processo di congelamento.
Conservazione del rendimento come metrica finanziaria
La conservazione del rendimento è un parametro finanziario fondamentale. Il congelamento rapido riduce significativamente la perdita di gocciolamento. Risparmiare solo l’1% del peso dell’umidità è altamente redditizio. Ciò si traduce in enormi risparmi di milioni di sterline all’anno. L'umidità preservata significa che vendi carne, non acqua. Calcola il ROI in base a questi esatti dati di conservazione della resa.
Se un impianto lavora 50 milioni di libbre di carne bovina all’anno, una riduzione dell’1% nella perdita di gocciolamento equivale a 500.000 libbre di prodotto risparmiato. A $ 3,00 per libbra, ovvero $ 1,5 milioni di entrate recuperate ogni anno. Il costo dell'impianto di congelamento viene spesso ripagato interamente dalla conservazione del rendimento entro i primi 24 mesi di funzionamento. La giustificazione finanziaria è chiara se si considera la biologia cellulare della carne.
Conclusione
Un sistema di congelamento continuo rappresenta un importante aggiornamento operativo. Tuttavia, il suo successo dipende dal controllo delle variabili fisiche. È necessario gestire rigorosamente lo spessore, l'imballaggio e la densità di carico. Non fare affidamento su congetture quando configuri le tue linee di produzione.
Avvia uno studio di modellazione termica dei tuoi prodotti a base di carne specifici per determinare i tempi di permanenza esatti.
Condurre un controllo completo dell'imballaggio per eliminare l'aria intrappolata e migliorare le fessure di ventilazione.
Consultare gli ingegneri della refrigerazione industriale per calcolare i carichi di refrigerazione precisi prima dell'acquisto.
Stabilire rigorose procedure operative standard per i modelli di caricamento del nastro per impedire la canalizzazione del flusso d'aria.
Domande frequenti
D: Qual è la temperatura ideale per un abbattitore a tunnel per la carne?
R: Solitamente funziona tra -30°C e -40°C per bilanciare velocità di congelamento rapide con efficienza energetica e controllo dell'umidità.
D: In che modo il confezionamento incide sui tempi di surgelazione?
R: I materiali di imballaggio come il cartone ondulato e l'aria intrappolata agiscono come isolanti. Un imballaggio mal progettato può raddoppiare il tempo di congelamento richiesto rispetto ai prodotti semplici o ottimizzati.
D: Qual è la differenza tra un congelatore a tunnel e un abbattitore?
R: Un congelatore a tunnel utilizza un nastro trasportatore continuo per il congelamento a stato stazionario di volumi elevati, mentre un congelatore batch richiede il caricamento di pallet statici in una stanza sigillata per un ciclo prestabilito.
D: In cosa differisce il congelamento a tunnel IQF dal congelamento rapido a tunnel per la carne?
R: Il congelamento a tunnel IQF congela rapidamente i singoli pezzi separatamente utilizzando un flusso d'aria ad alta velocità per evitare la formazione di grumi. Il congelamento rapido in tunnel di grandi quantità lavora prodotti a base di carne più grandi, raggruppati o confezionati su un nastro trasportatore continuo.
D: Come si calcola il tempo di congelamento per i prodotti a base di carne?
R: Il tempo di congelamento viene calcolato utilizzando variabili tra cui la temperatura iniziale del prodotto, la temperatura interna target, lo spessore del prodotto, la conduttività termica della carne e la velocità/temperatura del flusso d'aria del congelatore.
D: Un abbattitore a tunnel può gestire più spessori di carne contemporaneamente?
R: È altamente sconsigliato. La velocità del nastro deve essere impostata per l'articolo più spesso per garantire la sicurezza alimentare, il che significa che gli articoli più sottili verranno lavorati eccessivamente, con uno spreco di energia e un potenziale peggioramento della qualità.
D: Cosa provoca la bruciatura da congelamento in un abbattitore a tunnel?
R: Le bruciature da congelamento sono causate dalla sublimazione dell'umidità. In un congelatore a tunnel, si verifica se la carne non confezionata viene esposta ad aria ad alta velocità e a bassa umidità per un periodo più lungo del necessario a causa della bassa velocità del nastro o della scarsa distribuzione del flusso d'aria.