Sunteți aici: Acasă »
Bloguri »
Hotspot-uri din industrie »
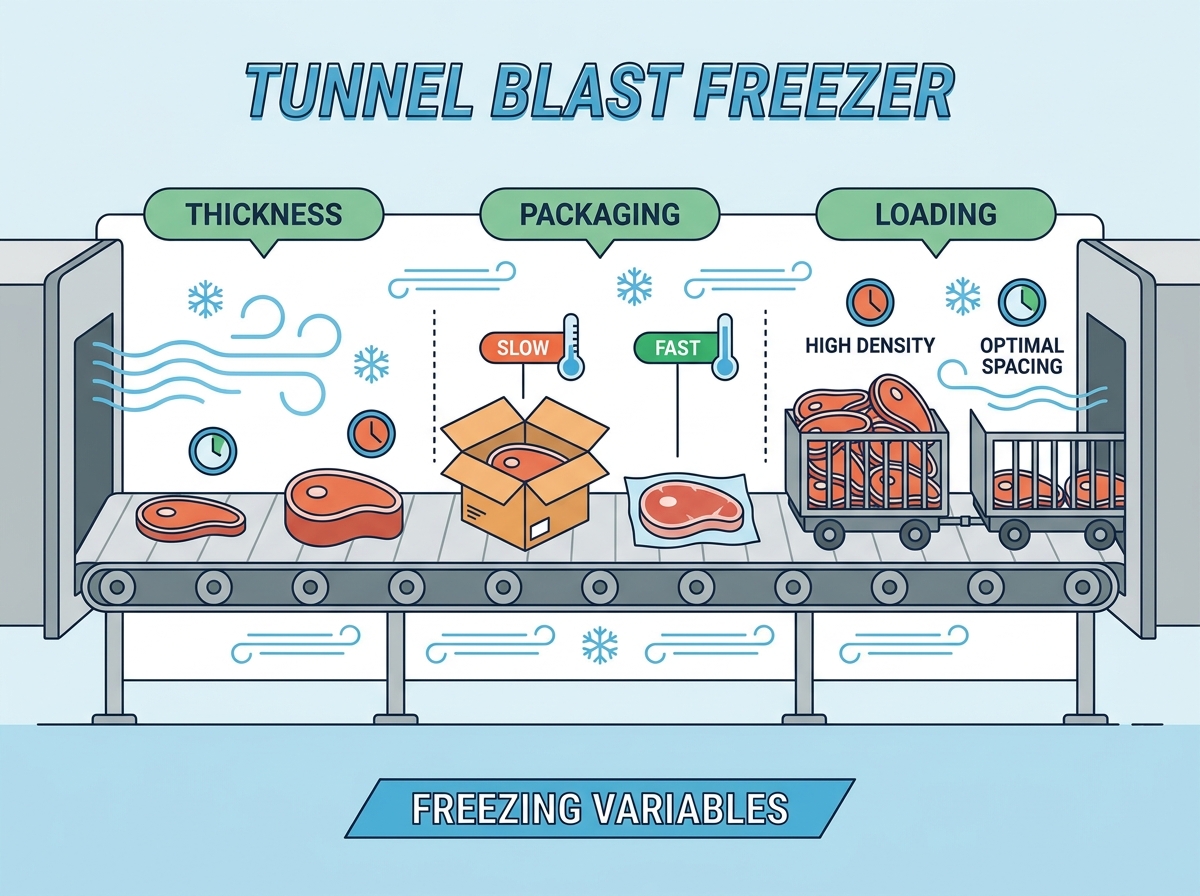
Congelarea prin explozie în tunel pentru carne: modul în care grosimea, ambalarea și încărcarea afectează timpul de congelare
Congelarea prin tunel pentru carne: modul în care grosimea, ambalarea și încărcarea afectează timpul de congelare
Vizualizări: 0 Autor: Editor site Ora publicării: 2026-08-04 Origine: Site
Instalațiile de procesare a cărnii de volum mare se confruntă cu o tensiune constantă între producție și calitatea produsului. Transferul termic ineficient duce la blocaje de producție, pierderi severe de randament și cheltuieli de energie crescute. Timpii de înghețare imprevizibili sunt rareori o defecțiune a instalației frigorifice singure. Ele sunt de obicei rezultatul unor variabile operaționale nealiniate. Mai exact, grosimea variabilă a cărnii, ambalajul foarte izolat și încărcarea suboptimă a benzii obstrucționează fluxul de aer. Pentru a maximiza rentabilitatea investiției a Congelatorul prin explozie de tunel , inginerii instalațiilor și managerii de fabrică trebuie să evalueze relația termodinamică exactă dintre produs, ambalajul acestuia și designul fluxului de aer continuu al echipamentului. Înțelegerea acestor variabile asigură temperaturi centrale constante și previne întârzierile costisitoare de producție. Operatorii fabricii trebuie să treacă dincolo de diagramele de capacitate teoretică și să privească realitățile fizice de pe banda transportoare. Prin abordarea cauzelor fundamentale ale rezistenței termice, puteți stabiliza programele de producție și puteți proteja integritatea produsului.
Recomandări cheie
Grosimea dictează timpul de așteptare: timpul de înghețare crește exponențial, nu liniar, cu grosimea produsului, necesitând o calibrare precisă a vitezei benzii.
Ambalajul este o barieră termică: aerul prins și materialele ondulate acționează ca izolatori; optimizarea designului carcasei și a alinierii fluxului de aer poate reduce timpii de înghețare cu până la 50%.
Densitatea de încărcare controlează fluxul de aer: Maximizarea acoperirii centurii fără a obstrucționa fluxul de aer vertical sau orizontal previne zonele moarte și înghețarea neuniformă.
Eficiență continuă față de lot: Congelatoarele cu blast tunel oferă o consistență superioară pentru produse din carne uniforme, în comparație cu congelatoarele blast, cu condiția ca variabilele de intrare să rămână stabile.
IQF vs. Bulk Blast Freezing: Alegerea între Individual Quick Freezing (IQF) și congelare prin explozie în vrac/crustă depinde în întregime de dimensiunea produsului, de formarea țintă a cristalelor de gheață și de retenția dorită a umidității.
Mecanica unui congelator tunel în procesarea cărnii
Încadrarea problemelor (criterii de succes)
Congelarea industrială a cărnii necesită cerințe de bază stricte. Scopul principal este obținerea unei reduceri rapide a temperaturii centrale. Această scădere rapidă oprește imediat creșterea microbiană. De asemenea, minimizează pierderea prin picurare în timpul procesului de dezghețare. Succesul este măsurat de temperaturile centrale constante în toate loturile de produse. Instalațiile trebuie să echilibreze această viteză cu consumul de energie. Orice abatere compromite siguranța alimentară și randamentul produsului. Când mergi pe podeaua unei centrale de mare capacitate, succesul liniei de congelare dictează ritmul întregii operațiuni. Dacă congelatorul se întoarce, podeaua de tăiere se oprește.
Măsurăm succesul prin viteza cu care centrul termic al cărnii trece prin zona de formare maximă a cristalelor de gheață. Această zonă se află de obicei între -1°C și -5°C. Cu cât trece carnea mai repede prin această bandă de temperatură, cu atât cristalele de gheață sunt mai mici. Micile cristale de gheață protejează structura celulară a țesutului muscular. Cristalele mari de gheață acționează ca niște cuțite microscopice, perforand pereții celulari și provocând purjare masivă atunci când utilizatorul final dezgheță produsul.
Sisteme continue vs
Congelatoarele cu tunel continuu funcționează folosind o mecanică în stare constantă, condusă de transportoare. Ele mută fără probleme produsul prin zone de temperatură controlată. Congelatoarele tradiționale batch se bazează pe încăperi statice, paletizate. Sistemele batch necesită încărcare și descărcare manuală. Sistemele continue elimină acest pas care necesită forță de muncă. Ele sunt esențiale pentru liniile de carne uniforme și cu randament ridicat. Fluxul de aer constant într-un tunel asigură că fiecare produs primește tratament termic identic.
Într-un sistem batch, paleții din centrul încăperii îngheață mult mai lent decât cei din apropierea evaporatoarelor. Acest lucru creează o variație largă în calitatea produsului în cadrul aceluiași lot. Un sistem continuu rezolvă acest lucru deplasând fiecare cutie sau bucată de carne pe lângă aceleași evaporatoare cu aceeași viteză. Expunerea termodinamică este identică pentru unitatea unu și unitatea zece mii.
IQF vs. înghețare prin explozie în vrac/crust tunel
Tunelurile individuale de congelare rapidă servesc unui scop specific. Sunt concepute pentru congelarea rapidă, separată, a bucăților mici. Carnea tăiată cubulețe și părțile de pasăre beneficiază foarte mult de tehnologia IQF. Congelatoarele tip tunel standard suportă diferite sarcini. Sunt concepute pentru bucăți primare mai mari și carne la cutie. Tunelurile în vrac se concentrează pe penetrarea articolelor dense, ambalate. Alegerea sistemului potrivit depinde în totalitate de dimensiunile produsului dumneavoastră.
Sistemele IQF folosesc adesea fluidizarea. Aerul de mare viteză suflă printr-o centură de plasă, ridicând bucățile mici de carne și congelându-le individual, astfel încât să nu se aglomereze. Tunelurile în vrac utilizează fluxul de aer direcționat orizontal sau vertical pentru a îndepărta căldura de pe cutiile grele sau de pe tăieturi mari goale care se sprijină pe centură. Nu puteți trece cutii de 60 de lire sterline de carne de vită printr-un tunel de fluidizare IQF, iar trecerea puiului tăiat cubulețe printr-un tunel în vrac va avea ca rezultat un bloc de carne solid și congelat.
Parametri și protocoale de operare de bază
Congelarea cărnii necesită intervale de temperatură standard specifice. Sistemele funcționează de obicei între -30°C și -40°C. Fluxul de aer de mare viteză este o necesitate absolută. Aerul îndepărtează rapid stratul limită termic din jurul produsului. Cerințele protocolului impun atingerea rapidă a unei temperaturi de bază sigure. Ținta este de obicei -18°C în intervale de timp reglementate. Îndeplinirea acestor protocoale asigură siguranța alimentară strictă și conformitatea cu reglementările.
Pre-răciți tunelul la temperatura de funcționare țintă înainte de a introduce orice produs pe bandă.
Verificați viteza fluxului de aer prin centură folosind un anemometru pentru a vă asigura că nu există zone moarte.
Încărcați produsul conform modelului de densitate specificat pentru acel SKU specific.
Monitorizați temperatura centrală a celei mai groase bucăți de carne care iese din tunel în prima oră de producție.
Reglați transmisia de frecvență variabilă de pe banda transportoare pentru a accelera sau încetini timpul de așteptare pe baza citirilor de temperatură centrală.
Cum determină grosimea cărnii timpul de congelare și dimensiunea echipamentului
Fizica conductibilității termice în carne
Grosimea cărnii are o relație neliniară cu timpul de congelare. Principiile ecuației lui Plank explică clar acest comportament termodinamic. Extracția căldurii încetinește pe măsură ce stratul exterior înghețat se îngroașă. Această crustă înghețată acționează ca un izolator intern. Dublarea grosimii cărnii poate dubla de peste patru ori timpul necesar de congelare. Operatorii trebuie să țină seama de această creștere exponențială în timpul planificării producției.
Când suprafața unei fripturi de vită îngheață, acel strat înghețat are o conductivitate termică diferită de centrul neînghețat. Sistemul de refrigerare trebuie să tragă căldură din centrul cald prin crusta înghețată. Pe măsură ce crusta devine mai groasă, viteza de transfer de căldură scade dramatic. Acesta este motivul pentru care nu puteți extrapola pur și simplu timpii de înghețare liniar. O tăietură groasă de 4 inci nu durează de două ori mai mult să se înghețe decât o tăietură de 2 inci; durează mult mai mult.
Raport suprafață-volum
Tăieturile primare groase prezintă o dinamică unică de îngheț. Rotundele de vită și păsările de curte întregi au un raport scăzut suprafață-volum. Au nevoie de timpi prelungiți pentru a îngheța complet. Articolele subțiri, procesate, îngheață mult mai repede. Chirintele de burger și pieptul de pui au un raport mare suprafață-volum. Ele absorb aerul rece rapid pe suprafețele lor largi. Amestecarea acestor profiluri pe o singură linie cauzează ineficiențe severe de procesare.
Dacă rulați chifteluțe subțiri de burger și bucăți groase de vită pe aceeași bandă, trebuie să setați viteza benzii pentru bucăți. Aceasta înseamnă că chiftelele de burger vor rămâne în tunel mult timp după ce sunt complet înghețate. Acest lucru irosește capacitatea de refrigerare și expune chiftelele la deshidratare inutilă. Programarea producției trebuie să grupeze produse cu rapoarte similare suprafață-volum pentru a maximiza eficiența echipamentului de congelare.
Formarea cristalelor de gheață și integritatea țesuturilor
Viteza de congelare afectează direct calitatea generală a cărnii. Înghețarea lentă în tăieturi groase creează cristale mari de gheață extracelulară. Aceste cristale mari rup fibrele musculare delicate. Această deteriorare duce la purjare excesivă și la pierderea de umiditate la dezghețare. Textura se degradează semnificativ atunci când integritatea celulară este compromisă. Extragerea rapidă a căldurii a unei viteze mari Congelatorul tunel pentru carne păstrează această structură celulară.
Vedem acest lucru în mod constant în instalațiile prost gestionate. Ele supraîncarcă cureaua cu tăieturi groase, temperatura aerului crește, iar procesul de înghețare durează ore întregi. Când acea carne este dezghețată pentru prelucrare ulterioară, podeaua este acoperită cu purja roșie. Acea epurare este greutatea pierdută, iar greutatea pierdută este veniturile pierdute. Înghețarea rapidă blochează umiditatea în interiorul celulelor musculare unde îi aparține.
Dimensiunea de evaluare
Cumpărătorii trebuie să dimensioneze echipamentul în funcție de cel mai gros produs al lor. Evaluați cu atenție cel mai mare SKU din mixul dvs. de producție. Bateriile evaporatorului trebuie să suporte sarcina termică maximă. Lungimea centurii trebuie să se adapteze la cel mai lung timp de staţionare necesar. Subdimensionarea unității duce la înghețarea incompletă. Supradimensionarea risipește spațiu valoros și resurse energetice.
Tipul de produs din carne
Grosimea medie
Timp de pastrare estimat (-35°C aer)
Factorul limitator primar
Chirintele cu burger (Gode)
0,5 inci
15 - 25 de minute
Deshidratarea suprafeței
Piept de pui (gol)
1,0 inci
35 - 50 de minute
Densitatea de încărcare a centurii
Muschi de porc (ambalate în vid)
3,5 inci
120 - 160 de minute
Rezistenta termica interioara
Trim de vită la cutie (ondulat)
6,0 inci
240 - 360+ minute
Izolarea ambalajului
Impactul ambalajului asupra rezistenței termice
Materiale de ambalare ca izolatori
Materialele comune de ambalare a cărnii au rezistență termică diferită. Măsurăm această rezistență ca valoare R. Produsele goale îngheață rapid fără bariere termice. Carnea învelită în polietilenă prezintă ușoare întârzieri în transferul de căldură. Produsele sigilate în vid au rezultate mai bune prin eliminarea aerului intern. Cutiile de carton ondulat acționează ca izolatori grei. Ele încetinesc drastic procesul de congelare.
Cartonul este literalmente conceput pentru a capta aerul în fluturile sale. Acest lucru îl face un material excelent pentru a menține lucrurile calde, ceea ce este exact opusul a ceea ce doriți într-un tunel de îngheț. Când plasați un bloc de carne de 60 de lire în interiorul unei cutii ondulate, forțați sistemul de refrigerare să lupte printr-un strat de izolație înainte ca acesta să ajungă chiar la produs. Acest lucru prelungește în mod masiv timpul de repaus și necesită benzi transportoare mult mai lungi.
Pericolul golurilor de aer și al spațiului de cap
Aerul prins în interiorul unui pachet sigilat este periculos. Acționează ca un izolator termic extrem de eficient. Golurile de aer întârzie grav pătrunderea aerului rece. Spațiul de cap în cutii previne contactul direct cu mediul înghețat. Acest efect de izolare obligă echipamentul să lucreze mai mult. Eliminarea aerului blocat este crucială pentru un transfer termic eficient.
Dacă o cutie este umplută doar la 80% din capacitate, restul de 20% este doar aer mort. Aerul rece de la evaporatoare lovește exteriorul cutiei, răcește cartonul și apoi trebuie să răcească aerul mort din interior înainte de a putea începe să tragă căldură din carne. Ambalarea în vid elimină complet acest spațiu de cap. Folia de plastic se așează strâns pe carne, permițând transferul termic direct de la aerul rece la suprafața produsului.
Reproiectarea carcasei și alinierea fluxului de aer
Optimizările de design din lumea reală generează câștiguri masive de eficiență. Modelele de aer pentru congelator rapid trebuie să se potrivească cu cutiile de ambalare a produselor. Carcasele reproiectate au fante strategice de ventilație. Aceste fante permit aerului rece să curgă direct peste carne. Această sinergie poate reduce timpul general de înghețare cu până la 50%. Alinierea corectă a fluxului de aer maximizează capacitatea de răcire a echipamentului.
Lucrăm adesea cu inginerii de ambalare pentru a perfora găuri specifice în părțile laterale și la capetele cutiilor ondulate. Dacă tunelul suflă aer orizontal peste centură, orificiile trebuie să se alinieze cu acel flux de aer. Aerul rece intră pe o parte a cutiei, elimină căldura direct din carnea ambalată în polietilenă din interior și iese pe cealaltă parte. Această simplă schimbare mecanică poate reduce ore din timpul necesar.
Risc de implementare
Specificarea unui congelator pe baza datelor de carne goală este riscantă. Liniile de producție efective îngheață adesea mărfurile ambalate. Calculele cu carne goală vor subestima drastic timpul de așteptare necesar. Această nepotrivire duce la centre moi și loturi respinse. Testați întotdeauna timpii de congelare folosind ambalaj final, gata de producție. Testarea precisă previne modificările costisitoare ale echipamentelor ulterioare.
Am văzut facilități cumpărând un sistem de congelare de mai multe milioane de dolari bazat pe datele termice ale pieptului de pui gol. Șase luni mai târziu, marketingul decide să vândă puiul în cutii de carton pregătite pentru vânzarea cu amănuntul. Uzina trece cutiile prin tunel, iar temperaturile la miez ies la -2°C în loc de -18°C. Echipamentul nu a fost proiectat pentru rezistența termică a cartonului. Trebuie să proiectați sistemul pentru starea finală ambalată.
Încărcarea curelei și optimizarea fluxului de aer
Calibrarea vitezei curelei
Unitățile de frecvență variabilă sunt necesare pe benzile transportoare. VFD-urile permit operatorilor să ajusteze cu precizie timpii de repaus. Diferite profile de carne necesită timpi de expunere diferiți. Controlul dinamic asupra timpilor de îngheț asigură o calitate constantă. Operatorii pot încetini cureaua pentru tăieturi groase. O pot accelera pentru produse subțiri, goale.
VFD este volanul tunelului de congelare. Fără el, sunteți blocat într-o singură viteză de producție, indiferent de ce produs vine pe linie. Managerii fabricii trebuie să elaboreze setările VFD hertzi necesare pentru fiecare SKU. Aceste setări ar trebui să fie afișate direct pe panoul de control, astfel încât operatorii să nu fie nevoiți să ghicească viteza corectă în timpul comutărilor.
Spațierea produselor și dinamica fluxului de aer
Carnea trebuie aranjată strategic pe centură. Spațierea slabă creează un fenomen cunoscut sub numele de canalizare. Aerul de mare viteză ocolește cu ușurință produsul ambalat dens. Urmează calea cu cea mai mică rezistență prin goluri goale. Acest lucru creează zone moarte în care carnea îngheață prea încet. Distanțarea uniformă forțează aerul să se deplaseze pe fiecare suprafață a produsului.
Aerul se comportă ca apa; va lua întotdeauna calea cea mai ușoară. Dacă aruncați o grămadă masivă de carne în centrul centurii și lăsați marginile goale, aerul rece se va repezi pur și simplu pe marginile goale. Carnea din centru nu va primi răcirea convectivă necesară. Trebuie să răspândiți produsul uniform pe toată lățimea centurii pentru a forța aerul să împingă încărcătura produsului.
Densitatea de încărcare vs
Supraîncărcarea curelei maximizează debitul teoretic pe hârtie. Cu toate acestea, limitează sever fluxul de aer necesar în practică. Fluxul de aer restricționat crește semnificativ timpul real de înghețare. Riscă înghețarea incompletă a miezului și încălcări ale siguranței alimentelor. Găsirea densității optime de încărcare este un compromis operațional. Trebuie să echilibrați volumul cu eficiența termodinamică.
Există o limită fizică a cantității de căldură pe care o pot elimina evaporatoarele pe minut. Dacă puneți 10.000 de lire de carne caldă pe centură când sistemul este proiectat doar pentru 5.000 de lire, temperatura aerului din interiorul tunelului va crește. Instalația frigorifică va funcționa la 100% din capacitate și tot nu va scădea temperatura. Carnea va iesi moale din tunel, iar tu va trebui sa o pui intr-un congelator pentru a termina treaba, invingand intregul scop al sistemului continuu.
Strategia de atenuare
Implementați proceduri standard de operare pentru încărcarea cu centură. Creați modele specifice pentru bucăți primare și carne la cutie. Porțiunile individuale necesită spații diferite față de cutiile mari. Antrenați lucrătorii de linie pentru a menține aceste modele exacte de încărcare. Încărcarea constantă previne canalizarea și elimină zonele moarte. SOP-urile garantează timpi de înghețare previzibili pe toate schimburile.
Definiți spațiul exact necesar între cutii (de exemplu, 2 inci pe toate părțile) pentru a permite pătrunderea fluxului de aer vertical.
Instalați ghidaje fizice sau linii laser pe transportorul de alimentare pentru a ajuta lucrătorii să alinieze corect produsul.
Alocați un tehnician de control al calității dedicat pentru a monitoriza densitatea curelei de alimentare la fiecare 30 de minute.
Utilizați agitatoare automate de împrăștiere pentru produse IQF mici pentru a asigura o adâncime uniformă a stratului înainte de a intra în zona de congelare.
Evaluarea unui congelator cu explozie tunel: cadrul de decizie a cumpărătorului
Maparea caracteristicilor la rezultate
Evaluarea componentelor hardware necesită potrivirea caracteristicilor cu rezultatele producției. Designul serpentinei evaporatorului are un impact asupra duratelor continue de funcționare. Configurațiile ventilatoarelor determină pătrunderea aerului prin sarcini dense. Materialele curelei afectează igienizarea și dinamica fluxului de aer. Nu te poți uita doar la puterea totală; trebuie să te uiți la modul în care această putere este aplicată produsului.
Componentă
Opțiuni pentru caracteristici
Rezultatul Operațional
Serpentine Evaporator
Distanță largă a aripioarelor față de aripioare dense
Distanța mare prelungește durata de funcționare între ciclurile de dezghețare, găzduind mai multă acumulare de îngheț.
Configurații ventilatoare
Ventilatoare axiale versus ventilatoare centrifuge
Ventilatoarele centrifuge depășesc presiunea statică ridicată din carnea ambalată dens.
Tipuri de curele
Plastic modular vs plasă inoxidabilă
Plasa inoxidabila ofera o penetrare superioara a fluxului de aer si durabilitate pentru sarcini grele.
Sisteme de dezghețare
Gaz fierbinte vs. dezghețare cu apă
Gazul fierbinte oferă timpi de răspuns mai rapid și curăță gheața din serpentine mai eficient.
Panouri de incintă
Panouri izolate de 4 inch vs. 6 inch
Panourile mai groase reduc infiltrațiile termice și scad sarcina instalației frigorifice.
Validarea și monitorizarea protocolului
Monitorizarea în timp real este esențială pentru controlul calității. Evaluați dispozițiile sistemului pentru urmărirea temperaturii aerului. Monitorizați în mod continuu viteza aerului și viteza curelei. Asigurați-vă că configurarea permite echipelor să valideze temperaturile centrale. Monitorizarea constantă demonstrează că pragurile sunt atinse cu succes. Înregistrarea datelor sprijină eforturi stricte de conformitate cu reglementările.
Sistemele moderne folosesc controale PLC pentru a urmări temperatura aerului care părăsește evaporatoarele și aerul care se întoarce la acestea. Diferența dintre aceste două numere vă spune exact cât de multă căldură este îndepărtată din carne. Dacă temperatura aerului de retur începe să scadă, înseamnă că carnea se răcește și absoarbe mai puțină căldură. Operatorii folosesc aceste date pentru a regla fin viteza benzii în timp real.
Scalabilitate și conformitate
Evaluați capacitatea unui sistem de a se extinde cu creșterile viitoare. Volumele de producție rămân rareori statice în timp. Echipamentul trebuie să respecte standardele stricte de siguranță alimentară. Principiile de design igienic impun curățarea și inspecția ușoară. Căutați funcții care acceptă sistemele automate de curățare la locul lor. Conformitatea previne opririle costisitoare și rechemarile de produse.
Când proiectați aspectul, lăsați spațiu fizic în instalație pentru a adăuga mai târziu secțiuni modulare la tunel. Dacă cumpărați astăzi un tunel de 40 de picioare, asigurați-vă că aveți spațiu pentru a-l extinde la 60 de picioare, când producția se dublează în trei ani. Asigurați-vă că întregul cadru intern este complet sudat din oțel inoxidabil cu suprafețe înclinate, astfel încât apa de spălare să se scurgă imediat. Apa staționată în interiorul unui congelator creează riscuri masive de salubritate.
Riscuri de implementare
Obstacolele de instalare pot întârzia în mod semnificativ termenele proiectului. Constrângerile amprentei instalației dictează adesea dimensiunile echipamentului. Încărcarea structurală a podelei trebuie să suporte echipamente grele de congelare. Instalația frigorifică existentă trebuie să aibă o capacitate adecvată. Capacitatea centrală insuficientă de amoniac sau freon va paraliza noul congelator. Abordați aceste riscuri de infrastructură înainte de a semna comenzile de achiziție.
Trebuie să calculați exact tonele de refrigerare necesare noului tunel și să le comparați cu capacitatea disponibilă din camera mașinilor. Dacă compresoarele dumneavoastră funcționează deja la 90% din capacitate în timpul lunilor de vară, adăugarea unui congelator continuu masiv va distruge întregul sistem. Poate fi necesar să vă modernizați compresoarele, condensatoarele și infrastructura de conducte înainte ca tunelul să ajungă chiar la fața locului.
Compensații cost-la-valoare în sistemele de congelare continuă
Cheltuieli de capital (CapEx) vs. Economii operaționale (OpEx)
Congelatoarele tunel necesită o cheltuială inițială mare de capital. Cu toate acestea, generează economii operaționale masive pe termen lung. Costurile cu forța de muncă scad deoarece mutarea manuală a paleților este eliminată. Funcționarea la starea de echilibru îmbunătățește eficiența energetică generală. Manipularea redusă a produsului minimizează deteriorarea fizică a cărnii. Aceste economii la OpEx justifică rapid capitalul inițial.
Gândiți-vă la traficul de stivuitor necesar pentru a încărca și descărca o celulă de explozie batch. Aveți șoferi care mută paleți, așteaptă 24 de ore și îi mută afară. Un sistem continuu preia produsul direct din linia de ambalare, îl îngheață și îl livrează direct la paletizor. Eliminați etapele intermediare de manipulare, reduceți întreținerea stivuitorului și reduceți orele de muncă necesare pentru a gestiona procesul de congelare.
Conservarea randamentului ca măsură financiară
Conservarea randamentului este o măsură financiară critică. Înghețarea rapidă reduce semnificativ pierderea prin picurare. Economisirea de doar un procent din greutatea umezelii este foarte profitabilă. Acest lucru se traduce prin economii masive de milioane de lire sterline anual. Umiditatea păstrată înseamnă că vindeți carne, nu apă. Calculați rentabilitatea investiției pe baza acestor date exacte de conservare a randamentului.
Dacă o fabrică procesează 50 de milioane de lire de carne de vită anual, o reducere de 1% a pierderii prin picurare este egală cu 500.000 de lire de produs salvat. La 3,00 USD pe liră, adică 1,5 milioane USD în venituri recuperate în fiecare an. Costul de capital al echipamentului de congelare este adesea plătit în întregime prin această conservare a randamentului în primele 24 de luni de funcționare. Justificarea financiară este clară când te uiți la biologia celulară a cărnii.
Concluzie
Un sistem de congelare continuă este o actualizare operațională majoră. Cu toate acestea, succesul său depinde de controlul variabilelor fizice. Trebuie să gestionați cu strictețe grosimea, ambalajul și densitatea de încărcare. Nu vă bazați pe presupuneri atunci când vă configurați liniile de producție.
Inițiază un studiu de modelare termică a produselor din carne specifice pentru a determina timpii exacti de ședere.
Efectuați un audit cuprinzător de ambalare pentru a elimina aerul blocat și pentru a îmbunătăți fantele de ventilație.
Consultați-vă cu inginerii frigorifici industriali pentru a calcula sarcinile precise de refrigerare înainte de achiziție.
Stabiliți proceduri standard stricte de operare pentru modelele de încărcare a curelei pentru a preveni canalizarea fluxului de aer.
FAQ
Î: Care este temperatura ideală pentru un congelator tunel pentru carne?
R: Funcționează de obicei între -30°C și -40°C pentru a echilibra vitezele rapide de congelare cu eficiența energetică și controlul umidității.
Î: Cum afectează ambalajul timpul de congelare rapidă?
R: Materialele de ambalare precum cartonul ondulat și aerul captat acționează ca izolatori. Ambalajul prost proiectat poate dubla timpul necesar de congelare în comparație cu produsele goale sau optimizate.
Î: Care este diferența dintre un congelator tunel și un congelator rapid?
R: Un congelator tunel folosește o bandă transportoare continuă pentru înghețare în stare constantă, de volum mare, în timp ce un congelator cu explozie de loturi necesită încărcarea paleților statici într-o cameră etanșă pentru un ciclu stabilit.
Î: Cum diferă congelarea în tunel IQF de congelarea prin tunel în vrac pentru carne?
R: Înghețarea tunelului IQF îngheață rapid piesele individuale, folosind fluxul de aer de mare viteză pentru a preveni aglomerarea. Congelarea prin tunel în vrac procesează produse din carne mai mari, grupate sau ambalate pe o bandă transportoare continuă.
Î: Cum se calculează timpul de congelare pentru produsele din carne?
R: Timpul de congelare este calculat folosind variabile, inclusiv temperatura inițială a produsului, temperatura țintă a miezului, grosimea produsului, conductibilitatea termică a cărnii și viteza/temperatura fluxului de aer al congelatorului.
Î: Poate un congelator tunel să suporte mai multe grosimi de carne simultan?
R: Este foarte descurajat. Viteza curelei trebuie setată pentru articolul cel mai gros, pentru a asigura siguranța alimentară, ceea ce înseamnă că articolele mai subțiri vor fi supraprocesate, irosind energie și poate degrada calitatea.
Î: Ce cauzează arderea congelatorului într-un congelator de tip tunel?
R: Arsurile congelatorului sunt cauzate de sublimarea umezelii. Într-un congelator tunel, se întâmplă dacă carnea neambalată este expusă la aer de mare viteză și umiditate scăzută mai mult decât este necesar din cauza vitezei reduse a benzii sau a distribuției slabe a fluxului de aer.