Nandito ka: Bahay »
Mga Blog »
Mga Hotspot sa Industriya »
Tunnel Blast Freezing para sa Karne: Paano Nakakaapekto ang Kapal, Packaging, at Pag-load sa Oras ng Pagyeyelo
Tunnel Blast Freezing para sa Karne: Paano Nakakaapekto ang Kapal, Pag-iimpake, at Pag-load sa Oras ng Pagyeyelo
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-04 Pinagmulan: Site
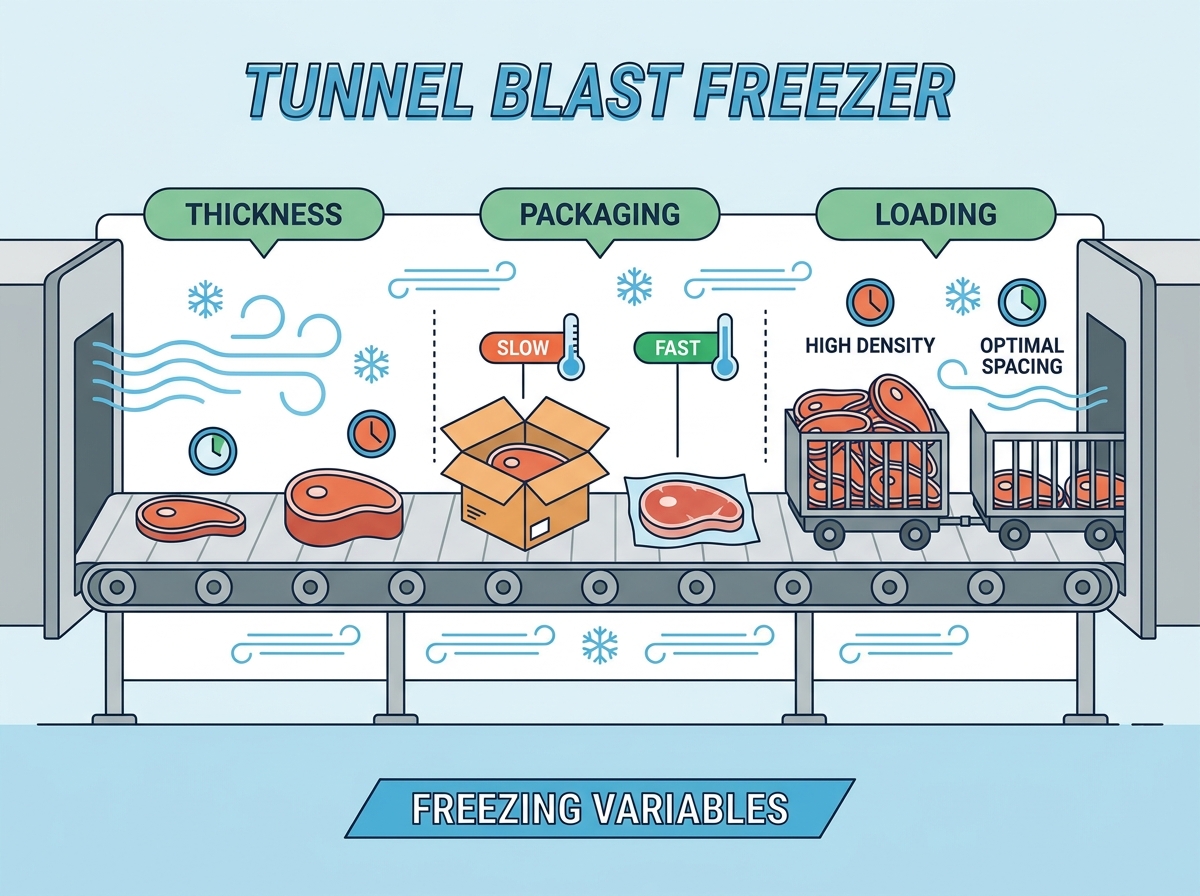
Ang mga pasilidad sa pagproseso ng mataas na dami ng karne ay nahaharap sa patuloy na tensyon sa pagitan ng throughput at kalidad ng produkto. Ang hindi mahusay na thermal transfer ay humahantong sa mga bottleneck ng produksyon, matinding pagkawala ng ani, at pagtaas ng mga gastusin sa enerhiya. Ang hindi mahuhulaan na oras ng pagyeyelo ay bihirang isang pagkabigo ng planta ng pagpapalamig lamang. Ang mga ito ay kadalasang resulta ng hindi pagkakatugma ng mga variable ng pagpapatakbo. Sa partikular, ang pabagu-bagong kapal ng karne, napaka-insulated na packaging, at suboptimal na pag-load ng sinturon ay humahadlang sa daloy ng hangin. Upang i-maximize ang return on investment ng a Ang tunnel blast freezer , mga inhinyero ng pasilidad at mga tagapamahala ng halaman ay dapat suriin ang eksaktong thermodynamic na relasyon sa pagitan ng produkto, packaging nito, at tuluy-tuloy na disenyo ng airflow ng kagamitan. Ang pag-unawa sa mga variable na ito ay nagsisiguro ng pare-parehong mga pangunahing temperatura at pinipigilan ang magastos na pagkaantala sa produksyon. Ang mga operator ng halaman ay dapat lumipat nang higit pa sa mga teoretikal na tsart ng kapasidad at tingnan ang mga pisikal na katotohanan sa conveyor belt. Sa pamamagitan ng pagtugon sa mga ugat na sanhi ng thermal resistance, maaari mong patatagin ang mga iskedyul ng produksyon at protektahan ang integridad ng produkto.
Mga Pangunahing Takeaway
Ang Kapal ay Nagdidikta sa Oras ng Pagtira: Ang oras ng pagyeyelo ay tumataas nang husto, hindi linear, na may kapal ng produkto, na nangangailangan ng tumpak na pagkakalibrate ng bilis ng sinturon.
Ang packaging ay isang Thermal Barrier: Ang nakulong na hangin at mga corrugated na materyales ay kumikilos bilang mga insulator; ang pag-optimize ng disenyo ng case at pag-align ng airflow ay maaaring mabawasan ang mga oras ng pagyeyelo ng hanggang 50%.
Naglo-load ng Density Controls Airflow: Ang pag-maximize ng belt coverage nang hindi nakaharang sa patayo o pahalang na daloy ng hangin ay pumipigil sa mga patay na zone at hindi pantay na pagyeyelo.
Continuous vs. Batch Efficiency: Ang mga tunnel blast freezer ay nag-aalok ng mahusay na consistency para sa mga unipormeng produkto ng karne kumpara sa mga batch blast freezer, basta't ang mga variable ng input ay mananatiling stable.
IQF kumpara sa Bulk Blast Freezing: Ang pagpili sa pagitan ng Indibidwal na Mabilis na Pagyeyelo (IQF) at bulk/crust tunnel blast freezing ay ganap na nakasalalay sa laki ng produkto, target na pagbuo ng ice crystal, at ninanais na pagpapanatili ng kahalumigmigan.
Ang Mechanics ng Tunnel Blast Freezer sa Meat Processing
Pag-frame ng Problema (Mga Pamantayan sa Tagumpay)
Ang pagyeyelo ng karne sa industriya ay nangangailangan ng mahigpit na mga kinakailangan sa baseline. Ang pangunahing layunin ay makamit ang mabilis na pagbabawas ng temperatura ng core. Ang mabilis na pagbaba na ito ay humihinto kaagad sa paglaki ng microbial. Pinaliit din nito ang pagkawala ng pagtulo sa panahon ng proseso ng lasaw. Nasusukat ang tagumpay sa pamamagitan ng pare-parehong mga pangunahing temperatura sa lahat ng mga batch ng produkto. Dapat balansehin ng mga pasilidad ang bilis na ito sa pagkonsumo ng enerhiya. Ang anumang paglihis ay nakompromiso ang kaligtasan ng pagkain at ani ng produkto. Kapag naglalakad ka sa sahig ng isang planta na may mataas na kapasidad, ang tagumpay ng linya ng pagyeyelo ay nagdidikta sa bilis ng buong operasyon. Kung naka-back up ang freezer, hihinto ang cutting floor.
Sinusukat namin ang tagumpay sa pamamagitan ng bilis kung saan ang thermal center ng karne ay dumaan sa zone ng maximum na pagbuo ng yelo na kristal. Ang zone na ito ay karaniwang nasa pagitan ng -1°C at -5°C. Ang mas mabilis na paglipat ng karne sa banda ng temperatura na ito, mas maliit ang mga kristal ng yelo. Pinoprotektahan ng maliliit na kristal ng yelo ang cellular na istraktura ng tissue ng kalamnan. Ang malalaking kristal ng yelo ay kumikilos tulad ng mga mikroskopikong kutsilyo, na tumutusok sa mga dingding ng cell at nagdudulot ng napakalaking paglilinis kapag natunaw ng end-user ang produkto.
Continuous vs. Batch Systems
Gumagana ang tuluy-tuloy na tunnel freezer gamit ang conveyor-driven, steady-state mechanics. Inililipat nila ang produkto sa pamamagitan ng mga kontroladong temperature zone nang walang putol. Ang mga tradisyunal na batch blast freezer ay umaasa sa mga palletized, static na kwarto. Ang mga batch system ay nangangailangan ng manu-manong pag-load at pag-unload. Ang mga tuluy-tuloy na sistema ay nag-aalis ng labor-intensive na hakbang na ito. Ang mga ito ay kritikal para sa high-throughput, pare-parehong linya ng karne. Ang tuluy-tuloy na daloy ng hangin sa isang tunel ay nagsisiguro na ang bawat produkto ay tumatanggap ng magkatulad na thermal treatment.
Sa isang batch system, ang mga pallet sa gitna ng silid ay nagyeyelo nang mas mabagal kaysa sa mga malapit sa mga evaporator. Lumilikha ito ng malawak na pagkakaiba-iba sa kalidad ng produkto sa loob ng parehong batch. Malulutas ito ng tuluy-tuloy na sistema sa pamamagitan ng paglipat ng bawat kahon o piraso ng karne sa parehong mga evaporator sa parehong bilis. Ang pagkakalantad ng thermodynamic ay magkapareho para sa yunit ng isa at yunit ng sampung libo.
IQF vs. Bulk/Crust Tunnel Blast Freezing
Ang mga indibidwal na Quick Freezing tunnel ay nagsisilbi ng isang partikular na layunin. Ang mga ito ay dinisenyo para sa mabilis, hiwalay na pagyeyelo ng maliliit na piraso. Ang diced na mga bahagi ng karne at manok ay lubos na nakikinabang mula sa teknolohiya ng IQF. Ang mga karaniwang tunnel blast freezer ay humahawak ng iba't ibang load. Ang mga ito ay dinisenyo para sa mas malalaking primal cut at boxed meats. Nakatuon ang mga bulk tunnel sa pagpasok ng siksik at nakabalot na mga item. Ang pagpili ng tamang sistema ay ganap na nakasalalay sa iyong mga sukat ng produkto.
Ang mga sistema ng IQF ay kadalasang gumagamit ng fluidization. Ang mataas na bilis ng hangin ay umiihip sa pamamagitan ng isang mesh belt, itinataas ang maliliit na piraso ng karne at pinalamig ang mga ito nang paisa-isa upang hindi sila magkadikit. Gumagamit ang mga bulk tunnel ng direktang pahalang o patayong daloy ng hangin upang alisin ang init mula sa mabibigat na kahon o malalaking hubad na hiwa na nakapatong sa sinturon. Hindi ka maaaring magpatakbo ng 60-pound box ng beef trim sa pamamagitan ng isang IQF fluidization tunnel, at ang pagpapatakbo ng diced chicken sa isang bulk tunnel ay magreresulta sa solid, frozen na bloke ng karne.
Baseline Operating Parameters at Protocols
Ang pagyeyelo ng karne ay nangangailangan ng mga tiyak na karaniwang hanay ng temperatura. Karaniwang gumagana ang mga system sa pagitan ng -30°C at -40°C. Ang mataas na bilis ng daloy ng hangin ay isang ganap na pangangailangan. Tinatanggal ng mabilis na hangin ang thermal boundary layer na nakapalibot sa produkto. Ang mga kinakailangan sa protocol ay nagdidikta ng mabilis na pag-abot sa isang ligtas na temperatura ng core. Ang target ay karaniwang -18°C sa loob ng mga regulated time frame. Tinitiyak ng pagtugon sa mga protocol na ito ang mahigpit na kaligtasan sa pagkain at pagsunod sa regulasyon.
Palamigin muna ang tunnel sa target na operating temperature bago ipasok ang anumang produkto sa belt.
I-verify ang bilis ng airflow sa belt gamit ang anemometer para matiyak na walang mga dead zone.
I-load ang produkto ayon sa tinukoy na pattern ng density para sa partikular na SKU na iyon.
Subaybayan ang pangunahing temperatura ng pinakamakapal na piraso ng karne na lumalabas sa tunnel sa unang oras ng produksyon.
I-adjust ang variable frequency drive sa conveyor belt para pabilisin o pabagalin ang dwell time batay sa mga pagbabasa ng pangunahing temperatura.
Paano Dinidikta ng Kapal ng Karne ang Oras ng Pagyeyelo at Pagsusukat ng Kagamitan
Ang Physics ng Thermal Conductivity sa Meat
Ang kapal ng karne ay nagbabahagi ng hindi linear na relasyon sa oras ng pagyeyelo. Ang mga prinsipyo ng Plank's Equation ay malinaw na nagpapaliwanag sa thermodynamic na pag-uugali na ito. Bumabagal ang pagkuha ng init habang lumakapal ang nakapirming panlabas na layer. Ang frozen crust na ito ay gumaganap bilang isang panloob na insulator. Ang pagdodoble sa kapal ng karne ay maaaring higit sa apat na beses ang kinakailangang oras ng pagyeyelo. Dapat isaalang-alang ng mga operator ang exponential na pagtaas na ito sa panahon ng pagpaplano ng produksyon.
Kapag ang ibabaw ng isang beef roast ay nag-freeze, ang frozen na layer na iyon ay may ibang thermal conductivity kaysa sa unfrozen center. Ang sistema ng pagpapalamig ay dapat humila ng init mula sa mainit na sentro sa pamamagitan ng frozen na crust. Habang lumakapal ang crust, bumababa nang husto ang bilis ng paglipat ng init. Ito ang dahilan kung bakit hindi mo maaaring i-extrapolate ang mga oras ng pagyeyelo nang linearly. Ang isang 4-inch na makapal na hiwa ay hindi tumatagal ng dalawang beses na mas matagal upang mag-freeze kaysa sa isang 2-inch na hiwa; ito ay tumatagal ng makabuluhang mas matagal.
Surface Area-to-Volume Ratio
Ang makapal na primal cut ay nagpapakita ng kakaibang dynamics ng pagyeyelo. Ang mga beef round at whole poultry ay may mababang surface area-to-volume ratios. Nangangailangan sila ng pinahabang oras ng tirahan upang ganap na mag-freeze. Ang mga manipis at naprosesong item ay mas mabilis na nag-freeze. Ang mga burger patties at mga suso ng manok ay may mataas na ratio ng surface-to-volume. Mabilis silang sumipsip ng malamig na hangin sa kanilang malawak na ibabaw. Ang paghahalo ng mga profile na ito sa isang linya ay nagdudulot ng matinding inefficiencies sa pagproseso.
Kung magpapatakbo ka ng manipis na burger patties at makapal na beef chubs sa parehong sinturon, kailangan mong itakda ang belt speed para sa chubs. Nangangahulugan ito na ang mga burger patties ay mananatili sa tunnel nang matagal pagkatapos ng mga ito ay ganap na nagyelo. Sinasayang nito ang kapasidad ng pagpapalamig at inilalantad ang mga patties sa hindi kinakailangang dehydration. Ang pag-iiskedyul ng produksyon ay dapat magpangkat ng mga produkto na may magkatulad na surface area-to-volume ratios para ma-maximize ang kahusayan ng freezing equipment.
Pagbuo ng Ice Crystal at Integridad ng Tissue
Ang bilis ng pagyeyelo ay direktang nakakaapekto sa pangkalahatang kalidad ng karne. Ang mabagal na pagyeyelo sa makapal na hiwa ay lumilikha ng malalaking extracellular ice crystal. Ang malalaking kristal na ito ay pumuputol ng maselan na mga hibla ng kalamnan. Ang pinsalang ito ay humahantong sa labis na paglilinis at pagkawala ng kahalumigmigan kapag natunaw. Malaking bumababa ang texture kapag nakompromiso ang integridad ng cellular. Ang mabilis na pagkuha ng init ng isang mataas na bilis pinapanatili ng tunnel blast freezer para sa karne ang cellular structure na ito.
Palagi nating nakikita ito sa mga pasilidad na hindi maayos na pinamamahalaan. Na-overload nila ang sinturon na may makapal na hiwa, tumataas ang temperatura ng hangin, at ang proseso ng pagyeyelo ay tumatagal ng ilang oras. Kapag ang karne ay lasaw para sa karagdagang pagproseso, ang sahig ay natatakpan ng pulang purge. Ang purge na iyon ay nawawalan ng timbang, at ang pagbaba ng timbang ay nawawalan ng kita. Ang mabilis na pagyeyelo ay nakakandado sa kahalumigmigan sa loob ng mga selula ng kalamnan kung saan ito nabibilang.
Dimensyon ng Pagsusuri
Dapat sukatin ng mga mamimili ang kagamitan batay sa kanilang pinakamakapal na produkto. Maingat na suriin ang pinakamalaking SKU sa iyong production mix. Ang mga evaporator coils ay dapat hawakan ang maximum na thermal load. Ang haba ng sinturon ay dapat tumanggap ng pinakamahabang kinakailangang oras ng tirahan. Ang pag-undersize ng unit ay humahantong sa hindi kumpletong pagyeyelo. Ang sobrang laki ay nag-aaksaya ng mahalagang espasyo sa sahig at mga mapagkukunan ng enerhiya.
Uri ng Produkto ng Karne
Average na Kapal
Tinatayang Oras ng Pagtira (-35°C Air)
Pangunahing Salik sa Paglilimita
Burger Patties (Bare)
0.5 pulgada
15 - 25 minuto
Pag-aalis ng tubig sa ibabaw
Mga Dibdib ng Manok (Hubad)
1.0 pulgada
35 - 50 minuto
Densidad ng paglo-load ng sinturon
Pork Loins (Vacuum Packed)
3.5 pulgada
120 - 160 minuto
Panloob na thermal resistance
Boxed Beef Trim (Corrugated)
6.0 pulgada
240 - 360+ minuto
Pagkakabukod ng packaging
Ang Epekto ng Packaging sa Thermal Resistance
Mga Materyal sa Pag-iimpake bilang Mga Insulator
Ang mga karaniwang materyales sa packaging ng karne ay nagtataglay ng iba't ibang thermal resistance. Sinusukat namin ang paglaban na ito bilang isang R-value. Ang mga hubad na produkto ay mabilis na nag-freeze nang walang anumang mga thermal barrier. Ang mga poly-wrapped na karne ay nakakaranas ng bahagyang pagkaantala sa paglipat ng init. Ang mga produktong naka-vacuum-sealed ay mas mahusay na gumaganap sa pamamagitan ng pag-aalis ng panloob na hangin. Ang mga corrugated cardboard box ay kumikilos bilang mabibigat na insulator. Sila ay lubhang nagpapabagal sa proseso ng pagyeyelo.
Ang karton ay literal na idinisenyo upang mahuli ang hangin sa loob ng mga plauta nito. Ginagawa nitong isang mahusay na materyal para sa pagpapanatiling mainit ang mga bagay, na eksaktong kabaligtaran ng gusto mo sa isang nagyeyelong lagusan. Kapag naglagay ka ng 60-pound na bloke ng karne sa loob ng corrugated box, pinipilit mo ang refrigeration system na lumaban sa isang layer ng insulation bago pa man ito makarating sa produkto. Ito ay nagpapalawak ng mga oras ng tirahan nang malaki at nangangailangan ng mas mahabang conveyor belt.
Ang Panganib ng Air Gaps at Headspace
Ang nakulong na hangin sa loob ng isang selyadong pakete ay mapanganib. Ito ay gumaganap bilang isang napaka-epektibong thermal insulator. Ang mga puwang ng hangin ay lubhang nakakapagpapahina sa pagtagos ng malamig na hangin. Pinipigilan ng headspace sa mga kahon ang direktang kontak sa nagyeyelong kapaligiran. Pinipilit ng epekto ng pagkakabukod na ito ang kagamitan na gumana nang mas mahirap. Ang pag-alis ng nakulong na hangin ay mahalaga para sa mahusay na thermal transfer.
Kung ang isang kahon ay napuno lamang sa 80% na kapasidad, ang natitirang 20% ay patay na hangin lamang. Ang malamig na hangin mula sa mga evaporator ay tumama sa labas ng kahon, nagpapalamig sa karton, at pagkatapos ay kailangang palamigin ang patay na hangin sa loob bago nito simulan ang paglabas ng init mula sa karne. Ang vacuum packaging ay ganap na nag-aalis ng headspace na ito. Ang plastic film ay nakaupo nang mahigpit laban sa karne, na nagbibigay-daan para sa direktang thermal transfer mula sa malamig na hangin patungo sa ibabaw ng produkto.
Case Redesign at Airflow Alignment
Ang mga real-world na pag-optimize ng disenyo ay nagbubunga ng napakalaking kahusayan. Ang mga pattern ng hangin ng blast freezer ay dapat tumugma sa mga kaso ng packaging ng produkto. Nagtatampok ang mga muling idinisenyong kaso ng mga madiskarteng puwang ng bentilasyon. Ang mga puwang na ito ay nagpapahintulot sa malamig na hangin na direktang dumaloy sa ibabaw ng karne. Maaaring bawasan ng synergy na ito ang pangkalahatang mga oras ng pag-freeze ng hanggang 50%. Ang wastong airflow alignment ay nagpapalaki sa kapasidad ng paglamig ng kagamitan.
Madalas kaming nakikipagtulungan sa mga packaging engineer para magbutas ng mga partikular na butas sa mga gilid at dulo ng mga corrugated na kahon. Kung ang lagusan ay humihip ng hangin nang pahalang sa sinturon, ang mga butas ay dapat na nakahanay sa daloy ng hangin na iyon. Ang malamig na hangin ay pumapasok sa isang bahagi ng kahon, direktang tinatanggal ang init mula sa poly-wrapped na karne sa loob, at lumabas sa kabilang panig. Ang simpleng pagbabagong mekanikal na ito ay maaaring makabawas ng mga oras sa kinakailangang dwell time.
Panganib sa Pagpapatupad
Ang pagtukoy ng freezer batay sa data ng walang laman na karne ay mapanganib. Ang aktwal na mga linya ng produksyon ay madalas na nag-freeze ng mga naka-package na kalakal. Ang mga kalkulasyon ng walang laman na karne ay lubhang maliitin ang kinakailangang oras ng tirahan. Ang hindi pagkakatugma na ito ay humahantong sa mga malambot na sentro at tinanggihang mga batch. Palaging subukan ang mga oras ng pagyeyelo gamit ang pangwakas na packaging na handa sa produksyon. Pinipigilan ng tumpak na pagsubok ang mga magastos na pagbabago sa kagamitan sa ibang pagkakataon.
Nakakita ako ng mga pasilidad na bumili ng multi-milyong dolyar na sistema ng pagyeyelo batay sa thermal data ng mga hubad na suso ng manok. Pagkalipas ng anim na buwan, nagpasya ang marketing na ibenta ang manok sa mga karton na karton na handa sa tingi. Ang planta ay nagpapatakbo ng mga karton sa pamamagitan ng tunel, at ang mga pangunahing temperatura ay lumalabas sa -2°C sa halip na -18°C. Ang kagamitan ay hindi idinisenyo para sa thermal resistance ng karton. Dapat mong i-engineer ang system para sa huling naka-package na estado.
Belt Loading at Airflow Optimization
Pag-calibrate ng Bilis ng Belt
Ang mga variable frequency drive ay kinakailangan sa mga conveyor belt. Binibigyang-daan ng mga VFD ang mga operator na isaayos nang tumpak ang mga oras ng tirahan. Ang iba't ibang mga profile ng karne ay nangangailangan ng iba't ibang oras ng pagkakalantad. Tinitiyak ng dinamikong kontrol sa mga oras ng pagyeyelo ang pare-parehong kalidad. Maaaring pabagalin ng mga operator ang sinturon para sa makapal na hiwa. Maaari nilang pabilisin ito para sa manipis, hubad na mga produkto.
Ang VFD ay ang manibela ng nagyeyelong lagusan. Kung wala ito, ikaw ay naka-lock sa isang solong bilis ng produksyon anuman ang produkto na darating sa linya. Dapat i-map out ng mga plant manager ang mga kinakailangang setting ng hertz ng VFD para sa bawat solong SKU. Dapat na direktang mai-post ang mga setting na ito sa control panel para hindi na kailangang hulaan ng mga operator ang tamang bilis sa panahon ng mga pagbabago.
Spacing ng Produkto at Airflow Dynamics
Ang karne ay dapat na madiskarteng nakaayos sa sinturon. Ang mahinang espasyo ay lumilikha ng hindi pangkaraniwang bagay na kilala bilang channeling. Ang high-velocity na hangin ay madaling ma-bypass ang densely packed product. Ito ay tumatagal ng landas ng hindi bababa sa paglaban sa pamamagitan ng walang laman na mga puwang. Lumilikha ito ng mga dead zone kung saan masyadong mabagal ang pagyeyelo ng karne. Pinipilit ng pare-parehong espasyo ang hangin na lumipat sa bawat ibabaw ng produkto.
Ang hangin ay kumikilos tulad ng tubig; ito ay palaging magdadala sa pinakamadaling ruta. Kung itatapon mo ang isang napakalaking tumpok ng karne sa gitna ng sinturon at iiwanang walang laman ang mga gilid, dadaloy lang ang malamig na hangin sa mga walang laman na gilid. Ang karne sa gitna ay hindi makakatanggap ng kinakailangang convective cooling. Dapat mong ikalat ang produkto nang pantay-pantay sa buong lapad ng sinturon upang mapilitan ang hangin na itulak ang pagkarga ng produkto.
Nilo-load ang Density vs. Throughput
Ang overloading sa sinturon ay nagpapalaki ng teoretikal na throughput sa papel. Gayunpaman, mahigpit nitong pinipigilan ang kinakailangang daloy ng hangin sa pagsasanay. Ang pinaghihigpitang daloy ng hangin ay makabuluhang pinapataas ang aktwal na oras ng pagyeyelo. Nanganganib ito sa hindi kumpletong pagyeyelo ng core at mga paglabag sa kaligtasan ng pagkain. Ang paghahanap ng pinakamainam na loading density ay isang operational trade-off. Dapat mong balansehin ang volume na may thermodynamic na kahusayan.
Mayroong pisikal na limitasyon sa kung gaano karaming init ang maaaring alisin ng mga evaporator kada minuto. Kung maglalagay ka ng 10,000 pounds ng mainit na karne sa sinturon kapag ang sistema ay idinisenyo lamang para sa 5,000 pounds, tataas ang temperatura ng hangin sa loob ng tunnel. Ang planta ng pagpapalamig ay tatakbo sa 100% na kapasidad at mabibigo pa ring hilahin ang temperatura pababa. Ang karne ay lalabas sa tunnel na malambot, at kailangan mong ilagay ito sa isang holding freezer upang matapos ang trabaho, na daigin ang buong layunin ng tuluy-tuloy na sistema.
Diskarte sa Pagbawas
Magpatupad ng mga karaniwang pamamaraan sa pagpapatakbo para sa paglo-load ng sinturon. Gumawa ng mga partikular na pattern para sa mga primal cut at boxed meats. Ang mga indibidwal na bahagi ay nangangailangan ng ibang espasyo kaysa sa malalaking kahon. Sanayin ang mga manggagawa sa linya upang mapanatili ang eksaktong mga pattern ng paglo-load na ito. Ang pare-parehong paglo-load ay pumipigil sa pag-channel at inaalis ang mga dead zone. Ginagarantiyahan ng mga SOP ang predictable na oras ng pagyeyelo sa lahat ng shift.
Tukuyin ang eksaktong agwat na kinakailangan sa pagitan ng mga kahon (hal., 2 pulgada sa lahat ng panig) upang payagan ang patayong pagpasok ng daloy ng hangin.
Mag-install ng mga pisikal na gabay o mga linya ng laser sa infeed conveyor upang matulungan ang mga manggagawa na ihanay nang tama ang produkto.
Magtalaga ng dedikadong quality control technician para subaybayan ang infeed belt density tuwing 30 minuto.
Gumamit ng mga automated spreading shaker para sa maliliit na produkto ng IQF upang matiyak ang pantay na lalim ng kama bago pumasok sa freezing zone.
Pagsusuri ng Tunnel Blast Freezer: Framework ng Desisyon ng Mamimili
Feature-to-Resulta Mapping
Ang pagsusuri sa mga bahagi ng hardware ay nangangailangan ng pagtutugma ng mga feature sa mga resulta ng produksyon. Ang disenyo ng evaporator coil ay nakakaapekto sa tuluy-tuloy na mga oras ng pagtakbo. Tinutukoy ng mga configuration ng fan ang pagpasok ng hangin sa pamamagitan ng mga siksik na load. Ang mga materyales ng sinturon ay nakakaapekto sa kalinisan at dynamics ng daloy ng hangin. Hindi mo maaaring tingnan lamang ang kabuuang lakas-kabayo; kailangan mong tingnan kung paano inilalapat ang kapangyarihang iyon sa produkto.
Component
Mga Pagpipilian sa Tampok
Resulta ng Operasyon
Evaporator Coils
Malawak na puwang ng palikpik kumpara sa mga makakapal na palikpik
Ang malawak na espasyo ay nagpapalawak ng mga oras ng pagtakbo sa pagitan ng mga defrost cycle sa pamamagitan ng pagtanggap ng mas maraming frost buildup.
Mga Configuration ng Fan
Axial vs. Centrifugal fan
Dinaig ng mga centrifugal fan ang mataas na static pressure mula sa mga nakaimpake na naka-box na karne.
Mga Uri ng Sinturon
Modular plastic kumpara sa Stainless mesh
Ang stainless mesh ay nag-aalok ng mahusay na airflow penetration at tibay para sa mabibigat na load.
Mga Defrost System
Mainit na gas vs. Water defrost
Nagbibigay ang mainit na gas ng mas mabilis na mga oras ng turnaround at mas mahusay na nililimas ang yelo mula sa mga coil.
Mga Enclosure Panel
4-inch vs. 6-inch insulated panel
Ang mas makapal na mga panel ay nagbabawas ng thermal infiltration at nagpapababa ng load sa refrigeration plant.
Protocol Validation and Monitoring
Ang real-time na pagsubaybay ay mahalaga para sa kontrol sa kalidad. Suriin ang probisyon ng system para sa pagsubaybay sa temperatura ng hangin. Patuloy na subaybayan ang bilis ng hangin at bilis ng sinturon. Tiyaking binibigyang-daan ng setup ang mga team na i-validate ang mga pangunahing temperatura. Ang pare-parehong pagsubaybay ay nagpapatunay na ang mga limitasyon ay matagumpay na naabot. Sinusuportahan ng pag-log ng data ang mahigpit na pagsusumikap sa pagsunod sa regulasyon.
Ang mga modernong sistema ay gumagamit ng mga kontrol ng PLC upang subaybayan ang temperatura ng hangin na umaalis sa mga evaporator at ang hangin na bumabalik sa kanila. Ang pagkakaiba sa pagitan ng dalawang numerong ito ay nagsasabi sa iyo nang eksakto kung gaano karaming init ang inaalis mula sa karne. Kung ang temperatura ng pagbabalik ng hangin ay nagsimulang bumaba, nangangahulugan ito na ang karne ay lumalamig at sumisipsip ng mas kaunting init. Ginagamit ng mga operator ang data na ito upang i-fine-tune ang bilis ng belt sa real-time.
Scalability at Pagsunod
Suriin ang kakayahan ng isang system na sukatin ang mga pagtaas sa hinaharap. Ang dami ng produksyon ay bihirang manatiling static sa paglipas ng panahon. Ang kagamitan ay dapat sumunod sa mahigpit na pamantayan sa kaligtasan ng pagkain. Ang mga prinsipyo ng hygienic na disenyo ay nagdidikta ng madaling paglilinis at inspeksyon. Maghanap ng mga feature na sumusuporta sa mga awtomatikong clean-in-place system. Pinipigilan ng pagsunod ang magastos na pagsasara at pagpapabalik ng produkto.
Kapag nagdidisenyo ng layout, mag-iwan ng pisikal na espasyo sa pasilidad upang magdagdag ng mga modular na seksyon sa tunnel sa ibang pagkakataon. Kung bibili ka ng 40-foot tunnel ngayon, tiyaking may puwang ka para palawakin ito hanggang 60 feet kapag dumoble ang iyong produksyon sa loob ng tatlong taon. Siguraduhin na ang lahat ng panloob na balangkas ay ganap na hinangin na hindi kinakalawang na asero na may sloped na ibabaw upang ang washdown na tubig ay agad na umaagos. Ang nakatayong tubig sa loob ng freezer ay lumilikha ng napakalaking panganib sa kalinisan.
Mga Panganib sa Pagpapatupad
Maaaring maantala ng mga hadlang sa pag-install ang mga timeline ng proyekto. Ang mga hadlang sa footprint ng pasilidad ay kadalasang nagdidikta ng mga sukat ng kagamitan. Ang istrukturang pag-load sa sahig ay dapat na sumusuporta sa mabibigat na kagamitan sa pagyeyelo. Ang kasalukuyang planta ng pagpapalamig ay dapat may sapat na kapasidad. Ang hindi sapat na central ammonia o freon capacity ay mapilayan ang bagong freezer. Tugunan ang mga panganib sa imprastraktura na ito bago pumirma ng mga purchase order.
Dapat mong kalkulahin ang eksaktong tonelada ng pagpapalamig na kinakailangan ng bagong tunnel at ihambing ito sa magagamit na kapasidad sa iyong silid ng makina. Kung ang iyong mga compressor ay tumatakbo na sa 90% na kapasidad sa mga buwan ng tag-init, ang pagdaragdag ng isang napakalaking tuluy-tuloy na freezer ay makakasira sa buong system. Maaaring kailanganin mong i-upgrade ang iyong mga compressor, condenser, at piping infrastructure bago pa man dumating ang tunnel sa site.
Mga Cost-to-Value Trade-Off sa Tuloy-tuloy na Pagyeyelo na System
Capital Expenditure (CapEx) vs. Operational Savings (OpEx)
Ang mga tunnel freezer ay nangangailangan ng mataas na paunang paggasta. Gayunpaman, bumubuo sila ng napakalaking pangmatagalang pagtitipid sa pagpapatakbo. Bumababa ang mga gastos sa paggawa dahil ang manu-manong paglipat ng papag ay inalis. Ang steady-state na operasyon ay nagpapabuti sa pangkalahatang kahusayan ng enerhiya. Ang pinababang paghawak ng produkto ay nagpapaliit ng pisikal na pinsala sa karne. Ang mga pagtitipid sa OpEx na ito ay mabilis na nagbibigay-katwiran sa paunang CapEx.
Isipin ang trapiko ng forklift na kinakailangan para mag-load at mag-unload ng isang batch blast cell. Mayroon kang mga driver na nagpapapasok ng mga papag, naghihintay ng 24 na oras, at inilalabas ang mga ito. Ang isang tuluy-tuloy na sistema ay direktang kumukuha ng produkto mula sa linya ng packaging, ni-freeze ito, at inihahatid ito nang diretso sa palletizer. Inalis mo ang mga intermediate na hakbang sa paghawak, bawasan ang pagpapanatili ng forklift, at bawasan ang mga oras ng paggawa na kinakailangan upang pamahalaan ang proseso ng pagyeyelo.
Pagpapanatili ng Yield bilang Sukatan sa Pananalapi
Ang pagpapanatili ng ani ay isang kritikal na sukatan sa pananalapi. Ang mabilis na pagyeyelo ay makabuluhang binabawasan ang pagkawala ng pagtulo. Ang pag-save lamang ng isang porsyento sa moisture weight ay lubos na kumikita. Isinasalin ito sa napakalaking pagtitipid sa milyun-milyong pounds taun-taon. Ang pinapanatili na kahalumigmigan ay nangangahulugan na nagbebenta ka ng karne, hindi tubig. Kalkulahin ang ROI batay sa eksaktong data ng pagpapanatili ng ani na ito.
Kung ang isang halaman ay nagpoproseso ng 50 milyong libra ng karne ng baka taun-taon, ang 1% na pagbawas sa pagkawala ng pagtulo ay katumbas ng 500,000 pounds ng nai-save na produkto. Sa $3.00 bawat pound, iyon ay $1.5 milyon sa nabawi na kita bawat isang taon. Ang kapital na halaga ng kagamitan sa pagyeyelo ay kadalasang binabayaran nang buo sa pamamagitan ng pangangalaga ng ani na ito sa loob ng unang 24 na buwan ng operasyon. Ang katwiran sa pananalapi ay malinaw kapag tiningnan mo ang cellular biology ng karne.
Konklusyon
Ang tuluy-tuloy na sistema ng pagyeyelo ay isang pangunahing pag-upgrade sa pagpapatakbo. Gayunpaman, ang tagumpay nito ay nakasalalay sa pagkontrol sa mga pisikal na variable. Dapat mong mahigpit na pamahalaan ang kapal, packaging, at density ng pag-load. Huwag umasa sa hula kapag kino-configure ang iyong mga linya ng produksyon.
Magsimula ng pag-aaral ng thermal modeling ng iyong mga partikular na produkto ng karne upang matukoy ang mga eksaktong oras ng tirahan.
Magsagawa ng komprehensibong pag-audit sa packaging upang maalis ang nakulong na hangin at mapabuti ang mga puwang ng bentilasyon.
Kumonsulta sa mga inhinyero ng pang-industriya na pagpapalamig upang kalkulahin ang tumpak na pagkarga ng pagpapalamig bago bumili.
Magtatag ng mahigpit na standard operating procedures para sa belt loading patterns para maiwasan ang airflow channeling.
FAQ
Q: Ano ang ideal na temperatura para sa tunnel blast freezer para sa karne?
A: Karaniwang tumatakbo sa pagitan ng -30°C at -40°C upang balansehin ang mabilis na bilis ng pagyeyelo na may kahusayan sa enerhiya at kontrol ng kahalumigmigan.
Q: Paano naaapektuhan ng packaging ang blast freezing time?
A: Ang mga materyales sa pag-iimpake tulad ng corrugated na karton at nakulong na hangin ay nagsisilbing mga insulator. Maaaring doblehin ng hindi maganda ang disenyong packaging ang kinakailangang oras ng pagyeyelo kumpara sa mga hubad o na-optimize na produkto.
Q: Ano ang pagkakaiba ng tunnel freezer at batch blast freezer?
A: Gumagamit ang tunnel freezer ng tuluy-tuloy na conveyor belt para sa steady-state, high-volume na pagyeyelo, habang ang isang batch blast freezer ay nangangailangan ng pag-load ng mga static na pallet sa isang selyadong silid para sa isang set cycle.
T: Paano naiiba ang IQF tunnel freezing sa bulk tunnel blast freezing para sa karne?
A: Ang pagyeyelo ng tunnel ng IQF ay mabilis na nag-freeze ng mga indibidwal na piraso nang hiwalay gamit ang mataas na bilis ng daloy ng hangin upang maiwasan ang pagkumpol. Ang bulk tunnel blast freezing ay nagpoproseso ng mas malalaking, nakagrupo, o nakabalot na mga produkto ng karne sa tuluy-tuloy na conveyor belt.
T: Paano mo kinakalkula ang oras ng pagyeyelo para sa mga produktong karne?
A: Kinakalkula ang oras ng pagyeyelo gamit ang mga variable kabilang ang paunang temperatura ng produkto, target na core temperature, kapal ng produkto, thermal conductivity ng karne, at ang bilis/temperatura ng airflow ng freezer.
Q: Maaari bang hawakan ng tunnel blast freezer ang maraming kapal ng karne nang sabay-sabay?
A: Ito ay lubos na pinanghihinaan ng loob. Ang bilis ng sinturon ay dapat itakda para sa pinakamakapal na item upang matiyak ang kaligtasan ng pagkain, na nangangahulugang ang mas manipis na mga item ay magiging labis na mapoproseso, mag-aaksaya ng enerhiya at potensyal na nakakababa ng kalidad.
T: Ano ang nagiging sanhi ng pagkasunog ng freezer sa isang tunnel blast freezer?
A: Ang freezer burn ay sanhi ng moisture sublimation. Sa isang tunnel freezer, nangyayari ito kung ang hindi nakabalot na karne ay nakalantad sa mataas na bilis, mababang halumigmig na hangin nang mas matagal kaysa kinakailangan dahil sa mabagal na bilis ng sinturon o mahinang pamamahagi ng airflow.