شما اینجا هستید: صفحه اصلی »
وبلاگ ها »
نقاط داغ صنعت »
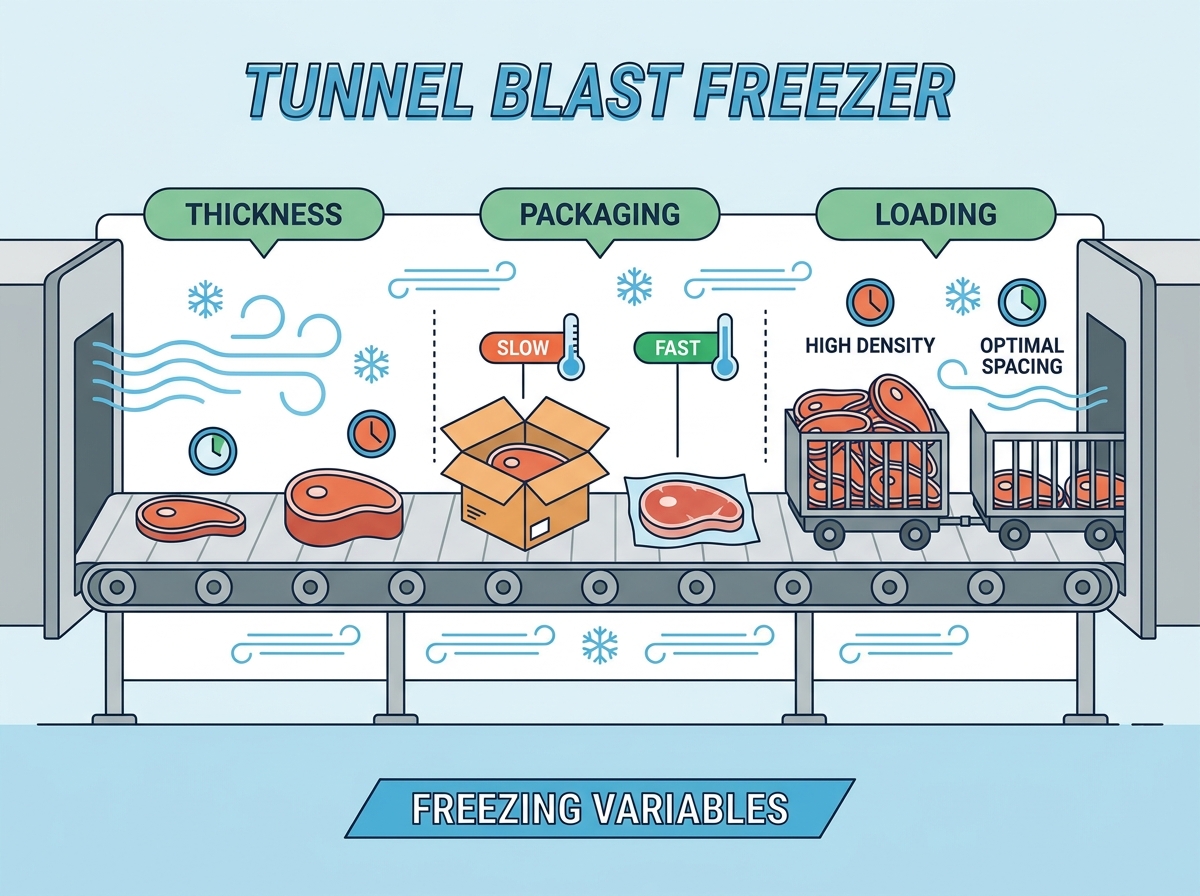
انجماد با انفجار تونل برای گوشت: چگونه ضخامت، بسته بندی و بارگیری بر زمان انجماد تأثیر می گذارد
انجماد تونل انفجاری برای گوشت: چگونه ضخامت، بسته بندی و بارگیری بر زمان انجماد تأثیر می گذارد
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-04 منبع: سایت
مراکز فرآوری گوشت با حجم بالا با تنش ثابتی بین توان تولید و کیفیت محصول مواجه هستند. انتقال حرارتی ناکارآمد منجر به گلوگاه های تولید، کاهش شدید عملکرد و افزایش مصرف انرژی می شود. زمانهای انجماد غیرقابل پیشبینی به ندرت به تنهایی باعث خرابی کارخانه تبرید میشود. آنها معمولاً نتیجه متغیرهای عملیاتی نادرست هستند. به طور خاص، ضخامت متغیر گوشت، بسته بندی بسیار عایق، و بارگیری کمربند نامناسب جریان هوا را مسدود می کند. برای به حداکثر رساندن بازده سرمایه گذاری الف فریزر انفجار تونل ، مهندسان تأسیسات و مدیران کارخانه باید رابطه ترمودینامیکی دقیق بین محصول، بسته بندی آن و طراحی جریان هوای مداوم تجهیزات را ارزیابی کنند. درک این متغیرها دمای هسته ثابت را تضمین می کند و از تاخیرهای پرهزینه تولید جلوگیری می کند. اپراتورهای کارخانه باید فراتر از نمودارهای ظرفیت نظری حرکت کنند و به واقعیت های فیزیکی روی تسمه نقاله نگاه کنند. با پرداختن به دلایل ریشه ای مقاومت حرارتی، می توانید برنامه های تولید را تثبیت کنید و از یکپارچگی محصول محافظت کنید.
خوراکی های کلیدی
ضخامت زمان ماندگاری را تعیین می کند: زمان انجماد با ضخامت محصول به طور تصاعدی و نه خطی افزایش می یابد و نیاز به کالیبراسیون دقیق سرعت تسمه دارد.
بسته بندی یک مانع حرارتی است: هوای به دام افتاده و مواد راه راه به عنوان عایق عمل می کنند. بهینه سازی طراحی کیس و تراز جریان هوا می تواند زمان انجماد را تا 50% کاهش دهد.
تراکم بارگذاری جریان هوا را کنترل می کند: به حداکثر رساندن پوشش تسمه بدون ایجاد مانع در جریان هوای عمودی یا افقی از مناطق مرده و یخ زدگی ناهموار جلوگیری می کند.
کارآیی پیوسته در مقابل دسته ای: فریزرهای انفجاری تونلی در مقایسه با فریزرهای انفجاری ناپیوسته، قوام بالاتری را برای محصولات گوشتی یکنواخت ارائه می دهند، مشروط بر اینکه متغیرهای ورودی ثابت بمانند.
IQF در مقابل انجماد انفجاری حجیم: انتخاب بین انجماد سریع فردی (IQF) و انجماد انفجار تونل حجیم/پوسته کاملاً به اندازه محصول، تشکیل کریستال یخ هدف و حفظ رطوبت مورد نظر بستگی دارد.
مکانیک یک فریزر انفجار تونل در فرآوری گوشت
چارچوب بندی مسئله (معیارهای موفقیت)
انجماد گوشت صنعتی نیازمند الزامات پایه دقیق است. هدف اصلی دستیابی به کاهش سریع دمای هسته است. این افت سریع رشد میکروبی را فورا متوقف می کند. همچنین از دست دادن قطره در طول فرآیند ذوب را به حداقل می رساند. موفقیت با دمای ثابت هسته در تمام دستههای محصول اندازهگیری میشود. امکانات باید این سرعت را با مصرف انرژی متعادل کنند. هر گونه انحراف ایمنی غذا و عملکرد محصول را به خطر می اندازد. وقتی از کف یک کارخانه با ظرفیت بالا راه می روید، موفقیت خط انجماد سرعت کل عملیات را دیکته می کند. اگر فریزر به عقب برگردد، کف برش متوقف می شود.
ما موفقیت را با سرعتی که مرکز حرارتی گوشت از منطقه حداکثر تشکیل کریستال یخ عبور می کند اندازه گیری می کنیم. این منطقه معمولاً بین -1 تا -5 درجه سانتیگراد قرار دارد. هرچه گوشت سریعتر از این نوار دما عبور کند، بلورهای یخ کوچکتر می شود. کریستال های کوچک یخ از ساختار سلولی بافت ماهیچه ای محافظت می کنند. کریستالهای یخ بزرگ مانند چاقوهای میکروسکوپی عمل میکنند، دیوارههای سلولی را سوراخ میکنند و هنگامی که کاربر نهایی محصول را ذوب میکند، باعث پاکسازی گسترده میشود.
سیستم های پیوسته در مقابل دسته ای
فریزرهای تونلی پیوسته با استفاده از مکانیکهای حالت پایدار که توسط نوار نقاله هدایت میشوند، کار میکنند. آنها محصول را از طریق مناطق دمای کنترل شده به طور یکپارچه منتقل می کنند. فریزرهای سنتی انفجار دسته ای به اتاق های پالت شده و ایستا متکی هستند. سیستم های دسته ای نیاز به بارگیری و تخلیه دستی دارند. سیستم های پیوسته این مرحله پر زحمت را حذف می کنند. آنها برای خطوط گوشتی یکنواخت و کارآمد بسیار مهم هستند. جریان هوای ثابت در یک تونل تضمین می کند که هر محصول عملیات حرارتی یکسانی را دریافت می کند.
در یک سیستم دسته ای، پالت ها در مرکز اتاق بسیار کندتر از پالت های نزدیک اواپراتورها یخ می زنند. این باعث ایجاد تنوع گسترده ای در کیفیت محصول در همان دسته می شود. یک سیستم پیوسته این مشکل را با حرکت دادن هر جعبه یا تکه گوشت از کنار اواپراتورهای مشابه با سرعت یکسان حل می کند. نوردهی ترمودینامیکی برای واحد یک و واحد ده هزار یکسان است.
IQF در مقابل انجماد انفجار تونل حجیم/پوسته
تونل های انجماد سریع تکی هدف خاصی را دنبال می کنند. آنها برای انجماد سریع و جداگانه قطعات کوچک طراحی شده اند. قطعات گوشت و مرغ خرد شده تا حد زیادی از فناوری IQF بهره می برند. فریزرهای استاندارد انفجار تونل بارهای مختلفی را تحمل می کنند. آنها برای برش های اولیه بزرگتر و گوشت های جعبه ای طراحی شده اند. تونل های حجیم بر روی اقلام متراکم و بسته بندی شده نفوذ می کنند. انتخاب سیستم مناسب کاملاً به ابعاد محصول شما بستگی دارد.
سیستم های IQF اغلب از سیال سازی استفاده می کنند. هوای با سرعت بالا از طریق یک تسمه مشبک منفجر می شود و قطعات کوچک گوشت را بلند می کند و آنها را به صورت جداگانه منجمد می کند تا به هم نچسبند. تونلهای حجیم از جریان هوای افقی یا عمودی جهت حذف گرما از جعبههای سنگین یا بریدگیهای لخت بزرگ که روی کمربند قرار دارند، استفاده میکنند. شما نمی توانید جعبه های 60 پوندی گوشت گاو را از طریق یک تونل سیال سازی IQF بچرخانید، و دویدن مرغ خرد شده در یک تونل حجیم منجر به یک قطعه گوشت منجمد و جامد می شود.
پارامترهای عملیاتی و پروتکل های پایه
انجماد گوشت نیاز به محدوده دمای استاندارد خاصی دارد. سیستم ها معمولاً بین 30- تا 40- درجه سانتیگراد کار می کنند. جریان هوا با سرعت بالا یک ضرورت مطلق است. هوای سریع لایه مرزی حرارتی اطراف محصول را از بین می برد. الزامات پروتکل، رسیدن سریع به دمای هسته امن را دیکته می کند. هدف معمولاً 18- درجه سانتیگراد در بازه های زمانی تنظیم شده است. رعایت این پروتکل ها ایمنی دقیق مواد غذایی و رعایت مقررات را تضمین می کند.
قبل از وارد کردن هر محصولی به کمربند، تونل را تا دمای عملیاتی مورد نظر از قبل سرد کنید.
سرعت جریان هوا در سراسر کمربند را با استفاده از بادسنج بررسی کنید تا از وجود مناطق مرده اطمینان حاصل کنید.
محصول را مطابق الگوی چگالی مشخص شده برای آن SKU خاص بارگیری کنید.
دمای هسته ضخیم ترین قطعه گوشتی را که از تونل خارج می شود در اولین ساعت تولید نظارت کنید.
درایو فرکانس متغیر روی تسمه نقاله را تنظیم کنید تا بر اساس خوانش دمای هسته، زمان ماندگاری را تسریع یا کندتر کند.
چگونه ضخامت گوشت زمان انجماد و اندازه تجهیزات را تعیین می کند
فیزیک هدایت حرارتی در گوشت
ضخامت گوشت با زمان انجماد رابطه غیر خطی دارد. اصول معادله پلانک این رفتار ترمودینامیکی را به وضوح توضیح می دهد. با ضخیم شدن لایه بیرونی منجمد، استخراج حرارت کند می شود. این پوسته منجمد به عنوان یک عایق داخلی عمل می کند. دوبرابر کردن ضخامت گوشت می تواند زمان انجماد مورد نیاز را بیش از چهار برابر کند. اپراتورها باید این افزایش تصاعدی را در طول برنامه ریزی تولید در نظر بگیرند.
وقتی سطح کباب گوشت گاو یخ می زند، آن لایه یخ زده رسانایی حرارتی متفاوتی نسبت به مرکز یخ زده دارد. سیستم تبرید باید گرما را از مرکز گرم از طریق پوسته یخ زده بیرون بکشد. با ضخیم تر شدن پوسته، سرعت انتقال حرارت به طور چشمگیری کاهش می یابد. به همین دلیل است که نمی توانید زمان های انجماد را به سادگی به صورت خطی برون یابی کنید. یک برش ضخیم 4 اینچی دوبرابر برش 2 اینچی برای یخ زدن طول نمی کشد. به طور قابل توجهی بیشتر طول می کشد.
نسبت سطح به حجم
برش های اولیه ضخیم دینامیک انجماد منحصر به فردی را ارائه می دهند. گوشت گرد و مرغ کامل نسبت سطح به حجم پایینی دارند. آنها برای یخ زدن کامل نیاز به زمان ماندگاری طولانی دارند. اقلام نازک و فرآوری شده خیلی سریعتر منجمد می شوند. قیمه های برگر و سینه مرغ نسبت سطح به حجم بالایی دارند. آنها هوای سرد را به سرعت در سطوح وسیع خود جذب می کنند. مخلوط کردن این پروفیل ها در یک خط باعث ناکارآمدی شدید پردازش می شود.
اگر برگرهای نازک و تکه های گوشت گاو ضخیم را روی همان کمربند می زنید، باید سرعت تسمه را برای چله ها تنظیم کنید. این بدان معناست که پتی های همبرگر مدت زیادی پس از یخ زدن کامل در تونل می مانند. این امر ظرفیت تبرید را هدر می دهد و پتی ها را در معرض کم آبی غیر ضروری قرار می دهد. برنامه ریزی تولید باید محصولات با نسبت سطح به حجم مشابه را گروه بندی کند تا کارایی تجهیزات انجماد را به حداکثر برساند.
تشکیل کریستال یخ و یکپارچگی بافت
سرعت انجماد مستقیماً بر کیفیت کلی گوشت تأثیر می گذارد. انجماد آهسته در برش های ضخیم، کریستال های یخ خارج سلولی بزرگی را ایجاد می کند. این کریستال های بزرگ فیبرهای ماهیچه ای ظریف را پاره می کنند. این آسیب منجر به پاکسازی بیش از حد و از دست دادن رطوبت در هنگام ذوب می شود. هنگامی که یکپارچگی سلولی به خطر می افتد، بافت به طور قابل توجهی تخریب می شود. استخراج سریع حرارت از یک سرعت بالا فریزر انفجار تونل برای گوشت این ساختار سلولی را حفظ می کند.
ما دائماً این را در تأسیسات ضعیف می بینیم. آنها کمربند را با برش های ضخیم بارگذاری می کنند، دمای هوا افزایش می یابد و فرآیند انجماد ساعت ها طول می کشد. هنگامی که آن گوشت برای پردازش بیشتر ذوب می شود، کف با پاکسازی قرمز پوشانده می شود. این پاکسازی کاهش وزن است و وزن از دست رفته درآمد از دست رفته است. انجماد سریع رطوبت را در داخل سلول های ماهیچه ای که به آن تعلق دارد، قفل می کند.
بعد ارزیابی
خریداران باید تجهیزات را بر اساس ضخیم ترین محصول خود اندازه بگیرند. بزرگترین SKU را در ترکیب تولید خود به دقت ارزیابی کنید. کویل های اواپراتور باید حداکثر بار حرارتی را تحمل کنند. طول تسمه باید طولانی ترین زمان ماندگاری مورد نیاز را در خود جای دهد. کوچک کردن دستگاه منجر به انجماد ناقص می شود. بزرگ شدن بیش از حد فضای زمین و منابع انرژی با ارزش را هدر می دهد.
نوع محصول گوشتی
ضخامت متوسط
زمان تخمینی اقامت (35- درجه سانتیگراد هوا)
عامل محدود کننده اولیه
پاتی برگر (لخت)
0.5 اینچ
15-25 دقیقه
کم آبی سطحی
سینه مرغ (لخت)
1.0 اینچ
35-50 دقیقه
چگالی بارگذاری تسمه
گوشت خوک (بسته بندی شده در خلاء)
3.5 اینچ
120 - 160 دقیقه
مقاومت حرارتی داخلی
گوشت گاو جعبه دار (راه راه)
6.0 اینچ
240 - 360+ دقیقه
عایق بسته بندی
تاثیر بسته بندی بر مقاومت حرارتی
مواد بسته بندی به عنوان عایق
مواد بسته بندی گوشت معمولی دارای مقاومت حرارتی متفاوتی هستند. ما این مقاومت را به عنوان یک مقدار R اندازه می گیریم. محصولات لخت به سرعت بدون هیچ گونه مانع حرارتی منجمد می شوند. گوشتهای بستهبندی شده کمی تاخیر در انتقال حرارت دارند. محصولات آب بندی شده با خلاء با حذف هوای داخلی عملکرد بهتری دارند. جعبه های مقوایی راه راه به عنوان عایق های سنگین عمل می کنند. آنها به شدت روند انجماد را کند می کنند.
مقوا به معنای واقعی کلمه برای به دام انداختن هوا در فلوت های خود طراحی شده است. این ماده آن را به یک ماده عالی برای گرم نگه داشتن اشیا تبدیل می کند، که دقیقاً برعکس آنچه در یک تونل انجماد می خواهید است. هنگامی که یک بلوک 60 پوندی گوشت را در داخل یک جعبه راه راه قرار می دهید، سیستم تبرید را مجبور می کنید تا حتی قبل از رسیدن به محصول، از طریق یک لایه عایق مبارزه کند. این امر زمان ماندگاری را به شدت افزایش میدهد و به تسمههای نقاله بسیار طولانیتری نیاز دارد.
خطر شکاف های هوایی و فضای سر
هوای محبوس شده در داخل بسته بندی مهر و موم شده خطرناک است. به عنوان یک عایق حرارتی بسیار موثر عمل می کند. شکاف های هوا به شدت نفوذ هوای سرد را به تاخیر می اندازد. فضای سر در جعبه ها از تماس مستقیم با محیط انجماد جلوگیری می کند. این اثر عایق باعث می شود که تجهیزات سخت تر کار کنند. حذف هوای محبوس شده برای انتقال حرارت کارآمد بسیار مهم است.
اگر یک جعبه فقط تا 80 درصد ظرفیت پر شود، 20 درصد باقیمانده فقط هوای مرده است. هوای سرد از اواپراتورها به بیرون جعبه برخورد می کند، مقوا را خنک می کند و سپس باید هوای مرده داخل را خنک کند تا بتواند گرما را از گوشت بیرون بکشد. بسته بندی خلاء این فضا را به طور کامل حذف می کند. فیلم پلاستیکی محکم روی گوشت قرار می گیرد و امکان انتقال حرارت مستقیم از هوای سرد به سطح محصول را فراهم می کند.
طراحی مجدد کیس و تراز جریان هوا
بهینهسازیهای طراحی در دنیای واقعی دستاوردهای بازدهی عظیمی را به همراه دارد. الگوهای هوای فریزر انفجاری باید با جعبه های بسته بندی محصول مطابقت داشته باشد. کیس های بازطراحی شده دارای شیارهای تهویه استراتژیک هستند. این شکاف ها اجازه می دهد تا هوای سرد مستقیماً روی گوشت جریان یابد. این هم افزایی می تواند زمان انجماد کلی را تا 50 درصد کاهش دهد. تراز مناسب جریان هوا ظرفیت خنک کننده تجهیزات را به حداکثر می رساند.
ما اغلب با مهندسان بسته بندی کار می کنیم تا سوراخ های خاصی را در کناره ها و انتهای جعبه های راه راه ایجاد کنیم. اگر تونل هوا را به صورت افقی در سراسر تسمه می دمد، سوراخ ها باید با جریان هوا هماهنگ شوند. هوای سرد از یک طرف جعبه وارد میشود، گرما را مستقیماً از گوشت پلیپینگ داخل آن میگیرد و از طرف دیگر خارج میشود. این تغییر مکانیکی ساده میتواند ساعتها زمان مورد نیاز را کاهش دهد.
ریسک پیاده سازی
تعیین فریزر بر اساس داده های گوشت لخت خطرناک است. خطوط تولید واقعی اغلب کالاهای بسته بندی شده را فریز می کنند. محاسبات گوشت لخت زمان ماندن مورد نیاز را به شدت دست کم می گیرد. این عدم تطابق منجر به مراکز نرم و دسته های رد شده می شود. همیشه زمان انجماد را با استفاده از بسته بندی نهایی و آماده تولید آزمایش کنید. آزمایش دقیق از تغییرات هزینه بر تجهیزات بعدی جلوگیری می کند.
من دیده ام که تسهیلات یک سیستم انجماد چند میلیون دلاری را بر اساس داده های حرارتی سینه مرغ لخت خریداری کرده اند. شش ماه بعد، بازاریابی تصمیم می گیرد مرغ را در کارتن های مقوایی آماده خرده فروشی بفروشد. کارخانه کارتن ها را از داخل تونل عبور می دهد و دمای هسته به جای 18- درجه سانتیگراد در 2- درجه سانتیگراد است. تجهیزات برای مقاومت حرارتی کارتن طراحی نشده بودند. شما باید سیستم را برای وضعیت بسته بندی نهایی مهندسی کنید.
بارگذاری تسمه و بهینه سازی جریان هوا
کالیبراسیون سرعت تسمه
درایوهای فرکانس متغیر در تسمه نقاله ضروری است. VFD ها به اپراتورها اجازه می دهند تا زمان های ماندگاری را دقیقاً تنظیم کنند. پروفیل های مختلف گوشت نیاز به زمان های مختلف قرار گرفتن دارند. کنترل دینامیکی بر زمان انجماد کیفیت ثابت را تضمین می کند. اپراتورها می توانند تسمه را برای برش های ضخیم کند کنند. آنها می توانند آن را برای محصولات نازک و لخت افزایش دهند.
VFD فرمان تونل انجماد است. بدون آن، بدون توجه به اینکه چه محصولی در خط تولید قرار دارد، در یک سرعت تولید قفل شده اید. مدیران کارخانه باید تنظیمات هرتز VFD مورد نیاز را برای هر SKU منفرد ترسیم کنند. این تنظیمات باید مستقیماً روی کنترل پنل ارسال شوند تا اپراتورها مجبور نباشند سرعت صحیح را در حین تغییر حدس بزنند.
فاصله محصول و دینامیک جریان هوا
گوشت باید به صورت استراتژیک روی کمربند چیده شود. فاصله گذاری ضعیف پدیده ای به نام کانالینگ ایجاد می کند. هوای با سرعت بالا به راحتی محصول بسته بندی متراکم را دور می زند. مسیر کمترین مقاومت را از میان شکاف های خالی طی می کند. این باعث ایجاد مناطق مرده می شود که در آن گوشت خیلی آهسته منجمد می شود. فاصله یکنواخت هوا را وادار می کند تا روی هر سطح محصول حرکت کند.
هوا مانند آب رفتار می کند. همیشه راحت ترین مسیر را طی خواهد کرد. اگر تودهای از گوشت را در مرکز کمربند بریزید و لبههای آن را خالی بگذارید، هوای سرد به سادگی از لبههای خالی پایین میآید. گوشت در مرکز خنک کننده همرفتی لازم را دریافت نخواهد کرد. شما باید محصول را به طور یکنواخت در تمام عرض تسمه پخش کنید تا هوا مجبور شود بار محصول را فشار دهد.
بارگذاری چگالی در مقابل توان عملیاتی
بارگذاری بیش از حد تسمه، کارایی تئوری روی کاغذ را به حداکثر میرساند. با این حال، جریان هوای لازم را در عمل به شدت محدود می کند. جریان هوای محدود زمان انجماد واقعی را به میزان قابل توجهی افزایش می دهد. خطر انجماد ناقص هسته و نقض ایمنی مواد غذایی را در پی دارد. یافتن چگالی بارگذاری بهینه یک مبادله عملیاتی است. شما باید حجم را با بازده ترمودینامیکی متعادل کنید.
یک محدودیت فیزیکی برای میزان گرمایی که اواپراتورها می توانند در دقیقه حذف کنند وجود دارد. اگر 10000 پوند گوشت گرم را روی کمربند قرار دهید در حالی که سیستم فقط برای 5000 پوند طراحی شده است، دمای هوا در داخل تونل افزایش می یابد. کارخانه تبرید با ظرفیت 100 درصد کار می کند و همچنان دما را پایین نمی آورد. گوشت به نرمی از تونل خارج می شود و شما باید آن را در فریزر نگهدارنده قرار دهید تا کار تمام شود و تمام هدف سیستم پیوسته را از بین ببرد.
استراتژی کاهش
اجرای روشهای عملیاتی استاندارد برای بارگذاری تسمه. الگوهای خاصی برای برش های اولیه و گوشت های جعبه ای ایجاد کنید. بخش های جداگانه نسبت به جعبه های بزرگ به فاصله متفاوتی نیاز دارند. کارگران خط را برای حفظ این الگوهای دقیق بارگذاری آموزش دهید. بارگذاری مداوم مانع از کانال کشی و حذف مناطق مرده می شود. SOP ها زمان انجماد قابل پیش بینی را در تمام شیفت ها تضمین می کنند.
فاصله دقیق مورد نیاز بین جعبه ها را تعیین کنید (مثلاً 2 اینچ در همه طرف ها) تا امکان نفوذ جریان هوا به صورت عمودی فراهم شود.
راهنماهای فیزیکی یا خطوط لیزری را روی نوار نقاله ورودی نصب کنید تا به کارگران کمک کند محصول را به درستی تراز کنند.
یک تکنسین کنترل کیفیت اختصاصی را برای نظارت بر تراکم تسمه ورودی هر 30 دقیقه تعیین کنید.
برای اطمینان از عمق یکنواخت بستر قبل از ورود به منطقه انجماد، از شیکرهای پخش خودکار برای محصولات کوچک IQF استفاده کنید.
ارزیابی فریزر انفجار تونل: چارچوب تصمیم خریدار
نقشه برداری ویژگی به نتیجه
ارزیابی اجزای سخت افزاری مستلزم تطبیق ویژگی ها با نتایج تولید است. طراحی کویل اواپراتور بر زمان کار مداوم تأثیر می گذارد. تنظیمات فن، نفوذ هوا را از طریق بارهای متراکم تعیین می کند. مواد تسمه بر بهداشت و پویایی جریان هوا تأثیر می گذارد. شما نمی توانید فقط به کل اسب بخار نگاه کنید. شما باید ببینید که چگونه این قدرت به محصول اعمال می شود.
جزء
گزینه های ویژگی
نتیجه عملیاتی
کویل های اواپراتور
فاصله باله های پهن در مقابل باله های متراکم
فاصله گسترده، زمان اجرا بین چرخه های یخ زدایی را با ایجاد یخ زدگی بیشتر افزایش می دهد.
تنظیمات فن
فن های محوری در مقابل سانتریفیوژ
فن های سانتریفیوژ بر فشار استاتیک بالای گوشت های بسته بندی متراکم غلبه می کنند.
انواع کمربند
پلاستیک مدولار در مقابل مش ضد زنگ
مش ضد زنگ نفوذ جریان هوا و دوام عالی را برای بارهای سنگین ارائه می دهد.
سیستم های یخ زدایی
گاز داغ در مقابل یخ زدایی آب
گاز داغ زمانهای چرخش سریعتری را فراهم میکند و یخ را به طور موثرتری از سیمپیچها پاک میکند.
پانل های محفظه
پانل های عایق 4 اینچی در مقابل 6 اینچی
پانل های ضخیم تر، نفوذ حرارتی را کاهش می دهند و بار روی کارخانه تبرید را کاهش می دهند.
اعتبار سنجی و نظارت پروتکل
نظارت در زمان واقعی برای کنترل کیفیت ضروری است. تدارک سیستم برای ردیابی دمای هوا را ارزیابی کنید. سرعت هوا و سرعت تسمه را به طور مداوم کنترل کنید. اطمینان حاصل کنید که راهاندازی به تیمها اجازه میدهد تا دمای هسته را تأیید کنند. نظارت مداوم ثابت می کند که آستانه ها با موفقیت رسیده اند. ثبت دادهها از تلاشهای سختگیرانه برای رعایت مقررات پشتیبانی میکند.
سیستمهای مدرن از کنترلهای PLC برای ردیابی دمای هوای خروجی از اواپراتورها و هوای برگشتی به آنها استفاده میکنند. تفاوت بین این دو عدد دقیقاً به شما می گوید که چقدر حرارت از گوشت خارج می شود. اگر دمای هوای برگشتی شروع به کاهش کند، به این معنی است که گوشت سردتر می شود و گرمای کمتری جذب می کند. اپراتورها از این داده ها برای تنظیم دقیق سرعت تسمه در زمان واقعی استفاده می کنند.
مقیاس پذیری و انطباق
ارزیابی توانایی یک سیستم برای افزایش مقیاس در آینده. حجم تولید به ندرت در طول زمان ثابت می ماند. تجهیزات باید با استانداردهای سختگیرانه ایمنی مواد غذایی مطابقت داشته باشد. اصول طراحی بهداشتی تمیز کردن و بازرسی آسان را دیکته می کند. به دنبال ویژگی هایی باشید که از سیستم های خودکار تمیز در محل پشتیبانی می کنند. انطباق از تعطیلی پرهزینه و فراخوان محصول جلوگیری می کند.
هنگام طراحی چیدمان، فضای فیزیکی را در تأسیسات بگذارید تا بعداً بخشهای مدولار به تونل اضافه شود. اگر امروز یک تونل 40 فوتی خریداری می کنید، مطمئن شوید که زمانی که تولید شما در عرض سه سال دو برابر شود، فضایی برای گسترش آن تا 60 فوت دارید. اطمینان حاصل کنید که تمام چارچوب داخلی کاملاً فولاد ضد زنگ با سطوح شیبدار جوش داده شده است تا آب بلافاصله تخلیه شود. ایستادن آب در داخل فریزر خطرات بهداشتی عظیمی را ایجاد می کند.
ریسک های پیاده سازی
موانع نصب می تواند زمان بندی پروژه را به طور قابل توجهی به تاخیر بیندازد. محدودیتهای ردپای تسهیلات اغلب ابعاد تجهیزات را تعیین میکنند. بارگذاری کف سازه باید از تجهیزات انجماد سنگین پشتیبانی کند. سردخانه موجود باید دارای ظرفیت کافی باشد. ظرفیت ناکافی آمونیاک مرکزی یا فریون باعث فلج شدن فریزر جدید می شود. قبل از امضای سفارش خرید به این خطرات زیرساختی رسیدگی کنید.
شما باید تن های دقیق تبرید مورد نیاز تونل جدید را محاسبه کرده و آن را با ظرفیت موجود در موتورخانه خود مقایسه کنید. اگر کمپرسورهای شما در ماههای تابستان با ظرفیت 90 درصد کار میکنند، افزودن یک فریزر عظیم پیوسته کل سیستم را خراب میکند. شاید لازم باشد کمپرسورها، کندانسورها و زیرساختهای لولهکشی خود را قبل از رسیدن تونل به سایت ارتقا دهید.
مبادله هزینه به ارزش در سیستم های انجماد مداوم
مخارج سرمایه (CapEx) در مقابل پس انداز عملیاتی (OpEx)
فریزرهای تونلی نیاز به سرمایه اولیه بالایی دارند. با این حال، آنها صرفه جویی عملیاتی طولانی مدت گسترده ای را ایجاد می کنند. هزینه های نیروی کار کاهش می یابد زیرا جابجایی دستی پالت حذف می شود. عملکرد حالت پایدار، بهره وری کلی انرژی را بهبود می بخشد. کاهش حمل و نقل محصول آسیب فیزیکی به گوشت را به حداقل می رساند. این پس انداز های OpEx، CapEx اولیه را به سرعت توجیه می کند.
به ترافیک لیفتراک مورد نیاز برای بارگیری و تخلیه یک سلول انفجار دسته ای فکر کنید. شما رانندگانی دارید که پالتها را وارد میکنند، 24 ساعت منتظر میمانند و آنها را بیرون میآورند. یک سیستم پیوسته محصول را مستقیماً از خط بسته بندی می گیرد، فریز می کند و مستقیماً به پالت ساز تحویل می دهد. شما مراحل میانی حمل و نقل را حذف می کنید، تعمیر و نگهداری لیفتراک را کاهش می دهید و ساعات کار مورد نیاز برای مدیریت فرآیند انجماد را کاهش می دهید.
حفظ بازده به عنوان یک معیار مالی
حفظ بازده یک معیار مالی حیاتی است. انجماد سریع افت قطره را به میزان قابل توجهی کاهش می دهد. صرفه جویی فقط یک درصد در وزن رطوبت بسیار سودآور است. این به معنای صرفه جویی عظیم در میلیون ها پوند در سال است. رطوبت حفظ شده یعنی شما گوشت می فروشید نه آب. ROI را بر اساس این داده های دقیق حفظ بازده محاسبه کنید.
اگر یک کارخانه سالانه 50 میلیون پوند گوشت گاو را فرآوری کند، کاهش 1 درصدی از دست دادن قطره معادل 500000 پوند محصول ذخیره شده است. 3.00 دلار در هر پوند، یعنی 1.5 میلیون دلار درآمد بازیافت شده در هر سال. هزینه سرمایه تجهیزات انجماد اغلب به طور کامل توسط این حفظ عملکرد در 24 ماه اول بهره برداری پرداخت می شود. وقتی به بیولوژی سلولی گوشت نگاه می کنید، توجیه مالی واضح است.
نتیجه گیری
سیستم انجماد مداوم یک ارتقاء عملیاتی عمده است. با این حال، موفقیت آن به کنترل متغیرهای فیزیکی بستگی دارد. شما باید ضخامت، بسته بندی و چگالی بارگیری را به شدت مدیریت کنید. هنگام پیکربندی خطوط تولید خود به حدس و گمان اعتماد نکنید.
برای تعیین زمان دقیق ماندگاری، مطالعه مدلسازی حرارتی محصولات گوشتی خاص خود را آغاز کنید.
یک ممیزی جامع بسته بندی برای حذف هوای محبوس شده و بهبود شکاف های تهویه انجام دهید.
برای محاسبه بارهای تبرید دقیق قبل از تهیه، با مهندسان تبرید صنعتی مشورت کنید.
رویه های عملیاتی استاندارد سختگیرانه ای را برای الگوهای بارگذاری تسمه ایجاد کنید تا از کانال کشی جریان هوا جلوگیری شود.
سوالات متداول
س: دمای ایده آل برای فریزر انفجار تونل برای گوشت چقدر است؟
A: به طور معمول بین -30 درجه سانتیگراد و -40 درجه سانتیگراد کار می کند تا سرعت انجماد سریع را با بهره وری انرژی و کنترل رطوبت متعادل کند.
س: بسته بندی چگونه بر زمان انجماد انفجار تأثیر می گذارد؟
پاسخ: مواد بسته بندی مانند مقوای راه راه و هوای محبوس شده به عنوان عایق عمل می کنند. بسته بندی بد طراحی می تواند زمان انجماد مورد نیاز را در مقایسه با محصولات لخت یا بهینه شده دو برابر کند.
س: تفاوت بین فریزر تونلی و فریزر انفجاری دسته ای چیست؟
A: یک فریزر تونلی از یک تسمه نقاله پیوسته برای انجماد با حجم بالا و حالت پایدار استفاده می کند، در حالی که یک فریزر انفجاری دسته ای نیاز به بارگیری پالت های ساکن در یک اتاق مهر و موم شده برای یک چرخه تنظیم دارد.
س: انجماد تونل IQF چه تفاوتی با انجماد انفجار تونل فله برای گوشت دارد؟
A: انجماد تونل IQF به سرعت تکههای جداگانه را با استفاده از جریان هوای با سرعت بالا منجمد میکند تا از تجمع آن جلوگیری شود. انجماد با انفجار تونل حجیم فرآورده های گوشتی بزرگتر، گروه بندی شده یا بسته بندی شده را روی یک تسمه نقاله مداوم انجام می دهد.
س: زمان انجماد محصولات گوشتی را چگونه محاسبه می کنید؟
پاسخ: زمان انجماد با استفاده از متغیرهایی از جمله دمای اولیه محصول، دمای هسته هدف، ضخامت محصول، هدایت حرارتی گوشت و سرعت/دمای جریان هوای فریزر محاسبه میشود.
س: آیا فریزر انفجار تونل می تواند چندین ضخامت گوشت را به طور همزمان مدیریت کند؟
ج: بسیار ناامید است. سرعت تسمه باید برای ضخیمترین آیتم تنظیم شود تا از ایمنی غذا اطمینان حاصل شود، به این معنی که اقلام نازکتر بیش از حد پردازش میشوند، انرژی را هدر میدهند و به طور بالقوه کیفیت را پایین میآورند.
س: چه چیزی باعث سوختن فریزر در فریزر انفجار تونل می شود؟
پاسخ: سوختگی فریزر در اثر تصعید رطوبت ایجاد می شود. در فریزر تونلی، اگر گوشت بسته بندی نشده به دلیل سرعت کم تسمه یا توزیع نامناسب جریان هوا، بیش از حد لازم در معرض هوای با سرعت بالا و رطوبت کم قرار گیرد، این اتفاق می افتد.