Ön itt van: Otthon »
Blogok »
Iparági hotspotok »
Alagút gyorsfagyasztás húshoz: Hogyan befolyásolja a vastagság, a csomagolás és a rakodás a fagyasztási időt
Alagút gyorsfagyasztás húshoz: Hogyan befolyásolja a vastagság, a csomagolás és a rakodás a fagyasztási időt
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-08-04 Eredet: Telek
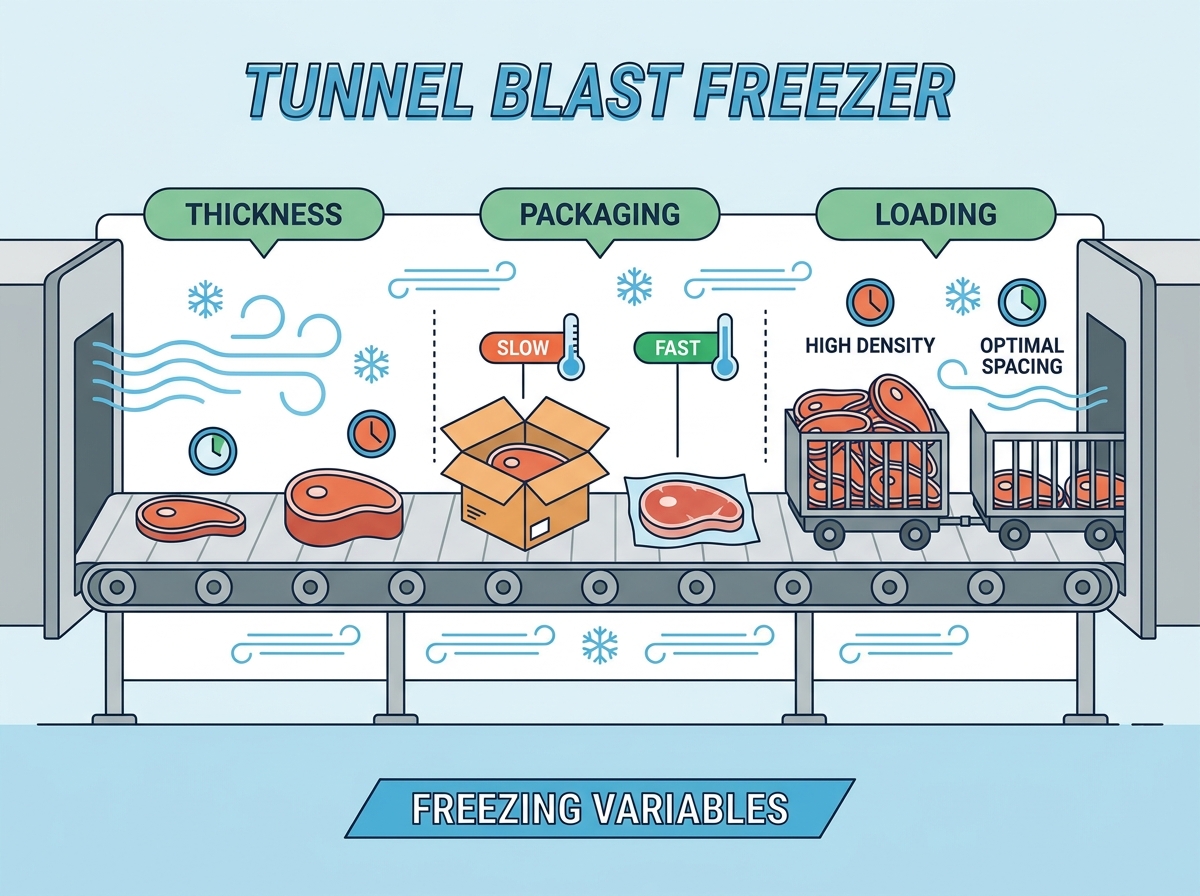
A nagy volumenű húsfeldolgozó létesítmények állandó feszültséggel szembesülnek a teljesítmény és a termékminőség között. A nem hatékony hőátadás termelési szűk keresztmetszetek kialakulásához, súlyos termésveszteséghez és megnövekedett energiafelhasználáshoz vezet. Az előre nem látható fagyási idő ritkán a hűtőberendezés hibája. Jellemzően az elhibázott működési változók eredményei. Pontosabban, a változó húsvastagság, a jól szigetelt csomagolás és a nem optimális szalagterhelés akadályozza a légáramlást. A befektetés megtérülésének maximalizálása érdekében a alagút gyorsfagyasztó , a létesítménymérnököknek és az üzemvezetőknek értékelniük kell a pontos termodinamikai kapcsolatot a termék, annak csomagolása és a berendezés folyamatos légáramlási kialakítása között. Ezeknek a változóknak a megértése állandó maghőmérsékletet biztosít, és megakadályozza a költséges gyártási késéseket. Az üzemek üzemeltetőinek túl kell lépniük az elméleti kapacitásdiagramokon, és meg kell vizsgálniuk a szállítószalag fizikai valóságát. A hőellenállás kiváltó okainak kezelésével stabilizálni tudja a gyártási ütemterveket és megóvja a termék integritását.
Kulcs elvitelek
A vastagság határozza meg a tartózkodási időt: A fagyasztási idő exponenciálisan növekszik, nem lineárisan a termék vastagságával, ami precíz szalagsebesség-kalibrációt igényel.
A csomagolás hőkorlát: a beszorult levegő és a hullámosított anyagok szigetelőként működnek; a ház kialakításának és a légáramlás beállításának optimalizálása akár 50%-kal is csökkentheti a fagyási időt.
Betöltési sűrűség szabályozása Légáramlás: A szalag lefedettségének maximalizálása a függőleges vagy vízszintes légáramlás akadályozása nélkül megakadályozza a holt zónákat és az egyenetlen fagyást.
Folyamatos vs. szakaszos hatékonyság: Az alagút gyorsfagyasztók kiváló konzisztenciát biztosítanak az egyenletes húskészítményekhez a szakaszos gyorsfagyasztókhoz képest, feltéve, hogy a bemeneti változók stabilak maradnak.
IQF kontra tömeges gyorsfagyasztás: Az egyéni gyorsfagyasztás (IQF) és az ömlesztett/kéreg-alagút gyorsfagyasztás közötti választás teljes mértékben a termék méretétől, a cél jégkristályképződéstől és a kívánt nedvességmegtartástól függ.
Alagút-robbanáshűtő mechanikája a húsfeldolgozásban
Probléma megfogalmazása (sikerkritériumok)
Az ipari húsfagyasztás szigorú alapkövetelményeket követel meg. Az elsődleges cél a maghőmérséklet gyors csökkentése. Ez a gyors csökkenés azonnal leállítja a mikrobiális növekedést. Minimálisra csökkenti a csepegtetési veszteséget a felengedési folyamat során. A sikert az összes terméktétel konzisztens maghőmérsékletén mérjük. A létesítményeknek egyensúlyba kell hozniuk ezt a sebességet az energiafogyasztással. Bármilyen eltérés veszélyezteti az élelmiszerbiztonságot és a termékhozamot. Amikor egy nagy kapacitású üzem padlóján sétál, a fagyasztóvonal sikere meghatározza az egész művelet ütemét. Ha a fagyasztó visszaáll, a vágópadló leáll.
A sikert azon a sebességen mérjük, amellyel a hús termikus középpontja áthalad a maximális jégkristályképződés zónáján. Ez a zóna jellemzően -1°C és -5°C között van. Minél gyorsabban megy át a hús ezen a hőmérsékleti sávon, annál kisebbek lesznek a jégkristályok. A kis jégkristályok védik az izomszövet sejtszerkezetét. A nagy jégkristályok mikroszkopikus késként működnek, átlyukasztják a sejtfalakat, és hatalmas öblítést okoznak, amikor a végfelhasználó felolvasztja a terméket.
Folyamatos vs. Batch Systems
A folyamatos alagút fagyasztók szállítószalaggal vezérelt, állandósult állapotú mechanikával működnek. Zökkenőmentesen mozgatják a terméket szabályozott hőmérsékletű zónákon keresztül. A hagyományos szakaszos gyorsfagyasztók raklapra helyezett, statikus helyiségekre támaszkodnak. A kötegelt rendszerek kézi be- és kirakodást igényelnek. A folyamatos rendszerek kiküszöbölik ezt a munkaigényes lépést. Kritikusak a nagy áteresztőképességű, egységes húsvonalak szempontjából. Az állandó légáramlás az alagútban biztosítja, hogy minden termék azonos hőkezelésben részesüljön.
A szakaszos rendszerben a szoba közepén lévő raklapok sokkal lassabban fagynak le, mint az elpárologtatók közelében lévők. Ez nagy eltéréseket hoz létre a termék minőségében ugyanazon a tételen belül. A folyamatos rendszer ezt úgy oldja meg, hogy minden egyes dobozt vagy húsdarabot ugyanazon elpárologtató mellett, azonos sebességgel mozgat. A termodinamikai expozíció azonos az első és a tízezer egységnél.
IQF vs. Tömeges/Crust Tunnel robbantásos fagyasztás
Az egyes gyorsfagyasztó alagutak meghatározott célt szolgálnak. Kis darabok gyors, külön fagyasztására tervezték. A kockára vágott hús és baromfirészek nagy hasznot húznak az IQF technológiából. A szabványos alagút gyorsfagyasztók különféle terheléseket kezelnek. Nagyobb ősszeletekhez és dobozos húsokhoz tervezték. Az ömlesztett alagutak a sűrű, csomagolt tárgyak behatolására összpontosítanak. A megfelelő rendszer kiválasztása teljes mértékben a termék méreteitől függ.
Az IQF rendszerek gyakran használnak fluidizációt. A nagy sebességű levegő egy hálószalagon keresztül fúj fel, felemeli a kis húsdarabokat, és egyenként lefagyasztja őket, hogy ne csomósodjanak össze. Az ömlesztett alagutak irányított vízszintes vagy függőleges légáramot használnak a hő eltávolítására a nehéz dobozoktól vagy a nagy csupasz vágásoktól, amelyek laposan fekszenek az övön. A 60 kilós marhahúsdobozokat nem lehet átvezetni egy IQF fluidizációs alagúton, és ha egy ömlesztett alagúton keresztül kockára vágjuk a csirkét, akkor szilárd, fagyott hústömb keletkezik.
Alapvető működési paraméterek és protokollok
A hús fagyasztásához meghatározott szabványos hőmérsékleti tartományok szükségesek. A rendszerek jellemzően -30°C és -40°C között működnek. A nagy sebességű légáramlás feltétlenül szükséges. A gyors levegő eltávolítja a terméket körülvevő termikus határréteget. A protokollkövetelmények megkövetelik a biztonságos maghőmérséklet gyors elérését. A cél általában -18°C a szabályozott időkereteken belül. E protokollok betartása biztosítja a szigorú élelmiszerbiztonságot és a szabályozási megfelelést.
Előzetesen hűtse le az alagutat a megcélzott üzemi hőmérsékletre, mielőtt bármilyen terméket felhelyezne az övre.
Ellenőrizze a légáramlás sebességét a szalagon egy szélmérővel, hogy megbizonyosodjon arról, hogy nincsenek holt zónák.
Töltse be a terméket az adott cikkszámhoz megadott sűrűségminta szerint.
Figyelje az alagútból kilépő legvastagabb húsdarab belső hőmérsékletét a gyártás első órájában.
Állítsa be a változtatható frekvenciájú hajtást a szállítószalagon, hogy felgyorsítsa vagy lelassítsa a tartózkodási időt a maghőmérséklet-leolvasások alapján.
Hogyan határozza meg a hús vastagsága a fagyasztási időt és a berendezés méretét
A hús hővezető képességének fizikája
A hús vastagsága nem lineáris kapcsolatban áll a fagyasztási idővel. A Plank-egyenlet alapelvei világosan megmagyarázzák ezt a termodinamikai viselkedést. A hőelvonás lelassul, ahogy a fagyott külső réteg megvastagodik. Ez a fagyott kéreg belső szigetelőként működik. A hús vastagságának megkétszerezése több mint négyszeresére növelheti a szükséges fagyasztási időt. Az üzemeltetőknek ezzel az exponenciális növekedéssel számolniuk kell a termelés tervezése során.
Amikor egy marhasült felülete megfagy, a fagyott réteg hővezető képessége más, mint a nem fagyott közepe. A hűtőrendszernek hőt kell húznia a meleg központból a fagyott kérgen keresztül. Ahogy a kéreg vastagabbá válik, a hőátadási sebesség drámaian csökken. Ezért nem lehet egyszerűen lineárisan extrapolálni a fagyási időt. Egy 4 hüvelykes vastag vágás nem kétszer annyi ideig fagy le, mint egy 2 hüvelykes vágás; lényegesen tovább tart.
Felület/térfogat arányok
A vastag primális vágások egyedülálló fagyasztási dinamikát mutatnak be. A marhahúsnak és az egész baromfinak alacsony a felület/térfogat aránya. Hosszabb tartózkodási időre van szükségük ahhoz, hogy teljesen lefagyjanak. A vékony, feldolgozott tárgyak sokkal gyorsabban fagynak le. A burger pogácsák és a csirkemellek nagy felület/térfogat arányúak. Széles felületükön gyorsan felszívják a hideg levegőt. Ezeknek a profiloknak egy soron való keverése súlyos feldolgozási hatékonyságot okoz.
Ha vékony hamburgerpogácsákat és vastag marhapogácsákat futtatsz ugyanazon a szalagon, akkor be kell állítani a gubacsok szalagsebességét. Ez azt jelenti, hogy a burgerpogácsák még sokáig az alagútban maradnak, miután teljesen megfagytak. Ez pazarolja a hűtőkapacitást, és a pogácsákat szükségtelen kiszáradásnak teszi ki. A gyártásütemezésnek a hasonló felület/térfogat aránnyal rendelkező termékeket csoportosítania kell a fagyasztóberendezés hatékonyságának maximalizálása érdekében.
Jégkristályképződés és szövetek integritása
A fagyasztási sebesség közvetlenül befolyásolja a hús általános minőségét. A vastag vágások lassú fagyasztása nagy extracelluláris jégkristályokat hoz létre. Ezek a nagy kristályok felszakítják a finom izomrostokat. Ez a sérülés túlzott öblítéshez és felengedéskor nedvességveszteséghez vezet. A textúra jelentősen romlik, ha a sejt integritása sérül. A nagy sebességű gyors hőelvonás alagút gyorsfagyasztó húsok számára megőrzi ezt a sejtszerkezetet.
Folyamatosan ezt látjuk a rosszul kezelt létesítményekben. Túlterhelik az övet vastag vágással, a levegő hőmérséklete megemelkedik, és a fagyasztási folyamat órákig elhúzódik. Amikor ezt a húst felolvasztják további feldolgozás céljából, a padlót vörös öblítés borítja. Ez a tisztítás súlyvesztést jelent, a fogyás pedig bevételkiesést jelent. A gyors fagyasztás elzárja a nedvességet az izomsejtekben, ahová tartozik.
Értékelési dimenzió
A vásárlóknak a berendezést a legvastagabb termékük alapján kell méretezniük. Gondosan értékelje ki a termelési keverék legnagyobb cikkszámát. Az elpárologtató tekercseknek el kell viselniük a maximális hőterhelést. A szíj hosszának illeszkednie kell a leghosszabb szükséges tartózkodási időhöz. Az egység alulméretezése tökéletlen fagyáshoz vezet. A túlméretezés értékes alapterületet és energiaforrásokat pazarol el.
Hústermék típusa
Átlagos vastagság
Becsült tartózkodási idő (-35°C levegő)
Elsődleges korlátozó tényező
Burger pogácsák (csupasz)
0,5 hüvelyk
15-25 perc
Felületi kiszáradás
Csirkemell (csupasz)
1,0 hüvelyk
35-50 perc
A heveder terhelési sűrűsége
Sertés karaj (vákuumcsomagolt)
3,5 hüvelyk
120-160 perc
Belső hőellenállás
Dobozos marhahúsborítás (hullámos)
6,0 hüvelyk
240-360+ perc
Csomagolás szigetelés
A csomagolás hatása a hőállóságra
Csomagolóanyagok szigetelőként
A hagyományos húscsomagoló anyagok változó hőállósággal rendelkeznek. Ezt az ellenállást R-értékként mérjük. A csupasz termékek gyorsan megfagynak, mindenféle hőgát nélkül. A műanyagba csomagolt húsok hőátadása enyhén késleltetett. A vákuumzáras termékek jobban teljesítenek a belső levegő eltávolításával. A hullámkarton dobozok nehéz szigetelőként működnek. Drasztikusan lelassítják a fagyasztási folyamatot.
A kartont szó szerint úgy tervezték, hogy levegőt fogjon a fuvolában. Ez kiváló anyaggá teszi a dolgok melegen tartásához, ami pont az ellenkezője annak, amit egy fagyos alagútban szeretnél. Ha egy 60 kilós hústömböt helyez el egy hullámkarton dobozba, arra kényszeríti a hűtőrendszert, hogy átküzdjön egy szigetelőréteget, mielőtt az elérné a terméket. Ez jelentősen meghosszabbítja a tartózkodási időt, és sokkal hosszabb szállítószalagokat igényel.
A légrés és a fejtér veszélye
A lezárt csomagolásban rekedt levegő veszélyes. Nagyon hatékony hőszigetelőként működik. A légrések súlyosan hátráltatják a hideg levegő bejutását. A dobozokban lévő fejtér megakadályozza a közvetlen érintkezést a fagyos környezettel. Ez a szigetelő hatás keményebb munkára kényszeríti a berendezést. A beszorult levegő eltávolítása elengedhetetlen a hatékony hőátvitelhez.
Ha egy doboz csak 80%-ig van megtöltve, a maradék 20% csak holt levegő. Az elpárologtatókból kiáramló hideg levegő a doboz külsejét éri, lehűti a kartont, majd le kell hűteni a benne lévő elhalt levegőt, mielőtt az elkezdhet hőt vonni a húsból. A vákuumcsomagolás teljesen kiküszöböli ezt a fejteret. A műanyag fólia szorosan illeszkedik a húshoz, lehetővé téve a közvetlen hőátvitelt a hideg levegőből a termék felületére.
A ház újratervezése és a légáramlás beállítása
A valós tervezési optimalizálás hatalmas hatékonyságnövekedést eredményez. A nagynyomású fagyasztó levegő mintázatának meg kell egyeznie a termék csomagolási eseteivel. Az újratervezett tokok stratégiai szellőzőnyílásokkal rendelkeznek. Ezek a nyílások lehetővé teszik, hogy a hideg levegő közvetlenül a hús felett áramoljon. Ez a szinergia akár 50%-kal is csökkentheti a teljes fagyasztási időt. A megfelelő légáramlás-beállítás maximalizálja a berendezés hűtési kapacitását.
Gyakran dolgozunk együtt csomagolómérnökökkel, hogy meghatározott lyukakat fúrjunk ki a hullámkarton dobozok oldalába és végeibe. Ha az alagút vízszintesen fújja át a levegőt az övön, a lyukaknak egy vonalba kell kerülniük ezzel a légáramlással. A hideg levegő belép a doboz egyik oldalára, közvetlenül a benne lévő polietilénbe csomagolt húsból vonja ki a hőt, és távozik a másik oldalról. Ez az egyszerű mechanikai változtatás órákkal lerövidítheti a szükséges tartózkodási időt.
Megvalósítási kockázat
Kockázatos a fagyasztó meghatározása a csupasz hús adatai alapján. A tényleges gyártósorok gyakran lefagyasztják a csomagolt árukat. A csupasz húsra vonatkozó számítások drasztikusan alábecsülik a szükséges tartózkodási időt. Ez az eltérés lágy központokhoz és elutasított tételekhez vezet. Mindig tesztelje a fagyasztási időt a végső, gyártásra kész csomagolással. A pontos tesztelés megakadályozza a berendezés költséges későbbi módosításait.
Láttam, hogy a létesítmények több millió dolláros fagyasztórendszert vásároltak a csupasz csirkemell termikus adatai alapján. Hat hónappal később a marketing úgy dönt, hogy a csirkét kiskereskedelemre alkalmas kartondobozokban értékesíti. Az üzem az alagúton vezeti át a kartondobozokat, és a maghőmérséklet -18°C helyett -2°C. A berendezést nem a kartondoboz hőállóságára tervezték. A rendszert a végső csomagolt állapothoz kell terveznie.
Szalagterhelés és légáramlás optimalizálása
Szíj fordulatszám kalibrálása
Változófrekvenciás hajtásokra van szükség a szállítószalagokon. A VFD-k lehetővé teszik a kezelők számára a várakozási idő pontos beállítását. A különböző húsprofilok eltérő expozíciós időt igényelnek. A fagyasztási idők dinamikus szabályozása egyenletes minőséget biztosít. A kezelők lelassíthatják a szalagot vastag vágások esetén. Vékony, csupasz termékeknél felgyorsíthatják.
A VFD a fagyos alagút kormánya. Enélkül egyetlen gyártási sebességhez van zárva, függetlenül attól, hogy melyik termék érkezik a sorban. Az üzemvezetőknek minden egyes SKU-hoz fel kell térképezniük a szükséges VFD hertz beállításokat. Ezeket a beállításokat közvetlenül a vezérlőpanelen kell elhelyezni, hogy a kezelőknek ne kelljen kitalálniuk a helyes sebességet az átállás során.
Terméktávolság és légáramlási dinamika
A húst stratégiailag kell elhelyezni a szalagon. A rossz térköz egy csatornázásnak nevezett jelenséget hoz létre. A nagy sebességű levegő könnyen megkerüli a sűrűn csomagolt terméket. Üres réseken keresztül a legkisebb ellenállás útján halad. Ez holt zónákat hoz létre, ahol a hús túl lassan fagy meg. Az egyenletes távolság arra kényszeríti a levegőt, hogy a termék minden felületén mozogjon.
A levegő úgy viselkedik, mint a víz; mindig a legkönnyebb utat választja. Ha egy masszív húskupacot raksz az öv közepére, és üresen hagyod a széleit, a hideg levegő egyszerűen lerohan az üres széleken. A középen lévő hús nem kapja meg a szükséges konvektív hűtést. A terméket egyenletesen kell elosztani a heveder teljes szélességében, hogy a levegő átnyomja a termékterhelést.
Betöltési sűrűség vs. áteresztőképesség
A szíj túlterhelése maximalizálja az elméleti áteresztőképességet a papíron. A gyakorlatban azonban erősen korlátozza a szükséges légáramlást. A korlátozott légáramlás jelentősen megnöveli a tényleges fagyasztási időt. Ez a mag hiányos lefagyását és az élelmiszerbiztonság megsértését kockáztatja. Az optimális terhelési sűrűség megtalálása működési kompromisszum. A térfogatot egyensúlyban kell tartania a termodinamikai hatékonysággal.
Fizikai korlátja van annak, hogy az elpárologtatók percenként mennyi hőt tudnak eltávolítani. Ha 10 000 font meleg húst tesz a szalagra, amikor a rendszert csak 5 000 fontra tervezték, a levegő hőmérséklete az alagútban megemelkedik. A hűtőberendezés 100%-os kapacitással fog működni, és továbbra sem tudja lecsökkenteni a hőmérsékletet. A hús puhán távozik az alagútból, és a munka befejezéséhez egy fagyasztószekrénybe kell helyeznie, ezzel meghiúsítva a folyamatos rendszer teljes célját.
Mérséklési stratégia
Végezze el a szalagterhelés szabványos működési eljárásait. Hozzon létre sajátos mintákat az elsődleges darabokhoz és a dobozos húsokhoz. Az egyes adagok eltérő távolságot igényelnek, mint a nagy dobozok. Tanítsd meg a vonali dolgozókat a pontos rakodási minták betartására. A következetes betöltés megakadályozza a csatornázást és megszünteti a holt zónákat. Az SOP minden műszakban kiszámítható fagyási időt garantál.
Határozza meg a dobozok közötti pontos rést (pl. 2 hüvelyk minden oldalon), hogy lehetővé tegye a függőleges légáramlás behatolását.
Szereljen fel fizikai vezetőket vagy lézervonalakat a bemeneti szállítószalagra, hogy segítse a dolgozókat a termék megfelelő beállításában.
Rendeljen ki egy minőségellenőrző technikust, aki 30 percenként figyeli a behúzószalag sűrűségét.
A kisméretű IQF termékekhez használjon automatizált szórórázókat, hogy egyenletes ágymélységet biztosítson a fagyasztózónába való belépés előtt.
A hardverösszetevők értékeléséhez a funkciókat a termelési eredményekhez kell igazítani. Az elpárologtató tekercs kialakítása befolyásolja a folyamatos üzemidőt. A ventilátor konfigurációk meghatározzák a levegő behatolását sűrű terheléseken keresztül. Az öv anyagai befolyásolják a higiéniát és a légáramlás dinamikáját. Nem lehet csak a teljes lóerőt nézni; meg kell nézni, hogyan alkalmazzák ezt az erőt a termékre.
Összetevő
Funkció opciók
Működési eredmény
Párologtató tekercsek
Széles uszonytávolság a sűrű uszonyokhoz képest
A széles távolság meghosszabbítja a leolvasztási ciklusok közötti futási időket azáltal, hogy több fagyképződést tesz lehetővé.
Ventilátor konfigurációk
Axiális vs. centrifugális ventilátorok
A centrifugális ventilátorok legyőzik a sűrűn csomagolt dobozos húsok magas statikus nyomását.
Öv típusok
Moduláris műanyag vs. rozsdamentes háló
A rozsdamentes háló kiváló légáteresztő képességet és tartósságot biztosít nehéz terhelések esetén.
Leolvasztó rendszerek
Forró gáz vs. víz leolvasztás
A forró gáz gyorsabb átfutási időt biztosít, és hatékonyabban eltávolítja a jeget a tekercsekből.
Burkolat panelek
4 hüvelykes vs. 6 hüvelykes szigetelt panelek
A vastagabb panelek csökkentik a termikus beszivárgást és csökkentik a hűtőberendezés terhelését.
Protokoll érvényesítése és felügyelete
A valós idejű monitorozás elengedhetetlen a minőségellenőrzéshez. Mérje fel a rendszer léghőmérséklet-követési képességét. Folyamatosan figyelje a levegő sebességét és a szalag sebességét. Győződjön meg arról, hogy a beállítás lehetővé teszi a csapatok számára a maghőmérséklet ellenőrzését. A következetes ellenőrzés bizonyítja, hogy a küszöbértékeket sikeresen elértük. Az adatnaplózás támogatja a szigorú szabályozási megfelelési törekvéseket.
A modern rendszerek PLC vezérléssel követik nyomon az elpárologtatókból kilépő és az oda visszatérő levegő hőmérsékletét. A két szám közötti különbség pontosan megmutatja, hogy mennyi hő távozik a húsból. Ha a visszatérő levegő hőmérséklete csökkenni kezd, az azt jelenti, hogy a hús lehűl, és kevesebb hőt vesz fel. A kezelők ezen adatok segítségével valós időben finomhangolják a szalag sebességét.
Méretezhetőség és megfelelőség
Értékelje a rendszer skálázhatóságát a jövőbeni növekedésekkel. A termelési mennyiségek ritkán maradnak állandóak az idő múlásával. A berendezésnek meg kell felelnie a szigorú élelmiszer-biztonsági előírásoknak. A higiénikus tervezési elvek egyszerű tisztítást és ellenőrzést tesznek lehetővé. Keressen olyan funkciókat, amelyek támogatják az automatizált helyben takarítási rendszereket. A megfelelőség megakadályozza a költséges leállásokat és a termékvisszahívásokat.
Az elrendezés megtervezésekor hagyjon fizikai helyet a létesítményben, hogy később moduláris szakaszokkal bővíthesse az alagutat. Ha ma vásárol egy 40 láb hosszú alagutat, gondoskodjon arról, hogy legyen helye 60 lábra bővíteni, ha a termelése három év alatt megduplázódik. Győződjön meg arról, hogy az összes belső váz teljesen hegesztett rozsdamentes acél, ferde felületű, hogy a mosóvíz azonnal elfolyjon. A fagyasztószekrényben álló víz hatalmas higiéniai kockázatokat jelent.
Megvalósítási kockázatok
A telepítési akadályok jelentősen késleltethetik a projekt ütemezését. A létesítmény lábnyomának korlátai gyakran meghatározzák a berendezés méreteit. A szerkezeti padlóterhelésnek támogatnia kell a nehéz fagyasztóberendezéseket. A meglévő hűtőberendezésnek megfelelő kapacitással kell rendelkeznie. Az elégtelen központi ammónia vagy freon kapacitás megbénítja az új fagyasztót. A beszerzési megrendelések aláírása előtt kezelje ezeket az infrastrukturális kockázatokat.
Pontosan ki kell számítania az új alagút által igényelt hűtési mennyiséget, és össze kell hasonlítania a motortérben rendelkezésre álló kapacitással. Ha kompresszorai már 90%-os kapacitással működnek a nyári hónapokban, egy hatalmas, folyamatos fagyasztó felszerelése az egész rendszer összeomlását okozza. Előfordulhat, hogy még az alagút a helyszínre érkezése előtt frissítenie kell kompresszorait, kondenzátorait és csőhálózatát.
Költség-érték kompromisszumok a folyamatos fagyasztórendszerekben
Tőkekiadás (CapEx) vs. működési megtakarítás (OpEx)
Az alagút-fagyasztók magas kezdeti tőkebefektetést igényelnek. Ugyanakkor jelentős hosszú távú működési megtakarításokat eredményeznek. Csökkennek a munkaerőköltségek, mert megszűnik a kézi raklapmozgatás. Az állandósult üzemmód javítja az általános energiahatékonyságot. A csökkentett termékkezelés minimálisra csökkenti a hús fizikai károsodását. Ezek az OpEx-megtakarítások gyorsan indokolják a kezdeti CapEx-et.
Gondoljon a targonca forgalomra, amely egy szakaszos robbantási cella be- és kirakodásához szükséges. A sofőrök raklapokat szállítanak be, 24 órát várnak, majd kiszállítják őket. Folyamatos rendszer veszi át a terméket közvetlenül a csomagolósorról, lefagyasztja, és egyenesen a palettázóba szállítja. Megszünteti a közbenső kezelési lépéseket, csökkenti a targonca karbantartását, és csökkenti a fagyasztási folyamat kezeléséhez szükséges munkaórákat.
A hozammegőrzés mint pénzügyi mérőszám
A hozammegőrzés kritikus pénzügyi mutató. A gyors fagyasztás jelentősen csökkenti a cseppveszteséget. A nedvesség tömegének mindössze egy százalékos megtakarítása rendkívül jövedelmező. Ez évente több millió font megtakarítást jelent. A megőrzött nedvesség azt jelenti, hogy húst árul, nem vizet. Számítsa ki a ROI-t a pontos termésmegőrzési adatok alapján.
Ha egy üzem évente 50 millió font marhahúst dolgoz fel, a cseppveszteség 1%-os csökkenése 500 000 font megtakarított terméknek felel meg. 3,00 dollár fontonként, ami 1,5 millió dollár megtérült bevételt jelent minden egyes évben. A fagyasztóberendezés tőkeköltségét gyakran teljes egészében ez a hozammegőrzés fedezi az üzemelés első 24 hónapjában. A pénzügyi indoklás egyértelmű, ha megnézzük a hús sejtbiológiáját.
Következtetés
A folyamatos fagyasztórendszer jelentős működési frissítés. Sikere azonban a fizikai változók szabályozásától függ. Szigorúan kell kezelnie a vastagságot, a csomagolást és a töltési sűrűséget. A gyártósorok konfigurálásakor ne hagyatkozzon találgatásokra.
Indítsa el az adott húskészítmények termikus modellezését a pontos tartózkodási idő meghatározásához.
Végezzen átfogó csomagolási auditot a beszorult levegő eltávolítása és a szellőzőnyílások javítása érdekében.
A beszerzés előtt konzultáljon ipari hűtőmérnökökkel a pontos hűtési terhelés kiszámításához.
Szigorú szabványos működési eljárásokat kell kialakítani a hevederterhelési mintákhoz a légáramlás csatornázásának megakadályozása érdekében.
GYIK
K: Mi az ideális hőmérséklet egy alagút gyorsfagyasztóhoz húshoz?
V: Általában -30°C és -40°C között működik, hogy egyensúlyba hozza a gyors fagyasztási sebességet az energiahatékonysággal és a páratartalom szabályozásával.
K: Hogyan befolyásolja a csomagolás a gyorsfagyasztási időt?
V: A csomagolóanyagok, például a hullámkarton és a bezárt levegő szigetelőként működnek. A rosszul megtervezett csomagolás megkétszerezheti a szükséges fagyasztási időt a csupasz vagy optimalizált termékekhez képest.
K: Mi a különbség az alagút-fagyasztó és a szakaszos gyorsfagyasztó között?
V: Az alagútfagyasztó folyamatos szállítószalagot használ az állandósult állapotú, nagy térfogatú fagyasztáshoz, míg a szakaszos gyorsfagyasztónál statikus raklapokat kell egy lezárt helyiségbe betölteni egy meghatározott ciklushoz.
K: Miben különbözik az IQF alagútban történő fagyasztás a húsok esetében alkalmazott tömeges alagútban végzett fagyasztástól?
V: Az IQF alagútfagyasztás gyorsan lefagyasztja az egyes darabokat nagy sebességű légáramlás segítségével, hogy megakadályozza a csomósodást. Az ömlesztett alagút gyorsfagyasztás nagyobb, csoportosított vagy csomagolt húskészítményeket dolgoz fel folyamatos szállítószalagon.
K: Hogyan számítja ki a húskészítmények fagyasztási idejét?
V: A fagyasztási időt olyan változók segítségével számítják ki, mint a termék kezdeti hőmérséklete, a célmaghőmérséklet, a termék vastagsága, a hús hővezető képessége és a fagyasztó légáramlásának sebessége/hőmérséklete.
K: Egy alagútfúvós fagyasztó képes egyszerre több vastagságú húst kezelni?
V: Ez nagyon csüggedt. A szalagsebességet a legvastagabb cikkre kell beállítani az élelmiszerbiztonság érdekében, ami azt jelenti, hogy a vékonyabb darabokat túlságosan feldolgozzák, ami energiát pazarol, és potenciálisan rontja a minőséget.
K: Mi okozza a fagyasztó égését egy alagút-robbanáshűtőben?
V: A fagyasztó égését a nedvesség szublimációja okozza. Alagúthűtőben akkor fordul elő, ha a csomagolatlan hús a szükségesnél hosszabb ideig nagy sebességű, alacsony páratartalmú levegőnek van kitéve a lassú szalagsebesség vagy a légáramlás rossz eloszlása miatt.