Sie sind hier: Heim »
Blogs »
Branchen-Hotspots »
Tunnel-Schockfrosten für Fleisch: Wie sich Dicke, Verpackung und Beladung auf die Gefrierzeit auswirken
Tunnel-Schockfrosten für Fleisch: Wie sich Dicke, Verpackung und Beladung auf die Gefrierzeit auswirken
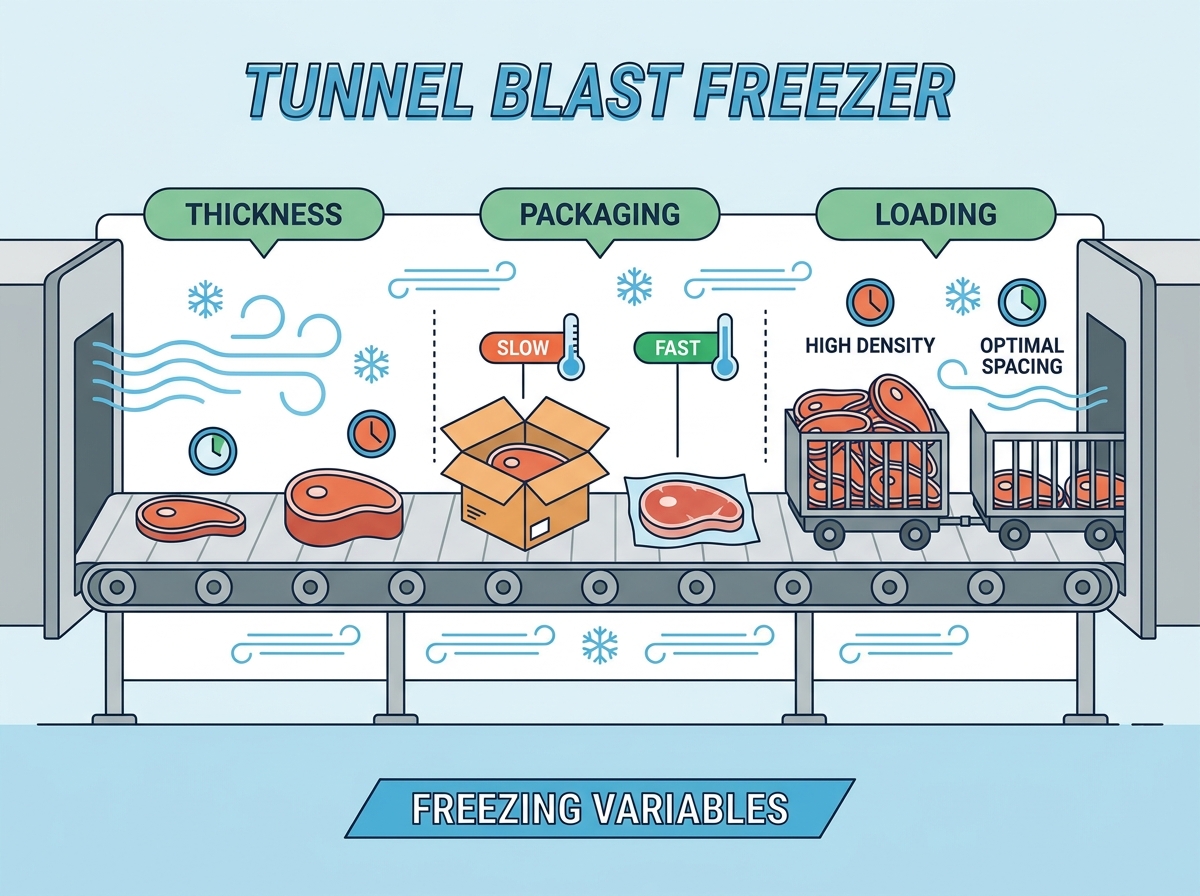
Fleischverarbeitungsbetriebe mit hohem Volumen stehen vor einem ständigen Spannungsverhältnis zwischen Durchsatz und Produktqualität. Eine ineffiziente Wärmeübertragung führt zu Produktionsengpässen, erheblichen Ertragsverlusten und erhöhten Energiekosten. Unvorhersehbare Gefrierzeiten sind selten allein auf einen Ausfall der Kälteanlage zurückzuführen. Sie sind typischerweise das Ergebnis falsch ausgerichteter Betriebsvariablen. Insbesondere die unterschiedliche Fleischdicke, die stark isolierte Verpackung und die suboptimale Bandbeladung behindern den Luftstrom. Um die Kapitalrendite eines zu maximieren Tunnel-Schockfroster müssen Anlageningenieure und Anlagenmanager die genaue thermodynamische Beziehung zwischen dem Produkt, seiner Verpackung und dem kontinuierlichen Luftstromdesign der Ausrüstung bewerten. Das Verständnis dieser Variablen gewährleistet konstante Kerntemperaturen und verhindert kostspielige Produktionsverzögerungen. Anlagenbetreiber müssen über theoretische Kapazitätsdiagramme hinausgehen und die physischen Realitäten am Fließband betrachten. Indem Sie die Ursachen des Wärmewiderstands angehen, können Sie Produktionspläne stabilisieren und die Produktintegrität schützen.
Wichtige Erkenntnisse
Die Dicke bestimmt die Verweilzeit: Die Gefrierzeit steigt exponentiell und nicht linear mit der Produktdicke, was eine genaue Kalibrierung der Bandgeschwindigkeit erfordert.
Verpackungen stellen eine thermische Barriere dar: Eingeschlossene Luft und gewellte Materialien wirken als Isolatoren; Durch die Optimierung des Gehäusedesigns und der Luftstromausrichtung können die Gefrierzeiten um bis zu 50 % verkürzt werden.
Die Beladungsdichte steuert den Luftstrom: Durch die Maximierung der Bandabdeckung ohne Behinderung des vertikalen oder horizontalen Luftstroms werden Totzonen und ungleichmäßiges Gefrieren verhindert.
Kontinuierliche vs. Batch-Effizienz: Tunnel-Schockfroster bieten im Vergleich zu Batch-Schockfrostern eine bessere Konsistenz für gleichmäßige Fleischprodukte, vorausgesetzt, die Eingangsvariablen bleiben stabil.
IQF vs. Massenschockgefrieren: Die Wahl zwischen individuellem Schnellgefrieren (IQF) und Massen-/Krustentunnelschockgefrieren hängt vollständig von der Produktgröße, der angestrebten Eiskristallbildung und der gewünschten Feuchtigkeitsspeicherung ab.
Die Mechanik eines Tunnel-Schockfrosters in der Fleischverarbeitung
Problem-Framing (Erfolgskriterien)
Das industrielle Einfrieren von Fleisch erfordert strenge Grundanforderungen. Das primäre Ziel ist eine schnelle Senkung der Kerntemperatur. Dieser schnelle Abfall stoppt das mikrobielle Wachstum sofort. Außerdem wird der Tropfverlust während des Auftauvorgangs minimiert. Der Erfolg wird an konstanten Kerntemperaturen über alle Produktchargen hinweg gemessen. Die Anlagen müssen diese Geschwindigkeit mit dem Energieverbrauch in Einklang bringen. Jede Abweichung beeinträchtigt die Lebensmittelsicherheit und die Produktausbeute. Wenn Sie über den Boden einer Anlage mit hoher Kapazität gehen, bestimmt der Erfolg der Gefrierlinie das Tempo des gesamten Betriebs. Wenn der Gefrierschrank zurücksetzt, stoppt der Schneidboden.
Wir messen den Erfolg an der Geschwindigkeit, mit der das thermische Zentrum des Fleisches die Zone maximaler Eiskristallbildung passiert. Diese Zone liegt typischerweise zwischen -1°C und -5°C. Je schneller das Fleisch dieses Temperaturband durchläuft, desto kleiner sind die Eiskristalle. Kleine Eiskristalle schützen die Zellstruktur des Muskelgewebes. Große Eiskristalle wirken wie mikroskopisch kleine Messer, durchbohren die Zellwände und verursachen eine massive Entleerung, wenn der Endverbraucher das Produkt auftaut.
Kontinuierliche vs. Batch-Systeme
Kontinuierliche Tunnelfroster arbeiten mit förderbandbetriebener, stationärer Mechanik. Sie bewegen das Produkt nahtlos durch kontrollierte Temperaturzonen. Herkömmliche Schockfroster sind auf palettierte, statische Räume angewiesen. Batch-Systeme erfordern manuelles Be- und Entladen. Kontinuierliche Systeme machen diesen arbeitsintensiven Schritt überflüssig. Sie sind entscheidend für gleichmäßige Fleischlinien mit hohem Durchsatz. Der konstante Luftstrom in einem Tunnel stellt sicher, dass jedes Produkt die gleiche thermische Behandlung erhält.
Bei einem Batch-System gefrieren die Paletten in der Raummitte viel langsamer als die in der Nähe der Verdampfer. Dies führt zu großen Unterschieden in der Produktqualität innerhalb derselben Charge. Ein kontinuierliches System löst dieses Problem, indem es jede einzelne Kiste oder jedes einzelne Fleischstück mit der gleichen Geschwindigkeit an denselben Verdampfern vorbeibewegt. Die thermodynamische Belastung ist für Einheit eins und Einheit zehntausend identisch.
IQF vs. Massen-/Krustentunnel-Schockgefrieren
Einzelne Schnellgefriertunnel dienen einem bestimmten Zweck. Sie sind für das schnelle, getrennte Einfrieren kleiner Stücke konzipiert. Gewürfelte Fleisch- und Geflügelteile profitieren stark von der IQF-Technologie. Standard-Tunnel-Schockfroster bewältigen unterschiedliche Lasten. Sie sind für größere Teilstücke und verpacktes Fleisch konzipiert. Massentunnel konzentrieren sich auf das Eindringen dichter, verpackter Gegenstände. Die Wahl des richtigen Systems hängt ganz von Ihren Produktabmessungen ab.
IQF-Systeme verwenden häufig Fluidisierung. Hochgeschwindigkeitsluft bläst durch ein Maschenband, hebt die kleinen Fleischstücke an und friert sie einzeln ein, damit sie nicht zusammenklumpen. Schüttguttunnel nutzen einen gerichteten horizontalen oder vertikalen Luftstrom, um die Wärme von schweren Kisten oder großen, blanken Stücken, die flach auf dem Band liegen, abzuleiten. Sie können keine 60-Pfund-Kisten mit Rinderresten durch einen IQF-Fluidisierungstunnel laufen lassen, und wenn Sie gewürfeltes Huhn durch einen Massentunnel laufen lassen, entsteht ein fester, gefrorener Fleischblock.
Grundlegende Betriebsparameter und Protokolle
Das Einfrieren von Fleisch erfordert bestimmte Standardtemperaturbereiche. Systeme arbeiten typischerweise zwischen -30 °C und -40 °C. Ein Luftstrom mit hoher Geschwindigkeit ist eine absolute Notwendigkeit. Schnelle Luft entfernt die thermische Grenzschicht, die das Produkt umgibt. Die Protokollanforderungen schreiben vor, dass schnell eine sichere Kerntemperatur erreicht wird. Das Ziel liegt normalerweise bei -18 °C innerhalb regulierter Zeitrahmen. Die Einhaltung dieser Protokolle gewährleistet eine strikte Lebensmittelsicherheit und die Einhaltung gesetzlicher Vorschriften.
Kühlen Sie den Tunnel auf die gewünschte Betriebstemperatur vor, bevor Sie Produkte in das Band einführen.
Überprüfen Sie die Luftströmungsgeschwindigkeit über das Band mit einem Anemometer, um sicherzustellen, dass keine toten Zonen vorhanden sind.
Laden Sie das Produkt entsprechend dem angegebenen Dichtemuster für diese spezifische SKU.
Überwachen Sie die Kerntemperatur des dicksten Fleischstücks, das den Tunnel während der ersten Produktionsstunde verlässt.
Passen Sie den Frequenzumrichter am Förderband an, um die Verweilzeit basierend auf den Kerntemperaturmesswerten zu beschleunigen oder zu verlangsamen.
Wie die Fleischdicke die Gefrierzeit und die Gerätegröße bestimmt
Die Physik der Wärmeleitfähigkeit in Fleisch
Die Fleischdicke weist einen nichtlinearen Zusammenhang mit der Gefrierzeit auf. Die Prinzipien der Plankschen Gleichung erklären dieses thermodynamische Verhalten klar. Die Wärmeentnahme verlangsamt sich, wenn die gefrorene Außenschicht dicker wird. Diese gefrorene Kruste fungiert als innerer Isolator. Eine Verdoppelung der Fleischdicke kann die erforderliche Gefrierzeit mehr als vervierfachen. Die Bediener müssen diesen exponentiellen Anstieg bei der Produktionsplanung berücksichtigen.
Wenn die Oberfläche eines Rinderbratens gefriert, hat diese gefrorene Schicht eine andere Wärmeleitfähigkeit als die nicht gefrorene Mitte. Das Kühlsystem muss Wärme aus der warmen Mitte durch die gefrorene Kruste ziehen. Wenn die Kruste dicker wird, sinkt die Wärmeübertragungsrate dramatisch. Aus diesem Grund können Gefrierzeiten nicht einfach linear extrapoliert werden. Das Einfrieren eines 4 Zoll dicken Schnitts dauert nicht doppelt so lange wie der eines 2 Zoll dicken Schnitts. es dauert deutlich länger.
Verhältnisse von Oberfläche zu Volumen
Dicke Urschnitte bieten eine einzigartige Gefrierdynamik. Rinderrunden und ganzes Geflügel haben ein geringes Verhältnis von Oberfläche zu Volumen. Sie benötigen längere Verweilzeiten, um vollständig einzufrieren. Dünne, verarbeitete Gegenstände gefrieren viel schneller. Burger-Patties und Hähnchenbrust haben ein hohes Verhältnis von Oberfläche zu Volumen. Über ihre breite Oberfläche nehmen sie schnell kalte Luft auf. Das Mischen dieser Profile auf einer Linie führt zu schwerwiegenden Verarbeitungsineffizienzen.
Wenn Sie dünne Burger-Patties und dicke Rindfleischstücke auf demselben Band laufen lassen, müssen Sie die Bandgeschwindigkeit für die Stücke einstellen. Dies bedeutet, dass die Burger-Patties noch lange im Tunnel bleiben, nachdem sie vollständig gefroren sind. Dadurch wird Kühlkapazität verschwendet und die Pastetchen einer unnötigen Austrocknung ausgesetzt. Die Produktionsplanung muss Produkte mit ähnlichen Oberflächen-Volumen-Verhältnissen gruppieren, um die Effizienz der Gefrierausrüstung zu maximieren.
Eiskristallbildung und Gewebeintegrität
Die Gefriergeschwindigkeit wirkt sich direkt auf die Gesamtqualität des Fleisches aus. Durch langsames Einfrieren in dicken Schnitten entstehen große extrazelluläre Eiskristalle. Diese großen Kristalle reißen empfindliche Muskelfasern auf. Dieser Schaden führt zu übermäßiger Spülung und Feuchtigkeitsverlust beim Auftauen. Die Textur verschlechtert sich erheblich, wenn die Zellintegrität beeinträchtigt wird. Die schnelle Wärmeentnahme eines Hochgeschwindigkeitsgeräts Tunnel-Schockfroster für Fleisch bewahrt diese Zellstruktur.
Wir sehen dies ständig in schlecht verwalteten Einrichtungen. Sie überlasten das Band mit dicken Schnitten, die Lufttemperatur steigt und der Gefrierprozess zieht sich über Stunden hin. Wenn das Fleisch zur Weiterverarbeitung aufgetaut wird, ist der Boden mit rotem Schleim bedeckt. Diese Entschlackung bedeutet Gewichtsverlust, und Gewichtsverlust bedeutet Umsatzverlust. Durch schnelles Einfrieren wird die Feuchtigkeit dort in den Muskelzellen eingeschlossen, wo sie hingehört.
Bewertungsdimension
Käufer müssen die Ausrüstung anhand ihres dicksten Produkts dimensionieren. Bewerten Sie die größte SKU in Ihrem Produktionsmix sorgfältig. Die Verdampferschlangen müssen der maximalen thermischen Belastung standhalten. Die Bandlänge muss der längsten erforderlichen Verweilzeit Rechnung tragen. Eine Unterdimensionierung des Geräts führt zu unvollständigem Gefrieren. Eine Überdimensionierung verschwendet wertvolle Stellfläche und Energieressourcen.
Fleischprodukttyp
Durchschnittliche Dicke
Geschätzte Verweilzeit (-35°C Luft)
Primärer limitierender Faktor
Burger-Patties (nackt)
0,5 Zoll
15 - 25 Minuten
Oberflächentrocknung
Hähnchenbrust (nackt)
1,0 Zoll
35 - 50 Minuten
Beladungsdichte des Bandes
Schweinefilet (vakuumverpackt)
3,5 Zoll
120 - 160 Minuten
Interner Wärmewiderstand
Beef Trim in Kartons (gewellt)
6,0 Zoll
240 - 360+ Minuten
Verpackungsisolierung
Der Einfluss der Verpackung auf den Wärmewiderstand
Verpackungsmaterialien als Isolatoren
Gängige Verpackungsmaterialien für Fleisch weisen eine unterschiedliche thermische Beständigkeit auf. Wir messen diesen Widerstand als R-Wert. Nackte Produkte gefrieren schnell und ohne thermische Barrieren. Bei in Folie verpacktem Fleisch kommt es zu leichten Verzögerungen bei der Wärmeübertragung. Vakuumversiegelte Produkte erzielen eine bessere Leistung, da sie die innere Luft eliminieren. Kartons aus Wellpappe wirken als schwere Isolatoren. Sie verlangsamen den Gefrierprozess drastisch.
Karton ist im wahrsten Sinne des Wortes so konzipiert, dass er Luft in seinen Rillen einschließt. Dies macht es zu einem großartigen Material, um Dinge warm zu halten, was genau das Gegenteil von dem ist, was Sie von einem Gefriertunnel erwarten. Wenn Sie einen 60-Pfund-Fleischblock in eine Wellpappschachtel legen, zwingen Sie das Kühlsystem, sich durch eine Isolierschicht zu kämpfen, bevor es das Produkt überhaupt erreicht. Dies verlängert die Verweilzeiten enorm und erfordert deutlich längere Förderbänder.
Die Gefahr von Luftspalten und Kopfraum
Eingeschlossene Luft in einer versiegelten Verpackung ist gefährlich. Es wirkt als hochwirksamer Wärmeisolator. Luftspalte verzögern das Eindringen kalter Luft erheblich. Der Luftraum in den Kartons verhindert den direkten Kontakt mit der Gefrierumgebung. Dieser Isolationseffekt zwingt die Ausrüstung dazu, härter zu arbeiten. Die Beseitigung eingeschlossener Luft ist für eine effiziente Wärmeübertragung von entscheidender Bedeutung.
Wenn eine Box nur zu 80 % gefüllt ist, sind die restlichen 20 % reine Luft. Kalte Luft aus den Verdampfern trifft auf die Außenseite der Schachtel, kühlt den Karton und muss dann die tote Luft im Inneren abkühlen, bevor sie dem Fleisch Wärme entziehen kann. Durch die Vakuumverpackung wird dieser Luftraum vollständig eliminiert. Die Kunststofffolie liegt eng am Fleisch an und ermöglicht so eine direkte Wärmeübertragung von der kalten Luft auf die Produktoberfläche.
Neugestaltung des Gehäuses und Ausrichtung des Luftstroms
Reale Designoptimierungen führen zu enormen Effizienzsteigerungen. Die Luftmuster des Schockfrosters müssen mit den Produktverpackungen übereinstimmen. Neu gestaltete Gehäuse verfügen über strategische Lüftungsschlitze. Durch diese Schlitze kann kalte Luft direkt über das Fleisch strömen. Diese Synergie kann die gesamten Gefrierzeiten um bis zu 50 % verkürzen. Durch die richtige Ausrichtung des Luftstroms wird die Kühlleistung des Geräts maximiert.
Wir arbeiten häufig mit Verpackungsingenieuren zusammen, um bestimmte Löcher in die Seiten und Enden von Wellpappschachteln zu stanzen. Wenn der Tunnel Luft horizontal über das Band bläst, müssen die Löcher auf diesen Luftstrom ausgerichtet sein. Die kalte Luft tritt auf einer Seite der Box ein, entzieht dem in Folie verpackten Fleisch im Inneren die Wärme direkt und verlässt sie auf der anderen Seite. Diese einfache mechanische Änderung kann die erforderliche Verweilzeit um Stunden verkürzen.
Implementierungsrisiko
Es ist riskant, einen Gefrierschrank auf der Grundlage von Rohfleischdaten zu spezifizieren. In tatsächlichen Produktionslinien werden verpackte Waren häufig eingefroren. Bei reinen Fleischberechnungen wird die erforderliche Verweilzeit drastisch unterschätzt. Diese Nichtübereinstimmung führt zu weichen Zentren und Ausschusschargen. Testen Sie die Gefrierzeiten immer anhand der endgültigen, produktionsfertigen Verpackung. Genaue Tests verhindern spätere kostspielige Gerätemodifikationen.
Ich habe Betriebe gesehen, die für mehrere Millionen Dollar ein Gefriersystem gekauft haben, das auf den thermischen Daten nackter Hähnchenbrust basiert. Sechs Monate später beschließt die Marketingabteilung, das Hähnchen in verkaufsfertigen Pappkartons zu verkaufen. Die Anlage lässt die Kartons durch den Tunnel laufen, und die Kerntemperaturen betragen -2 °C statt -18 °C. Das Gerät ist nicht für den thermischen Widerstand des Kartons ausgelegt. Sie müssen das System für den endgültigen Paketzustand konstruieren.
Bandbeladung und Luftstromoptimierung
Kalibrierung der Bandgeschwindigkeit
Für Förderbänder sind Antriebe mit variabler Frequenz erforderlich. Mit VFDs können Bediener die Verweilzeiten präzise anpassen. Unterschiedliche Fleischprofile erfordern unterschiedliche Einwirkungszeiten. Die dynamische Steuerung der Gefrierzeiten gewährleistet eine gleichbleibende Qualität. Für dicke Schnitte kann der Bediener das Band verlangsamen. Sie können den Prozess bei dünnen, blanken Produkten beschleunigen.
Der VFD ist das Steuerrad des Gefriertunnels. Ohne sie sind Sie an eine einzige Produktionsgeschwindigkeit gebunden, unabhängig davon, welches Produkt auf der Linie produziert wird. Werksleiter müssen die erforderlichen VFD-Hertz-Einstellungen für jede einzelne SKU festlegen. Diese Einstellungen sollten direkt auf dem Bedienfeld angezeigt werden, damit die Bediener beim Wechseln nicht die richtige Geschwindigkeit erraten müssen.
Produktabstand und Luftströmungsdynamik
Fleisch muss strategisch auf dem Band angeordnet sein. Ein schlechter Abstand führt zu einem Phänomen, das als Channeling bekannt ist. Hochgeschwindigkeitsluft umgeht dicht gepackte Produkte problemlos. Es geht den Weg des geringsten Widerstands durch leere Lücken. Dadurch entstehen tote Zonen, in denen das Fleisch zu langsam gefriert. Der gleichmäßige Abstand zwingt die Luft dazu, über jede Produktoberfläche zu strömen.
Luft verhält sich wie Wasser; Es wird immer der einfachste Weg gewählt. Wenn Sie einen riesigen Haufen Fleisch in die Mitte des Bandes werfen und die Ränder frei lassen, strömt die kalte Luft einfach an den leeren Rändern herunter. Das Fleisch in der Mitte erhält nicht die nötige Konvektionskühlung. Sie müssen das Produkt gleichmäßig über die gesamte Breite des Bandes verteilen, damit die Luft durch die Produktladung strömen kann.
Ladedichte vs. Durchsatz
Durch Überladen des Bandes wird der theoretische Durchsatz auf dem Papier maximiert. Allerdings schränkt es in der Praxis den notwendigen Luftstrom stark ein. Ein eingeschränkter Luftstrom verlängert die tatsächliche Gefrierzeit erheblich. Es besteht die Gefahr einer unvollständigen Kerngefrierung und Verstößen gegen die Lebensmittelsicherheit. Das Finden der optimalen Ladedichte ist ein betrieblicher Kompromiss. Sie müssen das Volumen mit der thermodynamischen Effizienz in Einklang bringen.
Es gibt eine physikalische Grenze dafür, wie viel Wärme die Verdampfer pro Minute abführen können. Wenn Sie 10.000 Pfund warmes Fleisch auf das Band legen, während das System nur für 5.000 Pfund ausgelegt ist, steigt die Lufttemperatur im Tunnel. Die Kühlanlage läuft zu 100 % und schafft es dennoch nicht, die Temperatur zu senken. Das Fleisch verlässt den Tunnel weich und Sie müssen es zum Abschluss in einen Warmhaltegefrierschrank legen, was den gesamten Zweck des kontinuierlichen Systems zunichte macht.
Minderungsstrategie
Implementieren Sie Standardarbeitsanweisungen für die Bandbeladung. Erstellen Sie spezifische Muster für Rohstücke und verpacktes Fleisch. Einzelne Portionen erfordern einen anderen Abstand als große Kartons. Schulen Sie die Mitarbeiter an den Fließbändern, diese genauen Lademuster einzuhalten. Eine gleichmäßige Belastung verhindert Kanalbildung und eliminiert tote Zonen. SOPs garantieren vorhersehbare Gefrierzeiten über alle Schichten hinweg.
Definieren Sie den genauen Abstand, der zwischen den Boxen erforderlich ist (z. B. 2 Zoll auf allen Seiten), um das Eindringen des vertikalen Luftstroms zu ermöglichen.
Installieren Sie physische Führungen oder Laserlinien auf dem Zufuhrband, um den Arbeitern die korrekte Ausrichtung des Produkts zu erleichtern.
Weisen Sie einen speziellen Qualitätskontrolltechniker zu, der alle 30 Minuten die Dichte des Einlaufbandes überwacht.
Verwenden Sie automatische Streuschüttler für kleine IQF-Produkte, um eine gleichmäßige Betttiefe vor dem Eintritt in die Gefrierzone sicherzustellen.
Bewertung eines Tunnel-Schockfrosters: Entscheidungsrahmen für den Käufer
Feature-to-Outcome-Mapping
Die Bewertung von Hardwarekomponenten erfordert die Anpassung der Funktionen an die Produktionsergebnisse. Das Design der Verdampferschlange wirkt sich auf die Dauerlaufzeiten aus. Lüfterkonfigurationen bestimmen die Luftdurchdringung durch dichte Lasten. Riemenmaterialien wirken sich auf Hygiene und Luftstromdynamik aus. Man kann nicht nur auf die Gesamtleistung schauen; Sie müssen darauf achten, wie diese Kraft auf das Produkt angewendet wird.
Komponente
Funktionsoptionen
Operatives Ergebnis
Verdampferschlangen
Großer Flossenabstand vs. dichte Flossen
Große Abstände verlängern die Laufzeiten zwischen den Abtauzyklen, indem sie mehr Frostbildung aufnehmen.
Lüfterkonfigurationen
Axial- oder Radialventilatoren
Radialventilatoren überwinden den hohen statischen Druck bei dicht gepacktem Fleisch in Kartons.
Riementypen
Modularer Kunststoff vs. Edelstahlnetz
Das rostfreie Netzgewebe bietet eine hervorragende Luftdurchdringung und Haltbarkeit für schwere Lasten.
Abtausysteme
Heißgas vs. Wasserabtauung
Heißes Gas sorgt für schnellere Durchlaufzeiten und entfernt das Eis effizienter von den Spulen.
Gehäuseplatten
4-Zoll- statt 6-Zoll-Isolierplatten
Dickere Platten verringern die thermische Infiltration und verringern die Belastung der Kälteanlage.
Protokollvalidierung und -überwachung
Für die Qualitätskontrolle ist eine Echtzeitüberwachung unerlässlich. Bewerten Sie die Möglichkeiten des Systems zur Verfolgung der Lufttemperatur. Luftgeschwindigkeit und Bandgeschwindigkeit kontinuierlich überwachen. Stellen Sie sicher, dass die Einrichtung es den Teams ermöglicht, die Kerntemperaturen zu validieren. Konsequentes Monitoring beweist, dass Schwellenwerte erfolgreich erreicht werden. Die Datenprotokollierung unterstützt strenge Bemühungen zur Einhaltung gesetzlicher Vorschriften.
Moderne Systeme verwenden SPS-Steuerungen, um die Temperatur der Luft zu überwachen, die die Verdampfer verlässt und zu ihnen zurückkehrt. Die Differenz zwischen diesen beiden Zahlen sagt Ihnen genau, wie viel Wärme dem Fleisch entzogen wird. Wenn die Rücklufttemperatur zu sinken beginnt, bedeutet dies, dass das Fleisch kälter wird und weniger Wärme aufnimmt. Bediener nutzen diese Daten, um die Bandgeschwindigkeit in Echtzeit zu optimieren.
Skalierbarkeit und Compliance
Bewerten Sie die Skalierbarkeit eines Systems für zukünftige Erweiterungen. Die Produktionsmengen bleiben im Laufe der Zeit selten statisch. Die Ausrüstung muss strengen Lebensmittelsicherheitsstandards entsprechen. Hygienische Designprinzipien erfordern eine einfache Reinigung und Inspektion. Suchen Sie nach Funktionen, die automatisierte Clean-in-Place-Systeme unterstützen. Compliance verhindert kostspielige Stillstände und Produktrückrufe.
Lassen Sie beim Entwerfen des Layouts physischen Raum in der Anlage, um später modulare Abschnitte zum Tunnel hinzuzufügen. Wenn Sie heute einen 40-Fuß-Tunnel kaufen, stellen Sie sicher, dass Sie Platz haben, um ihn auf 60 Fuß zu erweitern, wenn sich Ihre Produktion in drei Jahren verdoppelt. Stellen Sie sicher, dass der gesamte Innenrahmen aus vollständig geschweißtem Edelstahl mit geneigten Oberflächen besteht, damit das Spülwasser sofort abfließt. Stehendes Wasser in einem Gefrierschrank birgt enorme Hygienerisiken.
Implementierungsrisiken
Installationshürden können die Projektzeitpläne erheblich verzögern. Einschränkungen bei der Grundfläche einer Anlage bestimmen oft die Abmessungen der Ausrüstung. Die strukturelle Bodenbelastung muss schwere Gefriergeräte tragen. Die vorhandene Kälteanlage muss über eine ausreichende Kapazität verfügen. Eine unzureichende zentrale Ammoniak- oder Freonkapazität kann den neuen Gefrierschrank lahmlegen. Berücksichtigen Sie diese Infrastrukturrisiken, bevor Sie Bestellungen unterzeichnen.
Sie müssen den genauen Kältebedarf des neuen Tunnels in Tonnen berechnen und ihn mit der verfügbaren Kapazität in Ihrem Maschinenraum vergleichen. Wenn Ihre Kompressoren in den Sommermonaten bereits zu 90 % ausgelastet sind, führt der Einbau eines riesigen Dauerfrosters zum Absturz des gesamten Systems. Möglicherweise müssen Sie Ihre Kompressoren, Kondensatoren und Rohrleitungsinfrastruktur aufrüsten, bevor der Tunnel überhaupt auf der Baustelle ankommt.
Kosten-Wert-Kompromisse bei kontinuierlichen Gefriersystemen
Kapitalausgaben (CapEx) vs. betriebliche Einsparungen (OpEx)
Tunnelfroster erfordern eine hohe Anfangsinvestition. Sie führen jedoch langfristig zu enormen betrieblichen Einsparungen. Die Arbeitskosten sinken, da der manuelle Palettentransport entfällt. Der stationäre Betrieb verbessert die Gesamtenergieeffizienz. Durch die reduzierte Produkthandhabung werden physische Schäden am Fleisch minimiert. Diese OpEx-Einsparungen rechtfertigen den anfänglichen CapEx schnell.
Denken Sie an den Gabelstaplerverkehr, der zum Be- und Entladen einer Batch-Strahlzelle erforderlich ist. Sie haben Fahrer, die Paletten einfahren, 24 Stunden warten und sie dann wieder herausbewegen. Ein kontinuierliches System entnimmt das Produkt direkt von der Verpackungslinie, friert es ein und liefert es direkt an den Palettierer. Sie eliminieren die Zwischenschritte bei der Handhabung, reduzieren den Wartungsaufwand für den Gabelstapler und verkürzen die Arbeitsstunden, die für die Verwaltung des Gefrierprozesses erforderlich sind.
Ertragssicherung als Finanzkennzahl
Die Ertragssicherung ist eine entscheidende Finanzkennzahl. Schnelles Einfrieren reduziert den Tropfverlust erheblich. Eine Einsparung von nur einem Prozent Feuchtigkeitsgewicht ist äußerst rentabel. Dies führt zu massiven Einsparungen von mehreren Millionen Pfund pro Jahr. Konservierte Feuchtigkeit bedeutet, dass Sie Fleisch und kein Wasser verkaufen. Berechnen Sie den ROI basierend auf genau diesen Ertragssicherungsdaten.
Wenn eine Anlage jährlich 50 Millionen Pfund Rindfleisch verarbeitet, entspricht eine Reduzierung des Tropfverlusts um 1 % einer Produkteinsparung von 500.000 Pfund. Bei 3,00 US-Dollar pro Pfund sind das 1,5 Millionen US-Dollar an erwirtschafteten Einnahmen pro Jahr. Die Kapitalkosten für die Gefrierausrüstung werden oft vollständig durch diese Ertragssicherung innerhalb der ersten 24 Betriebsmonate amortisiert. Die finanzielle Berechtigung wird deutlich, wenn man sich die Zellbiologie des Fleisches ansieht.
Abschluss
Ein kontinuierliches Gefriersystem ist eine wesentliche betriebliche Verbesserung. Ihr Erfolg hängt jedoch von der Kontrolle physikalischer Variablen ab. Sie müssen Dicke, Verpackung und Ladedichte streng verwalten. Verlassen Sie sich bei der Konfiguration Ihrer Produktionslinien nicht auf Vermutungen.
Starten Sie eine thermische Modellierungsstudie Ihrer spezifischen Fleischprodukte, um genaue Verweilzeiten zu bestimmen.
Führen Sie eine umfassende Verpackungsprüfung durch, um eingeschlossene Luft zu beseitigen und Lüftungsschlitze zu verbessern.
Wenden Sie sich vor der Beschaffung an Industriekältetechniker, um die genaue Kühllast zu berechnen.
Legen Sie strenge Standardarbeitsanweisungen für Bandbeladungsmuster fest, um eine Kanalisierung des Luftstroms zu verhindern.
FAQ
F: Was ist die ideale Temperatur für einen Tunnel-Schockfroster für Fleisch?
A: Wird normalerweise zwischen -30 °C und -40 °C betrieben, um schnelle Gefriergeschwindigkeiten mit Energieeffizienz und Feuchtigkeitskontrolle in Einklang zu bringen.
F: Wie wirkt sich die Verpackung auf die Schockgefrierzeit aus?
A: Verpackungsmaterialien wie Wellpappe und eingeschlossene Luft wirken isolierend. Eine schlecht gestaltete Verpackung kann die erforderliche Gefrierzeit im Vergleich zu reinen oder optimierten Produkten verdoppeln.
F: Was ist der Unterschied zwischen einem Tunnelfroster und einem Batch-Schockfroster?
A: Ein Tunnelfroster verwendet ein kontinuierliches Förderband für das stationäre Einfrieren großer Mengen, während bei einem Batch-Schockfroster statische Paletten für einen festgelegten Zyklus in einen versiegelten Raum geladen werden müssen.
F: Wie unterscheidet sich das IQF-Tunnelgefrieren vom Massentunnel-Schockgefrieren für Fleisch?
A: Beim IQF-Tunnelgefrieren werden einzelne Stücke mithilfe eines Hochgeschwindigkeitsluftstroms schnell getrennt gefriert, um ein Verklumpen zu verhindern. Beim Massentunnel-Schockgefrieren werden größere, gruppierte oder verpackte Fleischprodukte auf einem kontinuierlichen Förderband verarbeitet.
F: Wie berechnet man die Gefrierzeit für Fleischprodukte?
A: Die Gefrierzeit wird anhand von Variablen wie der anfänglichen Produkttemperatur, der Zielkerntemperatur, der Produktdicke, der Wärmeleitfähigkeit des Fleisches und der Geschwindigkeit/Temperatur des Luftstroms des Gefrierschranks berechnet.
F: Kann ein Tunnel-Schockfroster mehrere Fleischstärken gleichzeitig verarbeiten?
A: Davon wird dringend abgeraten. Um die Lebensmittelsicherheit zu gewährleisten, muss die Bandgeschwindigkeit auf das dickste Produkt eingestellt werden. Dies bedeutet, dass dünnere Produkte übermäßig verarbeitet werden, was zu Energieverschwendung und möglicherweise zu einer Verschlechterung der Qualität führt.
F: Was verursacht Gefrierbrand in einem Tunnel-Schockfroster?
A: Gefrierbrand entsteht durch Feuchtigkeitssublimation. In einem Tunnelfroster tritt es auf, wenn unverpacktes Fleisch aufgrund langsamer Bandgeschwindigkeiten oder schlechter Luftstromverteilung länger als nötig Luft mit hoher Geschwindigkeit und niedriger Luftfeuchtigkeit ausgesetzt ist.