Вы здесь: Дом »
Блоги »
Горячие точки отрасли »
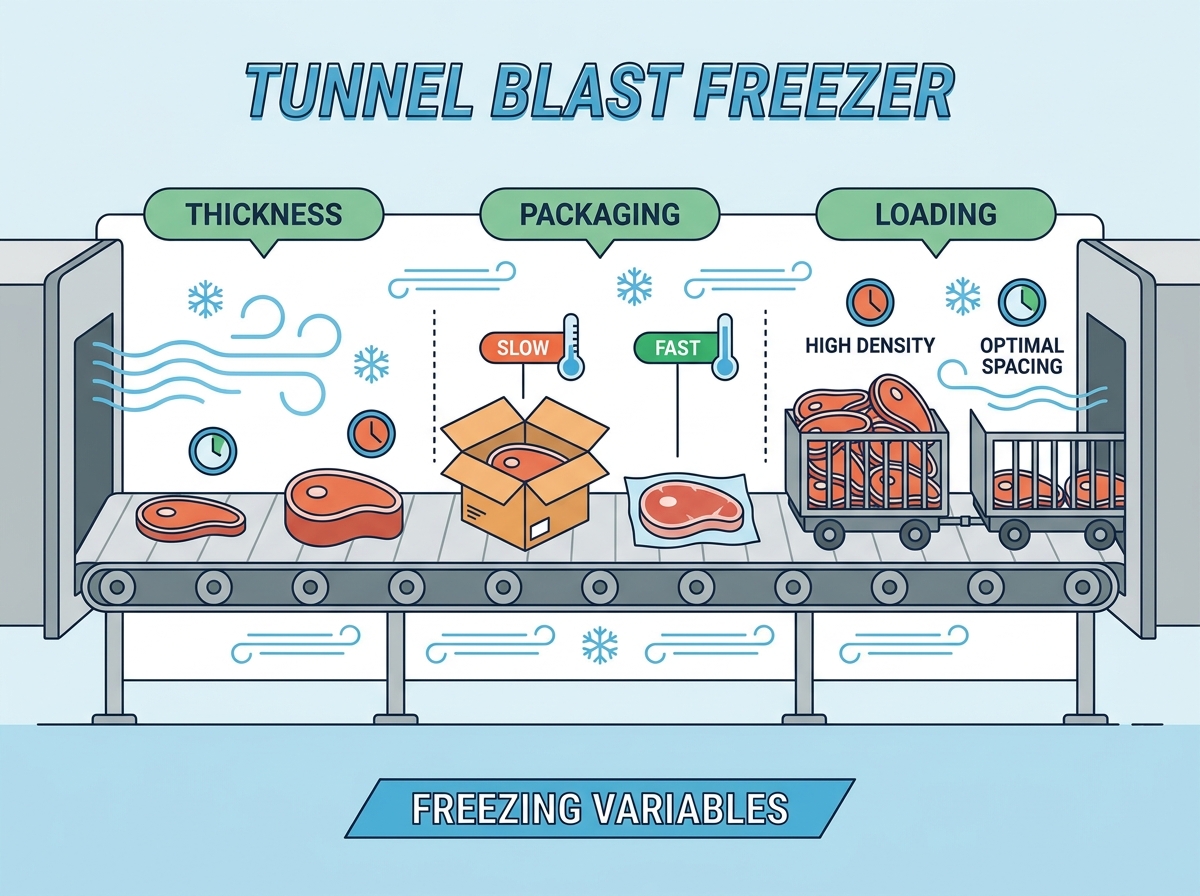
Туннельная шоковая заморозка мяса: как толщина, упаковка и загрузка влияют на время заморозки
Туннельная шоковая заморозка мяса: как толщина, упаковка и загрузка влияют на время заморозки
Просмотры: 0 Автор: Редактор сайта Время публикации: 4 августа 2026 г. Происхождение: Сайт
Крупнообъемные мясоперерабатывающие предприятия сталкиваются с постоянным противоречием между производительностью и качеством продукции. Неэффективная теплопередача приводит к узким местам производства, серьезным потерям урожая и увеличению затрат энергии. Непредсказуемое время замерзания редко является неисправностью одной лишь холодильной установки. Обычно они являются результатом несовпадения операционных переменных. В частности, переменная толщина мяса, высокоизолированная упаковка и неоптимальная загрузка ленты затрудняют поток воздуха. Чтобы максимизировать отдачу от инвестиций в В туннельной камере шоковой заморозки инженеры предприятий и руководители предприятий должны оценить точную термодинамическую взаимосвязь между продуктом, его упаковкой и конструкцией непрерывного воздушного потока оборудования. Понимание этих переменных обеспечивает постоянство внутренней температуры и предотвращает дорогостоящие задержки производства. Операторы предприятий должны выйти за рамки теоретических диаграмм производительности и взглянуть на физическую реальность на конвейерной ленте. Устранив коренные причины термического сопротивления, вы сможете стабилизировать графики производства и защитить целостность продукции.
Ключевые выводы
Толщина определяет время выдержки: время замораживания увеличивается экспоненциально, а не линейно, с толщиной продукта, что требует точной калибровки скорости ленты.
Упаковка является тепловым барьером. Захваченный воздух и гофрированные материалы действуют как изоляторы; Оптимизация конструкции корпуса и выравнивания воздушного потока может сократить время замораживания до 50%.
Плотность загрузки контролирует воздушный поток: максимальное покрытие ленты без препятствия вертикальному или горизонтальному потоку воздуха предотвращает мертвые зоны и неравномерное замерзание.
Непрерывная и периодическая эффективность: Туннельные аппараты шоковой заморозки обеспечивают превосходную консистенцию однородных мясных продуктов по сравнению с камерами шоковой заморозки периодического действия при условии, что входные переменные остаются стабильными.
IQF или массовая шоковая заморозка: Выбор между индивидуальной быстрой заморозкой (IQF) и туннельной шоковой заморозкой полностью зависит от размера продукта, целевого образования кристаллов льда и желаемого удержания влаги.
Механика туннельной шоковой заморозки в мясопереработке
Формулировка проблемы (критерии успеха)
Промышленная заморозка мяса требует строгих базовых требований. Основная цель – добиться быстрого снижения внутренней температуры. Такое быстрое падение немедленно останавливает рост микробов. Это также сводит к минимуму потери капель в процессе оттаивания. Успех измеряется постоянной температурой ядра во всех партиях продукции. Предприятия должны сбалансировать эту скорость с потреблением энергии. Любое отклонение ставит под угрозу безопасность пищевых продуктов и выход продукта. Когда вы ходите по цеху высокопроизводительного завода, успех линии заморозки определяет темп всей операции. Если морозильная камера дает задний ход, пол для резки останавливается.
Мы измеряем успех скоростью, с которой тепловой центр мяса проходит зону максимального образования кристаллов льда. Эта зона обычно находится между -1°C и -5°C. Чем быстрее мясо проходит этот температурный диапазон, тем мельче кристаллы льда. Маленькие кристаллы льда защищают клеточную структуру мышечной ткани. Большие кристаллы льда действуют как микроскопические ножи, прокалывая клеточные стенки и вызывая массовую очистку, когда конечный пользователь размораживает продукт.
Непрерывные и периодические системы
Туннельные морозильники непрерывного действия работают с использованием стационарной механики с конвейерным приводом. Они беспрепятственно перемещают продукт через зоны с контролируемой температурой. Традиционные камеры шоковой заморозки периодического действия основаны на статических помещениях, уложенных на поддоны. Пакетные системы требуют ручной загрузки и разгрузки. Непрерывные системы исключают этот трудоемкий этап. Они имеют решающее значение для высокопроизводительных и однородных мясных линий. Стабильный поток воздуха в туннеле обеспечивает одинаковую термическую обработку каждого продукта.
В периодической системе поддоны в центре помещения замерзают гораздо медленнее, чем те, что находятся рядом с испарителями. Это приводит к значительным различиям в качестве продукции в пределах одной партии. Система непрерывного действия решает эту проблему, перемещая каждую коробку или кусок мяса через одни и те же испарители с одинаковой скоростью. Термодинамическое воздействие одинаково для единицы единиц и единиц десяти тысяч.
IQF в сравнении с туннельной шоковой заморозкой сыпучих материалов/корки
Отдельные туннели быстрой заморозки служат определенной цели. Они предназначены для быстрого раздельного замораживания небольших кусков. Нарезанные кубиками части мяса и птицы значительно выигрывают от технологии IQF. Стандартные туннельные камеры шоковой заморозки рассчитаны на различные нагрузки. Они предназначены для более крупных кусков мяса и мяса в коробках. Массовые туннели предназначены для проникновения в плотные, упакованные предметы. Выбор правильной системы полностью зависит от размеров вашего продукта.
В системах IQF часто используется псевдоожижение. Высокоскоростной воздух продувается через сетчатую ленту, поднимая маленькие кусочки мяса и замораживая их по отдельности, чтобы они не слиплись. В туннелях для массовых грузов используется направленный горизонтальный или вертикальный поток воздуха для отвода тепла от тяжелых коробок или больших обнаженных кусков, лежащих ровно на ленте. Вы не можете пропустить 60-фунтовые коробки с говяжьей обрезкой через туннель псевдоожижения IQF, а пропускание нарезанной кубиками курицы через туннель для массовых грузов приведет к получению твердого замороженного куска мяса.
Базовые рабочие параметры и протоколы
Замораживание мяса требует определенных стандартных температурных диапазонов. Системы обычно работают при температуре от -30°C до -40°C. Высокоскоростной поток воздуха является абсолютной необходимостью. Быстрый воздух удаляет тепловой пограничный слой, окружающий продукт. Требования протокола диктуют быстрое достижение безопасной внутренней температуры. Целевой показатель обычно составляет -18°C в установленные сроки. Соблюдение этих протоколов обеспечивает строгую безопасность пищевых продуктов и соответствие нормативным требованиям.
Предварительно охладите туннель до заданной рабочей температуры, прежде чем подавать на ленту какой-либо продукт.
Проверьте скорость воздушного потока по ленте с помощью анемометра, чтобы убедиться в отсутствии мертвых зон.
Загрузите продукт в соответствии с указанным рисунком плотности для этого конкретного SKU.
Контролируйте внутреннюю температуру самого толстого куска мяса, выходящего из туннеля, в течение первого часа производства.
Отрегулируйте частотно-регулируемый привод на конвейерной ленте, чтобы ускорить или замедлить время выдержки в зависимости от показаний внутренней температуры.
Как толщина мяса влияет на время заморозки и размер оборудования
Физика теплопроводности мяса
Толщина мяса имеет нелинейную зависимость от времени замораживания. Принципы уравнения Планка ясно объясняют это термодинамическое поведение. Отвод тепла замедляется по мере утолщения замороженного внешнего слоя. Эта замороженная корка действует как внутренний изолятор. Удвоение толщины мяса может увеличить необходимое время замораживания более чем в четыре раза. Операторы должны учитывать это экспоненциальное увеличение при планировании производства.
Когда поверхность жаркого из говядины замерзает, этот замороженный слой имеет другую теплопроводность, чем незамерзший центр. Холодильная система должна отводить тепло из теплого центра через замерзшую корку. По мере утолщения коры скорость теплопередачи резко падает. Вот почему вы не можете просто линейно экстраполировать время замерзания. Для застывания куска толщиной 4 дюйма не требуется в два раза больше времени, чем для куска толщиной 2 дюйма; это занимает значительно больше времени.
Отношение площади поверхности к объему
Толстые первичные отрубы демонстрируют уникальную динамику замораживания. Говяжьи куски и целая птица имеют низкое соотношение площади поверхности к объему. Для полного замерзания им требуется длительное время выдержки. Тонкие обработанные предметы замерзают гораздо быстрее. Котлеты для гамбургеров и куриные грудки имеют высокое соотношение площади поверхности к объему. Они быстро поглощают холодный воздух всей своей широкой поверхностью. Смешение этих профилей на одной линии приводит к серьезной неэффективности обработки.
Если вы запускаете тонкие котлеты для гамбургеров и толстые говяжьи голавля на одной ленте, вам необходимо установить скорость ленты для голавлей. Это означает, что котлеты для гамбургеров останутся в туннеле еще долгое время после того, как они полностью заморозятся. Это приводит к потере холодильной мощности и подвергает котлеты ненужному обезвоживанию. Планирование производства должно группировать продукты с одинаковым соотношением площади поверхности к объему, чтобы максимизировать эффективность морозильного оборудования.
Образование кристаллов льда и целостность тканей
Скорость заморозки напрямую влияет на общее качество мяса. Медленное замораживание толстых кусков приводит к образованию крупных внеклеточных кристаллов льда. Эти большие кристаллы разрывают нежные мышечные волокна. Эти повреждения приводят к чрезмерной продувке и потере влаги при оттаивании. Текстура значительно ухудшается, когда целостность клеток нарушается. Быстрый отвод тепла от высокоскоростного туннельная камера шоковой заморозки для мяса сохраняет эту клеточную структуру.
Мы постоянно видим это на плохо управляемых объектах. Они перегружают ленту толстыми срезами, температура воздуха повышается, и процесс замерзания затягивается на часы. Когда это мясо размораживают для дальнейшей обработки, пол покрывается красной продувкой. Эта чистка — это потеря веса, а потеря веса — это потерянный доход. Быстрое замораживание удерживает влагу внутри мышечных клеток, где ей и место.
Оценочный параметр
Покупатели должны выбирать оборудование в зависимости от толщины самого толстого продукта. Тщательно оцените самый крупный SKU в вашем производственном комплексе. Змеевики испарителя должны выдерживать максимальную тепловую нагрузку. Длина ремня должна соответствовать максимальному необходимому времени выдержки. Занижение габаритов агрегата приводит к неполному промерзанию. При превышении габаритов теряется ценная площадь и энергетические ресурсы.
Тип мясного продукта
Средняя толщина
Расчетное время выдержки (воздух -35°C)
Первичный ограничивающий фактор
Котлеты для бургеров (голые)
0,5 дюйма
15–25 минут
Поверхностное обезвоживание
Куриные грудки (голые)
1,0 дюйма
35–50 минут
Плотность загрузки ленты
Свиные корейки (в вакуумной упаковке)
3,5 дюйма
120–160 минут
Внутреннее термическое сопротивление
Обрезь говяжья в упаковке (гофрированная)
6,0 дюймов
240 - 360+ минут
Изоляция упаковки
Влияние упаковки на термическое сопротивление
Упаковочные материалы в качестве изоляторов
Обычные упаковочные материалы для мяса обладают различной термостойкостью. Мы измеряем это сопротивление как значение R. Продукты без покрытия быстро замерзают без каких-либо тепловых барьеров. Мясо в полиэтиленовой упаковке испытывает небольшую задержку теплопередачи. Продукты в вакуумной упаковке работают лучше за счет удаления внутреннего воздуха. Коробки из гофрированного картона действуют как тяжелые изоляторы. Они резко замедляют процесс замораживания.
Картон буквально создан для того, чтобы удерживать воздух внутри своих канавок. Это делает его отличным материалом для сохранения тепла, что является полной противоположностью тому, что вам нужно в морозильном туннеле. Когда вы помещаете 60-фунтовый кусок мяса в коробку из гофрокартона, вы заставляете систему охлаждения преодолевать слой изоляции еще до того, как он достигнет продукта. Это значительно увеличивает время простоя и требует гораздо более длинных конвейерных лент.
Опасность воздушных зазоров и свободного пространства
Захваченный воздух внутри герметичной упаковки опасен. Он действует как высокоэффективный теплоизолятор. Воздушные зазоры сильно замедляют проникновение холодного воздуха. Свободное пространство в коробках предотвращает прямой контакт с замерзающей средой. Этот изоляционный эффект заставляет оборудование работать интенсивнее. Удаление захваченного воздуха имеет решающее значение для эффективной теплопередачи.
Если коробка заполнена только на 80%, оставшиеся 20% — это просто мертвый воздух. Холодный воздух из испарителей попадает на внешнюю поверхность коробки, охлаждает картон, а затем охлаждает мертвый воздух внутри, прежде чем он сможет начать отводить тепло от мяса. Вакуумная упаковка полностью исключает это свободное пространство. Пластиковая пленка плотно прилегает к мясу, обеспечивая прямую передачу тепла от холодного воздуха к поверхности продукта.
Редизайн корпуса и выравнивание воздушного потока
Реальная оптимизация конструкции приводит к значительному повышению эффективности. Режимы подачи воздуха в камере шоковой заморозки должны соответствовать упаковке продукта. Корпуса обновленной конструкции оснащены стратегически важными вентиляционными отверстиями. Эти прорези позволяют холодному воздуху проходить непосредственно над мясом. Эта синергия может сократить общее время заморозки до 50%. Правильное выравнивание воздушного потока максимизирует охлаждающую способность оборудования.
Мы часто работаем с инженерами по упаковке, чтобы пробить определенные отверстия по бокам и концам коробок из гофрокартона. Если туннель продувает воздух горизонтально через ленту, отверстия должны совпадать с этим потоком воздуха. Холодный воздух входит в одну сторону коробки, отбирает тепло непосредственно у мяса, завернутого в полиэтиленовую пленку, и выходит из другой стороны. Это простое механическое изменение может сократить необходимое время простоя на несколько часов.
Риск реализации
Выбирать морозильную камеру на основе данных о сыром мясе рискованно. Настоящие производственные линии часто замораживают упакованные товары. Расчеты с использованием «голого мяса» существенно занижают необходимое время выдержки. Это несоответствие приводит к образованию мягких центров и бракованных партий. Всегда проверяйте время замораживания, используя готовую к производству упаковку. Точные испытания предотвращают дорогостоящие модификации оборудования в дальнейшем.
Я видел, как предприятия покупали систему заморозки стоимостью в несколько миллионов долларов, основанную на термических данных голых куриных грудок. Шесть месяцев спустя отдел маркетинга решает продавать курицу в картонных коробках, готовых для розничной продажи. Завод пропускает картонные коробки через туннель, и внутренняя температура оказывается на уровне -2°C вместо -18°C. Оборудование не было рассчитано на термическое сопротивление картонной коробки. Вы должны спроектировать систему для окончательного упакованного состояния.
Ленточная загрузка и оптимизация воздушного потока
Калибровка скорости ленты
Частотно-регулируемые приводы необходимы на конвейерных лентах. ЧРП позволяют операторам точно регулировать время простоя. Различные профили мяса требуют разного времени выдержки. Динамический контроль времени заморозки обеспечивает стабильное качество. Операторы могут замедлить движение ленты при резке большой толщины. Они могут ускорить процесс для тонких, голых продуктов.
VFD — это рулевое колесо морозильного туннеля. Без этого вы будете привязаны к единой скорости производства независимо от того, какой продукт будет выпускаться на конвейере. Руководители предприятий должны определить необходимые настройки частоты частотного преобразователя для каждой отдельной позиции. Эти настройки должны быть размещены непосредственно на панели управления, чтобы операторам не приходилось угадывать правильную скорость во время переключений.
Расстояние между продуктами и динамика воздушного потока
Мясо должно быть стратегически расположено на поясе. Недостаточное расстояние создает явление, известное как ченнелинг. Высокоскоростной воздух легко обходит плотно упакованный продукт. Он идет по пути наименьшего сопротивления через пустые промежутки. Это создает мертвые зоны, в которых мясо замерзает слишком медленно. Равномерное расстояние заставляет воздух перемещаться по каждой поверхности продукта.
Воздух ведет себя как вода; он всегда выберет самый простой путь. Если вы свалите огромную кучу мяса в центр ленты и оставите края пустыми, холодный воздух просто хлынет по пустым краям. Мясо в центре не получит необходимого конвективного охлаждения. Вы должны равномерно распределить продукт по всей ширине ленты, чтобы воздух мог протолкнуть продукт.
Плотность загрузки и пропускная способность
Перегрузка ленты максимизирует теоретическую пропускную способность бумаги. Однако на практике это серьезно ограничивает необходимый поток воздуха. Ограниченный поток воздуха значительно увеличивает фактическое время замораживания. Это сопряжено с риском неполного замораживания сердцевины и нарушений безопасности пищевых продуктов. Поиск оптимальной плотности загрузки — это эксплуатационный компромисс. Вы должны сбалансировать объем с термодинамической эффективностью.
Существует физический предел тому, сколько тепла могут отвести испарители в минуту. Если вы положите на ленту 10 000 фунтов теплого мяса, в то время как система рассчитана всего на 5 000 фунтов, температура воздуха внутри туннеля повысится. Холодильная установка будет работать на 100% мощности, но по-прежнему не сможет снизить температуру. Мясо выйдет из туннеля мягким, и вам придется поместить его в морозильную камеру, чтобы завершить работу, что сводит на нет всю цель непрерывной системы.
Стратегия смягчения последствий
Внедрите стандартные рабочие процедуры для загрузки ленты. Создавайте специальные шаблоны для основных нарезок и мяса в коробках. Отдельные порции требуют другого расстояния, чем большие коробки. Обучите рабочих линии поддерживать именно такие схемы загрузки. Последовательная загрузка предотвращает образование каналов и устраняет мертвые зоны. СОПы гарантируют предсказуемое время заморозки во всех сменах.
Определите точный зазор, необходимый между коробками (например, 2 дюйма со всех сторон), чтобы обеспечить проникновение вертикального воздушного потока.
Установите физические направляющие или лазерные линии на подающем конвейере, чтобы помочь работникам правильно выровнять продукт.
Назначьте специального специалиста по контролю качества, который будет контролировать плотность подающей ленты каждые 30 минут.
Используйте автоматические распределительные шейкеры для небольших продуктов IQF, чтобы обеспечить равномерную глубину слоя перед входом в зону замораживания.
Оценка туннельной камеры шоковой заморозки: система принятия решения покупателем
Сопоставление характеристик и результатов
Оценка аппаратных компонентов требует сопоставления функций с результатами производства. Конструкция змеевика испарителя влияет на время непрерывной работы. Конфигурации вентиляторов определяют проникновение воздуха через плотные грузы. Материалы ремней влияют на санитарные условия и динамику воздушного потока. Вы не можете просто посмотреть на общую мощность; вам нужно посмотреть, как эта сила применяется к продукту.
Компонент
Параметры функции
Операционный результат
Змеевики испарителя
Широкое расстояние между ребрами и плотные ребра
Широкий интервал увеличивает время работы между циклами оттаивания за счет большего накопления инея.
Конфигурации вентиляторов
Осевые и центробежные вентиляторы
Центробежные вентиляторы преодолевают высокое статическое давление из-за плотно упакованного мяса.
Типы ремней
Модульный пластик против нержавеющей сетки
Нержавеющая сетка обеспечивает превосходное проникновение воздушного потока и долговечность при тяжелых нагрузках.
Системы размораживания
Горячий газ против размораживания водой
Горячий газ сокращает время выполнения работ и более эффективно удаляет лед с змеевиков.
Панели корпуса
4-дюймовые и 6-дюймовые изолированные панели
Более толстые панели уменьшают проникновение тепла и снижают нагрузку на холодильную установку.
Проверка и мониторинг протокола
Мониторинг в режиме реального времени необходим для контроля качества. Оцените возможности системы по отслеживанию температуры воздуха. Постоянно контролируйте скорость воздуха и скорость ленты. Убедитесь, что установка позволяет командам проверять температуру ядра. Последовательный мониторинг доказывает, что пороговые значения успешно достигаются. Регистрация данных способствует строгому соблюдению нормативных требований.
Современные системы используют элементы управления ПЛК для отслеживания температуры воздуха, выходящего из испарителей, и воздуха, возвращающегося в них. Разница между этими двумя числами говорит вам, сколько тепла отводится от мяса. Если температура возвратного воздуха начинает падать, это означает, что мясо становится холоднее и поглощает меньше тепла. Операторы используют эти данные для точной настройки скорости ленты в режиме реального времени.
Масштабируемость и соответствие требованиям
Оцените способность системы масштабироваться с будущим увеличением. Объемы производства редко остаются неизменными с течением времени. Оборудование должно соответствовать строгим стандартам пищевой безопасности. Гигиенические принципы проектирования диктуют простоту очистки и осмотра. Ищите функции, поддерживающие автоматизированные системы очистки на месте. Соблюдение требований предотвращает дорогостоящие простои и отзыв продукции.
При проектировании планировки оставьте физическое пространство на объекте, чтобы позже добавить в туннель модульные секции. Если вы покупаете 40-футовый туннель сегодня, убедитесь, что у вас есть место для расширения его до 60 футов, когда ваше производство удвоится через три года. Убедитесь, что вся внутренняя конструкция полностью сварена из нержавеющей стали и имеет наклонные поверхности, чтобы промывочная вода стекала немедленно. Стоячая вода внутри морозильной камеры создает огромные санитарные риски.
Риски реализации
Препятствия при установке могут значительно задержать сроки реализации проекта. Ограничения по занимаемой площади часто определяют размеры оборудования. Конструкционная нагрузка на пол должна выдерживать тяжелое морозильное оборудование. Существующая холодильная установка должна иметь достаточную мощность. Недостаточная мощность центрального хранилища аммиака или фреона повредит новую морозильную камеру. Устраните эти инфраструктурные риски, прежде чем подписывать заказы на поставку.
Вы должны рассчитать точное количество тонн холода, необходимое для нового туннеля, и сравнить его с доступной мощностью вашего машинного отделения. Если ваши компрессоры уже работают на 90% мощности в летние месяцы, установка массивной морозильной камеры непрерывного действия приведет к сбою всей системы. Возможно, вам придется модернизировать компрессоры, конденсаторы и трубопроводную инфраструктуру еще до того, как туннель прибудет на площадку.
Соотношение цены и качества в системах непрерывного замораживания
Капитальные затраты (CapEx) и операционная экономия (OpEx)
Туннельные морозильники требуют высоких первоначальных капиталовложений. Однако они обеспечивают огромную долгосрочную операционную экономию. Затраты на рабочую силу снижаются, поскольку исключается необходимость ручного перемещения поддонов. Стационарная работа повышает общую энергоэффективность. Уменьшение необходимости обращения с продуктом сводит к минимуму физическое повреждение мяса. Такая экономия операционных расходов быстро оправдывает первоначальные капитальные затраты.
Подумайте о движении вилочных погрузчиков, необходимых для загрузки и разгрузки камеры периодической обработки. У вас есть водители, которые завозят поддоны, ждут 24 часа и вывозят их. Система непрерывного действия забирает продукт прямо с упаковочной линии, замораживает его и доставляет прямо на паллетайзер. Вы исключаете промежуточные этапы обработки, сокращаете расходы на обслуживание вилочных погрузчиков и сокращаете трудозатраты, необходимые для управления процессом заморозки.
Сохранение доходности как финансовый показатель
Сохранение доходности является важнейшим финансовым показателем. Быстрое замораживание значительно снижает потери капель. Экономия всего лишь одного процента влаги очень выгодна. Это приводит к огромной экономии миллионов фунтов ежегодно. Сохранение влаги означает, что вы продаете мясо, а не воду. Рассчитайте рентабельность инвестиций на основе этих точных данных о сохранении урожайности.
Если завод ежегодно перерабатывает 50 миллионов фунтов говядины, снижение капельных потерь на 1% соответствует 500 000 фунтов сэкономленного продукта. При цене 3,00 доллара за фунт это составляет 1,5 миллиона долларов возмещенного дохода каждый год. Капитальные затраты на морозильное оборудование часто полностью окупаются за счет сохранения урожая в течение первых 24 месяцев эксплуатации. Финансовое обоснование становится очевидным, если взглянуть на клеточную биологию мяса.
Заключение
Система непрерывного замораживания является серьезной операционной модернизацией. Однако его успех зависит от контроля физических переменных. Вы должны строго контролировать толщину, упаковку и плотность загрузки. Не полагайтесь на догадки при настройке производственных линий.
Начните исследование термического моделирования ваших конкретных мясных продуктов, чтобы определить точное время выдержки.
Проведите комплексную проверку упаковки, чтобы устранить скопившийся воздух и улучшить вентиляционные отверстия.
Перед покупкой проконсультируйтесь с инженерами по промышленному холодильному оборудованию, чтобы рассчитать точную холодильную нагрузку.
Установите строгие стандартные рабочие процедуры для схем загрузки ленты, чтобы предотвратить направление воздушного потока.
Часто задаваемые вопросы
Вопрос: Какова идеальная температура для туннельной камеры шоковой заморозки мяса?
Ответ: Обычно работает при температуре от -30°C до -40°C, чтобы сбалансировать быструю скорость замораживания с энергоэффективностью и контролем влажности.
Вопрос: Как упаковка влияет на время шоковой заморозки?
О: Упаковочные материалы, такие как гофрированный картон и захваченный воздух, действуют как изоляторы. Плохо спроектированная упаковка может удвоить необходимое время замораживания по сравнению с простой или оптимизированной продукцией.
Вопрос: В чем разница между туннельной морозильной камерой и камерой шоковой заморозки?
Ответ: В туннельной морозильной камере используется непрерывная конвейерная лента для стационарной заморозки больших объемов, тогда как в камере шоковой заморозки требуется загрузка статических поддонов в герметичное помещение для выполнения заданного цикла.
Вопрос: Чем туннельная заморозка IQF отличается от туннельной шоковой заморозки мяса?
Ответ: При туннельной заморозке IQF отдельные кусочки быстро замораживаются по отдельности, используя высокоскоростной поток воздуха для предотвращения комкования. Массовая туннельная шоковая заморозка обрабатывает более крупные, сгруппированные или упакованные мясные продукты на непрерывном ленточном конвейере.
Вопрос: Как вы рассчитываете время заморозки мясных продуктов?
Ответ: Время замораживания рассчитывается с использованием таких переменных, как начальная температура продукта, целевая температура внутри продукта, толщина продукта, теплопроводность мяса и скорость/температура воздушного потока в морозильной камере.
Вопрос: Может ли туннельная камера шоковой заморозки одновременно обрабатывать мясо различной толщины?
Ответ: Это крайне нежелательно. Скорость ленты должна быть установлена для самого толстого продукта, чтобы обеспечить безопасность пищевых продуктов, а это означает, что более тонкие предметы будут подвергаться чрезмерной обработке, тратя энергию и потенциально ухудшая качество.
Вопрос: Что вызывает ожоги в туннельной камере шоковой заморозки?
Ответ: Ожог при замерзании вызван сублимацией влаги. В туннельной морозильной камере это происходит, если неупакованное мясо подвергается воздействию высокоскоростного воздуха с низкой влажностью дольше, чем необходимо, из-за низкой скорости ленты или плохого распределения воздушного потока.