Vous êtes ici : Maison »
Blogues »
Points chauds de l’industrie »
Surgélation en tunnel pour la viande : comment l'épaisseur, l'emballage et le chargement affectent le temps de congélation
Surgélation en tunnel pour la viande : comment l'épaisseur, l'emballage et le chargement affectent le temps de congélation
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-04 Origine : Site
Les installations de transformation de viande à grand volume sont confrontées à une tension constante entre le débit et la qualité des produits. Un transfert thermique inefficace entraîne des goulots d’étranglement dans la production, de graves pertes de rendement et une augmentation des dépenses énergétiques. Des temps de congélation imprévisibles sont rarement dus à une défaillance de l’installation frigorifique à elle seule. Ils sont généralement le résultat de variables opérationnelles mal alignées. Plus précisément, l’épaisseur variable de la viande, les emballages hautement isolés et le chargement sous-optimal des bandes entravent la circulation de l’air. Pour maximiser le retour sur investissement d'un tunnel de surgélation , les ingénieurs des installations et les directeurs d'usine doivent évaluer la relation thermodynamique exacte entre le produit, son emballage et la conception du flux d'air continu de l'équipement. Comprendre ces variables garantit des températures à cœur constantes et évite des retards de production coûteux. Les exploitants d'usines doivent aller au-delà des tableaux de capacité théoriques et examiner les réalités physiques sur la bande transporteuse. En s'attaquant aux causes profondes de la résistance thermique, vous pouvez stabiliser les calendriers de production et protéger l'intégrité des produits.
Points clés à retenir
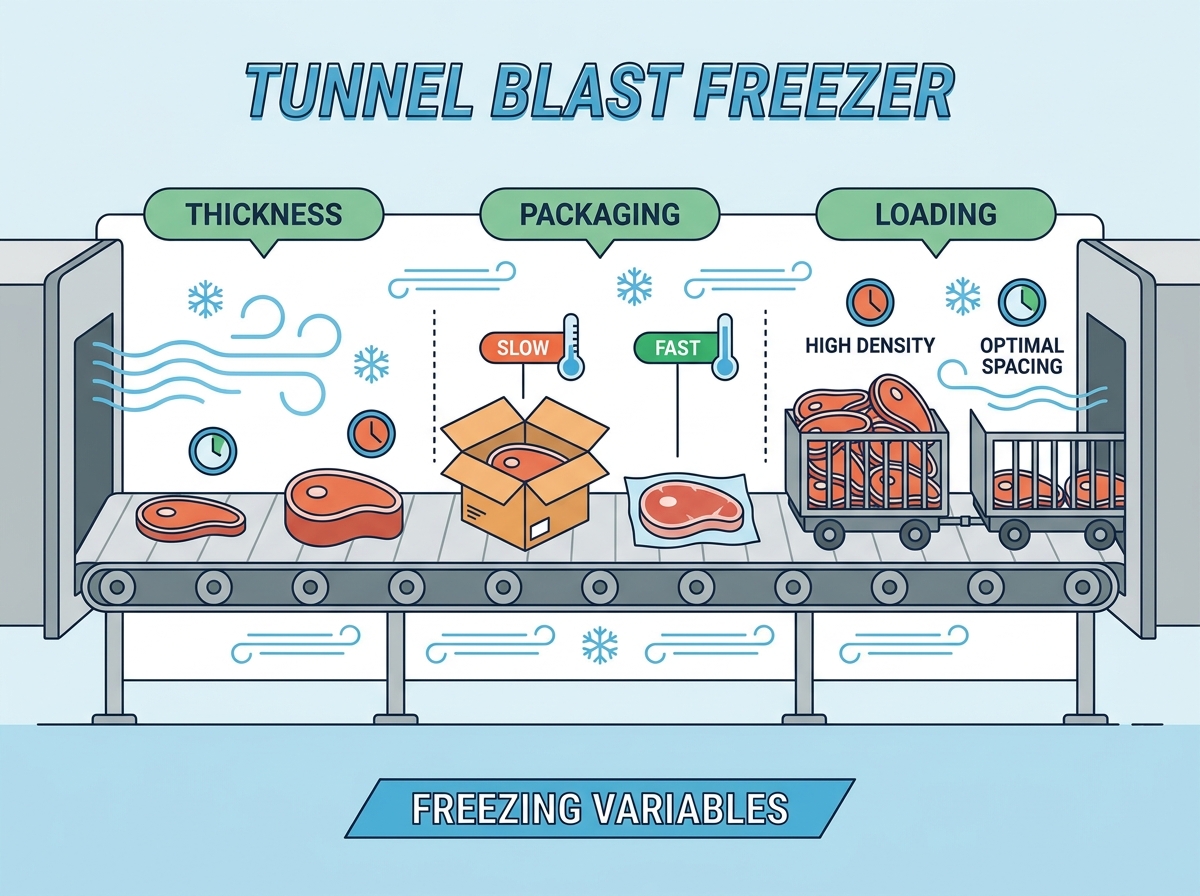
L'épaisseur dicte le temps de séjour : le temps de congélation augmente de façon exponentielle, et non linéaire, avec l'épaisseur du produit, ce qui nécessite un calibrage précis de la vitesse de la bande.
L'emballage est une barrière thermique : l'air emprisonné et les matériaux ondulés agissent comme des isolants ; L'optimisation de la conception du boîtier et de l'alignement du flux d'air peut réduire les temps de congélation jusqu'à 50 %.
La densité de chargement contrôle le flux d'air : maximiser la couverture de la bande sans obstruer le flux d'air vertical ou horizontal évite les zones mortes et le gel inégal.
Efficacité continue ou par lots : les surgélateurs tunnel offrent une consistance supérieure pour les produits carnés uniformes par rapport aux surgélateurs par lots, à condition que les variables d'entrée restent stables.
IQF ou congélation rapide en vrac : Le choix entre la congélation rapide individuelle (IQF) et la congélation rapide en tunnel en vrac/croûte dépend entièrement de la taille du produit, de la formation cible de cristaux de glace et de la rétention d'humidité souhaitée.
La mécanique d'un tunnel de surgélation dans la transformation de la viande
Cadrage du problème (critères de réussite)
La congélation industrielle de la viande exige des exigences de base strictes. L’objectif principal est d’obtenir une réduction rapide de la température centrale. Cette chute rapide arrête immédiatement la croissance microbienne. Il minimise également les pertes au cours du processus de décongélation. Le succès est mesuré par des températures à cœur constantes dans tous les lots de produits. Les installations doivent équilibrer cette vitesse avec la consommation d’énergie. Tout écart compromet la sécurité alimentaire et le rendement du produit. Lorsque vous parcourez l’usine de grande capacité, le succès de la ligne de congélation dicte le rythme de l’ensemble de l’opération. Si le congélateur recule, la sole de coupe s'arrête.
Nous mesurons le succès par la vitesse à laquelle le centre thermique de la viande traverse la zone de formation maximale de cristaux de glace. Cette zone se situe généralement entre -1°C et -5°C. Plus la viande traverse cette bande de température rapidement, plus les cristaux de glace sont petits. De petits cristaux de glace protègent la structure cellulaire du tissu musculaire. Les gros cristaux de glace agissent comme des couteaux microscopiques, perforant les parois cellulaires et provoquant une purge massive lorsque l'utilisateur final décongèle le produit.
Systèmes continus ou par lots
Les tunnels de congélation en continu fonctionnent à l'aide d'une mécanique en régime permanent entraînée par un convoyeur. Ils déplacent le produit en toute transparence à travers des zones de température contrôlée. Les surgélateurs traditionnels par lots reposent sur des salles statiques palettisées. Les systèmes par lots nécessitent un chargement et un déchargement manuels. Les systèmes continus éliminent cette étape fastidieuse. Ils sont essentiels pour les chaînes de viande uniformes et à haut débit. Un flux d'air constant dans un tunnel garantit que chaque produit reçoit un traitement thermique identique.
Dans un système batch, les palettes situées au centre de la pièce gèlent beaucoup plus lentement que celles situées à proximité des évaporateurs. Cela crée une grande variation dans la qualité des produits au sein d’un même lot. Un système continu résout ce problème en faisant passer chaque boîte ou morceau de viande devant les mêmes évaporateurs à la même vitesse. L'exposition thermodynamique est identique pour l'unité un et l'unité dix mille.
IQF vs congélation par tunnel en vrac/croûte
Les tunnels de congélation rapide individuels répondent à un objectif spécifique. Ils sont conçus pour une congélation rapide et séparée de petits morceaux. Les morceaux de viande et de volaille coupés en dés bénéficient grandement de la technologie IQF. Les tunnels de surgélation standard gèrent différentes charges. Ils sont conçus pour les coupes primaires plus grosses et les viandes en boîte. Les tunnels en vrac se concentrent sur la pénétration d’articles denses et emballés. Le choix du bon système dépend entièrement des dimensions de votre produit.
Les systèmes IQF utilisent souvent la fluidisation. L'air à grande vitesse souffle à travers une ceinture en maille, soulevant les petits morceaux de viande et les congelant individuellement afin qu'ils ne s'agglutinent pas. Les tunnels en vrac utilisent un flux d'air horizontal ou vertical dirigé pour évacuer la chaleur des boîtes lourdes ou des grandes coupes nues reposant à plat sur la bande. Vous ne pouvez pas faire passer des boîtes de 60 livres de parures de bœuf dans un tunnel de fluidisation IQF, et faire passer du poulet en dés dans un tunnel en vrac donnera un bloc de viande solide et congelé.
Paramètres opérationnels et protocoles de base
La congélation de la viande nécessite des plages de température standard spécifiques. Les systèmes fonctionnent généralement entre -30°C et -40°C. Un flux d’air à haute vitesse est une nécessité absolue. L'air rapide élimine la couche limite thermique entourant le produit. Les exigences du protocole imposent d’atteindre rapidement une température centrale sûre. L’objectif est généralement de -18°C dans des délais réglementés. Le respect de ces protocoles garantit une sécurité alimentaire stricte et une conformité réglementaire.
Pré-refroidir le tunnel à la température de fonctionnement cible avant d'introduire un produit dans le tapis.
Vérifiez la vitesse du flux d’air à travers la courroie à l’aide d’un anémomètre pour vous assurer qu’il n’existe aucune zone morte.
Chargez le produit selon le modèle de densité spécifié pour ce SKU spécifique.
Surveillez la température à cœur du morceau de viande le plus épais sortant du tunnel pendant la première heure de production.
Ajustez le variateur de fréquence sur la bande transporteuse pour accélérer ou ralentir le temps de séjour en fonction des lectures de température à cœur.
Comment l’épaisseur de la viande dicte le temps de congélation et le dimensionnement de l’équipement
La physique de la conductivité thermique dans la viande
L'épaisseur de la viande partage une relation non linéaire avec le temps de congélation. Les principes de l'équation de Plank expliquent clairement ce comportement thermodynamique. L'extraction de chaleur ralentit à mesure que la couche externe gelée s'épaissit. Cette croûte gelée agit comme un isolant interne. Doubler l’épaisseur de la viande peut plus que quadrupler le temps de congélation requis. Les opérateurs doivent tenir compte de cette augmentation exponentielle lors de la planification de la production.
Lorsque la surface d'un rôti de bœuf gèle, cette couche congelée a une conductivité thermique différente de celle du centre non congelé. Le système de réfrigération doit extraire la chaleur du centre chaud à travers la croûte gelée. À mesure que la croûte s’épaissit, le taux de transfert de chaleur diminue considérablement. C’est pourquoi vous ne pouvez pas simplement extrapoler les temps de congélation de manière linéaire. Une coupe de 4 pouces d'épaisseur ne met pas deux fois plus de temps à geler qu'une coupe de 2 pouces ; cela prend beaucoup plus de temps.
Rapports surface/volume
Les coupes primaires épaisses présentent une dynamique de congélation unique. Les rondelles de bœuf et la volaille entière ont un faible rapport surface/volume. Ils nécessitent des temps de séjour prolongés pour geler complètement. Les objets fins et transformés gèlent beaucoup plus rapidement. Les galettes de hamburger et les poitrines de poulet ont un rapport surface/volume élevé. Ils absorbent rapidement l’air froid sur leurs larges surfaces. Le mélange de ces profils sur une seule ligne entraîne de graves inefficacités de traitement.
Si vous faites passer des galettes de hamburger fines et des chevesnes de bœuf épaisses sur le même tapis, vous devez régler la vitesse du tapis pour les chevesnes. Cela signifie que les galettes de hamburger resteront dans le tunnel longtemps après avoir été complètement congelées. Cela gaspille la capacité de réfrigération et expose les galettes à une déshydratation inutile. La planification de la production doit regrouper les produits ayant des rapports surface/volume similaires afin de maximiser l’efficacité de l’équipement de congélation.
Formation de cristaux de glace et intégrité des tissus
La vitesse de congélation a un impact direct sur la qualité globale de la viande. La congélation lente dans des coupes épaisses crée de gros cristaux de glace extracellulaires. Ces gros cristaux rompent les fibres musculaires délicates. Ces dommages entraînent une purge excessive et une perte d'humidité lors de la décongélation. La texture se dégrade considérablement lorsque l’intégrité cellulaire est compromise. L'extraction rapide de la chaleur d'un appareil à haute vitesse Le tunnel de surgélation pour viande préserve cette structure cellulaire.
Nous le constatons constamment dans des installations mal gérées. Ils surchargent la bande de coupes épaisses, la température de l'air augmente et le processus de congélation s'éternise pendant des heures. Lorsque cette viande est décongelée pour une transformation ultérieure, le sol est recouvert de purge rouge. Cette purge est une perte de poids, et une perte de poids est une perte de revenus. La congélation rapide emprisonne l’humidité à l’intérieur des cellules musculaires, là où elle appartient.
Dimension d'évaluation
Les acheteurs doivent dimensionner l’équipement en fonction de leur produit le plus épais. Évaluez soigneusement le plus grand SKU de votre mix de production. Les serpentins de l’évaporateur doivent supporter la charge thermique maximale. La longueur de la courroie doit s'adapter au temps de séjour requis le plus long. Un sous-dimensionnement de l'unité entraîne un gel incomplet. Un surdimensionnement gaspille de l’espace au sol et des ressources énergétiques précieuses.
Type de produit carné
Épaisseur moyenne
Temps de séjour estimé (-35°C Air)
Facteur limitant principal
Galettes de burger (nues)
0,5 pouces
15 à 25 minutes
Déshydratation superficielle
Poitrines de poulet (nues)
1,0 pouces
35 à 50 minutes
Densité de chargement de la bande
Longes de porc (emballées sous vide)
3,5 pouces
120 à 160 minutes
Résistance thermique interne
Parure de bœuf en boîte (ondulé)
6,0 pouces
240 à 360+ minutes
Isolation des emballages
L'impact de l'emballage sur la résistance thermique
Matériaux d'emballage comme isolants
Les matériaux d’emballage de viande courants possèdent une résistance thermique variable. Nous mesurons cette résistance sous forme de valeur R. Les produits nus congèlent rapidement sans aucune barrière thermique. Les viandes emballées dans du polyéthylène subissent de légers retards dans le transfert de chaleur. Les produits scellés sous vide fonctionnent mieux en éliminant l’air interne. Les boîtes en carton ondulé agissent comme de lourds isolants. Ils ralentissent considérablement le processus de congélation.
Le carton est littéralement conçu pour emprisonner l'air dans ses cannelures. Cela en fait un excellent matériau pour garder les choses au chaud, ce qui est exactement le contraire de ce que vous souhaitez dans un tunnel de congélation. Lorsque vous placez un bloc de viande de 60 livres dans une boîte en carton ondulé, vous forcez le système de réfrigération à traverser une couche d'isolation avant même d'atteindre le produit. Cela prolonge considérablement les temps de séjour et nécessite des bandes transporteuses beaucoup plus longues.
Le danger des espaces d’air et de l’espace libre
L'air emprisonné à l'intérieur d'un emballage scellé est dangereux. Il agit comme un isolant thermique très efficace. Les entrefers retardent considérablement la pénétration de l’air froid. L'espace libre dans les boîtes empêche tout contact direct avec l'environnement glacial. Cet effet d’isolation oblige l’équipement à travailler plus fort. L'élimination de l'air emprisonné est cruciale pour un transfert thermique efficace.
Si une boîte n’est remplie qu’à 80 % de sa capacité, les 20 % restants ne sont que de l’air mort. L'air froid des évaporateurs frappe l'extérieur de la boîte, refroidit le carton, puis doit refroidir l'air mort à l'intérieur avant de pouvoir commencer à extraire la chaleur de la viande. L’emballage sous vide élimine complètement cet espace libre. Le film plastique adhère étroitement à la viande, permettant un transfert thermique direct de l'air froid vers la surface du produit.
Refonte du boîtier et alignement du flux d'air
Les optimisations de conception réelles génèrent des gains d’efficacité considérables. Les modèles d'air du congélateur doivent correspondre aux caisses d'emballage des produits. Les boîtiers repensés comportent des fentes de ventilation stratégiques. Ces fentes permettent à l'air froid de circuler directement sur la viande. Cette synergie peut réduire les temps de congélation globaux jusqu'à 50 %. Un bon alignement du flux d’air maximise la capacité de refroidissement de l’équipement.
Nous travaillons souvent avec des ingénieurs en emballage pour percer des trous spécifiques sur les côtés et les extrémités des boîtes en carton ondulé. Si le tunnel souffle de l'air horizontalement à travers la courroie, les trous doivent s'aligner avec ce flux d'air. L'air froid entre par un côté de la boîte, élimine la chaleur directement de la viande emballée dans du polyéthylène et sort par l'autre côté. Ce simple changement mécanique peut réduire de plusieurs heures le temps de séjour requis.
Risque de mise en œuvre
Spécifier un congélateur sur la base de données sur la viande nue est risqué. Les chaînes de production actuelles congèlent souvent les produits emballés. Les calculs de viande nue sous-estimeront considérablement le temps de séjour requis. Cette inadéquation conduit à des centres mous et à des lots rejetés. Testez toujours les temps de congélation en utilisant un emballage final prêt pour la production. Des tests précis évitent des modifications coûteuses de l’équipement ultérieurement.
J'ai vu des installations acheter un système de congélation de plusieurs millions de dollars basé sur les données thermiques de poitrines de poulet nues. Six mois plus tard, le marketing décide de vendre le poulet dans des cartons prêts à la vente. L'usine fait passer les cartons dans le tunnel et les températures à cœur ressortent à -2°C au lieu de -18°C. L'équipement n'a pas été conçu pour la résistance thermique du carton. Vous devez concevoir le système pour l'état final emballé.
Chargement de la bande et optimisation du flux d'air
Calibrage de la vitesse de la courroie
Des entraînements à fréquence variable sont nécessaires sur les bandes transporteuses. Les VFD permettent aux opérateurs d’ajuster les temps de séjour avec précision. Différents profils de viande nécessitent des temps d'exposition différents. Le contrôle dynamique des temps de congélation garantit une qualité constante. Les opérateurs peuvent ralentir la courroie pour des coupes épaisses. Ils peuvent accélérer le processus pour les produits fins et nus.
Le VFD est le volant du tunnel de congélation. Sans cela, vous êtes limité à une vitesse de production unique, quel que soit le produit à venir. Les directeurs d'usine doivent définir les paramètres hertz VFD requis pour chaque SKU. Ces paramètres doivent être affichés directement sur le panneau de commande afin que les opérateurs n'aient pas à deviner la vitesse correcte lors des changements de vitesse.
Espacement des produits et dynamique du flux d’air
La viande doit être disposée stratégiquement sur la ceinture. Un mauvais espacement crée un phénomène appelé canalisation. L’air à grande vitesse contourne facilement les produits densément emballés. Il emprunte le chemin de moindre résistance à travers des brèches vides. Cela crée des zones mortes où la viande gèle trop lentement. Un espacement uniforme force l’air à se déplacer sur chaque surface du produit.
L'air se comporte comme l'eau ; il empruntera toujours le chemin le plus facile. Si vous déposez un énorme tas de viande au centre de la bande et laissez les bords vides, l'air froid se précipitera simplement sur les bords vides. La viande au centre ne recevra pas le refroidissement par convection nécessaire. Vous devez répartir le produit uniformément sur toute la largeur de la bande pour forcer l'air à traverser la charge de produit.
Densité de chargement par rapport au débit
La surcharge de la bande maximise le débit théorique sur papier. Cependant, cela restreint considérablement le flux d’air nécessaire dans la pratique. Un flux d’air restreint augmente considérablement le temps de congélation réel. Cela risque de congeler le noyau de manière incomplète et de violer la sécurité alimentaire. Trouver la densité de chargement optimale est un compromis opérationnel. Vous devez équilibrer le volume avec l’efficacité thermodynamique.
Il existe une limite physique à la quantité de chaleur que les évaporateurs peuvent éliminer par minute. Si vous mettez 10 000 livres de viande chaude sur le tapis alors que le système n'est conçu que pour 5 000 livres, la température de l'air à l'intérieur du tunnel augmentera. L’installation frigorifique fonctionnera à 100 % de sa capacité et ne parviendra toujours pas à faire baisser la température. La viande sortira molle du tunnel et vous devrez la mettre dans un congélateur pour terminer le travail, ce qui va à l'encontre de l'objectif même du système continu.
Stratégie d'atténuation
Mettre en œuvre des procédures opérationnelles standard pour le chargement des bandes. Créez des modèles spécifiques pour les coupes primaires et les viandes en boîte. Les portions individuelles nécessitent un espacement différent de celui des grandes boîtes. Formez les ouvriers de ligne à maintenir ces modèles de chargement exacts. Un chargement constant empêche la canalisation et élimine les zones mortes. Les SOP garantissent des temps de congélation prévisibles sur tous les quarts de travail.
Définissez l'espace exact requis entre les boîtes (par exemple, 2 pouces de tous les côtés) pour permettre la pénétration verticale du flux d'air.
Installez des guides physiques ou des lignes laser sur le convoyeur d'alimentation pour aider les travailleurs à aligner correctement le produit.
Désignez un technicien de contrôle qualité dédié pour surveiller la densité de la bande d’alimentation toutes les 30 minutes.
Utilisez des agitateurs à épandage automatisés pour les petits produits IQF afin de garantir une profondeur de lit uniforme avant d'entrer dans la zone de congélation.
Évaluation d'un tunnel de surgélation : cadre décisionnel de l'acheteur
Cartographie des fonctionnalités aux résultats
L'évaluation des composants matériels nécessite de faire correspondre les fonctionnalités aux résultats de production. La conception du serpentin de l’évaporateur a un impact sur les durées de fonctionnement continues. Les configurations des ventilateurs déterminent la pénétration de l’air à travers les charges denses. Les matériaux des ceintures affectent l’assainissement et la dynamique du flux d’air. Vous ne pouvez pas simplement regarder la puissance totale ; il faut regarder comment ce pouvoir est appliqué au produit.
Composant
Options de fonctionnalités
Résultat opérationnel
Serpentins d'évaporateur
Large espacement des ailerons par rapport aux ailerons denses
Un espacement large prolonge les temps de fonctionnement entre les cycles de dégivrage en permettant une plus grande accumulation de givre.
Configurations des ventilateurs
Ventilateurs axiaux ou centrifuges
Les ventilateurs centrifuges surmontent la pression statique élevée des viandes en boîte densément emballées.
Types de courroies
Plastique modulaire vs maille inoxydable
La maille en acier inoxydable offre une pénétration supérieure du flux d'air et une durabilité supérieure pour les charges lourdes.
Systèmes de dégivrage
Dégivrage au gaz chaud ou à l'eau
Le gaz chaud permet des délais d’exécution plus rapides et élimine la glace des serpentins plus efficacement.
Panneaux de boîtier
Panneaux isolés de 4 pouces ou 6 pouces
Des panneaux plus épais réduisent les infiltrations thermiques et réduisent la charge sur l'installation frigorifique.
Validation et surveillance du protocole
La surveillance en temps réel est essentielle pour le contrôle qualité. Évaluez la capacité du système à suivre la température de l’air. Surveillez en permanence la vitesse de l’air et la vitesse de la courroie. Assurez-vous que la configuration permet aux équipes de valider les températures centrales. Une surveillance cohérente prouve que les seuils sont atteints avec succès. La journalisation des données prend en charge les efforts stricts de conformité réglementaire.
Les systèmes modernes utilisent des commandes PLC pour suivre la température de l’air sortant des évaporateurs et de l’air qui y retourne. La différence entre ces deux chiffres vous indique exactement la quantité de chaleur évacuée de la viande. Si la température de l’air de reprise commence à baisser, cela signifie que la viande devient plus froide et absorbe moins de chaleur. Les opérateurs utilisent ces données pour affiner la vitesse de la bande en temps réel.
Évolutivité et conformité
Évaluez la capacité d’un système à évoluer avec les augmentations futures. Les volumes de production restent rarement statiques dans le temps. Le matériel doit répondre à des normes strictes de sécurité alimentaire. Les principes de conception hygiénique imposent un nettoyage et une inspection faciles. Recherchez des fonctionnalités prenant en charge les systèmes automatisés de nettoyage sur place. La conformité évite des arrêts coûteux et des rappels de produits.
Lors de la conception de l'aménagement, laissez de l'espace physique dans l'installation pour ajouter ultérieurement des sections modulaires au tunnel. Si vous achetez un tunnel de 40 pieds aujourd’hui, assurez-vous de disposer de suffisamment d’espace pour l’étendre jusqu’à 60 pieds lorsque votre production doublera dans trois ans. Assurez-vous que tout le cadre interne est entièrement soudé en acier inoxydable avec des surfaces inclinées afin que l'eau de lavage s'écoule immédiatement. L’eau stagnante à l’intérieur d’un congélateur crée d’énormes risques sanitaires.
Risques de mise en œuvre
Les obstacles à l’installation peuvent retarder considérablement les délais du projet. Les contraintes d’encombrement des installations dictent souvent les dimensions des équipements. La charge structurelle au sol doit supporter des équipements de congélation lourds. L'installation frigorifique existante doit avoir une capacité adéquate. Une capacité centrale insuffisante en ammoniac ou en fréon paralysera le nouveau congélateur. Gérez ces risques liés à l’infrastructure avant de signer les bons de commande.
Vous devez calculer les tonnes exactes de réfrigération requises par le nouveau tunnel et les comparer à la capacité disponible dans votre salle des machines. Si vos compresseurs fonctionnent déjà à 90 % de leur capacité pendant les mois d’été, l’ajout d’un énorme congélateur continu fera planter l’ensemble du système. Vous devrez peut-être mettre à niveau vos compresseurs, vos condenseurs et votre infrastructure de tuyauterie avant même que le tunnel n'arrive sur site.
Compromis coût-valeur dans les systèmes de congélation continue
Dépenses en capital (CapEx) et économies opérationnelles (OpEx)
Les tunnels de congélation nécessitent un investissement initial élevé. Cependant, ils génèrent d’énormes économies opérationnelles à long terme. Les coûts de main d’œuvre diminuent car le déplacement manuel des palettes est éliminé. Le fonctionnement en régime permanent améliore l’efficacité énergétique globale. La manipulation réduite du produit minimise les dommages physiques à la viande. Ces économies d’OpEx justifient rapidement les CapEx initiaux.
Pensez au trafic de chariots élévateurs requis pour charger et décharger une cellule de grenaillage par lots. Vous avez des chauffeurs qui transportent des palettes, attendent 24 heures et les font sortir. Un système continu prélève le produit directement de la ligne de conditionnement, le congèle et le livre directement au palettiseur. Vous éliminez les étapes de manutention intermédiaires, réduisez la maintenance des chariots élévateurs et réduisez les heures de travail nécessaires à la gestion du processus de congélation.
La préservation du rendement comme mesure financière
La préservation du rendement est une mesure financière essentielle. La congélation rapide réduit considérablement les pertes par égouttement. Économiser seulement 1 % du poids d’humidité est très rentable. Cela se traduit par des économies massives de plusieurs millions de livres sterling par an. Une humidité préservée signifie que vous vendez de la viande, pas de l’eau. Calculez le retour sur investissement sur la base de ces données exactes de préservation du rendement.
Si une usine transforme 50 millions de livres de bœuf par an, une réduction de 1 % des pertes par égouttement équivaut à 500 000 livres de produit économisé. À 3,00 $ la livre, cela représente 1,5 million de dollars de revenus récupérés chaque année. Le coût d'investissement de l'équipement de congélation est souvent entièrement financé par cette préservation du rendement au cours des 24 premiers mois d'exploitation. La justification financière est claire si l’on considère la biologie cellulaire de la viande.
Conclusion
Un système de congélation continue constitue une amélioration opérationnelle majeure. Cependant, son succès dépend du contrôle des variables physiques. Vous devez gérer strictement l’épaisseur, l’emballage et la densité de chargement. Ne vous fiez pas aux conjectures lors de la configuration de vos lignes de production.
Lancez une étude de modélisation thermique de vos produits carnés spécifiques pour déterminer les temps de séjour exacts.
Réalisez un audit complet de l’emballage pour éliminer l’air emprisonné et améliorer les fentes de ventilation.
Consultez des ingénieurs en réfrigération industrielle pour calculer les charges de réfrigération précises avant l'achat.
Établissez des procédures opérationnelles standard strictes pour les modèles de chargement des bandes afin d’empêcher la canalisation du flux d’air.
FAQ
Q : Quelle est la température idéale pour un tunnel de surgélation pour la viande ?
R : Fonctionne généralement entre -30 °C et -40 °C pour équilibrer les vitesses de congélation rapides avec l'efficacité énergétique et le contrôle de l'humidité.
Q : Comment l’emballage affecte-t-il le temps de surgélation ?
R : Les matériaux d’emballage comme le carton ondulé et l’air emprisonné agissent comme des isolants. Un emballage mal conçu peut doubler le temps de congélation requis par rapport aux produits nus ou optimisés.
Q : Quelle est la différence entre un tunnel de surgélation et un surgélateur par lots ?
R : Un tunnel de surgélation utilise une bande transporteuse continue pour la congélation stable de grands volumes, tandis qu'un surgélateur par lots nécessite le chargement de palettes statiques dans une pièce scellée pendant un cycle défini.
Q : En quoi la surgélation tunnel IQF diffère-t-elle de la surgélation tunnel en vrac pour la viande ?
R : La congélation tunnel IQF gèle rapidement les pièces individuelles séparément en utilisant un flux d'air à haute vitesse pour éviter l'agglutination. La surgélation en tunnel en vrac traite des produits carnés plus gros, groupés ou emballés sur une bande transporteuse continue.
Q : Comment calculez-vous le temps de congélation des produits carnés ?
R : Le temps de congélation est calculé à l'aide de variables telles que la température initiale du produit, la température centrale cible, l'épaisseur du produit, la conductivité thermique de la viande et la vitesse/température du flux d'air du congélateur.
Q : Un tunnel de surgélation peut-il gérer plusieurs épaisseurs de viande simultanément ?
R : C’est fortement déconseillé. La vitesse du tapis doit être réglée pour l'article le plus épais afin de garantir la sécurité alimentaire, ce qui signifie que les articles plus fins seront surtraités, gaspillant de l'énergie et potentiellement dégradant la qualité.
Q : Qu’est-ce qui cause les brûlures de congélation dans un tunnel de surgélation ?
R : Les brûlures du congélateur sont causées par la sublimation de l’humidité. Dans un tunnel de congélation, cela se produit si la viande non emballée est exposée à de l'air à haute vitesse et à faible humidité pendant plus longtemps que nécessaire en raison de vitesses de bande lentes ou d'une mauvaise répartition du flux d'air.