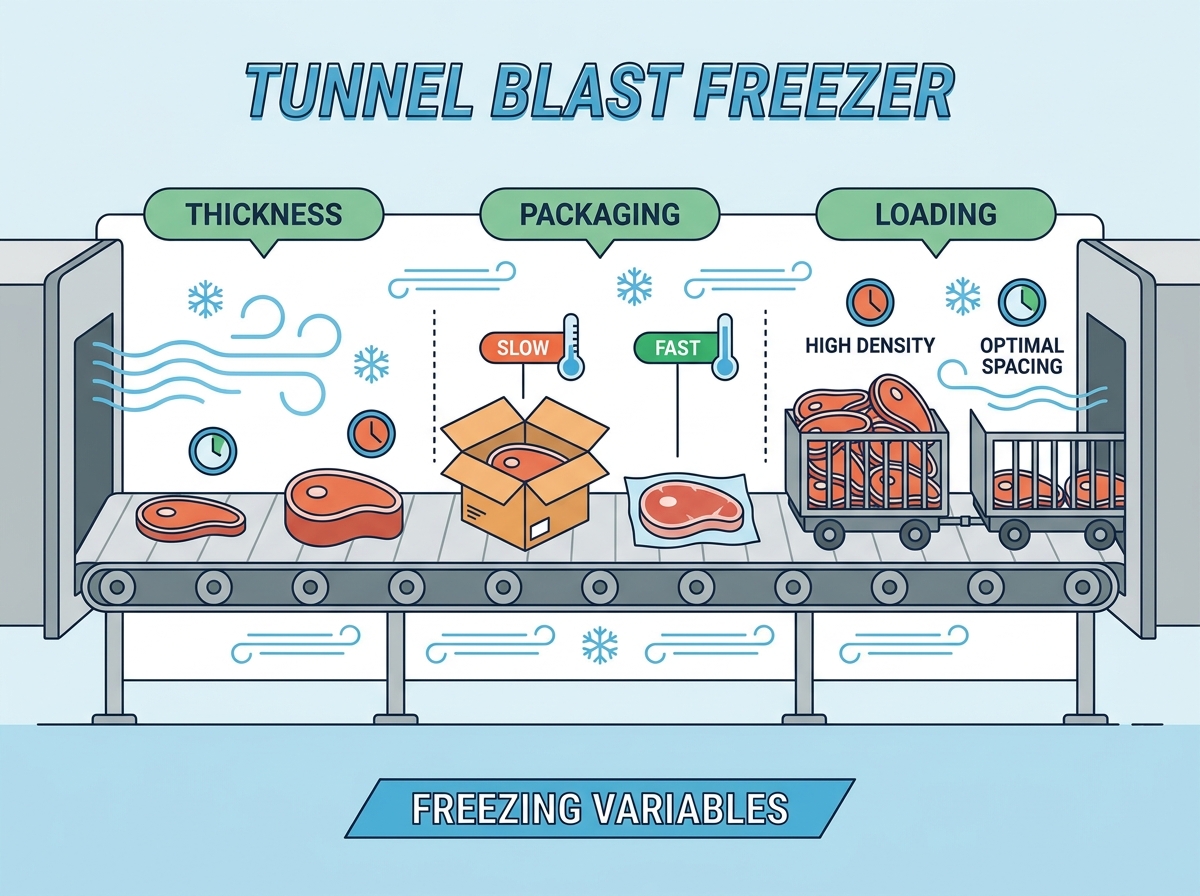
ໂຮງງານປຸງແຕ່ງຊີ້ນທີ່ມີປະລິມານສູງປະເຊີນກັບຄວາມກົດດັນຢ່າງຕໍ່ເນື່ອງລະຫວ່າງການນໍາເຂົ້າແລະຄຸນນະພາບຜະລິດຕະພັນ. ການຖ່າຍທອດຄວາມຮ້ອນທີ່ບໍ່ມີປະສິດທິພາບນໍາໄປສູ່ການຂອດການຜະລິດ, ການສູນເສຍຜົນຜະລິດທີ່ຮ້າຍແຮງ, ແລະການເພີ່ມຂຶ້ນຂອງການໃຊ້ຈ່າຍພະລັງງານ. ເວລາແຊ່ແຂງທີ່ບໍ່ສາມາດຄາດເດົາໄດ້ແມ່ນບໍ່ຄ່ອຍເປັນຄວາມລົ້ມເຫຼວຂອງໂຮງງານເຮັດຄວາມເຢັນຢ່າງດຽວ. ປົກກະຕິແລ້ວພວກມັນເປັນຜົນມາຈາກຕົວແປການດຳເນີນການທີ່ບໍ່ຖືກຕ້ອງ. ໂດຍສະເພາະ, ຄວາມຫນາຂອງຊີ້ນທີ່ປ່ຽນແປງໄດ້, ການຫຸ້ມຫໍ່ທີ່ມີ insulated ສູງ, ແລະການໂຫຼດສາຍແອວທີ່ດີທີ່ສຸດຂັດຂວາງການໄຫຼວຽນຂອງອາກາດ. ເພື່ອເພີ່ມຜົນຕອບແທນຈາກການລົງທຶນຂອງ ກ tunnel blast freezer , ວິສະວະກອນສິ່ງອໍານວຍຄວາມສະດວກແລະຜູ້ຈັດການໂຮງງານຕ້ອງປະເມີນຄວາມສໍາພັນທາງອຸນຫະພູມທີ່ແນ່ນອນລະຫວ່າງຜະລິດຕະພັນ, ການຫຸ້ມຫໍ່ຂອງມັນ, ແລະການອອກແບບການໄຫຼວຽນຂອງອາກາດຢ່າງຕໍ່ເນື່ອງຂອງອຸປະກອນ. ຄວາມເຂົ້າໃຈຕົວແປເຫຼົ່ານີ້ຮັບປະກັນອຸນຫະພູມຫຼັກທີ່ສອດຄ່ອງແລະປ້ອງກັນການຊັກຊ້າການຜະລິດຄ່າໃຊ້ຈ່າຍ. ຜູ້ປະກອບການໂຮງງານຕ້ອງຍ້າຍອອກໄປນອກເຫນືອຕາຕະລາງຄວາມອາດສາມາດທາງທິດສະດີແລະເບິ່ງຄວາມເປັນຈິງທາງດ້ານຮ່າງກາຍຢູ່ໃນສາຍແອວ conveyor. ໂດຍການແກ້ໄຂບັນຫາຮາກຂອງຄວາມຕ້ານທານຄວາມຮ້ອນ, ທ່ານສາມາດສ້າງສະຖຽນລະພາບຕາຕະລາງການຜະລິດແລະປົກປ້ອງຄວາມສົມບູນຂອງຜະລິດຕະພັນ.
Key Takeaways
Thickness Dictates Dwell Time: ເວລາແຊ່ແຂງເພີ່ມຂຶ້ນເປັນຕົວເລກ, ບໍ່ແມ່ນເສັ້ນ, ມີຄວາມຫນາຂອງຜະລິດຕະພັນ, ຮຽກຮ້ອງໃຫ້ມີການປັບຄວາມໄວສາຍແອວທີ່ຊັດເຈນ.
ການຫຸ້ມຫໍ່ເປັນສິ່ງກີດຂວາງຄວາມຮ້ອນ: ທໍ່ອາກາດແລະວັດສະດຸ corrugated ເຮັດຫນ້າທີ່ເປັນ insulators; ການເພີ່ມປະສິດທິພາບຂອງການອອກແບບກໍລະນີແລະການສອດຄ່ອງຂອງກະແສລົມສາມາດຫຼຸດຜ່ອນເວລາແຊ່ແຂງໄດ້ເຖິງ 50%.
Loading Density Controls Airflow: ການປົກຫຸ້ມຂອງສາຍແອວສູງສຸດໂດຍບໍ່ມີການຂັດຂວາງການໄຫຼວຽນຂອງອາກາດໃນແນວຕັ້ງຫຼືແນວນອນ, ປ້ອງກັນບໍ່ໃຫ້ເຂດຕາຍແລະການແຊ່ແຂງທີ່ບໍ່ສະເຫມີກັນ.
ຢ່າງຕໍ່ເນື່ອງທຽບກັບປະສິດທິພາບ Batch: Tunnel blast freezers ສະຫນອງຄວາມສອດຄ່ອງດີກວ່າສໍາລັບຜະລິດຕະພັນຊີ້ນເອກະພາບເມື່ອທຽບກັບ freezers blast batch, ສະຫນອງໃຫ້ຕົວແປການປ້ອນຂໍ້ມູນຄົງທີ່.
IQF ທຽບກັບການແຊ່ແຂໍງລະເບີດຂະໜາດໃຫຍ່: ການເລືອກລະຫວ່າງການແຊ່ແຂງດ່ວນສ່ວນບຸກຄົນ (IQF) ແລະການແຊ່ແຂງໃນອຸໂມງແບບຫຼາຍ/ກ້ອນແມ່ນຂຶ້ນກັບຂະໜາດຂອງຜະລິດຕະພັນ, ການສ້າງກ້ອນຫີນທີ່ເປັນເປົ້າໝາຍ ແລະການຮັກສາຄວາມຊຸ່ມຊື່ນທີ່ຕ້ອງການ.
ກົນໄກຂອງຕູ້ເຢັນລະເບີດອຸໂມງໃນການປຸງແຕ່ງຊີ້ນ
ການສ້າງຂອບບັນຫາ (ເກນຄວາມສຳເລັດ)
ການແຊ່ແຂງຊີ້ນອຸດສາຫະກໍາຮຽກຮ້ອງໃຫ້ມີຂໍ້ກໍານົດພື້ນຖານທີ່ເຄັ່ງຄັດ. ເປົ້າຫມາຍຕົ້ນຕໍແມ່ນບັນລຸການຫຼຸດຜ່ອນອຸນຫະພູມຫຼັກຢ່າງໄວວາ. ການຫຼຸດລົງຢ່າງໄວວານີ້ຢຸດການຂະຫຍາຍຕົວຂອງຈຸລິນຊີໃນທັນທີ. ມັນຍັງຫຼຸດຜ່ອນການສູນເສຍນ້ໍາໃນລະຫວ່າງການຂະບວນການ thawing. ຄວາມສຳເລັດແມ່ນວັດແທກໄດ້ໂດຍອຸນຫະພູມຫຼັກທີ່ສອດຄ່ອງກັນໃນທົ່ວຊຸດຜະລິດຕະພັນທັງໝົດ. ສິ່ງອໍານວຍຄວາມສະດວກຕ້ອງດຸ່ນດ່ຽງຄວາມໄວນີ້ກັບການບໍລິໂພກພະລັງງານ. ການບ່ຽງເບນໃດໆກໍຕາມເຮັດໃຫ້ຄວາມປອດໄພຂອງອາຫານ ແລະຜົນຜະລິດຂອງຜະລິດຕະພັນ. ໃນເວລາທີ່ທ່ານຍ່າງຊັ້ນຂອງໂຮງງານທີ່ມີຄວາມສາມາດສູງ, ຄວາມສໍາເລັດຂອງສາຍ freezing ກໍານົດຈັງຫວະຂອງການດໍາເນີນງານທັງຫມົດ. ຖ້າຕູ້ແຊ່ແຂງສໍາຮອງ, ຊັ້ນຕັດຈະຢຸດ.
ພວກເຮົາວັດແທກຜົນສໍາເລັດໂດຍຄວາມໄວທີ່ສູນກາງຄວາມຮ້ອນຂອງຊີ້ນຜ່ານເຂດຂອງການສ້າງກ້ອນຫີນສູງສຸດ. ບໍລິເວນນີ້ປົກກະຕິແລ້ວແມ່ນຢູ່ລະຫວ່າງ -1°C ຫາ -5°C. ຍິ່ງຊີ້ນປ່ຽນຜ່ານແຖບອຸນຫະພູມນີ້ໄວຂຶ້ນ, ກ້ອນຫີນອ່ອນລົງ. ໄປເຊຍກັນກ້ອນຂະຫນາດນ້ອຍປົກປ້ອງໂຄງສ້າງຈຸລັງຂອງເນື້ອເຍື່ອກ້າມເນື້ອ. ໄປເຊຍກັນກ້ອນໃຫຍ່ເຮັດໜ້າທີ່ຄືກັບມີດກ້ອງຈຸລະທັດ, ເຈາະຝາຂອງເຊວ ແລະເຮັດໃຫ້ເກີດການລ້າງອອກຢ່າງໃຫຍ່ເມື່ອຜູ້ໃຊ້ສຸດທ້າຍໂຍນຜະລິດຕະພັນ.
ຢ່າງຕໍ່ເນື່ອງທຽບກັບລະບົບ batch
ຕູ້ແຊ່ອຸໂມງແບບຕໍ່ເນື່ອງເຮັດວຽກໂດຍໃຊ້ກົນຈັກທີ່ຂັບເຄື່ອນດ້ວຍລຳລຽງ, ຄົງທີ່. ພວກມັນເຄື່ອນຍ້າຍຜະລິດຕະພັນຜ່ານເຂດອຸນຫະພູມທີ່ຄວບຄຸມໄດ້ຢ່າງລຽບງ່າຍ. ຕູ້ແຊ່ batch ແບບດັ້ງເດີມແມ່ນອີງໃສ່ຫ້ອງ palletized, static. ລະບົບ batch ຮຽກຮ້ອງໃຫ້ມີການໂຫຼດແລະ unloading ຄູ່ມື. ລະບົບຢ່າງຕໍ່ເນື່ອງລົບລ້າງຂັ້ນຕອນທີ່ໃຊ້ແຮງງານຫຼາຍນີ້. ພວກມັນມີຄວາມສໍາຄັນສໍາລັບເສັ້ນຊີ້ນທີ່ມີເສັ້ນຜ່ານທາງສູງ, ເປັນເອກະພາບ. ການໄຫຼວຽນຂອງອາກາດຢ່າງສະໝໍ່າສະເໝີໃນອຸໂມງຮັບປະກັນໃຫ້ທຸກຜະລິດຕະພັນໄດ້ຮັບການປິ່ນປົວຄວາມຮ້ອນທີ່ຄືກັນ.
ໃນລະບົບ batch, pallets ຢູ່ໃຈກາງຂອງຫ້ອງ freeze ຫຼາຍຊ້າກ່ວາທີ່ຢູ່ໃກ້ກັບ evaporators ໄດ້. ນີ້ສ້າງຄວາມແຕກຕ່າງທີ່ກວ້າງຂວາງໃນຄຸນນະພາບຂອງຜະລິດຕະພັນພາຍໃນ batch ດຽວກັນ. ລະບົບຢ່າງຕໍ່ເນື່ອງແກ້ໄຂບັນຫານີ້ໂດຍການຍ້າຍທຸກກ່ອງຫຼືຊິ້ນສ່ວນຂອງຊີ້ນຜ່ານເຄື່ອງລະເຫີຍດຽວກັນດ້ວຍຄວາມໄວດຽວກັນ. ການສໍາຜັດກັບອຸນຫະພູມແມ່ນຄ້າຍຄືກັນກັບຫນ່ວຍຫນຶ່ງແລະຫນ່ວຍສິບພັນ.
IQF ທຽບກັບການລະເບີດຂອງອຸໂມງແບບຫຼາຍ/Crust
ອຸໂມງ Freezing ດ່ວນສ່ວນບຸກຄົນໃຫ້ບໍລິການຈຸດປະສົງສະເພາະ. ພວກມັນຖືກອອກແບບສໍາລັບການ freezing ຢ່າງໄວວາ, ແຍກຕ່າງຫາກຂອງຕ່ອນຂະຫນາດນ້ອຍ. ຊີ້ນເຫຼັ້ມ ແລະ ຊິ້ນສ່ວນສັດປີກໄດ້ຮັບຜົນປະໂຫຍດຢ່າງຫຼວງຫຼາຍຈາກເຕັກໂນໂລຊີ IQF. ຕູ້ເຢັນ tunnel ມາດຕະຖານຈັດການການໂຫຼດທີ່ແຕກຕ່າງກັນ. ພວກມັນຖືກອອກແບບມາສໍາລັບການຕັດ primal ຂະຫນາດໃຫຍ່ແລະຊີ້ນກ່ອງ. ອຸໂມງຫຼາຍຈຸດສຸມໃສ່ການເຈາະເຂົ້າທີ່ຫນາແຫນ້ນ, ບັນຈຸລາຍການ. ການເລືອກລະບົບທີ່ເຫມາະສົມແມ່ນຂຶ້ນກັບຂະຫນາດຜະລິດຕະພັນຂອງທ່ານທັງຫມົດ.
ລະບົບ IQF ມັກຈະໃຊ້ fluidization. ອາກາດທີ່ມີຄວາມໄວສູງພັດຜ່ານສາຍຮັດຕາຫນ່າງ, ຍົກຕ່ອນຊີ້ນນ້ອຍໆອອກແລ້ວແຊ່ແຂງເປັນແຕ່ລະສ່ວນເພື່ອບໍ່ໃຫ້ພວກມັນຕິດກັນ. ອຸໂມງຂະໜາດໃຫຍ່ໃຊ້ກະແສລົມອອກຕາມແນວນອນ ຫຼືແນວຕັ້ງເພື່ອຖອດຄວາມຮ້ອນອອກຈາກກ່ອງໜັກ ຫຼືການຕັດເປົ່າຂະໜາດໃຫຍ່ທີ່ວາງຢູ່ເທິງສາຍແອວ. ທ່ານບໍ່ສາມາດແລ່ນແກະຊີ້ນງົວ 60 ປອນຜ່ານອຸໂມງ IQF fluidization ໄດ້, ແລະການແລ່ນໄກ່ຈືດຜ່ານອຸໂມງຫຼາຍຈະເຮັດໃຫ້ຊີ້ນແຂງ, ແຊ່ແຂງ.
ຕົວກໍານົດການການດໍາເນີນງານພື້ນຖານແລະໂປໂຕຄອນ
ການແຊ່ແຂງຊີ້ນຕ້ອງການລະດັບອຸນຫະພູມມາດຕະຖານສະເພາະ. ປົກກະຕິລະບົບເຮັດວຽກລະຫວ່າງ -30°C ແລະ -40°C. ກະແສລົມທີ່ມີຄວາມໄວສູງແມ່ນມີຄວາມຈໍາເປັນຢ່າງແທ້ຈິງ. ແຖບອາກາດໄວເຮັດໃຫ້ຊັ້ນຂອບເຂດຄວາມຮ້ອນທີ່ອ້ອມຮອບຜະລິດຕະພັນ. ຂໍ້ກໍານົດຂອງພິທີການກໍານົດເຖິງອຸນຫະພູມຫຼັກທີ່ປອດໄພຢ່າງໄວວາ. ໂດຍປົກກະຕິແລ້ວ ເປົ້າໝາຍແມ່ນ -18°C ພາຍໃນຂອບເຂດກຳນົດເວລາ. ການປະຕິບັດຕາມອະນຸສັນຍາເຫຼົ່ານີ້ຮັບປະກັນຄວາມປອດໄພຂອງອາຫານທີ່ເຂັ້ມງວດແລະປະຕິບັດຕາມກົດລະບຽບ.
ແຊ່ອຸໂມງໄວ້ລ່ວງໜ້າໃຫ້ອຸນຫະພູມປະຕິບັດການເປົ້າໝາຍກ່ອນທີ່ຈະແນະນຳຜະລິດຕະພັນໃສ່ສາຍແອວ.
ກວດສອບຄວາມໄວຂອງການໄຫຼວຽນຂອງອາກາດທົ່ວສາຍແອວໂດຍການນໍາໃຊ້ anemometer ເພື່ອແນ່ໃຈວ່າບໍ່ມີເຂດຕາຍ.
ໂຫຼດຜະລິດຕະພັນຕາມຮູບແບບຄວາມຫນາແຫນ້ນທີ່ລະບຸໄວ້ສໍາລັບ SKU ສະເພາະນັ້ນ.
ຕິດຕາມອຸນຫະພູມຫຼັກຂອງຊີ້ນທີ່ໜາທີ່ສຸດທີ່ອອກຈາກອຸໂມງໃນລະຫວ່າງຊົ່ວໂມງທຳອິດຂອງການຜະລິດ.
ປັບການຂັບຄວາມຖີ່ຂອງຕົວແປໃນສາຍແອວລໍາລຽງເພື່ອເລັ່ງ ຫຼືຊ້າລົງເວລາທີ່ຢູ່ອາໄສໂດຍອີງໃສ່ການອ່ານອຸນຫະພູມຫຼັກ.
ຄວາມໜາຂອງຊີ້ນກຳນົດເວລາການແຊ່ແຂງ ແລະຂະໜາດອຸປະກອນແນວໃດ
ຟີຊິກຂອງການນໍາຄວາມຮ້ອນໃນຊີ້ນ
ຄວາມຫນາຂອງຊີ້ນແບ່ງປັນຄວາມສໍາພັນທີ່ບໍ່ແມ່ນເສັ້ນກັບເວລາແຊ່ແຂງ. ຫຼັກການສົມຜົນຂອງ Plank ອະທິບາຍເຖິງພຶດຕິກຳຂອງ thermodynamic ນີ້ຢ່າງຊັດເຈນ. ການສະກັດເອົາຄວາມຮ້ອນຊ້າລົງເນື່ອງຈາກຊັ້ນນອກແຊ່ແຂງໜາຂຶ້ນ. crust frozen ນີ້ເຮັດຫນ້າທີ່ເປັນ insulator ພາຍໃນ. ການເພີ່ມຄວາມຫນາຂອງຊີ້ນສອງເທົ່າສາມາດຫຼາຍກວ່າສີ່ເທົ່າຂອງເວລາແຊ່ແຂງທີ່ຕ້ອງການ. ຜູ້ປະຕິບັດການຈະຕ້ອງຄິດໄລ່ການເພີ່ມຂຶ້ນນີ້ໃນລະຫວ່າງການວາງແຜນການຜະລິດ.
ເມື່ອພື້ນຜິວຂອງຊີ້ນງົວ roast freezes, ຊັ້ນ frozen ມີ conductivity ຄວາມຮ້ອນທີ່ແຕກຕ່າງກັນກ່ວາສູນ unfrozen. ລະບົບເຄື່ອງເຮັດຄວາມເຢັນຕ້ອງດຶງຄວາມຮ້ອນຈາກສູນກາງທີ່ອົບອຸ່ນຜ່ານ crust frozen. ເມື່ອເປືອກເປືອກຫນາຂຶ້ນ, ອັດຕາການຖ່າຍທອດຄວາມຮ້ອນຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ. ນີ້ແມ່ນເຫດຜົນທີ່ທ່ານບໍ່ສາມາດພຽງແຕ່ extrapolate ເວລາ freezing ເປັນ linearly. ການຕັດຫນາ 4 ນິ້ວບໍ່ໃຊ້ເວລາສອງເທົ່າທີ່ຈະ freeze ເປັນການຕັດ 2 ນິ້ວ; ມັນໃຊ້ເວລາຫຼາຍກວ່າເກົ່າ.
ອັດຕາສ່ວນພື້ນທີ່ຕໍ່ລະດັບສຽງ
ການຕັດ primal ຫນານໍາສະເຫນີນະໂຍບາຍດ້ານການແຊ່ແຂງເປັນເອກະລັກ. ຮອບຊີ້ນງົວ ແລະສັດປີກທັງໝົດມີອັດຕາສ່ວນພື້ນທີ່ຕໍ່າຕໍ່ປະລິມານ. ພວກເຂົາເຈົ້າຮຽກຮ້ອງໃຫ້ມີການຂະຫຍາຍເວລາທີ່ຢູ່ອາໃສເພື່ອ freeze ຫມົດ. ບາງ, ລາຍການທີ່ປຸງແຕ່ງແລ້ວແຊ່ແຂງໄວຂຶ້ນຫຼາຍ. Burger patties ແລະເຕົ້ານົມໄກ່ມີອັດຕາສ່ວນພື້ນທີ່ສູງຕໍ່ປະລິມານ. ພວກມັນດູດເອົາອາກາດເຢັນຢ່າງໄວວາໃນທົ່ວພື້ນຜິວກວ້າງ. ການປະສົມໂປຣໄຟລ໌ເຫຼົ່ານີ້ຢູ່ໃນເສັ້ນດຽວເຮັດໃຫ້ການປະມວນຜົນບໍ່ມີປະສິດທິພາບຮ້າຍແຮງ.
ຖ້າທ່ານແລ່ນ patties burger ບາງໆແລະຊີ້ນງົວຫນາຢູ່ໃນສາຍແອວດຽວກັນ, ທ່ານຕ້ອງກໍານົດຄວາມໄວສາຍແອວສໍາລັບ chubs. ນີ້ຫມາຍຄວາມວ່າ burger patties ຈະຢູ່ໃນອຸໂມງດົນນານຫຼັງຈາກທີ່ພວກມັນຖືກແຊ່ແຂງຢ່າງເຕັມທີ່. ນີ້ເຮັດໃຫ້ຄວາມອາດສາມາດຂອງເຄື່ອງເຮັດຄວາມເຢັນເສຍ ແລະເຮັດໃຫ້ເຄື່ອງເຮັດຄວາມເຢັນເຮັດໃຫ້ຂາດນໍ້າທີ່ບໍ່ຈໍາເປັນ. ການຈັດຕາຕະລາງການຜະລິດຕ້ອງຈັດກຸ່ມຜະລິດຕະພັນທີ່ມີອັດຕາສ່ວນພື້ນທີ່ຕໍ່ປະລິມານທີ່ຄ້າຍຄືກັນເພື່ອເພີ່ມປະສິດທິພາບຂອງອຸປະກອນແຊ່ແຂງ.
ຄວາມໄວການແຊ່ແຂງມີຜົນກະທົບໂດຍກົງຕໍ່ຄຸນນະພາບຊີ້ນໂດຍລວມ. ການແຊ່ແຂງຊ້າໆໃນການຕັດໜາຈະສ້າງກ້ອນຫີນນອກຈຸລັງຂະໜາດໃຫຍ່. ໄປເຊຍກັນຂະຫນາດໃຫຍ່ເຫຼົ່ານີ້ rupture ເສັ້ນໄຍກ້າມເນື້ອທີ່ລະອຽດອ່ອນ. ຄວາມເສຍຫາຍນີ້ນໍາໄປສູ່ການລົບລ້າງຫຼາຍເກີນໄປແລະການສູນເສຍຄວາມຊຸ່ມຕາມການ thawing. ໂຄງສ້າງຈະຫຼຸດລົງຢ່າງຫຼວງຫຼາຍເມື່ອຄວາມສົມບູນຂອງເຊນຖືກຫຼຸດຫນ້ອຍລົງ. ການສະກັດເອົາຄວາມຮ້ອນຢ່າງໄວວາຂອງຄວາມໄວສູງ tunnel blast freezer ສໍາລັບຊີ້ນ ຮັກສາໂຄງສ້າງ cellular ນີ້.
ພວກເຮົາເຫັນສິ່ງນີ້ຢູ່ໃນສະຖານທີ່ທີ່ມີການຄຸ້ມຄອງບໍ່ດີ. ພວກເຂົາເຈົ້າ overload ສາຍແອວທີ່ມີການຕັດຫນາ, ອຸນຫະພູມອາກາດເພີ່ມຂຶ້ນ, ແລະຂະບວນການ freezing drags ສຸດສໍາລັບຊົ່ວໂມງ. ເມື່ອຊີ້ນນັ້ນຖືກ thawed ສໍາລັບການປຸງແຕ່ງຕໍ່ໄປ, ພື້ນເຮືອນແມ່ນກວມເອົາການລ້າງສີແດງ. ການລ້າງນັ້ນແມ່ນສູນເສຍນ້ໍາຫນັກ, ແລະການສູນເສຍນ້ໍາຫນັກແມ່ນສູນເສຍລາຍໄດ້. freezing ຢ່າງໄວວາ locks ຄວາມຊຸ່ມພາຍໃນຈຸລັງກ້າມຊີ້ນທີ່ມັນຂຶ້ນກັບ.
ຂະໜາດການປະເມີນຜົນ
ຜູ້ຊື້ຕ້ອງຂະຫນາດອຸປະກອນໂດຍອີງໃສ່ຜະລິດຕະພັນຫນາທີ່ສຸດຂອງພວກເຂົາ. ປະເມີນ SKU ທີ່ໃຫຍ່ທີ່ສຸດໃນຜະສົມຜະສານການຜະລິດຂອງທ່ານຢ່າງລະມັດລະວັງ. ທໍ່ລະເຫີຍຕ້ອງຮັບມືກັບການໂຫຼດຄວາມຮ້ອນສູງສຸດ. ຄວາມຍາວຂອງສາຍແອວຕ້ອງເຫມາະສົມກັບເວລາທີ່ຢູ່ອາໃສທີ່ຍາວທີ່ສຸດທີ່ຕ້ອງການ. undersizing ຫນ່ວຍບໍລິການນໍາໄປສູ່ການ freezing ບໍ່ສົມບູນ. Oversizing ສູນເສຍພື້ນທີ່ທີ່ມີຄຸນຄ່າແລະຊັບພະຍາກອນພະລັງງານ.
ປະເພດຜະລິດຕະພັນຊີ້ນ |
ຄວາມຫນາສະເລ່ຍ |
ເວລາອອກອາກາດໂດຍປະມານ (-35°C ອາກາດ) |
ປັດໄຈຈໍາກັດເບື້ອງຕົ້ນ |
Burger Patties (ເປົ່າ) |
0.5 ນິ້ວ |
15 – 25 ນາທີ |
ການຂາດນ້ໍາຂອງພື້ນຜິວ |
ນົມໄກ່ (ເປົ່າ) |
1.0 ນິ້ວ |
35 - 50 ນາທີ |
ຄວາມຫນາແຫນ້ນຂອງການໂຫຼດສາຍແອວ |
ຂາໝູ (ຫຸ້ມຫໍ່ສູນຍາກາດ) |
3.5 ນິ້ວ |
120 - 160 ນາທີ |
ຄວາມຕ້ານທານຄວາມຮ້ອນພາຍໃນ |
ຊີ້ນງົວແບບກ່ອງ (ເຂົ້າໜຽວ) |
6.0 ນິ້ວ |
240 - 360+ ນາທີ |
ການຫຸ້ມຫໍ່ insulation |
ຜົນກະທົບຂອງການຫຸ້ມຫໍ່ຕໍ່ກັບການຕໍ່ຕ້ານຄວາມຮ້ອນ
ວັດສະດຸຫຸ້ມຫໍ່ເປັນ insulators
ວັດສະດຸຫຸ້ມຫໍ່ຊີ້ນທົ່ວໄປມີຄວາມຕ້ານທານຄວາມຮ້ອນແຕກຕ່າງກັນ. ພວກເຮົາວັດແທກຄວາມຕ້ານທານນີ້ເປັນຄ່າ R. ຜະລິດຕະພັນເປົ່າ freeze ຢ່າງວ່ອງໄວໂດຍບໍ່ມີການກີດຂວາງຄວາມຮ້ອນໃດໆ. ຊີ້ນຫໍ່ໂພລີປະສົບຄວາມລ່າຊ້າເລັກນ້ອຍໃນການໂອນຄວາມຮ້ອນ. ຜະລິດຕະພັນທີ່ຜະນຶກດ້ວຍສູນຍາກາດປະຕິບັດໄດ້ດີກວ່າໂດຍການກໍາຈັດອາກາດພາຍໃນ. ກ່ອງ cardboard corrugated ເຮັດຫນ້າທີ່ເປັນ insulators ຫນັກ. ພວກມັນຊ້າລົງຂະບວນການແຊ່ແຂງ.
Cardboard ຖືກອອກແບບມາເພື່ອຈັບອາກາດພາຍໃນ flutes ຂອງມັນ. ນີ້ເຮັດໃຫ້ມັນເປັນວັດສະດຸທີ່ດີສໍາລັບການຮັກສາສິ່ງທີ່ອົບອຸ່ນ, ເຊິ່ງກົງກັນຂ້າມກັບສິ່ງທີ່ທ່ານຕ້ອງການຢູ່ໃນອຸໂມງ freezing. ໃນເວລາທີ່ທ່ານວາງກ້ອນຊີ້ນ 60 ປອນພາຍໃນກ່ອງມ້ວນ, ທ່ານກໍາລັງບັງຄັບໃຫ້ລະບົບຕູ້ເຢັນຕໍ່ສູ້ກັບຊັ້ນຂອງ insulation ກ່ອນທີ່ມັນຈະມາຮອດຜະລິດຕະພັນ. ນີ້ຂະຫຍາຍເວລາທີ່ຢູ່ອາໃສຢ່າງຫຼວງຫຼາຍແລະຕ້ອງການສາຍແອວ conveyor ຍາວຫຼາຍ.
ອັນຕະລາຍຂອງຊ່ອງຫວ່າງທາງອາກາດ ແລະພື້ນທີ່ຫົວ
ອາກາດທີ່ຕິດຢູ່ພາຍໃນຊຸດທີ່ຜະນຶກເຂົ້າກັນແມ່ນອັນຕະລາຍ. ມັນເຮັດຫນ້າທີ່ເປັນ insulator ຄວາມຮ້ອນທີ່ມີປະສິດທິພາບສູງ. ຊ່ອງຫວ່າງທາງອາກາດເຮັດໃຫ້ການເຈາະຂອງອາກາດເຢັນລົງຢ່າງຮ້າຍແຮງ. Headspace ໃນກ່ອງປ້ອງກັນການຕິດຕໍ່ໂດຍກົງກັບສະພາບແວດລ້ອມ freezing. ຜົນກະທົບຂອງ insulation ນີ້ບັງຄັບໃຫ້ອຸປະກອນເຮັດວຽກຫນັກ. ການກໍາຈັດອາກາດທີ່ຕິດຢູ່ແມ່ນສໍາຄັນສໍາລັບການຖ່າຍທອດຄວາມຮ້ອນທີ່ມີປະສິດທິພາບ.
ຖ້າກ່ອງບັນຈຸພຽງແຕ່ 80%, ສ່ວນທີ່ຍັງເຫຼືອ 20% ແມ່ນພຽງແຕ່ອາກາດຕາຍ. ອາກາດເຢັນຈາກ evaporators ມົນຕີພາຍນອກຂອງກ່ອງ, ເຮັດໃຫ້ cardboard ເຢັນ, ແລະຈາກນັ້ນຕ້ອງເຮັດໃຫ້ເຢັນອາກາດຕາຍພາຍໃນກ່ອນທີ່ຈະສາມາດດຶງຄວາມຮ້ອນຈາກຊີ້ນ. ການຫຸ້ມຫໍ່ສູນຍາກາດລົບລ້າງ headspace ນີ້ທັງຫມົດ. ຮູບເງົາພາດສະຕິກນັ່ງແຫນ້ນກັບຊີ້ນ, ອະນຸຍາດໃຫ້ສົ່ງຄວາມຮ້ອນໂດຍກົງຈາກອາກາດເຢັນໄປຫາຫນ້າຜະລິດຕະພັນ.
ການອອກແບບກໍລະນີຄືນໃໝ່ ແລະການຈັດຮຽງການໄຫຼວຽນຂອງອາກາດ
ການເພີ່ມປະສິດທິພາບການອອກແບບຂອງໂລກທີ່ແທ້ຈິງໃຫ້ຜົນກໍາໄລທີ່ມີປະສິດທິພາບຢ່າງຫຼວງຫຼາຍ. ຮູບແບບອາກາດຕູ້ເຢັນລະເບີດຕ້ອງກົງກັບກໍລະນີການຫຸ້ມຫໍ່ຜະລິດຕະພັນ. ກໍລະນີທີ່ອອກແບບໃຫມ່ມີຊ່ອງລະບາຍອາກາດຍຸດທະສາດ. ສະລັອດຕິງເຫຼົ່ານີ້ອະນຸຍາດໃຫ້ອາກາດເຢັນໄຫຼໂດຍກົງຜ່ານຊີ້ນ. ການປະສົມປະສານນີ້ສາມາດຫຼຸດຜ່ອນເວລາ freeze ໂດຍລວມໄດ້ເຖິງ 50%. ການຈັດລຽງການໄຫຼວຽນຂອງອາກາດທີ່ເຫມາະສົມຊ່ວຍເພີ່ມຄວາມອາດສາມາດເຮັດຄວາມເຢັນຂອງອຸປະກອນໄດ້ສູງສຸດ.
ພວກເຮົາມັກຈະເຮັດວຽກຮ່ວມກັບວິສະວະກອນການຫຸ້ມຫໍ່ເພື່ອເຈາະຮູສະເພາະໃນດ້ານຂ້າງແລະທ້າຍຂອງກ່ອງ corrugated. ຖ້າອຸໂມງເປົ່າລົມອອກຕາມແນວນອນທົ່ວສາຍແອວ, ຮູຕ້ອງສອດຄ່ອງກັບກະແສລົມນັ້ນ. ອາກາດເຢັນເຂົ້າໄປຂ້າງໜຶ່ງຂອງກ່ອງ, ເອົາຄວາມຮ້ອນອອກໂດຍກົງຈາກຊີ້ນຫໍ່ໂພລີພາຍໃນ, ແລະອອກຈາກອີກດ້ານໜຶ່ງ. ການປ່ຽນແປງກົນຈັກງ່າຍດາຍນີ້ສາມາດຕັດຊົ່ວໂມງອອກຈາກເວລາທີ່ຢູ່ອາໄສທີ່ຕ້ອງການ.
ຄວາມສ່ຽງຕໍ່ການຈັດຕັ້ງປະຕິບັດ
ການລະບຸຕູ້ແຊ່ແຂງໂດຍອີງໃສ່ຂໍ້ມູນຊີ້ນເປົ່າແມ່ນມີຄວາມສ່ຽງ. ສາຍການຜະລິດຕົວຈິງມັກຈະ freeze ສິນຄ້າຫຸ້ມຫໍ່. ການຄິດໄລ່ຊີ້ນເປົ່າຈະປະເມີນໄລຍະເວລາທີ່ຢູ່ອາໃສຕໍ່າລົງຢ່າງຫຼວງຫຼາຍ. ຄວາມບໍ່ສອດຄ່ອງນີ້ເຮັດໃຫ້ສູນກາງອ່ອນໆແລະຖືກປະຕິເສດ. ສະເຫມີທົດສອບເວລາແຊ່ແຂງໂດຍໃຊ້ການຫຸ້ມຫໍ່ສຸດທ້າຍ, ພ້ອມທີ່ຈະຜະລິດ. ການທົດສອບທີ່ຖືກຕ້ອງປ້ອງກັນການດັດແປງອຸປະກອນຄ່າໃຊ້ຈ່າຍໃນພາຍຫລັງ.
ຂ້ອຍໄດ້ເຫັນສິ່ງອໍານວຍຄວາມສະດວກທີ່ຊື້ລະບົບແຊ່ແຂງຫຼາຍລ້ານໂດລາໂດຍອີງໃສ່ຂໍ້ມູນຄວາມຮ້ອນຂອງເຕົ້ານົມໄກ່ເປົ່າ. ຫົກເດືອນຕໍ່ມາ, ການຕະຫຼາດຕັດສິນໃຈຂາຍໄກ່ໃນກ່ອງເຈ້ຍແຂງທີ່ພ້ອມຂາຍ. ໂຮງງານແລ່ນກ່ອງຜ່ານອຸໂມງ, ແລະອຸນຫະພູມຫຼັກອອກມາຢູ່ທີ່ -2°C ແທນ -18°C. ອຸປະກອນບໍ່ໄດ້ຖືກອອກແບບສໍາລັບການຕໍ່ຕ້ານຄວາມຮ້ອນຂອງ carton ໄດ້. ທ່ານຕ້ອງວິສະວະກອນລະບົບສໍາລັບການຫຸ້ມຫໍ່ສຸດທ້າຍ.
ການໂຫຼດສາຍແອວແລະການເພີ່ມປະສິດທິພາບການໄຫຼວຽນຂອງອາກາດ
ການປັບຄວາມໄວສາຍແອວ
ການຂັບຄວາມຖີ່ຂອງຕົວປ່ຽນແປງແມ່ນມີຄວາມຈໍາເປັນໃນສາຍແອວ conveyor. VFDs ອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດການປັບເວລາທີ່ຢູ່ອາໃສໄດ້ຊັດເຈນ. ໂປຼໄຟລ໌ຊີ້ນທີ່ແຕກຕ່າງກັນຕ້ອງການເວລາການເປີດເຜີຍທີ່ແຕກຕ່າງກັນ. ການຄວບຄຸມແບບເຄື່ອນໄຫວໃນໄລຍະການແຊ່ແຂງ ຮັບປະກັນຄຸນນະພາບທີ່ສອດຄ່ອງ. ຜູ້ປະຕິບັດງານສາມາດຊ້າສາຍແອວສໍາລັບການຕັດຫນາ. ພວກເຂົາສາມາດເລັ່ງມັນສໍາລັບຜະລິດຕະພັນບາງໆ, ເປົ່າ.
VFD ແມ່ນການຊີ້ນໍາຂອງອຸໂມງ freezing. ໂດຍບໍ່ມີມັນ, ທ່ານຖືກລັອກເຂົ້າໄປໃນຄວາມໄວການຜະລິດດຽວໂດຍບໍ່ຄໍານຶງເຖິງສິ່ງທີ່ຜະລິດຕະພັນແມ່ນລົງມາ. ຜູ້ຈັດການພືດຕ້ອງວາງແຜນການຕັ້ງຄ່າ VFD hertz ທີ່ຕ້ອງການສໍາລັບທຸກໆ SKU ດຽວ. ການຕັ້ງຄ່າເຫຼົ່ານີ້ຄວນຈະຖືກປະກາດໂດຍກົງໃນແຜງຄວບຄຸມເພື່ອໃຫ້ຜູ້ປະຕິບັດການບໍ່ຈໍາເປັນຕ້ອງຄາດເດົາຄວາມໄວທີ່ຖືກຕ້ອງໃນລະຫວ່າງການປ່ຽນ.
ໄລຍະຫ່າງຂອງຜະລິດຕະພັນ ແລະ ໄດນາມິກກະແສລົມ
ຊີ້ນຕ້ອງໄດ້ຮັບການຈັດລຽງຕາມຍຸດທະສາດກ່ຽວກັບສາຍແອວ. ຊ່ອງຫວ່າງທີ່ບໍ່ດີສ້າງປະກົດການທີ່ເອີ້ນວ່າຊ່ອງທາງ. ອາກາດຄວາມໄວສູງຜ່ານຜະລິດຕະພັນທີ່ຫຸ້ມຫໍ່ຢ່າງແຫນ້ນຫນາໄດ້ຢ່າງງ່າຍດາຍ. ມັນໃຊ້ເວລາເສັ້ນທາງຂອງການຕໍ່ຕ້ານຢ່າງຫນ້ອຍໂດຍຜ່ານຊ່ອງຫວ່າງເປົ່າ. ອັນນີ້ສ້າງເຂດຕາຍທີ່ຊີ້ນ freezes ຊ້າເກີນໄປ. ຊ່ອງຫວ່າງທີ່ເປັນເອກະພາບບັງຄັບໃຫ້ອາກາດເຄື່ອນຍ້າຍໄປທົ່ວທຸກດ້ານຂອງຜະລິດຕະພັນ.
ອາກາດປະຕິບັດຕົວຄືກັບນ້ໍາ; ມັນສະເຫມີຈະໃຊ້ເສັ້ນທາງທີ່ງ່າຍທີ່ສຸດ. ຖ້າເຈົ້າເອົາຊີ້ນກ້ອນໃຫຍ່ຖິ້ມໃສ່ກາງສາຍແອວແລະປ່ອຍໃຫ້ແຄມຂອງຫວ່າງເປົ່າ, ອາກາດເຢັນຈະຟ້າວເອົາຂອບທີ່ຫວ່າງເປົ່າລົງມາ. ຊີ້ນຢູ່ໃນສູນຈະບໍ່ໄດ້ຮັບຄວາມເຢັນ convective ທີ່ຈໍາເປັນ. ທ່ານຕ້ອງກະຈາຍຜະລິດຕະພັນໃຫ້ເທົ່າທຽມກັນທົ່ວຄວາມກວ້າງທັງຫມົດຂອງສາຍແອວເພື່ອບັງຄັບໃຫ້ອາກາດຍູ້ໂດຍຜ່ານການໂຫຼດຜະລິດຕະພັນ.
Loading Density vs. throughput
ການໂຫຼດເກີນສາຍແອວເຮັດໃຫ້ການສົ່ງຜ່ານທາງທິດສະດີສູງສຸດໃສ່ເຈ້ຍ. ຢ່າງໃດກໍຕາມ, ມັນຈໍາກັດຢ່າງຮຸນແຮງຕໍ່ການໄຫຼວຽນຂອງອາກາດທີ່ຈໍາເປັນໃນການປະຕິບັດ. ການໄຫຼວຽນຂອງອາກາດທີ່ຖືກຈໍາກັດເຮັດໃຫ້ເວລາເຢັນທີ່ແທ້ຈິງເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍ. ມັນມີຄວາມສ່ຽງຕໍ່ການແຊ່ແຂງຫຼັກທີ່ບໍ່ຄົບຖ້ວນ ແລະການລະເມີດຄວາມປອດໄພຂອງອາຫານ. ຊອກຫາຄວາມຫນາແຫນ້ນຂອງການໂຫຼດທີ່ດີທີ່ສຸດແມ່ນເປັນການຄ້າການດໍາເນີນງານ. ທ່ານຕ້ອງດຸ່ນດ່ຽງປະລິມານກັບປະສິດທິພາບອຸນຫະພູມ.
ມີຂໍ້ຈຳກັດທາງຮ່າງກາຍວ່າເຄື່ອງລະເຫີຍສາມາດເອົາຄວາມຮ້ອນອອກໄດ້ເທົ່າໃດຕໍ່ນາທີ. ຖ້າທ່ານເອົາຊີ້ນອົບອຸ່ນ 10,000 ປອນໃສ່ສາຍແອວໃນເວລາທີ່ລະບົບໄດ້ຖືກອອກແບບພຽງແຕ່ 5,000 ປອນ, ອຸນຫະພູມອາກາດພາຍໃນອຸໂມງຈະເພີ່ມຂຶ້ນ. ໂຮງງານເຮັດຄວາມເຢັນຈະດໍາເນີນຢູ່ໃນຄວາມອາດສາມາດ 100% ແລະຍັງບໍ່ສາມາດດຶງອຸນຫະພູມລົງ. ຊີ້ນຈະອອກຈາກອຸໂມງອ່ອນ, ແລະທ່ານຈະຕ້ອງເອົາໃສ່ໃນຕູ້ແຊ່ແຂງເພື່ອເຮັດສໍາເລັດວຽກ, ເອົາຊະນະຈຸດປະສົງທັງຫມົດຂອງລະບົບຢ່າງຕໍ່ເນື່ອງ.
ຍຸດທະສາດການຫຼຸດຜ່ອນ
ປະຕິບັດຂັ້ນຕອນການປະຕິບັດມາດຕະຖານສໍາລັບການໂຫຼດສາຍແອວ. ສ້າງຮູບແບບສະເພາະສໍາລັບການຕັດເບື້ອງຕົ້ນແລະຊີ້ນກ່ອງ. ພາກສ່ວນສ່ວນບຸກຄົນຕ້ອງການຊ່ອງຫວ່າງທີ່ແຕກຕ່າງກັນກ່ວາກ່ອງຂະຫນາດໃຫຍ່. ພະນັກງານສາຍລົດໄຟເພື່ອຮັກສາຮູບແບບການໂຫຼດທີ່ແນ່ນອນເຫຼົ່ານີ້. ການໂຫຼດທີ່ສອດຄ່ອງກັນປ້ອງກັນຊ່ອງທາງແລະກໍາຈັດເຂດຕາຍ. SOPs ຮັບປະກັນເວລາແຊ່ແຂງທີ່ຄາດເດົາໄດ້ໃນທຸກການປ່ຽນແປງ.
ກໍານົດຊ່ອງຫວ່າງທີ່ແນ່ນອນທີ່ຕ້ອງການລະຫວ່າງກ່ອງ (ຕົວຢ່າງ: 2 ນິ້ວໃນທຸກດ້ານ) ເພື່ອອະນຸຍາດໃຫ້ມີການເຈາະກະແສລົມຕາມແນວຕັ້ງ.
ຕິດຕັ້ງຄູ່ມືທາງກາຍະພາບຫຼືສາຍເລເຊີໃສ່ສາຍສົ່ງ infeed ເພື່ອຊ່ວຍໃຫ້ພະນັກງານຈັດວາງຜະລິດຕະພັນຢ່າງຖືກຕ້ອງ.
ແຕ່ງຕັ້ງນັກວິຊາການຄວບຄຸມຄຸນນະພາບທີ່ອຸທິດຕົນເພື່ອຕິດຕາມກວດກາຄວາມຫນາແຫນ້ນຂອງສາຍແອວ infeed ທຸກໆ 30 ນາທີ.
ໃຊ້ເຄື່ອງປັ່ນປ່ວນອັດຕະໂນມັດສໍາລັບຜະລິດຕະພັນ IQF ຂະຫນາດນ້ອຍເພື່ອຮັບປະກັນຄວາມເລິກຂອງຕຽງກ່ອນທີ່ຈະເຂົ້າໄປໃນເຂດແຊ່ແຂງ.
ການປະເມີນ Tunnel Blast Freezer: ຂອບການຕັດສິນໃຈຂອງຜູ້ຊື້
ການສ້າງແຜນທີ່ຄຸນສົມບັດຫາຜົນໄດ້ຮັບ
ການປະເມີນອົງປະກອບຂອງຮາດແວຮຽກຮ້ອງໃຫ້ມີຄຸນສົມບັດທີ່ກົງກັນກັບຜົນໄດ້ຮັບການຜະລິດ. ການອອກແບບ coil evaporator ຜົນກະທົບຕໍ່ເວລາແລ່ນຢ່າງຕໍ່ເນື່ອງ. ການຕັ້ງຄ່າພັດລົມກໍານົດການເຈາະອາກາດໂດຍຜ່ານການໂຫຼດຫນາແຫນ້ນ. ວັດສະດຸສາຍແອວສົ່ງຜົນກະທົບຕໍ່ສຸຂາພິບານແລະນະໂຍບາຍດ້ານການໄຫຼຂອງອາກາດ. ທ່ານບໍ່ສາມາດເບິ່ງພຽງແຕ່ horsepower ທັງຫມົດ; ທ່ານຕ້ອງເບິ່ງວ່າພະລັງງານທີ່ຖືກນໍາໃຊ້ກັບຜະລິດຕະພັນ.
ອົງປະກອບ |
ຕົວເລືອກຄຸນສົມບັດ |
ຜົນໄດ້ຮັບການປະຕິບັດງານ |
Evaporator Coils |
ໄລຍະຫ່າງຂອງຄີກົ້ກວ້າງທຽບກັບຮູດົກໜາ |
ໄລຍະຫ່າງກວ້າງຈະຂະຫຍາຍເວລາແລ່ນລະຫວ່າງຮອບວຽນ defrost ໂດຍການຮອງຮັບການສ້າງອາກາດຫນາວຫຼາຍຂຶ້ນ. |
ການຕັ້ງຄ່າພັດລົມ |
Axial ທຽບກັບ fans Centrifugal |
ພັດລົມ centrifugal ເອົາ ຊະ ນະ ຄວາມ ກົດ ດັນ static ສູງ ຈາກ ຊີ້ນ ຫຸ້ມ ຫໍ່ ຫນາ ແຫນ້ນ . |
ປະເພດສາຍແອວ |
ພາດສະຕິກແບບໂມດູນທຽບກັບຕາຫນ່າງສະແຕນເລດ |
ຕາຫນ່າງສະແຕນເລດສະຫນອງການເຈາະຂອງອາກາດທີ່ດີກວ່າແລະຄວາມທົນທານສໍາລັບການໂຫຼດຫນັກ. |
ລະບົບ Defrost |
ອາຍແກັສຮ້ອນທຽບກັບນ້ໍາ defrost |
ອາຍແກັສຮ້ອນໃຫ້ເວລາຫັນປ່ຽນໄວຂຶ້ນ ແລະລ້າງນ້ຳກ້ອນອອກຈາກທໍ່ໄດ້ມີປະສິດທິພາບຫຼາຍຂຶ້ນ. |
ແຜງປິດລ້ອມ |
4 ນິ້ວທຽບກັບຫມູ່ຄະນະ insulated 6 ນິ້ວ |
ແຜງທີ່ຫນາກວ່າຫຼຸດຜ່ອນການແຊກຊຶມຄວາມຮ້ອນແລະຫຼຸດຜ່ອນການໂຫຼດໃນໂຮງງານເຮັດຄວາມເຢັນ. |
ການກວດສອບ ແລະການກວດສອບອະນຸສັນຍາ
ການຕິດຕາມເວລາທີ່ແທ້ຈິງແມ່ນຈໍາເປັນສໍາລັບການຄວບຄຸມຄຸນນະພາບ. ປະເມີນການສະຫນອງຂອງລະບົບສໍາລັບການຕິດຕາມອຸນຫະພູມອາກາດ. ຕິດຕາມຄວາມໄວອາກາດ ແລະຄວາມໄວສາຍແອວຢ່າງຕໍ່ເນື່ອງ. ໃຫ້ແນ່ໃຈວ່າການຕິດຕັ້ງອະນຸຍາດໃຫ້ທີມງານກວດສອບອຸນຫະພູມຫຼັກ. ການຕິດຕາມກວດກາທີ່ສອດຄ້ອງກັນພິສູດວ່າມາດຕະຖານແມ່ນບັນລຸຜົນສໍາເລັດ. ການບັນທຶກຂໍ້ມູນສະຫນັບສະຫນູນຄວາມພະຍາຍາມປະຕິບັດຕາມກົດລະບຽບຢ່າງເຂັ້ມງວດ.
ລະບົບທີ່ທັນສະໄຫມໃຊ້ການຄວບຄຸມ PLC ເພື່ອຕິດຕາມອຸນຫະພູມຂອງອາກາດອອກຈາກ evaporators ແລະອາກາດກັບຄືນສູ່ພວກມັນ. ຄວາມແຕກຕ່າງລະຫວ່າງສອງຕົວເລກນີ້ບອກທ່ານຢ່າງແນ່ນອນວ່າຈະເອົາຄວາມຮ້ອນອອກຈາກຊີ້ນຫຼາຍປານໃດ. ຖ້າອຸນຫະພູມອາກາດກັບຄືນເລີ່ມຫຼຸດລົງ, ມັນຫມາຍຄວາມວ່າຊີ້ນເຢັນລົງແລະດູດຊຶມຄວາມຮ້ອນຫນ້ອຍລົງ. ຜູ້ປະກອບການໃຊ້ຂໍ້ມູນນີ້ເພື່ອປັບຄວາມໄວສາຍແອວໃຫ້ລະອຽດໃນເວລາຈິງ.
ການຂະຫຍາຍແລະການປະຕິບັດຕາມ
ປະເມີນຄວາມສາມາດຂອງລະບົບໃນການປັບຂະຫນາດດ້ວຍການເພີ່ມຂຶ້ນໃນອະນາຄົດ. ປະລິມານການຜະລິດບໍ່ຄ່ອຍຄົງທີ່ໃນໄລຍະເວລາ. ອຸປະກອນດັ່ງກ່າວຕ້ອງປະຕິບັດຕາມມາດຕະຖານຄວາມປອດໄພຂອງອາຫານທີ່ເຄັ່ງຄັດ. ຫຼັກການອອກແບບສຸຂະອະນາໄມກຳນົດການທຳຄວາມສະອາດ ແລະກວດກາໄດ້ງ່າຍ. ຊອກຫາຄຸນສົມບັດທີ່ຮອງຮັບລະບົບທຳຄວາມສະອາດໃນບ່ອນອັດຕະໂນມັດ. ການປະຕິບັດຕາມກົດລະບຽບປ້ອງກັນການປິດຄ່າໃຊ້ຈ່າຍແລະການເອີ້ນຄືນຜະລິດຕະພັນ.
ເມື່ອອອກແບບໂຄງຮ່າງ, ປ່ອຍໃຫ້ພື້ນທີ່ທາງດ້ານຮ່າງກາຍຢູ່ໃນສິ່ງອໍານວຍຄວາມສະດວກເພື່ອເພີ່ມພາກສ່ວນໂມດູນໃສ່ອຸໂມງຕໍ່ມາ. ຖ້າທ່ານຊື້ອຸໂມງ 40 ຟຸດໃນມື້ນີ້, ໃຫ້ແນ່ໃຈວ່າທ່ານມີພື້ນທີ່ທີ່ຈະຂະຫຍາຍມັນເຖິງ 60 ຟຸດເມື່ອການຜະລິດຂອງທ່ານເພີ່ມຂຶ້ນສອງເທົ່າໃນສາມປີ. ໃຫ້ແນ່ໃຈວ່າໂຄງຮ່າງພາຍໃນທັງຫມົດຖືກເຊື່ອມໂລຫະສະແຕນເລດຢ່າງເຕັມສ່ວນກັບພື້ນຜິວທີ່ເລື່ອນລົງເພື່ອໃຫ້ນ້ໍາລ້າງອອກທັນທີ. ການຢືນນ້ໍາຢູ່ໃນຕູ້ເຢັນສ້າງຄວາມສ່ຽງດ້ານສຸຂາພິບານອັນໃຫຍ່ຫຼວງ.
ຄວາມສ່ຽງຕໍ່ການຈັດຕັ້ງປະຕິບັດ
ອຸປະສັກໃນການຕິດຕັ້ງສາມາດຊັກຊ້າການກໍານົດເວລາຂອງໂຄງການຢ່າງຫຼວງຫຼາຍ. ຂໍ້ ຈຳ ກັດດ້ານສະຖານທີ່ມັກຈະ ກຳ ນົດຂະ ໜາດ ຂອງອຸປະກອນ. ການໂຫຼດພື້ນໂຄງສ້າງຕ້ອງສະຫນັບສະຫນູນອຸປະກອນການແຊ່ແຂໍງຫນັກ. ໂຮງງານເຮັດຄວາມເຢັນທີ່ມີຢູ່ແລ້ວຈະຕ້ອງມີຄວາມສາມາດພຽງພໍ. ແອມໂມເນຍກາງບໍ່ພຽງພໍ ຫຼືຄວາມອາດສາມາດຂອງ freon ຈະເຮັດໃຫ້ຕູ້ແຊ່ເຢັນໃໝ່ຂາດ. ແກ້ໄຂຄວາມສ່ຽງດ້ານໂຄງສ້າງພື້ນຖານເຫຼົ່ານີ້ກ່ອນທີ່ຈະລົງນາມໃນຄໍາສັ່ງຊື້.
ທ່ານຕ້ອງຄິດໄລ່ໂຕນທີ່ແນ່ນອນຂອງເຄື່ອງເຮັດຄວາມເຢັນທີ່ຕ້ອງການໂດຍອຸໂມງໃຫມ່ແລະປຽບທຽບກັບຄວາມອາດສາມາດທີ່ມີຢູ່ໃນຫ້ອງເຄື່ອງຈັກຂອງທ່ານ. ຖ້າເຄື່ອງອັດຂອງທ່ານແລ່ນຢູ່ທີ່ຄວາມຈຸ 90% ໃນຊ່ວງລະດູຮ້ອນ, ການເພີ່ມຕູ້ແຊ່ແຂງຢ່າງຕໍ່ເນື່ອງຈະເຮັດໃຫ້ລະບົບທັງໝົດເສຍຫາຍ. ທ່ານອາດຈະຈໍາເປັນຕ້ອງໄດ້ຍົກລະດັບເຄື່ອງອັດ, condensers, ແລະໂຄງສ້າງທໍ່ຂອງທ່ານກ່ອນທີ່ອຸໂມງຈະມາຮອດສະຖານທີ່.
ການແລກປ່ຽນຄ່າໃຊ້ຈ່າຍຕໍ່ມູນຄ່າໃນລະບົບການແຊ່ແຂງຢ່າງຕໍ່ເນື່ອງ
ການໃຊ້ຈ່າຍທຶນ (CapEx) ທຽບກັບ ເງິນຝາກປະຢັດໃນການດໍາເນີນງານ (OpEx)
ຕູ້ແຊ່ອຸໂມງຕ້ອງໃຊ້ຕົ້ນທຶນສູງ. ຢ່າງໃດກໍຕາມ, ພວກເຂົາເຈົ້າສ້າງເງິນຝາກປະຢັດການດໍາເນີນງານໄລຍະຍາວຢ່າງຫຼວງຫຼາຍ. ຄ່າໃຊ້ຈ່າຍແຮງງານຫຼຸດລົງຍ້ອນວ່າການເຄື່ອນຍ້າຍ pallet ຄູ່ມືຖືກລົບລ້າງ. ການດໍາເນີນງານຄົງທີ່ປັບປຸງປະສິດທິພາບພະລັງງານໂດຍລວມ. ການຫຼຸດຜ່ອນການຈັດການຜະລິດຕະພັນຫຼຸດຜ່ອນຄວາມເສຍຫາຍທາງດ້ານຮ່າງກາຍຕໍ່ຊີ້ນ. ເງິນຝາກປະຢັດ OpEx ເຫຼົ່ານີ້ເຮັດໃຫ້ CapEx ເບື້ອງຕົ້ນໄວ.
ຄິດກ່ຽວກັບການຈາລະຈອນ forklift ທີ່ຕ້ອງການເພື່ອໂຫຼດແລະ unload batch blast cell. ທ່ານມີຄົນຂັບເຄື່ອນຍ້າຍ pallets ໃນ, ລໍຖ້າ 24 ຊົ່ວໂມງ, ແລະຍ້າຍອອກ. ລະບົບຢ່າງຕໍ່ເນື່ອງເອົາຜະລິດຕະພັນໂດຍກົງຈາກສາຍການຫຸ້ມຫໍ່, freezes ມັນ, ແລະສົ່ງມັນກົງກັບ palletizer ໄດ້. ທ່ານລົບລ້າງຂັ້ນຕອນການຈັດການລະດັບປານກາງ, ຫຼຸດຜ່ອນການບໍາລຸງຮັກສາລົດຍົກ, ແລະຕັດຊົ່ວໂມງແຮງງານທີ່ຕ້ອງການເພື່ອຈັດການຂະບວນການ freezing.
ການຮັກສາຜົນຜະລິດເປັນຕົວຊີ້ທາງການເງິນ
ການຮັກສາຜົນຜະລິດແມ່ນຕົວຊີ້ວັດທາງດ້ານການເງິນທີ່ສໍາຄັນ. freezing ຢ່າງໄວວາຫຼຸດຜ່ອນການສູນເສຍ drip ຢ່າງຫຼວງຫຼາຍ. ການປະຫຍັດພຽງແຕ່ຫນຶ່ງສ່ວນຮ້ອຍໃນນ້ໍາຄວາມຊຸ່ມແມ່ນໄດ້ກໍາໄລສູງ. ນີ້ຫມາຍເຖິງການປະຫຍັດອັນໃຫຍ່ຫຼວງໃນຫຼາຍລ້ານປອນຕໍ່ປີ. ຄວາມຊຸ່ມຊື່ນທີ່ເກັບຮັກສາໄວ້ຫມາຍຄວາມວ່າທ່ານຂາຍຊີ້ນ, ບໍ່ແມ່ນນ້ໍາ. ຄິດໄລ່ ROI ໂດຍອີງໃສ່ຂໍ້ມູນການເກັບຮັກສາຜົນຜະລິດທີ່ແນ່ນອນນີ້.
ຖ້າໂຮງງານປຸງແຕ່ງຊີ້ນງົວ 50 ລ້ານປອນຕໍ່ປີ, ການຫຼຸດລົງ 1% ໃນການສູນເສຍນ້ໍາເທົ່າກັບ 500,000 ປອນຂອງຜະລິດຕະພັນທີ່ບັນທຶກໄວ້. ຢູ່ທີ່ 3.00 ໂດລາຕໍ່ປອນ, ນັ້ນແມ່ນ 1.5 ລ້ານໂດລາໃນລາຍຮັບທີ່ຟື້ນຕົວໃນທຸກໆປີ. ຄ່າໃຊ້ຈ່າຍທຶນຂອງອຸປະກອນແຊ່ແຂງມັກຈະຖືກຈ່າຍໃຫ້ທັງຫມົດໂດຍການເກັບຮັກສາຜົນຜະລິດນີ້ພາຍໃນ 24 ເດືອນທໍາອິດຂອງການດໍາເນີນງານ. ເຫດຜົນທາງດ້ານການເງິນແມ່ນຈະແຈ້ງເມື່ອທ່ານເບິ່ງຊີວະວິທະຍາຂອງຈຸລັງຂອງຊີ້ນ.
ສະຫຼຸບ
ລະບົບ freezing ຢ່າງຕໍ່ເນື່ອງແມ່ນການຍົກລະດັບການດໍາເນີນງານທີ່ສໍາຄັນ. ຢ່າງໃດກໍ່ຕາມ, ຄວາມສໍາເລັດຂອງມັນຂຶ້ນກັບການຄວບຄຸມຕົວແປທາງດ້ານຮ່າງກາຍ. ທ່ານຕ້ອງຈັດການຄວາມຫນາ, ການຫຸ້ມຫໍ່, ແລະຄວາມຫນາແຫນ້ນຂອງການໂຫຼດຢ່າງເຂັ້ມງວດ. ຢ່າອີງໃສ່ການຄາດເດົາໃນເວລາກໍານົດສາຍການຜະລິດຂອງທ່ານ.
ເລີ່ມຕົ້ນການສຶກສາແບບຈໍາລອງຄວາມຮ້ອນຂອງຜະລິດຕະພັນຊີ້ນສະເພາະຂອງທ່ານເພື່ອກໍານົດເວລາທີ່ຢູ່ອາໄສທີ່ແນ່ນອນ.
ດໍາເນີນການກວດສອບການຫຸ້ມຫໍ່ທີ່ສົມບູນແບບເພື່ອກໍາຈັດອາກາດຕິດຢູ່ແລະປັບປຸງຊ່ອງລະບາຍອາກາດ.
ປຶກສາຫາລືກັບວິສະວະກອນເຄື່ອງເຮັດຄວາມເຢັນອຸດສາຫະກໍາເພື່ອຄິດໄລ່ການໂຫຼດຕູ້ເຢັນທີ່ຊັດເຈນກ່ອນທີ່ຈະຈັດຊື້.
ສ້າງຂັ້ນຕອນການປະຕິບັດມາດຕະຖານທີ່ເຂັ້ມງວດສໍາລັບຮູບແບບການໂຫຼດສາຍແອວເພື່ອປ້ອງກັນການໄຫຼວຽນຂອງອາກາດ.
FAQ
ຖາມ: ອຸນຫະພູມທີ່ເຫມາະສົມສໍາລັບຕູ້ເຢັນອຸໂມງສໍາລັບຊີ້ນແມ່ນຫຍັງ?
A: ໂດຍປົກກະຕິຈະດໍາເນີນການລະຫວ່າງ -30 ° C ແລະ -40 ° C ເພື່ອດຸ່ນດ່ຽງຄວາມໄວ freezing ຢ່າງໄວວາດ້ວຍປະສິດທິພາບພະລັງງານແລະການຄວບຄຸມຄວາມຊຸ່ມ.
ຖາມ: ການຫຸ້ມຫໍ່ມີຜົນກະທົບຕໍ່ເວລາການແຊ່ແຂງຂອງລະເບີດແນວໃດ?
A: ອຸປະກອນການຫຸ້ມຫໍ່ເຊັ່ນ cardboard corrugated ແລະ trapped ອາກາດເຮັດຫນ້າທີ່ເປັນ insulators. ການຫຸ້ມຫໍ່ທີ່ອອກແບບມາບໍ່ດີສາມາດເພີ່ມເວລາແຊ່ແຂງໄດ້ສອງເທົ່າເມື່ອທຽບໃສ່ກັບຜະລິດຕະພັນເປົ່າ ຫຼື ປັບປຸງໃຫ້ເໝາະສົມ.
Q: ຄວາມແຕກຕ່າງກັນລະຫວ່າງຕູ້ແຊ່ອຸໂມງແລະຕູ້ແຊ່ເຢັນແບບລະເບີດແມ່ນຫຍັງ?
A: A tunnel freezer ໃຊ້ສາຍແອວ conveyor ຢ່າງຕໍ່ເນື່ອງສໍາລັບການ freezing ສະຫມໍ່າສະເຫມີ, ປະລິມານສູງ, ໃນຂະນະທີ່ freezer batch blast ຮຽກຮ້ອງໃຫ້ມີການໂຫຼດ pallets static ເຂົ້າໄປໃນຫ້ອງປິດປະທັບຕາສໍາລັບວົງຈອນທີ່ກໍານົດໄວ້.
ຖາມ: ການແຊ່ແຂງອຸໂມງ IQF ແຕກຕ່າງຈາກການແຊ່ແຂງອຸໂມງຂະໜາດໃຫຍ່ແນວໃດ?
A: ອຸໂມງ IQF freezes ຢ່າງໄວວາ freezes ແຕ່ລະຕ່ອນແຍກຕ່າງຫາກໂດຍໃຊ້ກະແສລົມຄວາມໄວສູງເພື່ອປ້ອງກັນບໍ່ໃຫ້ clumping. ຂະບວນການແຊ່ແຂງໃນອຸໂມງຂະໜາດໃຫຍ່ຈະປະມວນຜົນຜະລິດຕະພັນຊີ້ນທີ່ໃຫຍ່ຂຶ້ນ, ເປັນກຸ່ມ, ຫຼືຫຸ້ມຫໍ່ຢູ່ໃນສາຍແອວລຳລຽງຢ່າງຕໍ່ເນື່ອງ.
ຖາມ: ເຈົ້າຄິດໄລ່ເວລາແຊ່ແຂງສໍາລັບຜະລິດຕະພັນຊີ້ນແນວໃດ?
A: ເວລາແຊ່ແຂງແມ່ນຄິດໄລ່ໂດຍໃຊ້ຕົວແປຕ່າງໆລວມທັງອຸນຫະພູມຜະລິດຕະພັນເບື້ອງຕົ້ນ, ອຸນຫະພູມຫຼັກເປົ້າໝາຍ, ຄວາມໜາຂອງຜະລິດຕະພັນ, ການນໍາຄວາມຮ້ອນຂອງຊີ້ນ, ແລະຄວາມໄວ/ອຸນຫະພູມຂອງອາກາດຂອງຕູ້ແຊ່.
ຖາມ: ຕູ້ເຢັນອຸໂມງສາມາດຮັບມືກັບຄວາມໜາຂອງຊີ້ນຫຼາຍອັນພ້ອມກັນໄດ້ບໍ?
A: ມັນມີຄວາມທໍ້ຖອຍໃຈສູງ. ຕ້ອງກໍານົດຄວາມໄວສາຍແອວສໍາລັບລາຍການທີ່ຫນາທີ່ສຸດເພື່ອຮັບປະກັນຄວາມປອດໄພຂອງອາຫານ, ຊຶ່ງຫມາຍຄວາມວ່າລາຍການທີ່ບາງກວ່າຈະຖືກປຸງແຕ່ງເກີນ, ສິ້ນເປືອງພະລັງງານແລະອາດຈະເຮັດໃຫ້ຄຸນນະພາບຫຼຸດລົງ.
ຖາມ: ແມ່ນຫຍັງເຮັດໃຫ້ຕູ້ແຊ່ເຢັນຢູ່ໃນຕູ້ແຊ່ເຢັນອຸໂມງ?
A: ການເຜົາໄຫມ້ freezer ແມ່ນເກີດມາຈາກຄວາມຊຸ່ມຊື່ນ sublimation. ໃນຕູ້ແຊ່ອຸໂມງ, ມັນເກີດຂື້ນຖ້າຊີ້ນທີ່ບໍ່ໄດ້ຫຸ້ມຫໍ່ໄດ້ຖືກສໍາຜັດກັບອາກາດທີ່ມີຄວາມໄວສູງ, ຄວາມຊຸ່ມຊື່ນຕ່ໍາເປັນເວລາດົນກວ່າຄວາມຈໍາເປັນເນື່ອງຈາກຄວາມໄວສາຍແອວຊ້າຫຼືການແຜ່ກະຈາຍຂອງອາກາດທີ່ບໍ່ດີ.