Buradasınız: Ev »
Bloglar »
Endüstrinin Sıcak Noktaları »
Etin Tünel Patlamasıyla Dondurulması: Kalınlık, Paketleme ve Yükleme Donma Süresini Nasıl Etkiler?
Etin Tünel Patlamasıyla Dondurulması: Kalınlık, Paketleme ve Yükleme Donma Süresini Nasıl Etkiler?
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-04 Kaynak: Alan
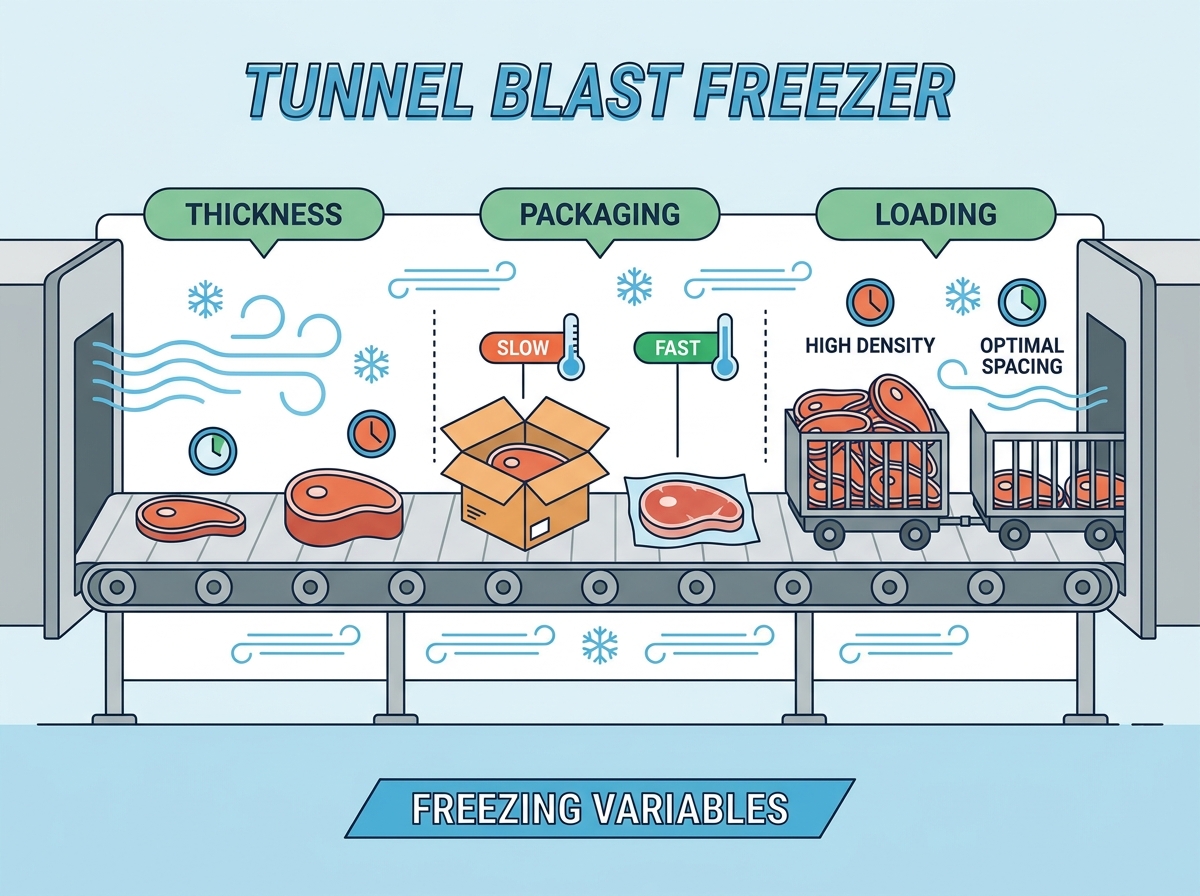
Yüksek hacimli et işleme tesisleri, üretim ve ürün kalitesi arasında sürekli bir gerilimle karşı karşıyadır. Verimsiz termal transfer, üretim darboğazlarına, ciddi verim kaybına ve artan enerji harcamalarına yol açar. Tahmin edilemeyen donma süreleri nadiren soğutma tesisinin tek başına başarısız olmasından kaynaklanır. Bunlar genellikle yanlış hizalanmış operasyonel değişkenlerin sonucudur. Spesifik olarak, değişken et kalınlığı, yüksek düzeyde yalıtımlı paketleme ve optimal olmayan bant yüklemesi hava akışını engeller. Bir yatırımın getirisini en üst düzeye çıkarmak için Tünel şok dondurucu , tesis mühendisleri ve tesis yöneticileri, ürün, ambalajı ve ekipmanın sürekli hava akışı tasarımı arasındaki termodinamik ilişkiyi tam olarak değerlendirmelidir. Bu değişkenleri anlamak tutarlı çekirdek sıcaklıkları sağlar ve maliyetli üretim gecikmelerini önler. Tesis operatörleri teorik kapasite çizelgelerinin ötesine geçmeli ve konveyör bandındaki fiziksel gerçeklere bakmalıdır. Termal direncin temel nedenlerini ele alarak üretim programlarını istikrarlı hale getirebilir ve ürün bütünlüğünü koruyabilirsiniz.
Temel Çıkarımlar
Kalınlık Bekleme Süresini Belirler: Donma süresi, ürün kalınlığıyla birlikte doğrusal değil, katlanarak artar ve hassas bant hızı kalibrasyonu gerektirir.
Ambalaj bir Termal Bariyerdir: Sıkışmış hava ve oluklu malzemeler yalıtkan görevi görür; kasa tasarımının ve hava akışı hizalamasının optimize edilmesi donma sürelerini %50'ye kadar azaltabilir.
Yükleme Yoğunluğu Hava Akışını Kontrol Eder: Dikey veya yatay hava akışını engellemeden bant kapsamını maksimuma çıkarmak, ölü bölgeleri ve eşit olmayan donmayı önler.
Sürekli ve Toplu Verimlilik: Tünel şok dondurucular, giriş değişkenlerinin sabit kalması koşuluyla toplu şok donduruculara kıyasla tekdüze et ürünleri için üstün tutarlılık sunar.
IQF ve Toplu Şok Dondurma Karşılaştırması: Bireysel Hızlı Dondurma (IQF) ile toplu/kabuklu tünel şok dondurma arasında seçim yapmak tamamen ürün boyutuna, hedef buz kristali oluşumuna ve istenen nem tutulmasına bağlıdır.
Et İşlemede Tünel Şok Dondurucunun Mekaniği
Problem Çerçeveleme (Başarı Kriterleri)
Endüstriyel et dondurma, sıkı temel gereksinimler gerektirir. Birincil amaç hızlı bir şekilde çekirdek sıcaklığının azaltılmasını sağlamaktır. Bu hızlı düşüş mikrobiyal büyümeyi anında durdurur. Ayrıca çözdürme işlemi sırasında damlama kaybını da en aza indirir. Başarı, tüm ürün gruplarında tutarlı çekirdek sıcaklıklarıyla ölçülür. Tesislerin bu hızı enerji tüketimiyle dengelemesi gerekiyor. Herhangi bir sapma, gıda güvenliğini ve ürün verimini tehlikeye atar. Yüksek kapasiteli bir tesisin zemininde yürüdüğünüzde, dondurma hattının başarısı tüm operasyonun hızını belirler. Dondurucu geri çalışırsa kesim tabanı durur.
Başarıyı etin termal merkezinin maksimum buz kristali oluşumu bölgesinden geçme hızıyla ölçüyoruz. Bu bölge tipik olarak -1°C ile -5°C arasındadır. Et bu sıcaklık bandından ne kadar hızlı geçerse buz kristalleri de o kadar küçük olur. Küçük buz kristalleri kas dokusunun hücresel yapısını korur. Büyük buz kristalleri mikroskobik bıçaklar gibi davranarak hücre duvarlarını deliyor ve son kullanıcı ürünü çözdüğünde büyük miktarda temizliğe neden oluyor.
Sürekli ve Toplu Sistemler
Sürekli tünel dondurucular, konveyör tahrikli, kararlı durum mekaniği kullanılarak çalışır. Ürünü kontrollü sıcaklık bölgelerinden sorunsuz bir şekilde geçirirler. Geleneksel toplu şok dondurucular paletlenmiş, statik odalara dayanır. Toplu sistemler manuel yükleme ve boşaltma gerektirir. Sürekli sistemler bu emek yoğun adımı ortadan kaldırır. Yüksek verimli, tekdüze et hatları için kritik öneme sahiptirler. Tüneldeki sabit hava akışı, her ürünün aynı ısıl işleme tabi tutulmasını sağlar.
Toplu sistemde odanın ortasındaki paletler, buharlaştırıcıların yakınındaki paletlere göre çok daha yavaş donar. Bu, aynı parti içindeki ürün kalitesinde büyük bir farklılık yaratır. Sürekli bir sistem, her bir kutuyu veya et parçasını aynı buharlaştırıcılardan aynı hızda geçirerek bu sorunu çözer. Termodinamik maruziyet birinci birim ve on bin birim için aynıdır.
IQF ve Toplu/Kabuk Tüneli Patlama Donması Karşılaştırması
Bireysel Hızlı Dondurma tünelleri belirli bir amaca hizmet eder. Küçük parçaların hızlı ve ayrı ayrı dondurulması için tasarlanmıştır. Doğranmış et ve kümes hayvanı parçaları IQF teknolojisinden büyük ölçüde yararlanır. Standart tünel şok dondurucular farklı yükleri taşıyabilir. Daha büyük ilk kesimler ve kutulu etler için tasarlanmıştır. Toplu tüneller yoğun, paketlenmiş ürünlere odaklanır. Doğru sistemi seçmek tamamen ürün ölçülerinize bağlıdır.
IQF sistemleri sıklıkla akışkanlaştırmayı kullanır. Yüksek hızlı hava, örgülü bir banttan geçerek küçük et parçalarını kaldırır ve bir araya topaklanmamaları için ayrı ayrı dondurur. Toplu tüneller, ısıyı ağır kutulardan veya bant üzerinde düz duran büyük çıplak kesimlerden uzaklaştırmak için yönlendirilmiş yatay veya dikey hava akışını kullanır. 60 kiloluk sığır eti kutularını bir IQF akışkanlaştırma tünelinden geçiremezsiniz ve doğranmış tavuğu toplu bir tünelden geçirmek katı, donmuş bir et bloğuyla sonuçlanacaktır.
Temel İşletim Parametreleri ve Protokolleri
Etin dondurulması belirli standart sıcaklık aralıkları gerektirir. Sistemler genellikle -30°C ile -40°C arasında çalışır. Yüksek hızlı hava akışı mutlak bir zorunluluktur. Hızlı hava, ürünü çevreleyen termal sınır katmanını soyar. Protokol gereksinimleri, güvenli bir çekirdek sıcaklığına hızlı bir şekilde ulaşmayı gerektirir. Hedef genellikle düzenlenmiş zaman dilimlerinde -18°C'dir. Bu protokollerin karşılanması, sıkı gıda güvenliği ve mevzuat uyumluluğu sağlar.
Banda herhangi bir ürün sokmadan önce tüneli hedef çalışma sıcaklığına kadar önceden soğutun.
Ölü bölgelerin bulunmadığından emin olmak için bir anemometre kullanarak bant boyunca hava akış hızını doğrulayın.
Ürünü söz konusu SKU için belirtilen yoğunluk düzenine göre yükleyin.
Üretimin ilk saati boyunca tünelden çıkan en kalın et parçasının çekirdek sıcaklığını izleyin.
Çekirdek sıcaklığı okumalarına göre bekleme süresini hızlandırmak veya yavaşlatmak için taşıma bandındaki değişken frekanslı sürücüyü ayarlayın.
Et Kalınlığı Dondurma Süresini ve Ekipman Boyutunu Nasıl Belirler?
Ette Isı İletkenliğinin Fiziği
Et kalınlığı ile donma süresi arasında doğrusal olmayan bir ilişki vardır. Plank Denklemi ilkeleri bu termodinamik davranışı açıkça açıklamaktadır. Donmuş dış katman kalınlaştıkça ısı çıkışı yavaşlar. Bu donmuş kabuk bir iç yalıtkan görevi görür. Et kalınlığının iki katına çıkarılması gereken dondurma süresini dört katından fazla artırabilir. Operatörler bu katlanarak artan artışı üretim planlaması sırasında hesaba katmalıdır.
Kızartılmış sığır etinin yüzeyi donduğunda, donmuş tabaka, donmamış merkezden farklı bir termal iletkenliğe sahip olur. Soğutma sistemi, ısıyı sıcak merkezden donmuş kabuk yoluyla çekmelidir. Kabuk kalınlaştıkça ısı aktarım hızı önemli ölçüde düşer. Bu nedenle donma sürelerini doğrusal olarak tahmin edemezsiniz. 4 inç kalınlığındaki bir kesimin dondurulması 2 inçlik bir kesimin iki katı kadar uzun sürmez; önemli ölçüde daha uzun sürer.
Yüzey Alanı-Hacim Oranları
Kalın ilkel kesimler benzersiz donma dinamikleri sunar. Sığır eti yuvarlakları ve bütün kümes hayvanları düşük yüzey alanı/hacim oranlarına sahiptir. Tamamen donmaları için daha uzun bekleme süreleri gerekir. İnce, işlenmiş ürünler çok daha hızlı donar. Burger köfteleri ve tavuk göğüsleri yüksek yüzey alanı/hacim oranlarına sahiptir. Geniş yüzeylerinden soğuk havayı hızla emerler. Bu profillerin tek bir satırda karıştırılması ciddi işlem verimsizliklerine neden olur.
İnce burger köftelerini ve kalın dana kefallerini aynı bant üzerinde çalıştırıyorsanız kefaller için bant hızını ayarlamanız gerekir. Bu, burger köftelerinin tamamen donduktan sonra uzun süre tünelde kalacağı anlamına gelir. Bu, soğutma kapasitesini boşa harcar ve köfteleri gereksiz dehidrasyona maruz bırakır. Üretim planlaması, dondurma ekipmanının verimliliğini en üst düzeye çıkarmak için benzer yüzey alanı/hacim oranlarına sahip ürünleri gruplandırmalıdır.
Buz Kristali Oluşumu ve Doku Bütünlüğü
Dondurma hızı genel et kalitesini doğrudan etkiler. Kalın kesimlerdeki yavaş dondurma, büyük hücre dışı buz kristalleri oluşturur. Bu büyük kristaller hassas kas liflerini yırtar. Bu hasar, çözülme sırasında aşırı temizlemeye ve nem kaybına neden olur. Hücresel bütünlük tehlikeye girdiğinde doku önemli ölçüde bozulur. Yüksek hızlı bir ısının hızlı bir şekilde çıkarılması Et için tünel şok dondurucu bu hücresel yapıyı korur.
Kötü yönetilen tesislerde bunu sürekli görüyoruz. Kalın kesimlerle banda aşırı yük bindiriliyor, hava sıcaklığı yükseliyor ve donma süreci saatlerce sürüyor. Bu et daha sonraki işlemler için çözüldüğünde, zemin kırmızı bir akıntıyla kaplanır. Bu tasfiye kilo kaybıdır ve kaybedilen kilo da gelir kaybıdır. Hızlı dondurma, kas hücrelerinin içindeki nemi ait olduğu yere kilitler.
Değerlendirme Boyutu
Alıcılar ekipmanı en kalın ürünlerine göre boyutlandırmalıdır. Üretim karışımınızdaki en büyük SKU'yu dikkatle değerlendirin. Evaporatör bobinleri maksimum termal yükü karşılamalıdır. Bant uzunluğu gerekli en uzun bekleme süresine uygun olmalıdır. Ünitenin boyutunun küçültülmesi eksik donmaya yol açar. Aşırı boyutlandırma, değerli zemin alanını ve enerji kaynaklarını boşa harcar.
Et Ürün Tipi
Ortalama Kalınlık
Tahmini Bekleme Süresi (-35°C Hava)
Birincil Sınırlayıcı Faktör
Burger Köftesi (Çıplak)
0,5 inç
15 - 25 dakika
Yüzey dehidrasyonu
Tavuk Göğsü (Çıplak)
1,0 inç
35 - 50 dakika
Bant yükleme yoğunluğu
Domuz Filetosu (Vakumlu)
3,5 inç
120 - 160 dakika
Dahili termal direnç
Kutulu Dana Eti (Oluklu)
6,0 inç
240 - 360+ dakika
Ambalaj yalıtımı
Ambalajın Isıl Direnç Üzerindeki Etkisi
İzolatör Olarak Ambalaj Malzemeleri
Yaygın et paketleme malzemeleri değişen termal dirence sahiptir. Bu direnci bir R değeri olarak ölçüyoruz. Çıplak ürünler herhangi bir termal bariyer olmaksızın hızla donar. Poli-sarılmış etlerde ısı transferinde hafif gecikmeler yaşanır. Vakumla kapatılmış ürünler iç havayı ortadan kaldırarak daha iyi performans gösterir. Oluklu mukavva kutular ağır yalıtkan görevi görür. Donma sürecini büyük ölçüde yavaşlatırlar.
Karton tam anlamıyla havayı oluklarının içinde hapsedecek şekilde tasarlanmıştır. Bu onu eşyaları sıcak tutmak için mükemmel bir malzeme haline getirir; bu da dondurucu bir tünelde istediğinizin tam tersidir. Oluklu bir kutunun içine 60 kiloluk bir et bloğu yerleştirdiğinizde, soğutma sistemini, ürüne ulaşmadan önce bir yalıtım katmanıyla mücadele etmeye zorluyorsunuz. Bu, bekleme sürelerini büyük ölçüde uzatır ve çok daha uzun taşıma bantları gerektirir.
Hava Boşlukları ve Tepe Boşluğu Tehlikesi
Kapalı bir ambalajın içinde hapsolmuş hava tehlikelidir. Oldukça etkili bir ısı yalıtkanı görevi görür. Hava boşlukları soğuk havanın girişini ciddi şekilde geciktirir. Kutulardaki üst boşluk, dondurucu ortamla doğrudan teması önler. Bu yalıtım etkisi ekipmanın daha fazla çalışmasına neden olur. Sıkışan havanın ortadan kaldırılması verimli termal transfer için çok önemlidir.
Bir kutu yalnızca %80 kapasiteye kadar doldurulursa, kalan %20 yalnızca ölü havadır. Evaporatörlerden gelen soğuk hava kutunun dışına çarpıyor, kartonu soğutuyor ve etten ısı çekmeye başlamadan önce içerideki ölü havayı soğutması gerekiyor. Vakumlu paketleme bu üst boşluğu tamamen ortadan kaldırır. Plastik film ete sıkı bir şekilde oturarak soğuk havadan ürün yüzeyine doğrudan termal transfere olanak tanır.
Kasanın Yeniden Tasarımı ve Hava Akışı Hizalaması
Gerçek dünyadaki tasarım optimizasyonları büyük verimlilik kazanımları sağlar. Şok dondurucunun hava düzenleri ürün paketleme kutularına uygun olmalıdır. Yeniden tasarlanan kasalar stratejik havalandırma yuvalarına sahiptir. Bu yuvalar soğuk havanın doğrudan etin üzerinden akmasını sağlar. Bu sinerji, genel donma sürelerini %50'ye kadar azaltabilir. Doğru hava akışı hizalaması, ekipmanın soğutma kapasitesini maksimuma çıkarır.
Oluklu kutuların yanlarında ve uçlarında belirli delikler açmak için sıklıkla ambalaj mühendisleriyle birlikte çalışıyoruz. Tünel bant boyunca yatay olarak hava üflüyorsa deliklerin bu hava akışıyla aynı hizada olması gerekir. Soğuk hava kutunun bir tarafından girer, ısıyı doğrudan içerideki polietilene sarılmış etten alır ve diğer taraftan çıkar. Bu basit mekanik değişiklik, gerekli bekleme süresini saatlerce kısaltabilir.
Uygulama Riski
Çıplak et verilerine dayanarak dondurucu belirlemek risklidir. Gerçek üretim hatları genellikle paketlenmiş ürünleri dondurur. Çıplak et hesaplamaları, gerekli bekleme süresini büyük ölçüde eksik tahmin edecektir. Bu uyumsuzluk, yumuşak merkezlere ve reddedilen partilere yol açar. Donma sürelerini her zaman nihai, üretime hazır ambalajı kullanarak test edin. Doğru test, daha sonra maliyetli ekipman değişikliklerini önler.
Tesislerin çıplak tavuk göğüslerinin termal verilerine dayanarak milyonlarca dolarlık bir dondurma sistemi satın aldığını gördüm. Altı ay sonra pazarlama, tavuğu perakende satışa hazır karton kartonlarda satmaya karar verir. Tesis kartonları tünelden geçiriyor ve çekirdek sıcaklıkları -18°C yerine -2°C oluyor. Ekipman kartonun termal direncine göre tasarlanmamıştır. Sistemi nihai paketlenmiş duruma göre tasarlamanız gerekir.
Bant Yükleme ve Hava Akışı Optimizasyonu
Bant Hızı Kalibrasyonu
Konveyör bantlarında değişken frekanslı tahrikler gereklidir. VFD'ler operatörlerin bekleme sürelerini hassas bir şekilde ayarlamasına olanak tanır. Farklı et profilleri farklı maruz kalma süreleri gerektirir. Donma süreleri üzerinde dinamik kontrol, tutarlı kalite sağlar. Operatörler kalın kesimler için bandı yavaşlatabilir. İnce, çıplak ürünler için bunu hızlandırabilirler.
VFD, donma tünelinin direksiyon simididir. Bu olmadan, hattan hangi ürün gelirse gelsin tek bir üretim hızına bağlı kalırsınız. Tesis yöneticileri, her bir SKU için gerekli VFD hertz ayarlarının haritasını çıkarmalıdır. Operatörlerin geçişler sırasında doğru hızı tahmin etmelerine gerek kalmaması için bu ayarlar doğrudan kontrol paneline gönderilmelidir.
Ürün Aralığı ve Hava Akışı Dinamikleri
Etin bant üzerinde stratejik olarak düzenlenmesi gerekir. Yetersiz aralık, kanallaşma olarak bilinen bir olguyu yaratır. Yüksek hızlı hava, yoğun şekilde paketlenmiş ürünü kolayca atlar. Boş boşluklardan en az dirençli yolu seçer. Bu, etin çok yavaş donduğu ölü bölgeler oluşturur. Düzgün aralık, havanın her ürün yüzeyi üzerinde hareket etmesini sağlar.
Hava su gibi davranır; her zaman en kolay yolu seçecektir. Bandın ortasına büyük bir et yığını dökerseniz ve kenarlarını boş bırakırsanız, soğuk hava boş kenarlardan aşağı doğru akacaktır. Ortadaki et gerekli konvektif soğutmayı alamayacaktır. Havanın ürün yükünü itmesini sağlamak için ürünü bandın tüm genişliği boyunca eşit şekilde yaymanız gerekir.
Yükleme Yoğunluğu ve Verim Karşılaştırması
Bandın aşırı yüklenmesi, kağıt üzerindeki teorik verimi en üst düzeye çıkarır. Ancak pratikte gerekli hava akışını ciddi şekilde kısıtlıyor. Kısıtlı hava akışı gerçek donma süresini önemli ölçüde artırır. Çekirdeklerin eksik dondurulması ve gıda güvenliği ihlalleri riski vardır. Optimum yükleme yoğunluğunu bulmak operasyonel bir ödünleşimdir. Hacmi termodinamik verimlilikle dengelemelisiniz.
Evaporatörlerin dakikada ne kadar ısıyı uzaklaştırabileceği konusunda fiziksel bir sınır vardır. Sistem yalnızca 5.000 pound için tasarlandığında, bandın üzerine 10.000 poundluk sıcak et koyarsanız, tünel içindeki hava sıcaklığı artacaktır. Soğutma tesisi %100 kapasiteyle çalışacak ve yine de sıcaklığı düşürme konusunda başarısız olacak. Et tünelden yumuşak bir şekilde çıkacak ve işi bitirmek için onu bir dondurucuya koymanız gerekecek, bu da sürekli sistemin tüm amacını boşa çıkaracaktır.
Azaltma Stratejisi
Bant yüklemesi için standart işletim prosedürlerini uygulayın. İlk kesimler ve kutulu etler için özel desenler oluşturun. Bireysel porsiyonlar büyük kutulardan farklı aralık gerektirir. Hat çalışanlarını bu tam yükleme modellerini sürdürmeleri için eğitin. Tutarlı yükleme kanallamayı önler ve ölü bölgeleri ortadan kaldırır. SOP'lar tüm vardiyalarda öngörülebilir donma sürelerini garanti eder.
Dikey hava akışına izin vermek için kutular arasında gereken boşluğu tam olarak tanımlayın (örneğin her tarafta 2 inç).
Çalışanların ürünü doğru şekilde hizalamasına yardımcı olmak için besleme konveyörüne fiziksel kılavuzlar veya lazer çizgiler takın.
Besleme bandı yoğunluğunu her 30 dakikada bir izlemek üzere özel bir kalite kontrol teknisyeni görevlendirin.
Donma bölgesine girmeden önce eşit bir yatak derinliği sağlamak amacıyla küçük IQF ürünleri için otomatik yayma çalkalayıcılarını kullanın.
Tünel Şok Dondurucunun Değerlendirilmesi: Alıcının Karar Çerçevesi
Özellik-Sonuç Haritalaması
Donanım bileşenlerini değerlendirmek, özelliklerin üretim sonuçlarıyla eşleştirilmesini gerektirir. Evaporatör bobini tasarımı sürekli çalışma sürelerini etkiler. Fan konfigürasyonları yoğun yüklerden hava girişini belirler. Kayış malzemeleri sanitasyonu ve hava akışı dinamiklerini etkiler. Sadece toplam beygir gücüne bakamazsınız; bu gücün ürüne nasıl uygulandığına bakmanız gerekir.
Bileşen
Özellik Seçenekleri
Operasyonel Sonuç
Evaporatör Bataryaları
Geniş kanatçık aralığı ve yoğun kanatçıklar
Geniş aralık, daha fazla don oluşumunu önleyerek buz çözme döngüleri arasındaki çalışma sürelerini uzatır.
Fan Yapılandırmaları
Eksenel ve Santrifüjlü fanlar
Santrifüj fanlar, yoğun şekilde paketlenmiş kutulu etlerden kaynaklanan yüksek statik basıncın üstesinden gelir.
Kemer Çeşitleri
Modüler plastik ve Paslanmaz ağ
Paslanmaz ağ, ağır yükler için üstün hava akışı nüfuzu ve dayanıklılık sunar.
Defrost Sistemleri
Sıcak gaz ve su buzunun çözülmesi
Sıcak gaz, daha hızlı geri dönüş süreleri sağlar ve bobinlerdeki buzu daha verimli bir şekilde temizler.
Muhafaza Panelleri
4 inç ve 6 inç yalıtımlı paneller
Daha kalın paneller termal sızıntıyı azaltır ve soğutma tesisi üzerindeki yükü azaltır.
Protokol Doğrulaması ve İzleme
Kalite kontrolü için gerçek zamanlı izleme şarttır. Sistemin hava sıcaklığını takip etme olanağını değerlendirin. Hava hızını ve bant hızını sürekli olarak izleyin. Kurulumun ekiplerin çekirdek sıcaklıklarını doğrulamasına izin verdiğinden emin olun. Tutarlı izleme, eşiklere başarıyla ulaşıldığını kanıtlar. Veri kaydı, sıkı mevzuat uyumluluğu çabalarını destekler.
Modern sistemler, evaporatörlerden çıkan havanın ve onlara dönen havanın sıcaklığını izlemek için PLC kontrollerini kullanır. Bu iki sayı arasındaki fark, etten tam olarak ne kadar ısının alındığını gösterir. Dönüş havası sıcaklığı düşmeye başlarsa et soğuyor ve daha az ısı çekiyor demektir. Operatörler bu verileri bant hızına gerçek zamanlı olarak ince ayar yapmak için kullanır.
Ölçeklenebilirlik ve Uyumluluk
Bir sistemin gelecekteki artışlarla ölçeklenme yeteneğini değerlendirin. Üretim hacimleri zaman içinde nadiren sabit kalır. Ekipman katı gıda güvenliği standartlarına uygun olmalıdır. Hijyenik tasarım ilkeleri, kolay temizlik ve inceleme gerektirir. Otomatik yerinde temizleme sistemlerini destekleyen özellikleri arayın. Uyumluluk, maliyetli kapatmaları ve ürün geri çağırmalarını önler.
Düzeni tasarlarken, tünele daha sonra modüler bölümler eklemek için tesiste fiziksel alan bırakın. Bugün 40 metrelik bir tünel satın alırsanız, üretiminiz üç yıl içinde iki katına çıktığında tüneli 60 metreye çıkaracak alanınız olduğundan emin olun. Yıkama suyunun hemen akması için tüm iç çerçevenin eğimli yüzeylerle tamamen kaynaklı paslanmaz çelik olduğundan emin olun. Dondurucunun içinde duran su, büyük sanitasyon riskleri yaratır.
Uygulama Riskleri
Kurulum engelleri proje zaman çizelgelerini önemli ölçüde geciktirebilir. Tesisin kapladığı alan kısıtlamaları genellikle ekipman boyutlarını belirler. Yapısal zemin yüklemesi ağır dondurma ekipmanlarını desteklemelidir. Mevcut soğutma tesisinin yeterli kapasiteye sahip olması gerekmektedir. Yetersiz merkezi amonyak veya freon kapasitesi yeni dondurucuyu bozacaktır. Satın alma siparişlerini imzalamadan önce bu altyapı risklerini ele alın.
Yeni tünelin gerektirdiği soğutma tonunu tam olarak hesaplamalı ve bunu makine dairenizdeki mevcut kapasiteyle karşılaştırmalısınız. Kompresörleriniz yaz aylarında zaten %90 kapasiteyle çalışıyorsa, devasa bir sürekli dondurucu eklemek tüm sistemi çökertecektir. Tünel sahaya ulaşmadan önce kompresörlerinizi, kondansatörlerinizi ve boru altyapınızı yükseltmeniz gerekebilir.
Sürekli Dondurma Sistemlerinde Maliyet-Değer Değişimleri
Sermaye Harcamaları (CapEx) ve Operasyonel Tasarruflar (OpEx)
Tünel dondurucular yüksek bir başlangıç sermaye harcaması gerektirir. Ancak uzun vadede büyük operasyonel tasarruflar sağlıyorlar. Manüel palet taşıma işlemi ortadan kaldırıldığı için işçilik maliyetleri düşer. Kararlı durum çalışması genel enerji verimliliğini artırır. Ürün işlemenin azaltılması ete verilen fiziksel hasarı en aza indirir. Bu OpEx tasarrufları, başlangıçtaki Sermaye Harcamalarını hızlı bir şekilde karşılar.
Bir toplu patlama hücresini yüklemek ve boşaltmak için gereken forklift trafiğini düşünün. Paletleri içeri sokan, 24 saat bekleyen ve dışarı çıkaran sürücüleriniz var. Sürekli bir sistem, ürünü doğrudan paketleme hattından alır, dondurur ve doğrudan paletleme makinesine iletir. Ara taşıma adımlarını ortadan kaldırır, forklift bakımını azaltır ve dondurma sürecini yönetmek için gereken çalışma saatlerini azaltırsınız.
Finansal Bir Ölçü Olarak Verimin Korunması
Verimin korunması kritik bir finansal ölçümdür. Hızlı dondurma damlama kaybını önemli ölçüde azaltır. Nem ağırlığından yalnızca yüzde bir oranında tasarruf etmek son derece karlıdır. Bu, yılda milyonlarca liralık büyük bir tasarruf anlamına geliyor. Korunmuş nem, su değil et sattığınız anlamına gelir. Bu kesin verim koruma verilerine dayanarak yatırım getirisini hesaplayın.
Bir tesis yılda 50 milyon pound sığır eti işlerse, damlama kaybındaki %1'lik bir azalma, 500.000 poundluk ürün tasarrufuna eşittir. Pound başına 3,00 dolar, bu her yıl 1,5 milyon dolarlık geri kazanılan gelir demektir. Dondurucu ekipmanın sermaye maliyeti genellikle operasyonun ilk 24 ayı içinde bu verimin korunmasıyla tamamen ödenir. Etin hücresel biyolojisine baktığınızda bunun finansal gerekçesi açıktır.
Çözüm
Sürekli dondurma sistemi önemli bir operasyonel yükseltmedir. Ancak başarısı fiziksel değişkenlerin kontrol edilmesine bağlıdır. Kalınlığı, paketlemeyi ve yükleme yoğunluğunu sıkı bir şekilde yönetmelisiniz. Üretim hatlarınızı yapılandırırken tahminlere güvenmeyin.
Kesin bekleme sürelerini belirlemek için spesifik et ürünleriniz için bir termal modelleme çalışması başlatın.
Sıkışmış havayı ortadan kaldırmak ve havalandırma yuvalarını iyileştirmek için kapsamlı bir paketleme denetimi gerçekleştirin.
Satın almadan önce kesin soğutma yüklerini hesaplamak için endüstriyel soğutma mühendislerine danışın.
Hava akışının kanalize edilmesini önlemek amacıyla bant yükleme düzenleri için katı standart işletim prosedürleri oluşturun.
SSS
S: Et için tünel tipi şok dondurucuda ideal sıcaklık nedir?
C: Hızlı dondurma hızlarını enerji verimliliği ve nem kontrolü ile dengelemek için genellikle -30°C ile -40°C arasında çalışır.
S: Paketleme şok dondurma süresini nasıl etkiler?
C: Oluklu mukavva ve hapsolmuş hava gibi ambalaj malzemeleri yalıtkan görevi görür. Kötü tasarlanmış ambalajlar, çıplak veya optimize edilmiş ürünlere kıyasla gerekli donma süresini iki katına çıkarabilir.
S: Tünel dondurucu ile toplu şok dondurucu arasındaki fark nedir?
C: Bir tünel dondurucu, kararlı durum, yüksek hacimli dondurma için sürekli bir taşıma bandı kullanırken toplu şok dondurucu, belirli bir döngü için statik paletlerin kapalı bir odaya yüklenmesini gerektirir.
S: IQF tünelinde dondurmanın et için toplu tünel patlatma dondurmasından farkı nedir?
C: IQF tünelinde dondurma, topaklanmayı önlemek için yüksek hızlı hava akışını kullanarak tek tek parçaları ayrı ayrı hızla dondurur. Toplu tünel şok dondurma, daha büyük, gruplandırılmış veya paketlenmiş et ürünlerini sürekli bir taşıma bandı üzerinde işler.
S: Et ürünlerinin donma süresini nasıl hesaplıyorsunuz?
C: Donma süresi, başlangıç ürün sıcaklığı, hedef çekirdek sıcaklığı, ürün kalınlığı, etin termal iletkenliği ve dondurucunun hava akışının hızı/sıcaklığı gibi değişkenler kullanılarak hesaplanır.
S: Bir tünel şok dondurucu aynı anda birden fazla et kalınlığını işleyebilir mi?
C: Kesinlikle önerilmez. Gıda güvenliğini sağlamak için bant hızının en kalın parçaya göre ayarlanması gerekir; bu da daha ince parçaların aşırı işlenmesi, enerji israfı ve potansiyel olarak kalitenin düşmesi anlamına gelir.
S: Tünel şok dondurucuda dondurucu yanmasına ne sebep olur?
C: Dondurucu yanmasına nem süblimasyonu neden olur. Tünel dondurucuda, paketlenmemiş etin düşük bant hızları veya zayıf hava akışı dağılımı nedeniyle gerekenden daha uzun süre yüksek hızlı, düşük nemli havaya maruz kalması durumunda bu durum meydana gelir.