Olete siin: Kodu »
Blogid »
Tööstuse levialad »
Liha tunneli kiirkülmutamine: kuidas paksus, pakend ja laadimine mõjutavad külmutamisaega
Liha tunneli kiirkülmutamine: kuidas paksus, pakendamine ja laadimine mõjutavad külmutamisaega
Vaatamised: 0 Autor: saidi toimetaja Avaldamisaeg: 2026-08-04 Päritolu: Sait
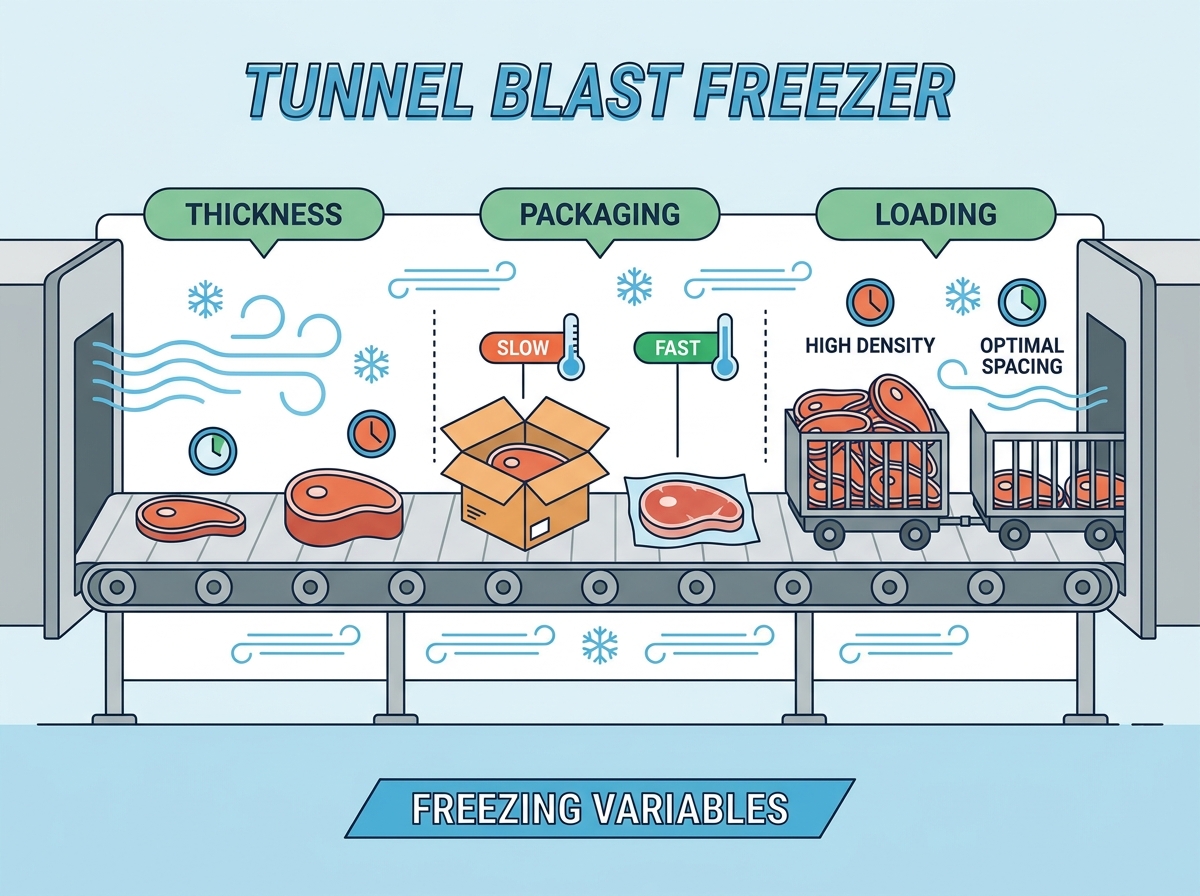
Suuremahulised lihatöötlemisrajatised seisavad silmitsi pideva pingega läbilaskevõime ja tootekvaliteedi vahel. Ebaefektiivne soojusülekanne põhjustab tootmise kitsaskohti, suurt saagikadu ja energiakulu suurenemist. Ettearvamatud külmumisajad on harva ainuüksi külmutusseadme rike. Need on tavaliselt valesti joondatud töömuutujate tulemus. Täpsemalt takistavad õhuvoolu muutuv lihapaksus, kõrgelt isoleeritud pakend ja ebaoptimaalne lindi laadimine. Investeeringutasuvuse maksimeerimiseks a tunneli kiirkülmutusseade , rajatiste insenerid ja tehase juhid peavad hindama täpset termodünaamilist seost toote, selle pakendi ja seadme pideva õhuvoolu vahel. Nende muutujate mõistmine tagab ühtlase sisetemperatuuri ja hoiab ära kulukaid tootmisviivitusi. Tehaste operaatorid peavad liikuma teoreetilistest võimsustabelitest kaugemale ja vaatama konveierilindi füüsilist tegelikkust. Soojustakistuse algpõhjustega tegelemisel saate stabiliseerida tootmisgraafikuid ja kaitsta toote terviklikkust.
Võtmed kaasavõtmiseks
Paksus määrab ooteaja: külmumisaeg pikeneb toote paksusega eksponentsiaalselt, mitte lineaarselt, mis nõuab täpset lindi kiiruse kalibreerimist.
Pakend on termiline barjäär: kinni jäänud õhk ja gofreeritud materjalid toimivad isolaatoritena; korpuse disaini ja õhuvoolu joondamise optimeerimine võib külmumisaegu vähendada kuni 50%.
Laadimistiheduse reguleerimine Õhuvoolu: Vöö katvuse maksimeerimine ilma vertikaalset või horisontaalset õhuvoolu takistamata hoiab ära surnud tsoonid ja ebaühtlase külmumise.
Pidev vs. partii tõhusus: tunnel kiirkülmutusseadmed pakuvad ühtlaste lihatoodete jaoks paremat konsistentsi kui partii kiirkülmutusseadmed, eeldusel, et sisendmuutujad jäävad stabiilseks.
IQF vs hulgi kiirkülmutamine: Individuaalse kiirkülmutamise (IQF) ja hulgi-/koorikutunneli kiirkülmutamise vahel valimine sõltub täielikult toote suurusest, sihtmärgist jääkristallide moodustumisest ja soovitud niiskuse säilivusest.
Tunnel kiirkülmutusseadme mehaanika liha töötlemisel
Probleemi kujundamine (edukriteeriumid)
Tööstuslik liha külmutamine nõuab rangeid põhinõudeid. Esmane eesmärk on saavutada sisetemperatuuri kiire alandamine. See kiire langus peatab koheselt mikroobide kasvu. Samuti minimeerib see sulatamisprotsessi ajal tekkivat tilkumiskadu. Edu mõõdetakse kõigi tootepartiide ühtse sisetemperatuuri järgi. Rajatised peavad tasakaalustama selle kiiruse energiatarbimisega. Iga kõrvalekalle kahjustab toiduohutust ja toote saagikust. Kui kõnnite suure võimsusega tehase põrandal, määrab külmutusliini edukus kogu toimingu tempo. Kui sügavkülmik taandub, siis lõikepõrand peatub.
Edukust mõõdame kiirusega, millega liha termiline kese läbib maksimaalse jääkristallide moodustumise tsooni. See tsoon on tavaliselt vahemikus -1 °C kuni -5 °C. Mida kiiremini liha selle temperatuurivahemiku kaudu üle läheb, seda väiksemad on jääkristallid. Väikesed jääkristallid kaitsevad lihaskoe rakulist struktuuri. Suured jääkristallid toimivad nagu mikroskoopilised noad, torgates rakuseinu ja põhjustades ulatuslikku puhastust, kui lõppkasutaja toote üles sulatab.
Pidev vs. partiisüsteemid
Pidevad tunnelkülmikud töötavad konveieriga töötava püsiseisundi mehaanika abil. Nad liigutavad toodet sujuvalt läbi kontrollitud temperatuuritsoonide. Traditsioonilised partii kiirkülmikud tuginevad kaubaalustele paigutatud staatilistele ruumidele. Partiisüsteemid nõuavad käsitsi laadimist ja mahalaadimist. Pidevad süsteemid välistavad selle töömahuka etapi. Need on üliolulised suure läbilaskevõimega ühtlaste lihaliinide jaoks. Ühtlane õhuvool tunnelis tagab iga toote identse termilise töötlemise.
Partiisüsteemis külmuvad ruumi keskel olevad kaubaalused palju aeglasemalt kui aurustite läheduses. See tekitab sama partii tootekvaliteedis suure erinevuse. Pidev süsteem lahendab selle, liigutades iga üksikut kasti või lihatükki samadest aurustitest sama kiirusega mööda. Termodünaamiline kokkupuude on ühe ja kümne tuhande ühiku puhul identne.
IQF vs hulgi-/koorikutunneli kiirkülmutamine
Üksikud kiirkülmutamise tunnelid teenivad kindlat eesmärki. Need on mõeldud väikeste tükkide kiireks eraldi külmutamiseks. Tükeldatud liha ja linnuliha osad saavad IQF-tehnoloogiast palju kasu. Tavalised tunneli kiirkülmikud taluvad erinevaid koormusi. Need on mõeldud suuremate ürgsete jaotustükkide ja karbiliha jaoks. Hulgitunnelid keskenduvad läbistavatele tihedatele, pakendatud esemetele. Õige süsteemi valik sõltub täielikult teie toote mõõtmetest.
IQF-süsteemid kasutavad sageli keevtöötlust. Suure kiirusega õhk puhub läbi võrklindi, tõstes väikesed lihatükid üles ja külmutades need ükshaaval, et need kokku ei kleepuks. Masstunnelites kasutatakse suunatud horisontaalset või vertikaalset õhuvoolu, et eraldada soojust rasketest kastidest või suurtest paljastest lõigetest, mis toetuvad vööl. Te ei saa 60-naeseid veiseliha kaste läbi IQF keevtöötlustunneli joosta ja kuubikuteks lõigatud kana jooksmine läbi lahtise tunneli annab tulemuseks tahke, külmunud lihaploki.
Algtaseme tööparameetrid ja -protokollid
Liha külmutamiseks on vaja kindlaid standardseid temperatuurivahemikke. Süsteemid töötavad tavaliselt vahemikus -30 °C kuni -40 °C. Suure kiirusega õhuvool on absoluutselt vajalik. Kiire õhk eemaldab toodet ümbritseva termilise piirkihi. Protokollinõuded nõuavad kiiret ohutu sisetemperatuuri saavutamist. Eesmärk on tavaliselt -18 °C reguleeritud ajavahemike jooksul. Nende protokollide täitmine tagab range toiduohutuse ja eeskirjade järgimise.
Enne toote rihmale kandmist jahutage tunnel töötemperatuurini.
Kontrollige õhuvoolu kiirust üle lindi anemomeetri abil, et tagada surnud tsoonide puudumine.
Laadige toode vastavalt selle konkreetse SKU jaoks määratud tihedusmustrile.
Jälgige tunnelist väljuva kõige paksema lihatüki sisetemperatuuri esimese tootmistunni jooksul.
Reguleerige konveierilindi muutuva sagedusega ajamit, et kiirendada või aeglustada ooteaega vastavalt sisetemperatuuri näidudele.
Kuidas liha paksus määrab külmutamisaja ja seadmete suuruse
Liha soojusjuhtivuse füüsika
Liha paksusel on külmutamisajaga mittelineaarne seos. Planki võrrandi põhimõtted selgitavad seda termodünaamilist käitumist selgelt. Soojuse eraldamine aeglustub, kui külmunud väliskiht pakseneb. See külmunud koorik toimib sisemise isolaatorina. Liha paksuse kahekordistamine võib nõutava külmumisaja rohkem kui neljakordistada. Ettevõtjad peavad selle eksponentsiaalse kasvuga arvestama tootmise planeerimisel.
Kui veiseprae pind külmub, on selle külmutatud kihi soojusjuhtivus erinev külmutamata keskelt. Külmutussüsteem peab tõmbama soojust soojast keskusest läbi külmunud kooriku. Kui koor muutub paksemaks, langeb soojusülekande kiirus järsult. Seetõttu ei saa külmumisaegu lihtsalt lineaarselt ekstrapoleerida. 4-tollise paksuse lõike külmutamine ei võta kaks korda kauem aega kui 2-tollise lõike puhul; see võtab oluliselt kauem aega.
Pindala ja ruumala suhted
Paksud ürglõiked pakuvad ainulaadset külmumisdünaamikat. Veiseliha ja tervete kodulindude pindala ja mahu suhe on madal. Nende täielikuks külmumiseks on vaja pikemat ooteaega. Õhukesed töödeldud esemed külmuvad palju kiiremini. Burgeri kotletid ja kanarindad on suure pindala ja mahu suhtega. Nad neelavad kiiresti külma õhku oma laiadel pindadel. Nende profiilide segamine ühel real põhjustab tõsist töötlemise ebatõhusust.
Kui jooksed samal lindil õhukesi burgeripätsikesi ja jämedaid veiselihatükke, pead sättima lindile lindi kiiruse. See tähendab, et burgeritükid jäävad tunnelisse kaua pärast täielikku külmumist. See raiskab külmutusvõimsust ja jätab kotletid tarbetule dehüdratsioonile. Tootmise ajakava peab rühmitama sarnase pinna ja mahu suhtega tooted, et maksimeerida külmutusseadmete tõhusust.
Jääkristallide moodustumine ja kudede terviklikkus
Külmumiskiirus mõjutab otseselt liha üldist kvaliteeti. Aeglane külmutamine paksude lõigete korral tekitab suuri rakuväliseid jääkristalle. Need suured kristallid lõhustavad õrnad lihaskiud. See kahjustus põhjustab sulatamisel liigset puhastust ja niiskuse kadu. Tekstuur halveneb oluliselt, kui raku terviklikkus on kahjustatud. Suure kiirusega kiire soojuseraldus Liha tunneli kiirkülmik säilitab selle rakulise struktuuri.
Näeme seda pidevalt halvasti juhitud rajatistes. Need koormavad rihma paksude lõigetega üle, õhutemperatuur tõuseb ja külmutamine venib tundideks. Kui see liha edasiseks töötlemiseks üles sulatatakse, kaetakse põrand punase puhastusega. See puhastus kaotab kaalu ja kaotatud kaal on saamata jäänud tulu. Kiire külmutamine lukustab niiskuse lihasrakkude sees, kuhu see kuulub.
Hindamise mõõde
Ostjad peavad varustuse suuruse määrama vastavalt oma paksemale tootele. Hinnake hoolikalt oma tootmiskomplekti suurimat SKU-d. Aurusti spiraalid peavad taluma maksimaalset soojuskoormust. Rihma pikkus peab vastama pikimale nõutavale viibimisajale. Seadme alamõõtmine põhjustab mittetäieliku külmumise. Liigne suurus raiskab väärtuslikku põrandapinda ja energiaressursse.
Lihatoote tüüp
Keskmine paksus
Hinnanguline ooteaeg (-35 °C õhk)
Esmane piirav tegur
Burger Patties (paljad)
0,5 tolli
15-25 minutit
Pinna dehüdratsioon
Kana rinnad (paljad)
1,0 tolli
35-50 minutit
Rihma koormuse tihedus
Seafileed (vaakumpakendatud)
3,5 tolli
120-160 minutit
Sisemine soojustakistus
Karbitud veiseliha viimistlus (lainepapist)
6,0 tolli
240–360+ minutit
Pakendi isolatsioon
Pakendite mõju termilisele vastupidavusele
Pakkematerjalid isolaatoritena
Tavalistel liha pakkematerjalidel on erinev soojustakistus. Me mõõdame seda takistust R-väärtusena. Paljad tooted külmuvad kiiresti ilma termiliste tõketeta. Polüsse pakendatud lihal esineb soojusülekanne mõningaid viivitusi. Vaakumiga suletud tooted toimivad paremini, eemaldades siseõhu. Lainepappkarbid toimivad raskete isolaatoritena. Need aeglustavad järsult külmumisprotsessi.
Papp on sõna otseses mõttes mõeldud õhu kinni püüdmiseks oma flöötide sisse. See muudab selle suurepäraseks materjaliks asjade soojas hoidmiseks, mis on täpselt vastupidine sellele, mida soovite külmumistunnelis. Kui asetate 60-naelise lihaploki lainepapist kasti, sunnite jahutussüsteemi võitlema läbi isolatsioonikihi, enne kui see tooteni jõuab. See pikendab oluliselt ooteaega ja nõuab palju pikemaid konveierilinde.
Õhuvahede ja pearuumi oht
Suletud pakendis olev õhk on ohtlik. See toimib väga tõhusa soojusisolaatorina. Õhuvahed aeglustavad tugevalt külma õhu läbitungimist. Kastides olev pearuum takistab otsest kokkupuudet külmutava keskkonnaga. See isolatsiooniefekt sunnib seadmeid rohkem töötama. Kinnijäänud õhu eemaldamine on tõhusa soojusülekande jaoks ülioluline.
Kui kast on täidetud ainult 80% mahust, on ülejäänud 20% lihtsalt surnud õhk. Aurutitest tulev külm õhk tabab kasti väliskülge, jahutab pappi ja peab seejärel jahutama sees oleva surnud õhu, enne kui see hakkab lihast soojust tõmbama. Vaakumpakendamine kõrvaldab selle vaba ruumi täielikult. Plastkile istub tihedalt vastu liha, võimaldades otsest soojusülekannet külmast õhust toote pinnale.
Korpuse ümberkujundamine ja õhuvoolu joondamine
Reaalse maailma disaini optimeerimine annab tohutu tõhususe kasvu. Puhastuskülmiku õhu mustrid peavad vastama toote pakendikarpidele. Ümberkujundatud korpustel on strateegilised ventilatsiooniavad. Need pilud võimaldavad külma õhu voolamist otse liha peale. See sünergia võib vähendada üldist külmumisaega kuni 50%. Õhuvoolu õige joondamine maksimeerib seadme jahutusvõimsust.
Teeme sageli koostööd pakendiinseneridega, et teha lainepapist kastide külgedesse ja otstesse kindlad augud. Kui tunnel puhub õhku horisontaalselt üle lindi, peavad augud olema selle õhuvooluga joondatud. Külm õhk siseneb karbi ühele küljele, eraldab soojuse otse sees olevast polü-pakitud lihast ja väljub teiselt poolt. See lihtne mehaaniline muudatus võib vajalikust ooteajast tunde vähendada.
Rakendamise risk
Paljaliha andmete põhjal sügavkülmiku määramine on riskantne. Tegelikud tootmisliinid külmutavad sageli pakendatud kaubad. Palja liha arvutused alahindavad drastiliselt nõutavat ooteaega. See mittevastavus toob kaasa pehmed keskused ja tagasilükatud partiid. Kontrollige külmumisaegu alati lõpliku, tootmisvalmis pakendiga. Täpne testimine hoiab ära kulukad seadmete hilisemad muudatused.
Olen näinud, et rajatised ostsid paljaste kanarindade soojusandmetel põhineva mitme miljoni dollari väärtuses külmutussüsteemi. Kuus kuud hiljem otsustab turundus müüa kana jaemüügiks valmis pappkarpides. Tehas juhib karbid läbi tunneli ja sisetemperatuur on -18 °C asemel -2 °C. Seadmed ei olnud mõeldud kartongi soojustakistuseks. Peate konstrueerima süsteemi lõpliku pakitud oleku jaoks.
Rihma laadimine ja õhuvoolu optimeerimine
Rihma kiiruse kalibreerimine
Konveierilintidel on vajalikud muutuva sagedusega ajamid. VFD-d võimaldavad operaatoritel ooteaegu täpselt reguleerida. Erinevad lihaprofiilid nõuavad erinevaid kokkupuuteaegu. Külmumisaegade dünaamiline juhtimine tagab ühtlase kvaliteedi. Operaatorid võivad jämedate lõigete jaoks vööd aeglustada. Nad võivad õhukeste paljaste toodete puhul seda kiirendada.
VFD on külmumistunneli rool. Ilma selleta olete lukustatud ühtse tootmiskiirusega, olenemata sellest, milline toode on müügil. Tehase juhid peavad kaardistama iga üksiku SKU jaoks vajalikud VFD hertsi sätted. Need sätted tuleks postitada otse juhtpaneelile, et operaatorid ei peaks ümberlülituste ajal õiget kiirust ära arvama.
Tootevahe ja õhuvoolu dünaamika
Liha peab olema lindil strateegiliselt paigutatud. Kehv vahemaa loob nähtuse, mida nimetatakse kanaldamiseks. Suure kiirusega õhk möödub kergesti tihedalt pakitud tootest. Läbi tühjade tühikute kulgeb see vähima vastupanu teed. See tekitab surnud tsoone, kus liha külmub liiga aeglaselt. Ühtne vahemaa sunnib õhku liikuma üle iga toote pinna.
Õhk käitub nagu vesi; see valib alati kõige lihtsama tee. Kui visata lindi keskele massiivne hunnik liha ja jätta ääred tühjaks, tormab külm õhk tühjadest servadest lihtsalt alla. Keskel olev liha ei saa vajalikku konvektiivjahutust. Toode tuleb jaotada ühtlaselt üle kogu lindi laiuse, et sundida õhku toote koormast läbi suruma.
Laadimistihedus vs läbilaskevõime
Rihma ülekoormamine maksimeerib teoreetilise läbilaskevõime paberil. Praktikas piirab see aga tõsiselt vajalikku õhuvoolu. Piiratud õhuvool pikendab tegelikku külmumisaega oluliselt. See ohustab südamiku mittetäielikku külmutamist ja toiduohutuse rikkumisi. Optimaalse laadimistiheduse leidmine on operatiivne kompromiss. Peate tasakaalustama mahtu termodünaamilise efektiivsusega.
Sellel, kui palju soojust aurustid minutis suudavad eemaldada, on füüsiline piirang. Kui paned lindile 10 000 naela sooja liha, kui süsteem on mõeldud ainult 5000 naela jaoks, tõuseb tunnelis õhutemperatuur. Külmutusseade töötab 100% võimsusega ja ei suuda ikkagi temperatuuri langetada. Liha väljub tunnelist pehmelt ja töö lõpetamiseks peate selle panema sügavkülmikusse, rikkudes kogu pideva süsteemi eesmärgi.
Leevendusstrateegia
Rakendage lindi koormamise standardseid tööprotseduure. Looge ürgsete jaotustükkide ja karbiliha jaoks spetsiifilised mustrid. Üksikud portsjonid nõuavad erinevat vahekaugust kui suured kastid. Koolitage liinitöötajaid nende täpsete laadimismustrite säilitamiseks. Järjepidev laadimine takistab kanaldamist ja kõrvaldab surnud tsoonid. SOP-d tagavad prognoositavad külmumisajad kõigis vahetustes.
Määratlege kastide vahel vajalik täpne vahe (nt 2 tolli igast küljest), et võimaldada vertikaalse õhuvoolu läbitungimist.
Paigaldage etteandekonveierile füüsilised juhikud või laserjooned, et aidata töötajatel toodet õigesti joondada.
Määrake spetsiaalne kvaliteedikontrolli tehnik, kes jälgib etteandelindi tihedust iga 30 minuti järel.
Kasutage väikeste IQF-toodete jaoks automaatseid puisteloksutajaid, et tagada enne külmumisalasse sisenemist ühtlane kihi sügavus.
Tunneli kiirkülmutusseadme hindamine: ostja otsuste raamistik
Funktsioonidest tulemusteni kaardistamine
Riistvarakomponentide hindamine nõuab funktsioonide sobitamist tootmistulemustega. Aurusti spiraali disain mõjutab pidevat tööaega. Ventilaatori konfiguratsioonid määravad õhu läbitungimise tihedate koormuste kaudu. Rihma materjalid mõjutavad kanalisatsiooni ja õhuvoolu dünaamikat. Sa ei saa lihtsalt vaadata kogu hobujõudu; peate vaatama, kuidas seda jõudu tootele rakendatakse.
Komponent
Funktsiooni valikud
Tegevuse tulemus
Aurusti rullid
Lai uimede vahe vs tihedad uimed
Lai vahekaugus pikendab sulatustsüklite vahelist tööaega, võimaldades rohkem härmatist koguneda.
Ventilaatori konfiguratsioonid
Aksiaal- vs tsentrifugaalventilaatorid
Tsentrifugaalventilaatorid ületavad tihedalt pakitud karbiliha kõrge staatilise rõhu.
Vööde tüübid
Moodulplast vs roostevaba võrk
Roostevaba võrk tagab suurepärase õhuvoolu läbitungimise ja vastupidavuse raskete koormate korral.
Sulatussüsteemid
Kuum gaas vs vesi sulatus
Kuum gaas tagab kiirema pöördeaja ja puhastab jääd mähistelt tõhusamalt.
Korpuse paneelid
4-tollised vs 6-tollised isoleeritud paneelid
Paksemad paneelid vähendavad termilist infiltratsiooni ja vähendavad külmutusseadme koormust.
Protokolli valideerimine ja jälgimine
Reaalajas jälgimine on kvaliteedikontrolli jaoks hädavajalik. Hinnake süsteemi võimalusi õhutemperatuuri jälgimiseks. Jälgige pidevalt õhu kiirust ja rihma kiirust. Veenduge, et seadistus võimaldab meeskondadel sisetemperatuure kinnitada. Järjepidev jälgimine tõestab, et künnised saavutatakse edukalt. Andmete logimine toetab rangeid eeskirjade järgimise jõupingutusi.
Kaasaegsed süsteemid kasutavad PLC-juhtelemente, et jälgida aurustitest väljuva õhu ja neisse tagasi pöörduva õhu temperatuuri. Nende kahe numbri erinevus näitab täpselt, kui palju soojust lihast eemaldatakse. Kui tagasivooluõhu temperatuur hakkab langema, tähendab see, et liha muutub külmemaks ja neelab vähem soojust. Operaatorid kasutavad neid andmeid rihma kiiruse reaalajas peenhäälestamiseks.
Skaleeritavus ja vastavus
Hinnake süsteemi suutlikkust tulevaste suurenemiste korral skaleerida. Tootmismahud jäävad harva aja jooksul muutumatuks. Seadmed peavad vastama rangetele toiduohutusstandarditele. Hügieenilised disainipõhimõtted nõuavad lihtsat puhastamist ja kontrollimist. Otsige funktsioone, mis toetavad automaatseid puhastussüsteeme. Vastavus hoiab ära kulukad seiskamised ja toodete tagasivõtmise.
Paigutuse kujundamisel jätke rajatisele füüsilist ruumi, et hiljem tunnelile modulaarseid sektsioone lisada. Kui ostate täna 40 jala pikkuse tunneli, veenduge, et teil oleks ruumi selle 60 jalani laiendada, kui teie tootmine kolme aastaga kahekordistub. Veenduge, et kogu sisemine karkass on täielikult keevitatud roostevabast terasest kaldpindadega, nii et pesuvesi voolaks kohe välja. Seisev vesi sügavkülmikus tekitab suuri sanitaarriske.
Rakendamise riskid
Paigaldamise takistused võivad projekti ajakava oluliselt edasi lükata. Rajatise jalajälje piirangud määravad sageli seadmete mõõtmed. Struktuurne põrandakoormus peab toetama raskeid külmutusseadmeid. Olemasolev külmutusseade peab olema piisava võimsusega. Ebapiisav tsentraalne ammoniaagi või freooni maht halvab uue sügavkülmiku. Enne ostutellimuste allkirjastamist tegelege nende infrastruktuuririskidega.
Peate arvutama uue tunneli jaoks vajaliku jahutusruumi täpsed tonnid ja võrdlema seda oma masinaruumi saadaoleva võimsusega. Kui teie kompressorid töötavad suvekuudel juba 90% võimsusega, põhjustab massiivse pideva sügavkülmiku lisamine kogu süsteemi krahhi. Võimalik, et peate oma kompressoreid, kondensaatoreid ja torustike infrastruktuuri uuendama enne, kui tunnel isegi kohale jõuab.
Kulu ja väärtuse kompromissid pidevas külmutussüsteemides
Kapitalikulud (CapEx) vs tegevussääst (OpEx)
Tunnel sügavkülmikud nõuavad suuri algkapitali kulutusi. Kuid need toovad tohutut pikaajalist operatiivsäästu. Tööjõukulud vähenevad, kuna kaubaaluste käsitsi teisaldamine jääb ära. Püsiseisundis töötamine parandab üldist energiatõhusust. Vähendatud toote käitlemine vähendab liha füüsilist kahju. Need OpExi säästud õigustavad esialgset CapExi kiiresti.
Mõelge kahveltõstuki liiklusele, mis on vajalik partiilõhkeelemendi laadimiseks ja mahalaadimiseks. Teil on autojuhid, kes teisaldavad kaubaaluseid, ootavad 24 tundi ja viivad need välja. Pidev süsteem võtab toote otse pakkimisliinilt, külmutab selle ja toimetab otse kaubaalusesse. Kõrvaldate vahepealsed käsitsemisetapid, vähendate tõstuki hooldust ja vähendate külmutamisprotsessi juhtimiseks vajalikke töötunde.
Saagikuse säilitamine kui finantsmõõdik
Saagikuse säilitamine on kriitiline finantsnäitaja. Kiire külmutamine vähendab tilkade kadu oluliselt. Niiskuse kaalust vaid ühe protsendi säästmine on väga tulus. See tähendab tohutut säästu miljonite naelte aastas. Säilinud niiskus tähendab, et müüte liha, mitte vett. Arvutage ROI nende täpsete saagikuse säilitamise andmete põhjal.
Kui tehas töötleb aastas 50 miljonit naela veiseliha, võrdub tilkumiskao 1% vähenemine 500 000 naela säästetud tootega. 3,00 dollarit naela kohta, mis on 1,5 miljonit dollarit tagasi teenitud tulu igal aastal. Külmutusseadmete kapitalikulud kaetakse sageli täielikult selle saagikuse säilitamisega esimese 24 töökuu jooksul. Rahaline põhjendus on selge, kui vaadata liha rakubioloogiat.
Järeldus
Pidev külmutussüsteem on oluline uuendus. Selle edu sõltub aga füüsiliste muutujate kontrollimisest. Peate rangelt juhtima paksust, pakendit ja laadimistihedust. Ärge lootke oma tootmisliinide seadistamisel oletustele.
Alustage oma konkreetsete lihatoodete termilise modelleerimise uuringut, et määrata täpsed ooteajad.
Viige läbi põhjalik pakendiaudit, et kõrvaldada kinni jäänud õhk ja parandada ventilatsiooniavasid.
Enne hankimist pidage nõu tööstuslike külmutusseadmete inseneridega, et arvutada täpsed jahutuskoormused.
Kehtestada ranged standardsed tööprotseduurid rihma laadimismustrite jaoks, et vältida õhuvoolu kanalisatsiooni.
KKK
K: Mis on ideaalne temperatuur liha jaoks mõeldud tunneli kiirkülmiku jaoks?
V: Töötab tavaliselt vahemikus -30 °C kuni -40 °C, et tasakaalustada kiireid külmumiskiirusi energiatõhususe ja niiskuse kontrolliga.
K: Kuidas mõjutab pakend kiirkülmutamise aega?
V: Pakkematerjalid, nagu lainepapp ja kinni jäänud õhk, toimivad isolaatoritena. Halvasti kujundatud pakend võib kahekordistada nõutava külmumisaja, võrreldes paljaste või optimeeritud toodetega.
K: Mis vahe on tunnel- ja kiirkülmikul?
V: Tunnelsügavkülmik kasutab pidevaks ja suure mahuga külmutamiseks pidevat konveierilinti, samas kui partii kiirkülmutusseade nõuab staatilise kaubaaluse laadimist suletud ruumi kindla tsükli jaoks.
K: Mille poolest erineb IQF tunnelkülmutamine liha hulgitunneli kiirkülmutamisest?
V: IQF tunnelkülmutamine külmutab üksikud tükid kiiresti eraldi, kasutades suure kiirusega õhuvoolu, et vältida kokkukleepumist. Hulgitunneli kiirkülmutamine töötleb suuremaid, rühmitatud või pakendatud lihatooteid pideval konveierilindil.
K: Kuidas arvutate lihatoodete külmumisaega?
V: Külmumisaeg arvutatakse muutujate abil, sealhulgas toote algtemperatuur, sisemuse sihttemperatuur, toote paksus, liha soojusjuhtivus ja sügavkülmiku õhuvoolu kiirus/temperatuur.
K: Kas tunneli kiirkülmkapp suudab korraga töödelda mitut paksust liha?
V: See on väga ebasoovitav. Toiduohutuse tagamiseks tuleb rihma kiirus määrata kõige paksema eseme jaoks, mis tähendab, et õhemaid esemeid töödeldakse üle, raiskades energiat ja potentsiaalselt halvendades kvaliteeti.
K: Mis põhjustab sügavkülmiku põlemist tunneli kiirkülmikus?
V: Sügavkülmiku põletus on põhjustatud niiskuse sublimatsioonist. Tunnelsügavkülmikus tekib see siis, kui pakkimata liha puutub aeglase lindikiiruse või õhuvoolu halva jaotuse tõttu vajalikust pikemaks ajaks kokku suure kiirusega madala niiskusega õhuga.