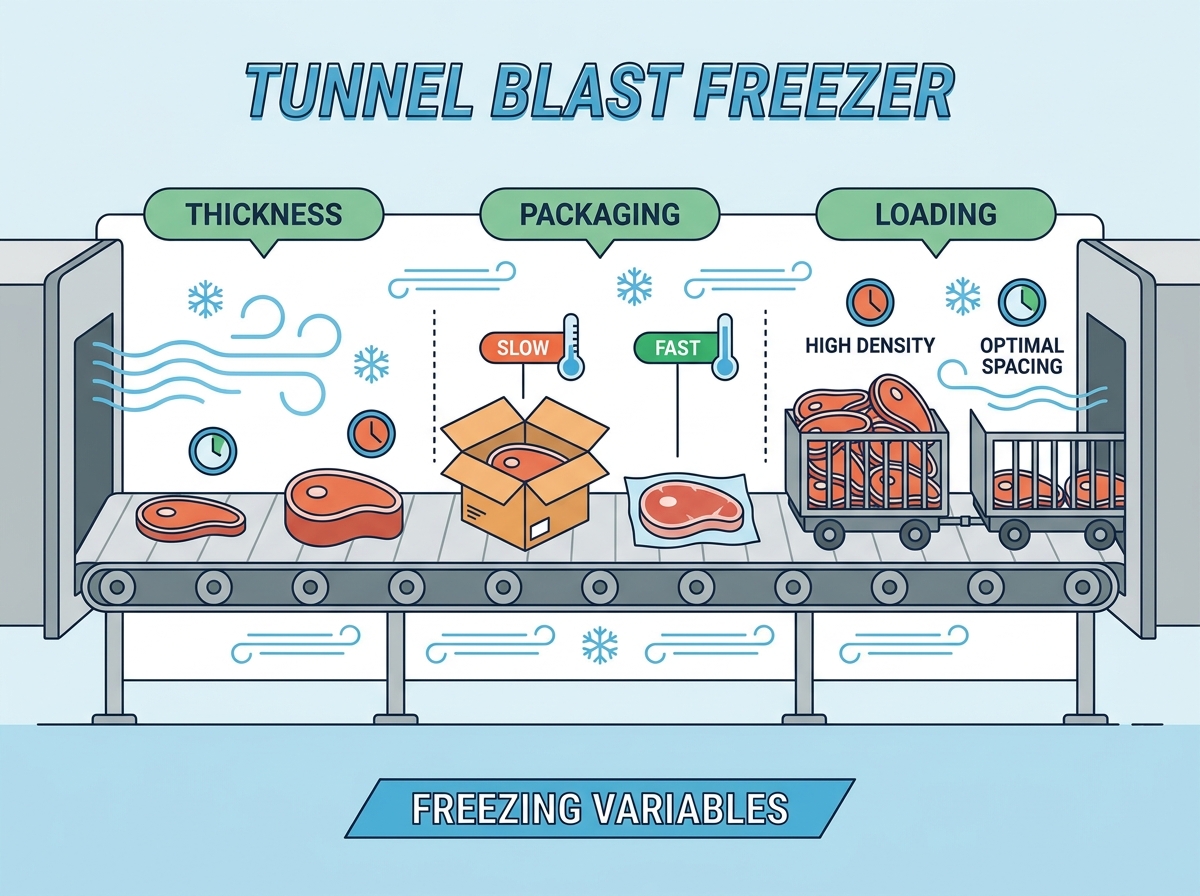
Høyvolums kjøttforedlingsanlegg står overfor en konstant spenning mellom gjennomstrømning og produktkvalitet. Ineffektiv termisk overføring fører til produksjonsflaskehalser, alvorlig avlingstap og økte energiforbruk. Uforutsigbare frysetider er sjelden svikt i kjøleanlegget alene. De er vanligvis et resultat av feiljusterte driftsvariabler. Spesielt, variabel kjøtttykkelse, svært isolert emballasje og suboptimal beltebelastning hindrer luftstrømmen. For å maksimere avkastningen på investeringen til en tunnelfryser , anleggsingeniører og anleggsledere må evaluere det nøyaktige termodynamiske forholdet mellom produktet, dets emballasje og utstyrets kontinuerlige luftstrømdesign. Å forstå disse variablene sikrer konsistente kjernetemperaturer og forhindrer kostbare produksjonsforsinkelser. Anleggsoperatører må gå utover teoretiske kapasitetsdiagrammer og se på de fysiske realitetene på transportbåndet. Ved å adressere de grunnleggende årsakene til termisk motstand, kan du stabilisere produksjonsplaner og beskytte produktets integritet.
Viktige takeaways
Tykkelse dikterer oppholdstid: Frysetiden øker eksponentielt, ikke lineært, med produkttykkelsen, noe som krever nøyaktig kalibrering av beltehastighet.
Emballasje er en termisk barriere: Innestengt luft og korrugerte materialer fungerer som isolatorer; optimalisering av kabinettdesign og luftstrømjustering kan redusere frysetiden med opptil 50 %.
Lastetetthet kontrollerer luftstrøm: Maksimering av beltedekningen uten å hindre vertikal eller horisontal luftstrøm forhindrer døde soner og ujevn frysing.
Kontinuerlig vs. batcheffektivitet: Tunnelfrysere tilbyr overlegen konsistens for ensartede kjøttprodukter sammenlignet med batchfrysere, forutsatt at inngangsvariablene forblir stabile.
IQF vs Bulk Blast Freezing: Valget mellom Individual Quick Freezing (IQF) og bulk/crust tunnel blast freezing avhenger helt av produktstørrelse, måldannelse av iskrystaller og ønsket fuktighetsbevaring.
Mekanikken til en tunnelfryser i kjøttbehandling
Probleminnramming (suksesskriterier)
Industriell frysing av kjøtt krever strenge grunnkrav. Hovedmålet er å oppnå rask kjernetemperaturreduksjon. Dette raske fallet stopper mikrobiell vekst umiddelbart. Det minimerer også drypptapet under tineprosessen. Suksess måles ved konsekvente kjernetemperaturer på tvers av alle produktpartier. Anlegg må balansere denne hastigheten med energiforbruk. Ethvert avvik kompromitterer matsikkerhet og produktutbytte. Når du går på gulvet i et anlegg med høy kapasitet, dikterer suksessen til fryselinjen tempoet i hele operasjonen. Hvis fryseren rygger, stopper skjæregulvet.
Vi måler suksess ved hastigheten som det termiske sentrum av kjøttet passerer gjennom sonen med maksimal iskrystalldannelse. Denne sonen ligger typisk mellom -1°C og -5°C. Jo raskere kjøttet går gjennom dette temperaturbåndet, jo mindre er iskrystallene. Små iskrystaller beskytter cellestrukturen i muskelvevet. Store iskrystaller fungerer som mikroskopiske kniver, punkterer cellevegger og forårsaker massiv utrensing når sluttbrukeren tiner produktet.
Kontinuerlige vs. batchsystemer
Kontinuerlige tunnelfrysere opererer ved hjelp av transportbånddrevet, steady-state mekanikk. De flytter produktet sømløst gjennom kontrollerte temperatursoner. Tradisjonelle blastfrysere er avhengige av palleterte, statiske rom. Batchsystemer krever manuell lasting og lossing. Kontinuerlige systemer eliminerer dette arbeidskrevende trinnet. De er kritiske for jevne kjøttlinjer med høy gjennomstrømning. Jevn luftstrøm i en tunnel sikrer at hvert produkt får identisk termisk behandling.
I et batchsystem fryser pallene i midten av rommet mye saktere enn de som er i nærheten av fordamperne. Dette skaper stor variasjon i produktkvalitet innenfor samme batch. Et kontinuerlig system løser dette ved å flytte hver eneste boks eller kjøttstykke forbi de samme fordamperne med samme hastighet. Den termodynamiske eksponeringen er identisk for enhet én og enhet ti tusen.
IQF vs Bulk/Crust Tunnel Blast Freezing
Individuelle hurtigfrysing-tunneler tjener et bestemt formål. De er designet for rask, separat frysing av små biter. Kjøtt- og fjærfedeler i terninger drar stor nytte av IQF-teknologien. Standard tunnelfrysere håndterer forskjellig belastning. De er designet for større kjøttstykker og eske. Bulk-tunneler fokuserer på å penetrere tette, emballerte gjenstander. Valg av riktig system avhenger helt av produktdimensjonene dine.
IQF-systemer bruker ofte fluidisering. Høyhastighetsluft blåser opp gjennom et nettingbelte, løfter de små kjøttstykkene og fryser dem individuelt slik at de ikke klumper seg sammen. Bulk tunneler bruker rettet horisontal eller vertikal luftstrøm for å fjerne varmen fra tunge bokser eller store nakne kutt som hviler flatt på beltet. Du kan ikke kjøre 60-punds bokser med bifftrim gjennom en IQF-fluidiseringstunnel, og å kjøre kylling i terninger gjennom en bulktunnel vil resultere i en solid, frossen kjøttblokk.
Baseline driftsparametre og protokoller
Kjøttfrysing krever spesifikke standard temperaturområder. Systemer fungerer vanligvis mellom -30°C og -40°C. Høyhastighets luftstrøm er en absolutt nødvendighet. Rask luft fjerner det termiske grenselaget som omgir produktet. Protokollkrav tilsier å nå en sikker kjernetemperatur raskt. Målet er vanligvis -18°C innenfor regulerte tidsrammer. Å oppfylle disse protokollene sikrer streng mattrygghet og overholdelse av forskrifter.
Forkjøl tunnelen til måltemperaturen før du introduserer noe produkt til beltet.
Kontroller luftstrømhastigheten over beltet ved hjelp av et vindmåler for å sikre at det ikke finnes døde soner.
Last produktet i henhold til spesifisert tetthetsmønster for den spesifikke SKU-en.
Overvåk kjernetemperaturen til det tykkeste kjøttstykket som kommer ut av tunnelen i løpet av den første timen av produksjonen.
Juster frekvensomformeren på transportbåndet for å øke eller redusere hviletiden basert på kjernetemperaturavlesningene.
Hvordan kjøtttykkelse dikterer frysetid og utstyrsstørrelse
Fysikken til termisk ledningsevne i kjøtt
Kjøtttykkelse deler et ikke-lineært forhold med frysetid. Planks ligningsprinsipper forklarer denne termodynamiske oppførselen tydelig. Varmeekstraksjonen bremses ettersom det frosne ytre laget tykner. Denne frosne skorpen fungerer som en intern isolator. En dobling av kjøtttykkelsen kan mer enn firedoble den nødvendige frysetiden. Operatører må ta hensyn til denne eksponentielle økningen under produksjonsplanlegging.
Når overflaten til en biffstek fryser, har det frosne laget en annen varmeledningsevne enn det ufrosne senteret. Kjølesystemet må trekke varme fra det varme senteret gjennom den frosne skorpen. Når skorpen blir tykkere, synker varmeoverføringshastigheten dramatisk. Dette er grunnen til at du ikke bare kan ekstrapolere frysetider lineært. Et 4-tommers tykt kutt tar ikke dobbelt så lang tid å fryse som et 2-tommers kutt; det tar betydelig lengre tid.
Overflate-til-volum-forhold
Tykke primalsnitt presenterer unik frysedynamikk. Biff runder og hele fjærfe har lavt overflateareal-til-volum forhold. De krever lengre oppholdstid for å fryse helt. Tynne, bearbeidede varer fryser mye raskere. Burgerkaker og kyllingbryst har høye forhold mellom overflateareal og volum. De absorberer kald luft raskt over sine brede overflater. Blanding av disse profilene på én linje forårsaker alvorlig behandlingsineffektivitet.
Kjører du tynne burgerkaker og tykke storfekjøtt på samme belte, må du stille inn beltehastigheten for kjøttbollene. Dette betyr at burgerbrødene blir værende i tunnelen lenge etter at de er ferdig frosne. Dette sløser med kjølekapasiteten og utsetter patties for unødvendig dehydrering. Produksjonsplanlegging må gruppere produkter med lignende forhold mellom overflateareal og volum for å maksimere effektiviteten til fryseutstyret.
Iskrystalldannelse og vevsintegritet
Frysehastigheten påvirker den generelle kjøttkvaliteten direkte. Langsom frysing i tykke kutt skaper store ekstracellulære iskrystaller. Disse store krystallene sprekker sarte muskelfibre. Denne skaden fører til overdreven rensing og fuktighetstap ved tining. Tekstur forringes betydelig når cellulær integritet er kompromittert. Den raske varmeutvinningen av en høy hastighet tunnelfryser for kjøtt bevarer denne cellestrukturen.
Dette ser vi stadig i dårlig administrerte anlegg. De overbelaster beltet med tykke kutt, lufttemperaturen stiger, og fryseprosessen varer i timevis. Når det kjøttet er tint for videre bearbeiding, er gulvet dekket av røde purge. Den rensingen er tapt vekt, og tapt vekt er tapt inntekt. Rask frysing låser fuktigheten inne i muskelcellene der den hører hjemme.
Evalueringsdimensjon
Kjøpere må dimensjonere utstyr basert på deres tykkeste produkt. Vurder den største SKU-en i produksjonsmiksen din nøye. Fordamperbatteriene må håndtere maksimal termisk belastning. Beltelengden må ha den lengste nødvendige oppholdstiden. Underdimensjonering av enheten fører til ufullstendig frysing. Overdimensjonering sløser med verdifull gulvplass og energiressurser.
Kjøttprodukttype
Gjennomsnittlig tykkelse
Estimert oppholdstid (-35°C luft)
Primær begrensende faktor
Burger Patties (bare)
0,5 tommer
15 - 25 minutter
Overflatedehydrering
Kyllingbryst (bare)
1,0 tommer
35 - 50 minutter
Beltebelastningstetthet
Svinefilet (vakuumpakket)
3,5 tommer
120 - 160 minutter
Intern termisk motstand
Biffskjær i eske (bølgepapp)
6,0 tommer
240 - 360+ minutter
Emballasje isolasjon
Innvirkningen av emballasje på termisk motstand
Emballasjematerialer som isolatorer
Vanlige kjøttemballasjematerialer har varierende termisk motstand. Vi måler denne motstanden som en R-verdi. Bare produkter fryser raskt uten noen termiske barrierer. Poly-innpakket kjøtt opplever små forsinkelser i varmeoverføringen. Vakuumforseglede produkter yter bedre ved å eliminere intern luft. Bølgepappesker fungerer som tunge isolatorer. De reduserer fryseprosessen drastisk.
Kartong er bokstavelig talt designet for å fange luft i rillene. Dette gjør det til et flott materiale for å holde ting varmt, noe som er det stikk motsatte av hva du ønsker i en frysetunnel. Når du plasserer en 60-kilos kjøttblokk i en bølgepappboks, tvinger du kjølesystemet til å kjempe gjennom et lag med isolasjon før det i det hele tatt når produktet. Dette forlenger oppholdstidene massivt og krever mye lengre transportbånd.
Faren for luftgap og headspace
Innestengt luft inne i en forseglet pakke er farlig. Den fungerer som en svært effektiv termisk isolator. Luftspalter forsinker kraftig penetrasjon av kald luft. Headspace i bokser hindrer direkte kontakt med frysemiljøet. Denne isolasjonseffekten tvinger utstyret til å jobbe hardere. Å eliminere innestengt luft er avgjørende for effektiv termisk overføring.
Hvis en boks bare er fylt til 80 % kapasitet, er de resterende 20 % bare død luft. Kald luft fra fordamperne treffer utsiden av boksen, kjøler ned pappen, og må deretter avkjøle den døde luften inne før den kan begynne å trekke varme fra kjøttet. Vakuumemballasje eliminerer denne headspace fullstendig. Plastfilmen sitter tett mot kjøttet, og tillater direkte termisk overføring fra den kalde luften til produktoverflaten.
Redesign av kabinett og luftstrømjustering
Real-world designoptimaliseringer gir enorme effektivitetsgevinster. Blastfryserens luftmønstre må samsvare med produktets emballasjebokser. Redesignede deksler har strategiske ventilasjonsåpninger. Disse sporene lar kald luft strømme rett over kjøttet. Denne synergien kan redusere den totale frysetiden med opptil 50 %. Riktig luftstrømjustering maksimerer utstyrets kjølekapasitet.
Vi samarbeider ofte med emballasjeingeniører for å slå spesifikke hull i sidene og endene av bølgepappesker. Hvis tunnelen blåser luft horisontalt over beltet, må hullene justeres med den luftstrømmen. Den kalde luften kommer inn på den ene siden av boksen, fjerner varmen direkte fra det poly-innpakkede kjøttet på innsiden og går ut av den andre siden. Denne enkle mekaniske endringen kan kutte timer av den nødvendige oppholdstiden.
Implementeringsrisiko
Det er risikabelt å spesifisere en fryser basert på data om bart kjøtt. Faktiske produksjonslinjer fryser ofte emballerte varer. Bare-kjøtt-beregninger vil drastisk undervurdere den nødvendige oppholdstiden. Denne mismatchen fører til myke sentre og avviste batcher. Test alltid frysetidene ved bruk av endelig, produksjonsklar emballasje. Nøyaktig testing forhindrer kostbare utstyrsendringer senere.
Jeg har sett anlegg kjøpe et frysesystem for flere millioner dollar basert på termiske data fra bare kyllingbryst. Seks måneder senere bestemmer markedsføringen seg for å selge kyllingen i detaljklare pappkartonger. Anlegget kjører kartongene gjennom tunnelen, og kjernetemperaturene kommer ut ved -2°C i stedet for -18°C. Utstyret er ikke designet for den termiske motstanden til kartongen. Du må konstruere systemet for den endelige pakkede tilstanden.
Beltelasting og luftstrømoptimalisering
Kalibrering av beltehastighet
Variabel frekvensdrift er nødvendig på transportbånd. VFD-er lar operatører justere oppholdstidene nøyaktig. Ulike kjøttprofiler krever ulike eksponeringstider. Dynamisk kontroll over frysetider sikrer jevn kvalitet. Operatører kan bremse beltet for tykke kutt. De kan øke hastigheten for tynne, nakne produkter.
VFD er rattet til frysetunnelen. Uten det er du låst til en enkelt produksjonshastighet uavhengig av hvilket produkt som kommer nedover linjen. Anleggsledere må kartlegge de nødvendige VFD-hertz-innstillingene for hver enkelt SKU. Disse innstillingene bør legges direkte på kontrollpanelet, slik at operatører ikke trenger å gjette riktig hastighet under omstillinger.
Produktavstand og luftstrømdynamikk
Kjøtt må arrangeres strategisk på beltet. Dårlig avstand skaper et fenomen kjent som kanalisering. Høyhastighets luft omgår enkelt tettpakket produkt. Den tar minst motstands vei gjennom tomme hull. Dette skaper døde soner hvor kjøtt fryser for sakte. Ensartet avstand tvinger luft til å bevege seg over hver produktoverflate.
Luft oppfører seg som vann; det vil alltid ta den enkleste veien. Hvis du dumper en massiv haug med kjøtt i midten av beltet og lar kantene være tomme, vil den kalde luften rett og slett strømme nedover de tomme kantene. Kjøttet i sentrum vil ikke få nødvendig konvektiv kjøling. Du må spre produktet jevnt over hele beltets bredde for å tvinge luften til å presse gjennom produktlasten.
Lastetetthet vs. gjennomstrømning
Overbelastning av beltet maksimerer teoretisk gjennomstrømning på papir. Det begrenser imidlertid nødvendig luftstrøm kraftig i praksis. Begrenset luftstrøm øker den faktiske frysetiden betraktelig. Det risikerer ufullstendig kjernefrysing og brudd på matsikkerhet. Å finne den optimale lastetettheten er en operasjonell avveining. Du må balansere volum med termodynamisk effektivitet.
Det er en fysisk grense for hvor mye varme fordamperne kan fjerne per minutt. Hvis du legger 10 000 pund varmt kjøtt på beltet når systemet kun er designet for 5000 pund, vil lufttemperaturen inne i tunnelen stige. Kjøleanlegget vil kjøre på 100 % kapasitet og fortsatt ikke klare å trekke ned temperaturen. Kjøttet vil gå mykt ut av tunnelen, og du må legge det i en fryseboks for å fullføre jobben, og beseire hele formålet med det kontinuerlige systemet.
Begrensningsstrategi
Implementer standard driftsprosedyrer for beltebelastning. Lag spesifikke mønstre for primærkutt og kjøtt i boks. Individuelle porsjoner krever annen avstand enn store bokser. Tren linjearbeidere for å opprettholde disse nøyaktige lastemønstrene. Konsekvent belastning forhindrer kanalisering og eliminerer døde soner. SOP-er garanterer forutsigbare frysetider på tvers av alle skift.
Definer det nøyaktige gapet som kreves mellom boksene (f.eks. 2 tommer på alle sider) for å tillate vertikal luftstrømpenetrering.
Installer fysiske føringer eller laserlinjer på innmatingstransportøren for å hjelpe arbeidere med å justere produktet riktig.
Tildel en dedikert kvalitetskontrolltekniker til å overvåke innmatingsbeltets tetthet hvert 30. minutt.
Bruk automatiserte sprederistere for små IQF-produkter for å sikre en jevn bunndybde før du går inn i frysesonen.
Evaluering av en tunnelfryser: kjøpers beslutningsrammeverk
Funksjon-til-utfall kartlegging
Evaluering av maskinvarekomponenter krever matching av funksjoner til produksjonsresultater. Fordamperspoledesign påvirker kontinuerlige driftstider. Viftekonfigurasjoner bestemmer luftinntrengning gjennom tette belastninger. Beltematerialer påvirker sanitærforhold og luftstrømsdynamikk. Du kan ikke bare se på den totale hestekreftene; du må se på hvordan den kraften blir brukt på produktet.
Komponent
Funksjonsalternativer
Operasjonelt resultat
Fordamperspoler
Bred finneavstand vs. tette finner
Store avstander forlenger kjøretiden mellom avrimingssyklusene ved å gi plass til mer frostoppbygging.
Viftekonfigurasjoner
Aksiale vs. sentrifugalvifter
Sentrifugalvifter overvinner høyt statisk trykk fra tettpakket kjøtt.
Beltetyper
Modulær plast vs. rustfritt netting
Rustfritt netting gir overlegen luftstrømpenetrasjon og holdbarhet for tunge belastninger.
Avrimingssystemer
Varmgass vs vannavriming
Varm gass gir raskere omløpstider og fjerner is fra spolene mer effektivt.
Innkapslingspaneler
4-tommers vs. 6-tommers isolerte paneler
Tykkere paneler reduserer termisk infiltrasjon og senker belastningen på kjøleanlegget.
Protokollvalidering og overvåking
Sanntidsovervåking er avgjørende for kvalitetskontroll. Vurder systemets mulighet for sporing av lufttemperatur. Overvåk lufthastighet og beltehastighet kontinuerlig. Sørg for at oppsettet lar team validere kjernetemperaturer. Konsekvent overvåking viser at terskelverdiene er nådd. Datalogging støtter strenge reguleringstiltak.
Moderne systemer bruker PLS-kontroller for å spore temperaturen på luften som forlater fordamperne og luften som returnerer til dem. Forskjellen mellom disse to tallene forteller deg nøyaktig hvor mye varme som fjernes fra kjøttet. Hvis returlufttemperaturen begynner å synke, betyr det at kjøttet blir kaldere og absorberer mindre varme. Operatører bruker disse dataene til å finjustere beltehastigheten i sanntid.
Skalerbarhet og samsvar
Evaluer et systems evne til å skalere med fremtidige økninger. Produksjonsvolumer forblir sjelden statiske over tid. Utstyret skal overholde strenge standarder for matsikkerhet. Hygieniske designprinsipper tilsier enkel rengjøring og inspeksjon. Se etter funksjoner som støtter automatiserte clean-in-place-systemer. Overholdelse forhindrer kostbare nedleggelser og tilbakekalling av produkter.
Når du designer layouten, la det være fysisk plass i anlegget for å legge til modulære deler til tunnelen senere. Hvis du kjøper en 40 fots tunnel i dag, sørg for at du har plass til å utvide den til 60 fot når produksjonen dobles på tre år. Sørg for at alt innvendig rammeverk er helsveiset rustfritt stål med skrånende overflater, så vaskevannet renner umiddelbart. Stående vann inne i en fryser skaper enorme sanitærrisikoer.
Implementeringsrisiko
Installasjonshindringer kan forsinke prosjektets tidslinjer betydelig. Begrensninger i anleggets fotavtrykk dikterer ofte utstyrsdimensjoner. Strukturell gulvbelastning må støtte tungt fryseutstyr. Eksisterende kjøleanlegg skal ha tilstrekkelig kapasitet. Utilstrekkelig sentral ammoniakk- eller freonkapasitet vil lamme den nye fryseren. Håndter disse infrastrukturrisikoene før du signerer innkjøpsordrer.
Du må beregne nøyaktige tonn kjøling som kreves av den nye tunnelen og sammenligne den med tilgjengelig kapasitet i maskinrommet ditt. Hvis kompressorene dine allerede kjører på 90 % kapasitet i sommermånedene, vil hele systemet krasje ved å legge til en massiv kontinuerlig fryser. Det kan hende du må oppgradere kompressorene, kondensatorene og rørinfrastrukturen før tunnelen i det hele tatt ankommer stedet.
Avveininger mellom kostnad og verdi i kontinuerlige frysesystemer
Kapitalutgifter (CapEx) vs. operasjonelle besparelser (OpEx)
Tunnelfrysere krever en høy startinvestering. Imidlertid genererer de enorme langsiktige driftsbesparelser. Arbeidskostnadene faller fordi manuell pallflytting er eliminert. Steady-state drift forbedrer den generelle energieffektiviteten. Redusert produkthåndtering minimerer fysisk skade på kjøttet. Disse OpEx-besparelsene rettferdiggjør den første CapEx raskt.
Tenk på gaffeltrucktrafikken som kreves for å laste og losse en batch-eksplosjonscelle. Du har sjåfører som flytter inn paller, venter i 24 timer og flytter dem ut. Et kontinuerlig system tar produktet direkte fra pakkelinjen, fryser det og leverer det rett til palleteringsmaskinen. Du eliminerer de mellomliggende håndteringstrinnene, reduserer gaffeltruckvedlikeholdet og kutter ned på arbeidstimene som kreves for å håndtere fryseprosessen.
Avkastningsbevaring som en økonomisk beregning
Bevaring av avkastning er en kritisk økonomisk beregning. Rask frysing reduserer drypptapet betraktelig. Å spare bare én prosent i fuktighetsvekt er svært lønnsomt. Dette betyr enorme besparelser på millioner av pund årlig. Bevart fuktighet betyr at du selger kjøtt, ikke vann. Beregn ROI basert på disse nøyaktige dataene for bevaring av avkastning.
Hvis et anlegg behandler 50 millioner pund storfekjøtt årlig, tilsvarer en reduksjon på 1 % i drypptapet 500 000 pund lagret produkt. Til $3,00 per pund, det er $1,5 millioner i gjenvunnet inntekt hvert eneste år. Kapitalkostnaden til fryseutstyret betales ofte i sin helhet av denne avkastningsbevaringen i løpet av de første 24 månedene av driften. Den økonomiske begrunnelsen er tydelig når man ser på kjøttets cellebiologi.
Konklusjon
Et kontinuerlig frysesystem er en stor operasjonell oppgradering. Suksessen avhenger imidlertid av å kontrollere fysiske variabler. Du må administrere tykkelse, emballasje og lastetetthet strengt. Ikke stol på gjetting når du konfigurerer produksjonslinjene.
Start en termisk modelleringsstudie av dine spesifikke kjøttprodukter for å bestemme nøyaktige oppholdstider.
Gjennomfør en omfattende emballasjerevisjon for å eliminere innestengt luft og forbedre ventilasjonsåpningene.
Rådfør deg med industrielle kjøleingeniører for å beregne nøyaktige kjølebelastninger før anskaffelse.
Etabler strenge standard driftsprosedyrer for beltebelastningsmønstre for å hindre luftstrøm kanalisering.
FAQ
Spørsmål: Hva er den ideelle temperaturen for en tunnelfryser for kjøtt?
A: Fungerer vanligvis mellom -30°C og -40°C for å balansere raske frysehastigheter med energieffektivitet og fuktighetskontroll.
Spørsmål: Hvordan påvirker emballasje blastfrysetiden?
A: Emballasjematerialer som bølgepapp og innestengt luft fungerer som isolatorer. Dårlig utformet emballasje kan doble den nødvendige frysetiden sammenlignet med bare eller optimaliserte produkter.
Spørsmål: Hva er forskjellen mellom en tunnelfryser og en batch-fryser?
A: En tunnelfryser bruker et kontinuerlig transportbånd for steady-state, høyvolumfrysing, mens en batch-fryser krever lasting av statiske paller i et forseglet rom for en fast syklus.
Spørsmål: Hvordan skiller IQF tunnelfrysing seg fra bulk tunnelfrysing for kjøtt?
A: IQF-tunnelfrysing fryser raskt individuelle stykker separat ved å bruke høyhastighets luftstrøm for å forhindre klumping. Bulk tunnel frysing prosesser større, grupperte eller pakkede kjøttprodukter på et kontinuerlig transportbånd.
Spørsmål: Hvordan beregner du frysetiden for kjøttprodukter?
A: Frysetiden beregnes ved hjelp av variabler inkludert startprodukttemperatur, målkjernetemperatur, produkttykkelse, varmeledningsevne til kjøttet og hastigheten/temperaturen til fryserens luftstrøm.
Spørsmål: Kan en tunnelfryser håndtere flere kjøtttykkelser samtidig?
A: Det er sterkt motløs. Beltehastigheten må stilles inn for den tykkeste gjenstanden for å sikre mattrygghet, noe som betyr at tynnere gjenstander vil bli overbehandlet, sløse med energi og potensielt forringe kvaliteten.
Spørsmål: Hva forårsaker frysebrenner i en tunnelfryser?
A: Fryserforbrenning er forårsaket av fuktighetssublimering. I en tunnelfryser oppstår det hvis uemballert kjøtt utsettes for luft med høy hastighet og lav luftfuktighet lenger enn nødvendig på grunn av lave båndhastigheter eller dårlig luftstrømfordeling.