Nacházíte se zde: Domov »
Blogy »
Průmyslové hotspoty »
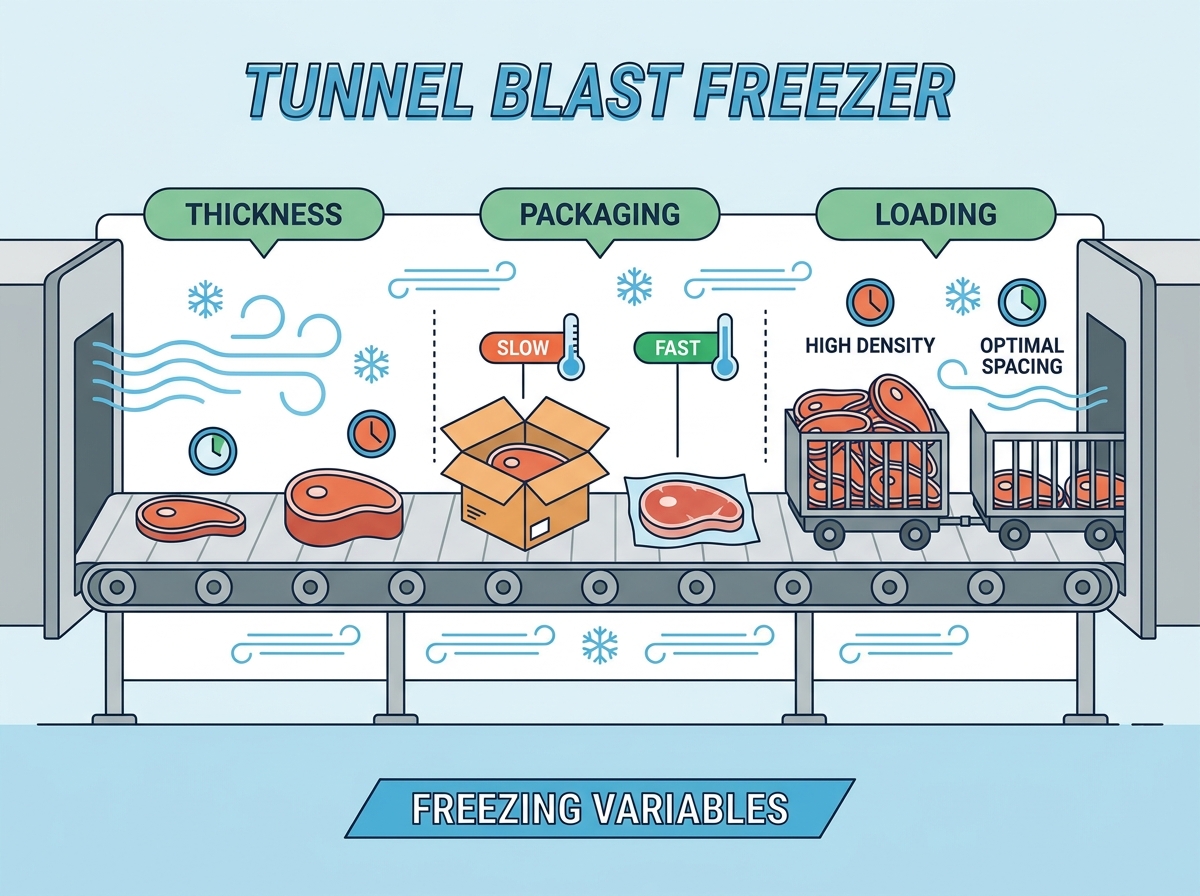
Tunelové zmrazování masa: Jak tloušťka, balení a nakládka ovlivňují dobu zmrazování
Tunelové zmrazování masa: Jak tloušťka, balení a nakládka ovlivňují dobu zmrazování
Zobrazení: 0 Autor: Editor webu Čas publikování: 2026-08-04 Původ: místo
Velkoobjemová zařízení na zpracování masa čelí neustálému napětí mezi kapacitou a kvalitou produktů. Neefektivní přenos tepla vede k omezením výroby, vážným ztrátám výnosů a zvýšeným výdajům na energii. Nepředvídatelné doby mrazu jsou zřídka selháním samotného chladicího zařízení. Obvykle jsou výsledkem nesprávně zarovnaných provozních proměnných. Konkrétně proměnná tloušťka masa, vysoce izolované obaly a neoptimální zatížení pásu brání proudění vzduchu. Chcete-li maximalizovat návratnost investice a tunelové mrazírny , inženýři zařízení a manažeři závodu musí vyhodnotit přesný termodynamický vztah mezi produktem, jeho obalem a návrhem nepřetržitého proudění vzduchu v zařízení. Pochopení těchto proměnných zajišťuje stálé teploty jádra a zabraňuje nákladným prodlevám ve výrobě. Operátoři závodu se musí posunout za hranice teoretických kapacitních tabulek a podívat se na fyzickou realitu na dopravním pásu. Řešením základních příčin tepelného odporu můžete stabilizovat výrobní plány a chránit integritu produktu.
Klíčové věci
Tloušťka určuje dobu prodlevy: Doba zmrazování se zvyšuje exponenciálně, nikoli lineárně, s tloušťkou produktu, což vyžaduje přesnou kalibraci rychlosti pásu.
Obal je tepelná bariéra: Zachycený vzduch a vlnité materiály působí jako izolanty; Optimalizace designu pouzdra a vyrovnání proudění vzduchu může zkrátit dobu mrazení až o 50 %.
Řízení hustoty nakládky Proudění vzduchu: Maximalizace pokrytí pásu bez omezení vertikálního nebo horizontálního proudění vzduchu zabraňuje mrtvým zónám a nerovnoměrnému zamrzání.
Kontinuální versus dávková účinnost: Tunelové mrazicí boxy nabízejí vynikající konzistenci pro jednotné masné výrobky ve srovnání s dávkovými mrazicími boxy za předpokladu, že vstupní proměnné zůstanou stabilní.
IQF vs. Hromadné zmrazování výbuchem: Volba mezi individuálním rychlým zmrazením (IQF) a hromadným/crustovým tunelovým mrazením zcela závisí na velikosti produktu, cílové tvorbě ledových krystalů a požadovaném zadržení vlhkosti.
Mechanika tunelového zmrazovače při zpracování masa
Rámování problému (kritéria úspěchu)
Průmyslové zmrazování masa vyžaduje přísné základní požadavky. Primárním cílem je dosáhnout rychlého snížení teploty jádra. Tento rychlý pokles okamžitě zastaví mikrobiální růst. Minimalizuje také ztráty odkapáváním během procesu rozmrazování. Úspěch se měří konzistentními teplotami jádra napříč všemi šaržemi produktu. Zařízení musí tuto rychlost vyvážit spotřebou energie. Jakákoli odchylka ohrožuje bezpečnost potravin a výtěžnost produktu. Když procházíte podlahu velkokapacitního závodu, úspěch mrazicí linky diktuje tempo celého provozu. Pokud mraznička couvne, řezací podlaha se zastaví.
Úspěšnost měříme rychlostí, jakou tepelný střed masa prochází zónou maximální tvorby ledových krystalů. Tato zóna typicky leží mezi -1°C a -5°C. Čím rychleji maso prochází tímto teplotním pásmem, tím menší jsou krystalky ledu. Malé krystalky ledu chrání buněčnou strukturu svalové tkáně. Velké ledové krystaly fungují jako mikroskopické nože, prorážejí buněčné stěny a způsobují masivní čištění, když koncový uživatel produkt rozmrazí.
Kontinuální vs. dávkové systémy
Kontinuální tunelové mrazicí boxy pracují s využitím mechaniky v ustáleném stavu poháněné dopravníkem. Bezproblémově pohybují produktem přes zóny s kontrolovanou teplotou. Tradiční dávkové zmrazovače se spoléhají na paletizované, statické místnosti. Dávkové systémy vyžadují ruční nakládání a vykládání. Kontinuální systémy eliminují tento pracovně náročný krok. Jsou rozhodující pro vysoce výkonné, jednotné linky na maso. Stabilní proudění vzduchu v tunelu zajišťuje, že každý produkt dostane stejné tepelné zpracování.
V dávkovém systému palety ve středu místnosti mrznou mnohem pomaleji než palety v blízkosti výparníků. To vytváří velké rozdíly v kvalitě produktu v rámci stejné šarže. Kontinuální systém to řeší tak, že každou jednotlivou krabici nebo kus masa přesouvá kolem stejných výparníků stejnou rychlostí. Termodynamická expozice je shodná pro jednotku jedna a jednotku deset tisíc.
IQF vs. Hromadné/Crust Tunnel Blast Freezing
Jednotlivé Quick Freezing tunely slouží specifickému účelu. Jsou určeny pro rychlé, oddělené zmrazení malých kousků. Nakrájené maso a části drůbeže velmi těží z technologie IQF. Standardní tunelové mrazicí boxy zvládají různá zatížení. Jsou určeny pro větší primární kusy a maso v krabicích. Hromadné tunely se zaměřují na pronikání hustých, zabalených předmětů. Výběr správného systému zcela závisí na rozměrech vašeho produktu.
Systémy IQF často využívají fluidizaci. Vysokorychlostní vzduch proudí nahoru přes síťovaný pás, zvedá malé kousky masa a zmrazuje je jednotlivě, aby se neshlukovaly. Hromadné tunely využívají směrovaný horizontální nebo vertikální proud vzduchu k odstranění tepla z těžkých krabic nebo velkých holých řezů spočívajících naplocho na pásu. 60librové krabice hovězího odřezku nemůžete protáhnout fluidizačním tunelem IQF a protažení nakrájeného kuřete objemným tunelem bude mít za následek pevný, zmrazený blok masa.
Základní provozní parametry a protokoly
Zmrazování masa vyžaduje specifické standardní teplotní rozsahy. Systémy obvykle pracují mezi -30 °C a -40 °C. Vysokorychlostní proudění vzduchu je naprostou nutností. Rychlý vzduch odstraňuje tepelnou hraniční vrstvu obklopující produkt. Protokolové požadavky vyžadují rychlé dosažení bezpečné teploty jádra. Cíl je obvykle -18 °C v regulovaných časových rámcích. Splnění těchto protokolů zajišťuje přísnou bezpečnost potravin a shodu s předpisy.
Před zavedením jakéhokoli produktu na pás předchlaďte tunel na cílovou provozní teplotu.
Ověřte rychlost proudění vzduchu přes pás pomocí anemometru, abyste se ujistili, že neexistují žádné mrtvé zóny.
Vložte produkt podle specifikovaného vzoru hustoty pro konkrétní SKU.
Během první hodiny výroby sledujte teplotu jádra nejtlustšího kusu masa vycházejícího z tunelu.
Nastavte frekvenční měnič na dopravním pásu tak, aby se zrychlil nebo zpomalil čas prodlevy na základě údajů o teplotě jádra.
Jak tloušťka masa určuje dobu zmrazení a dimenzování zařízení
Fyzika tepelné vodivosti v mase
Tloušťka masa sdílí nelineární vztah s dobou zmrazování. Principy Plankových rovnic toto termodynamické chování jasně vysvětlují. Odběr tepla se zpomaluje, protože zmrzlá vnější vrstva houstne. Tato zmrzlá kůra funguje jako vnitřní izolant. Zdvojnásobení tloušťky masa může více než zčtyřnásobit požadovanou dobu zmrazení. Operátoři musí s tímto exponenciálním nárůstem počítat během plánování výroby.
Když povrch hovězí pečeně zmrzne, tato zmrzlá vrstva má jinou tepelnou vodivost než nezmrzlý střed. Chladicí systém musí stahovat teplo z teplého středu přes zmrzlou kůrku. Jak kůra sílí, rychlost přenosu tepla dramaticky klesá. To je důvod, proč nelze jednoduše lineárně extrapolovat doby mrazení. Zmrazení 4palcového řezu netrvá dvakrát déle než 2palcového řezu; trvá to výrazně déle.
Poměry plochy k objemu
Tlusté primal střihy představují jedinečnou mrazivou dynamiku. Kulaté hovězí maso a celá drůbež mají nízký poměr plochy povrchu k objemu. K úplnému zmrznutí vyžadují delší dobu zdržení. Tenké, zpracované položky zmrazují mnohem rychleji. Burger placičky a kuřecí prsa mají vysoký poměr plochy povrchu k objemu. Rychle absorbují studený vzduch přes své široké povrchy. Míchání těchto profilů na jedné lince způsobuje vážné neefektivnosti zpracování.
Pokud provozujete tenké burgerové placičky a tlusté hovězí jelce na stejném pásu, musíte nastavit rychlost pásu pro jelce. To znamená, že burgerové placičky zůstanou v tunelu dlouho poté, co jsou zcela zmrazené. Tím se plýtvá chladicí kapacitou a placičky jsou vystaveny zbytečné dehydrataci. Plánování výroby musí seskupit produkty s podobným poměrem povrchové plochy k objemu, aby se maximalizovala účinnost mrazicího zařízení.
Tvorba ledových krystalů a integrita tkáně
Rychlost zmrazování přímo ovlivňuje celkovou kvalitu masa. Pomalé zmrazení v tlustých řezech vytváří velké extracelulární ledové krystaly. Tyto velké krystaly lámou jemná svalová vlákna. Toto poškození vede k nadměrnému čištění a ztrátě vlhkosti při rozmrazování. Textura výrazně degraduje, když je narušena buněčná integrita. Rychlý odvod tepla vysokou rychlostí tunelový mrazicí box na maso zachovává tuto buněčnou strukturu.
Vidíme to neustále ve špatně spravovaných zařízeních. Přetěžují pás silnými řezy, teplota vzduchu stoupá a proces mrazení se protahuje celé hodiny. Když se maso rozmrazí pro další zpracování, podlaha se pokryje červeným výplachem. Tato očista je ztráta hmotnosti a ztráta hmotnosti je ztráta příjmů. Rychlé zmrazení uzamkne vlhkost uvnitř svalových buněk tam, kam patří.
Dimenze hodnocení
Kupující musí dimenzovat zařízení na základě jejich nejtlustšího produktu. Pečlivě vyhodnoťte největší SKU ve vašem produkčním mixu. Cívky výparníku musí zvládnout maximální tepelné zatížení. Délka pásu se musí přizpůsobit nejdelší požadované době setrvání. Poddimenzování jednotky vede k neúplnému zmrazení. Předimenzování plýtvá cennou podlahovou plochou a energetickými zdroji.
Typ masného produktu
Průměrná tloušťka
Odhadovaná doba setrvání (-35 °C vzduch)
Primární limitující faktor
Burgerové placičky (holé)
0,5 palce
15-25 minut
Povrchová dehydratace
Kuřecí prsa (holá)
1,0 palce
35-50 minut
Hustota zatížení pásu
Vepřová panenka (vakuově balené)
3,5 palce
120-160 minut
Vnitřní tepelný odpor
Boxované hovězí ořízky (vlnité)
6,0 palce
240 - 360+ minut
Izolace obalů
Vliv obalu na tepelnou odolnost
Obalové materiály jako izolátory
Běžné obalové materiály na maso mají různou tepelnou odolnost. Tento odpor měříme jako R-hodnotu. Holé produkty rychle zmrznou bez jakýchkoli tepelných bariér. Maso balené v polyethylenu má mírné zpoždění v přenosu tepla. Vakuově uzavřené produkty fungují lépe, protože eliminují vnitřní vzduch. Krabice z vlnité lepenky působí jako těžké izolanty. Drasticky zpomalují proces mrazení.
Karton je doslova navržen tak, aby zadržoval vzduch ve svých drážkách. Díky tomu je skvělým materiálem pro udržení tepla, což je přesný opak toho, co chcete v mrazivém tunelu. Když umístíte 60librový blok masa do krabice z vlnité lepenky, nutíte chladicí systém probojovat se vrstvou izolace, než se vůbec dostane k produktu. To výrazně prodlužuje dobu zdržení a vyžaduje mnohem delší dopravníkové pásy.
Nebezpečí vzduchových mezer a prostoru nad hlavou
Vzduch zachycený v uzavřeném obalu je nebezpečný. Působí jako vysoce účinný tepelný izolant. Vzduchové mezery výrazně zpomalují pronikání studeného vzduchu. Prostor nad hlavou v boxech zabraňuje přímému kontaktu s mrazivým prostředím. Tento izolační efekt nutí zařízení pracovat intenzivněji. Eliminace zachyceného vzduchu je zásadní pro efektivní přenos tepla.
Pokud je krabice naplněna pouze na 80% kapacity, zbývajících 20% je pouze mrtvý vzduch. Studený vzduch z výparníků naráží na vnější stranu krabice, ochlazuje karton a poté musí ochladit mrtvý vzduch uvnitř, než může začít stahovat teplo z masa. Vakuové balení tento prostor zcela eliminuje. Plastová fólie těsně přiléhá k masu a umožňuje přímý přenos tepla ze studeného vzduchu na povrch produktu.
Redesign pouzdra a zarovnání proudění vzduchu
Optimalizace návrhu v reálném světě přinášejí obrovské zvýšení efektivity. Vzory vzduchu pro foukání do mrazničky musí odpovídat obalům produktů. Přepracovaná pouzdra mají strategické ventilační otvory. Tyto štěrbiny umožňují proudění studeného vzduchu přímo přes maso. Tato synergie může zkrátit celkové doby zmrazení až o 50 %. Správné nastavení proudění vzduchu maximalizuje chladicí kapacitu zařízení.
Často spolupracujeme s obalovými inženýry na děrování specifických otvorů do stran a konců vlnitých krabic. Pokud tunel fouká vzduch vodorovně přes pás, musí otvory lícovat s proudem vzduchu. Studený vzduch vstupuje na jednu stranu boxu, odebírá teplo přímo z masa baleného uvnitř a vystupuje z druhé strany. Tato jednoduchá mechanická změna může zkrátit hodiny z požadované doby setrvání.
Implementační riziko
Určení mrazáku na základě údajů o holém mase je riskantní. Skutečné výrobní linky často zmrazují balené zboží. Výpočty na holé maso drasticky podcení požadovanou dobu zdržení. Tento nesoulad vede k měkkým středům a odmítnutým šaržím. Vždy otestujte doby zmrazování s použitím finálního obalu připraveného k výrobě. Přesné testování zabraňuje pozdějším nákladným úpravám zařízení.
Viděl jsem, jak si zařízení zakoupila mrazicí systém za mnoho milionů dolarů založený na tepelných datech holých kuřecích prsou. O šest měsíců později se marketing rozhodne prodávat kuře v lepenkových krabicích připravených pro maloobchod. Závod prochází kartony tunelem a teploty jádra vycházejí na -2 °C místo -18 °C. Zařízení nebylo dimenzováno na tepelný odpor kartonu. Musíte navrhnout systém pro finální zabalený stav.
Zatížení pásu a optimalizace proudění vzduchu
Kalibrace rychlosti pásu
Na dopravních pásech jsou nezbytné pohony s proměnnou frekvencí. VFD umožňují operátorům přesně nastavit doby prodlevy. Různé profily masa vyžadují různé doby expozice. Dynamická kontrola doby zmrazování zajišťuje stálou kvalitu. U silných řezů může obsluha zpomalit pás. Mohou to urychlit u tenkých, holých produktů.
VFD je volant mrazícího tunelu. Bez něj jste uzamčeni na jediné výrobní rychlosti bez ohledu na to, jaký produkt přichází na linku. Manažeři závodu musí zmapovat požadovaná nastavení VFD hertzů pro každý jednotlivý SKU. Tato nastavení by měla být zveřejněna přímo na ovládacím panelu, aby obsluha nemusela odhadovat správnou rychlost během přepínání.
Rozmístění produktů a dynamika proudění vzduchu
Maso musí být strategicky uspořádáno na pásu. Špatné rozestupy vytváří fenomén známý jako channeling. Vysokorychlostní vzduch snadno obchází hustě zabalený produkt. Jde cestou nejmenšího odporu přes prázdné mezery. Vznikají tak mrtvé zóny, kde maso mrzne příliš pomalu. Rovnoměrné rozestupy nutí vzduch pohybovat se po každém povrchu produktu.
Vzduch se chová jako voda; vždy to bude mít nejjednodušší cestu. Pokud vysypete masivní hromadu masa do středu pásu a okraje necháte prázdné, studený vzduch se jednoduše bude řítit po prázdných okrajích. Maso ve středu nebude dostávat potřebné konvekční chlazení. Produkt musíte rovnoměrně rozprostřít po celé šířce pásu, aby vzduch protlačil nákladem produktu.
Hustota zatížení vs. propustnost
Přetížení pásu maximalizuje teoretickou průchodnost papíru. V praxi však výrazně omezuje potřebné proudění vzduchu. Omezené proudění vzduchu výrazně prodlužuje skutečnou dobu mrazení. Hrozí neúplné zmrazení jádra a porušení bezpečnosti potravin. Nalezení optimální hustoty zatížení je provozní kompromis. Musíte vyvážit objem s termodynamickou účinností.
Existuje fyzikální limit, kolik tepla mohou výparníky odebrat za minutu. Pokud dáte na pás 10 000 liber teplého masa, když je systém navržen pouze pro 5 000 liber, teplota vzduchu uvnitř tunelu se zvýší. Chladicí zařízení poběží na 100 % výkonu a stále se mu nepodaří snížit teplotu. Maso vystoupí z tunelu měkké a budete ho muset vložit do mrazícího boxu, abyste práci dokončili, čímž zmaříte celý účel kontinuálního systému.
Strategie zmírňování
Proveďte standardní provozní postupy pro zatížení pásu. Vytvořte specifické vzory pro primární kusy a maso v krabicích. Jednotlivé porce vyžadují jiné rozestupy než velké krabice. Vyškolte pracovníky linky, aby dodržovali tyto přesné vzorce nakládání. Konzistentní zatížení zabraňuje soustřeďování a eliminuje mrtvé zóny. SOP zaručují předvídatelné doby zmrazování ve všech směnách.
Definujte přesnou mezeru požadovanou mezi krabicemi (např. 2 palce na všech stranách), aby bylo umožněno vertikální pronikání vzduchu.
Nainstalujte fyzická vodítka nebo laserové čáry na podávací dopravník, abyste pomohli pracovníkům správně zarovnat produkt.
Přidělte specializovaného technika kontroly kvality, aby každých 30 minut sledoval hustotu vstupního pásu.
Pro malé produkty IQF použijte automatické rozmetací třepačky, abyste zajistili rovnoměrnou hloubku lože před vstupem do mrazící zóny.
Hodnocení hardwarových komponent vyžaduje přizpůsobení funkcí produkčním výsledkům. Konstrukce cívky výparníku ovlivňuje nepřetržité doby provozu. Konfigurace ventilátorů určují pronikání vzduchu přes husté zatížení. Materiály pásů ovlivňují sanitaci a dynamiku proudění vzduchu. Nemůžete se jen dívat na celkový výkon; musíte se podívat na to, jak je tato síla aplikována na produkt.
Komponent
Možnosti funkcí
Provozní výsledek
Cívky výparníku
Široká rozteč ploutví vs. hustá ploutev
Široké rozestupy prodlužují doby chodu mezi odmrazovacími cykly tím, že umožňují větší tvorbu námrazy.
Konfigurace ventilátorů
Axiální vs. odstředivé ventilátory
Odstředivé ventilátory překonávají vysoký statický tlak z hustě baleného masa.
Typy pásů
Modulární plast vs. nerezová síťovina
Nerezová síťovina nabízí vynikající pronikání vzduchu a odolnost při velkém zatížení.
Odmrazovací systémy
Horký plyn vs. odmrazování vodou
Horký plyn poskytuje rychlejší časy obratu a efektivněji odstraňuje led z cívek.
Krycí panely
4palcové vs. 6palcové izolované panely
Silnější panely snižují tepelnou infiltraci a snižují zatížení chladicího zařízení.
Validace a monitorování protokolu
Pro kontrolu kvality je nezbytné monitorování v reálném čase. Posuďte opatření systému pro sledování teploty vzduchu. Průběžně sledujte rychlost vzduchu a rychlost pásu. Ujistěte se, že nastavení umožňuje týmům ověřit teploty jádra. Důsledné monitorování dokazuje, že prahové hodnoty jsou úspěšně dosaženy. Protokolování dat podporuje přísné úsilí o dodržování předpisů.
Moderní systémy využívají řízení PLC ke sledování teploty vzduchu opouštějícího výparníky a vzduchu, který se do nich vrací. Rozdíl mezi těmito dvěma čísly přesně říká, kolik tepla je z masa odebíráno. Pokud teplota vratného vzduchu začne klesat, znamená to, že maso je stále chladnější a absorbuje méně tepla. Operátoři používají tato data k jemnému doladění rychlosti pásu v reálném čase.
Škálovatelnost a shoda
Vyhodnoťte schopnost systému škálovat s budoucími nárůsty. Objemy výroby jen zřídka zůstávají v průběhu času statické. Zařízení musí splňovat přísné normy bezpečnosti potravin. Zásady hygienického designu vyžadují snadné čištění a kontrolu. Hledejte funkce, které podporují automatizované systémy čištění na místě. Dodržování předpisů zabraňuje nákladným odstávkám a stahování produktů z trhu.
Při navrhování rozvržení ponechejte v zařízení fyzický prostor pro pozdější přidání modulárních sekcí do tunelu. Pokud si dnes koupíte 40stopý tunel, ujistěte se, že máte prostor pro jeho rozšíření na 60 stop, až se vaše výroba za tři roky zdvojnásobí. Zajistěte, aby byla celá vnitřní konstrukce plně svařená z nerezové oceli se šikmými povrchy, aby splachovaná voda okamžitě odtekla. Stojatá voda uvnitř mrazáku vytváří obrovská hygienická rizika.
Rizika implementace
Instalační překážky mohou výrazně zpozdit harmonogram projektu. Omezení půdorysu zařízení často určují rozměry zařízení. Konstrukční zatížení podlahy musí podporovat těžké mrazicí zařízení. Stávající chladicí zařízení musí mít odpovídající kapacitu. Nedostatečná kapacita centrálního čpavku nebo freonu ochromí nový mrazák. Před podepsáním nákupních objednávek se vypořádejte s těmito riziky infrastruktury.
Musíte vypočítat přesné tuny chlazení, které nový tunel vyžaduje, a porovnat je s dostupnou kapacitou ve vaší strojovně. Pokud vaše kompresory již během letních měsíců běží na 90 % výkonu, přidání masivního průběžného mrazáku zhroutí celý systém. Možná budete muset upgradovat své kompresory, kondenzátory a potrubní infrastrukturu, než tunel vůbec dorazí na místo.
Kompenzace nákladů a hodnoty v systémech kontinuálního zmrazování
Kapitálové výdaje (CapEx) vs. provozní úspory (OpEx)
Tunelové mrazáky vyžadují vysoké počáteční kapitálové výdaje. Přinášejí však masivní dlouhodobé provozní úspory. Mzdové náklady klesají, protože odpadá ruční přesun palet. Ustálený provoz zlepšuje celkovou energetickou účinnost. Snížená manipulace s produktem minimalizuje fyzické poškození masa. Tyto úspory provozních nákladů rychle ospravedlní počáteční kapitálové investice.
Přemýšlejte o provozu vysokozdvižného vozíku potřebného k naložení a vyložení dávkové tryskací komory. Máte řidiče, kteří palety přivážejí, čekají 24 hodin a vystěhují je. Kontinuální systém odebírá produkt přímo z balicí linky, zmrazuje jej a dodává přímo do paletizátoru. Eliminujete mezikroky manipulace, omezíte údržbu vysokozdvižného vozíku a zkrátíte pracovní dobu potřebnou k řízení procesu zmrazování.
Zachování výnosu jako finanční metrika
Zachování výnosu je kritickým finančním ukazatelem. Rychlé zmrazení výrazně snižuje ztráty odkapáváním. Úspora pouhého jednoho procenta hmotnosti vlhkosti je vysoce zisková. To znamená obrovské úspory v milionech liber ročně. Konzervovaná vlhkost znamená, že prodáváte maso, ne vodu. Vypočítejte ROI na základě těchto přesných údajů o zachování výnosu.
Pokud závod zpracuje 50 milionů liber hovězího masa ročně, 1% snížení ztráty odkapáváním se rovná 500 000 liber ušetřeného produktu. Při 3,00 dolarech za libru, to je 1,5 milionu dolarů v vráceném výnosu každý jednotlivý rok. Kapitálové náklady na mrazicí zařízení jsou často zcela hrazeny tímto uchováním výnosu během prvních 24 měsíců provozu. Finanční odůvodnění je jasné, když se podíváte na buněčnou biologii masa.
Závěr
Systém nepřetržitého zmrazování je hlavní provozní modernizací. Jeho úspěch však závisí na ovládání fyzikálních proměnných. Musíte přísně řídit tloušťku, balení a hustotu nakládání. Při konfiguraci výrobních linek se nespoléhejte na dohady.
Zahajte studii tepelného modelování vašich konkrétních masných výrobků, abyste určili přesné doby zdržení.
Před nákupem se poraďte s inženýry průmyslového chlazení, abyste vypočítali přesné zatížení chlazení.
Stanovte přísné standardní provozní postupy pro vzorce zatížení pásu, aby se zabránilo proudění vzduchu.
FAQ
Otázka: Jaká je ideální teplota pro tunelový mrazicí box na maso?
Odpověď: Obvykle funguje mezi -30 °C a -40 °C, aby se vyrovnaly rychlé mrazicí rychlosti s energetickou účinností a kontrolou vlhkosti.
Otázka: Jak obal ovlivňuje dobu zmrazování výbuchem?
Odpověď: Obalové materiály, jako je vlnitá lepenka a zachycený vzduch, působí jako izolanty. Špatně navržený obal může zdvojnásobit požadovanou dobu zmrazení ve srovnání s holými nebo optimalizovanými produkty.
Otázka: Jaký je rozdíl mezi tunelovým mrazicím zařízením a dávkovým mrazicím zařízením?
Odpověď: Tunelová mraznička používá kontinuální dopravníkový pás pro ustálené vysokoobjemové zmrazování, zatímco dávková vysokoobjemová mraznička vyžaduje nakládání statických palet do utěsněné místnosti pro nastavený cyklus.
Otázka: Jak se IQF tunelové mrazení liší od hromadného tunelového mrazení masa?
Odpověď: IQF tunelové zmrazení rychle zmrazí jednotlivé kusy odděleně pomocí vysokorychlostního proudění vzduchu, aby se zabránilo shlukování. Hromadné tunelové zmrazování zpracovává větší, seskupené nebo balené masné výrobky na kontinuálním dopravním pásu.
Otázka: Jak vypočítáte dobu zmrazení masných výrobků?
Odpověď: Doba zmrazování se vypočítává pomocí proměnných včetně počáteční teploty produktu, cílové teploty jádra, tloušťky produktu, tepelné vodivosti masa a rychlosti/teploty proudění vzduchu z mrazničky.
Otázka: Může tunelová vysokotlaká mraznička zpracovat více tlouštěk masa současně?
A: Velmi se tomu nedoporučuje. Rychlost pásu musí být nastavena pro nejtlustší předmět, aby byla zajištěna bezpečnost potravin, což znamená, že tenčí předměty budou nadměrně zpracovány, bude se plýtvat energií a potenciálně se sníží kvalita.
Otázka: Co způsobuje popálení mrazem v tunelovém mrazicím boxu?
Odpověď: Spálení mrazem je způsobeno sublimací vlhkosti. V tunelovém mrazáku k němu dochází, pokud je nebalené maso vystaveno vzduchu s vysokou rychlostí vzduchu s nízkou vlhkostí déle, než je nutné z důvodu pomalé rychlosti pásu nebo špatné distribuce proudu vzduchu.