Usted está aquí: Hogar »
Blogs »
Puntos de acceso de la industria »
Congelación rápida en túnel para carne: cómo el espesor, el embalaje y la carga afectan el tiempo de congelación
Congelación rápida en túnel para carne: cómo el espesor, el embalaje y la carga afectan el tiempo de congelación
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-04 Origen: Sitio
Las instalaciones de procesamiento de carne de gran volumen enfrentan una tensión constante entre el rendimiento y la calidad del producto. La transferencia térmica ineficiente provoca cuellos de botella en la producción, graves pérdidas de rendimiento y aumento del gasto energético. Los tiempos de congelación impredecibles rara vez son sólo un fallo de la planta de refrigeración. Por lo general, son el resultado de variables operativas desalineadas. Específicamente, el espesor variable de la carne, los envases altamente aislados y la carga de la correa subóptima obstruyen el flujo de aire. Para maximizar el retorno de la inversión de un congelador de túnel , los ingenieros de instalaciones y los gerentes de planta deben evaluar la relación termodinámica exacta entre el producto, su embalaje y el diseño de flujo de aire continuo del equipo. Comprender estas variables garantiza temperaturas centrales constantes y evita costosos retrasos en la producción. Los operadores de plantas deben ir más allá de los gráficos de capacidad teórica y observar las realidades físicas en la cinta transportadora. Al abordar las causas fundamentales de la resistencia térmica, puede estabilizar los programas de producción y proteger la integridad del producto.
Conclusiones clave
El espesor dicta el tiempo de permanencia: el tiempo de congelación aumenta exponencialmente, no linealmente, con el espesor del producto, lo que requiere una calibración precisa de la velocidad de la correa.
El embalaje es una barrera térmica: el aire atrapado y los materiales corrugados actúan como aislantes; La optimización del diseño de la carcasa y la alineación del flujo de aire puede reducir los tiempos de congelación hasta en un 50 %.
La densidad de carga controla el flujo de aire: maximizar la cobertura de la banda sin obstruir el flujo de aire vertical u horizontal evita zonas muertas y congelación desigual.
Eficiencia continua versus por lotes: Los congeladores rápidos de túnel ofrecen una consistencia superior para productos cárnicos uniformes en comparación con los congeladores rápidos por lotes, siempre que las variables de entrada permanezcan estables.
IQF versus congelación rápida a granel: La elección entre congelación rápida individual (IQF) y congelación rápida en túnel a granel/corteza depende completamente del tamaño del producto, la formación de cristales de hielo objetivo y la retención de humedad deseada.
La mecánica de un congelador de túnel en el procesamiento de carne
Encuadre del problema (criterios de éxito)
La congelación industrial de carne exige requisitos básicos estrictos. El objetivo principal es lograr una rápida reducción de la temperatura central. Esta rápida caída detiene inmediatamente el crecimiento microbiano. También minimiza la pérdida por goteo durante el proceso de descongelación. El éxito se mide por temperaturas centrales constantes en todos los lotes de productos. Las instalaciones deben equilibrar esta velocidad con el consumo de energía. Cualquier desviación compromete la seguridad alimentaria y el rendimiento del producto. Cuando camina por una planta de alta capacidad, el éxito de la línea de congelación dicta el ritmo de toda la operación. Si el congelador retrocede, el piso de corte se detiene.
Medimos el éxito por la velocidad a la que el centro térmico de la carne atraviesa la zona de máxima formación de cristales de hielo. Esta zona suele estar entre -1°C y -5°C. Cuanto más rápido pasa la carne a través de esta banda de temperatura, más pequeños son los cristales de hielo. Pequeños cristales de hielo protegen la estructura celular del tejido muscular. Los grandes cristales de hielo actúan como cuchillos microscópicos, perforan las paredes celulares y provocan una purga masiva cuando el usuario final descongela el producto.
Sistemas continuos versus por lotes
Los congeladores de túnel continuo funcionan mediante una mecánica de estado estable impulsada por un transportador. Mueven el producto a través de zonas de temperatura controlada sin problemas. Los congeladores rápidos por lotes tradicionales se basan en salas estáticas paletizadas. Los sistemas por lotes requieren carga y descarga manual. Los sistemas continuos eliminan este paso que requiere mucha mano de obra. Son fundamentales para líneas de carne uniformes y de alto rendimiento. El flujo de aire constante en un túnel garantiza que cada producto reciba un tratamiento térmico idéntico.
En un sistema por lotes, las paletas en el centro de la habitación se congelan mucho más lentamente que las que están cerca de los evaporadores. Esto crea una amplia variación en la calidad del producto dentro del mismo lote. Un sistema continuo resuelve esto moviendo cada caja o trozo de carne por los mismos evaporadores a la misma velocidad. La exposición termodinámica es idéntica para la unidad uno y la unidad diez mil.
IQF frente a congelación rápida en túnel a granel/corteza
Los túneles de congelación rápida individuales tienen un propósito específico. Están diseñados para congelar piezas pequeñas de forma rápida y separada. Las piezas de carne y aves cortadas en cubitos se benefician enormemente de la tecnología IQF. Los congeladores rápidos de túnel estándar manejan diferentes cargas. Están diseñados para cortes primarios más grandes y carnes en cajas. Los túneles a granel se centran en penetrar artículos densos y empaquetados. La elección del sistema correcto depende completamente de las dimensiones de su producto.
Los sistemas IQF suelen utilizar fluidización. El aire a alta velocidad sopla a través de una cinta de malla, levanta los pequeños trozos de carne y los congela individualmente para que no se amontonen. Los túneles a granel utilizan un flujo de aire horizontal o vertical dirigido para quitar el calor de las cajas pesadas o de los grandes cortes desnudos que descansan planos sobre la cinta. No se pueden pasar cajas de 60 libras de recortes de carne a través de un túnel de fluidización IQF, y pasar pollo cortado en cubitos a través de un túnel a granel dará como resultado un bloque de carne sólido y congelado.
Parámetros y protocolos operativos básicos
La congelación de carne requiere rangos de temperatura estándar específicos. Los sistemas suelen funcionar entre -30°C y -40°C. El flujo de aire de alta velocidad es una necesidad absoluta. El aire rápido elimina la capa límite térmica que rodea el producto. Los requisitos del protocolo dictan que se alcance rápidamente una temperatura central segura. El objetivo suele ser -18°C dentro de los plazos regulados. El cumplimiento de estos protocolos garantiza una estricta seguridad alimentaria y cumplimiento normativo.
Enfríe previamente el túnel hasta la temperatura de funcionamiento objetivo antes de introducir cualquier producto en la cinta.
Verifique la velocidad del flujo de aire a través de la correa usando un anemómetro para asegurarse de que no existan zonas muertas.
Cargue el producto según el patrón de densidad especificado para ese SKU específico.
Monitoree la temperatura central del trozo de carne más grueso que sale del túnel durante la primera hora de producción.
Ajuste el variador de frecuencia en la cinta transportadora para acelerar o disminuir el tiempo de permanencia en función de las lecturas de temperatura central.
Cómo el espesor de la carne determina el tiempo de congelación y el tamaño del equipo
La física de la conductividad térmica en la carne.
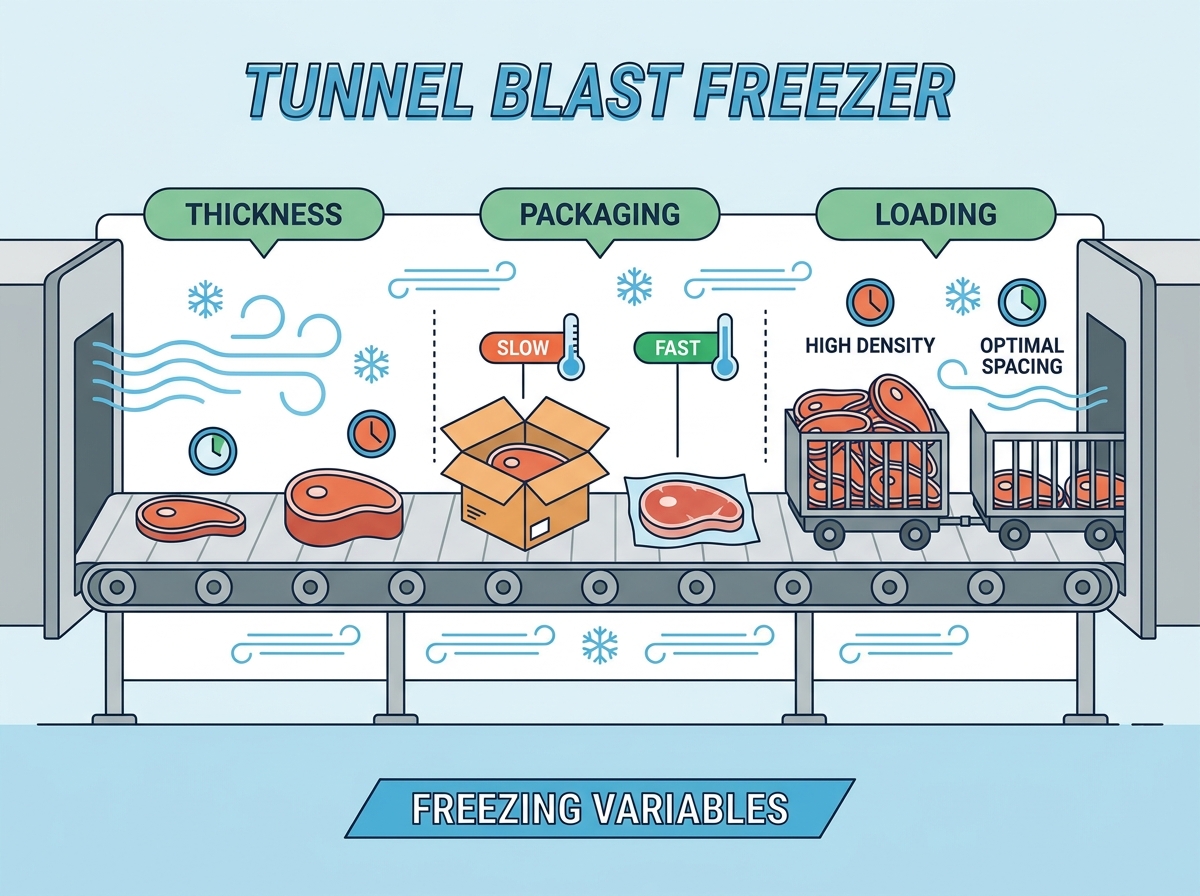
El espesor de la carne comparte una relación no lineal con el tiempo de congelación. Los principios de la ecuación de Plank explican claramente este comportamiento termodinámico. La extracción de calor se ralentiza a medida que la capa exterior congelada se espesa. Esta corteza congelada actúa como aislante interno. Duplicar el grosor de la carne puede cuadriplicar el tiempo de congelación requerido. Los operadores deben tener en cuenta este aumento exponencial durante la planificación de la producción.
Cuando la superficie de un asado de res se congela, esa capa congelada tiene una conductividad térmica diferente a la del centro no congelado. El sistema de refrigeración debe extraer calor del centro cálido a través de la corteza congelada. A medida que la corteza se vuelve más gruesa, la tasa de transferencia de calor disminuye drásticamente. Esta es la razón por la que no se pueden simplemente extrapolar linealmente los tiempos de congelación. Un corte de 4 pulgadas de grosor no tarda el doble en congelarse que un corte de 2 pulgadas; lleva mucho más tiempo.
Relación superficie-volumen
Los cortes primarios gruesos presentan una dinámica de congelación única. Los trozos de carne de res y las aves enteras tienen proporciones bajas de superficie y volumen. Requieren tiempos de permanencia prolongados para congelarse por completo. Los artículos finos y procesados se congelan mucho más rápido. Las hamburguesas y las pechugas de pollo tienen una alta relación superficie-volumen. Absorben aire frío rápidamente a través de sus amplias superficies. Mezclar estos perfiles en una línea provoca graves ineficiencias en el procesamiento.
Si utiliza hamburguesas finas y trozos de carne gruesos en la misma cinta, deberá ajustar la velocidad de la cinta para los trozos. Esto significa que las hamburguesas permanecerán en el túnel mucho tiempo después de que estén completamente congeladas. Esto desperdicia capacidad de refrigeración y expone las hamburguesas a una deshidratación innecesaria. La programación de producción debe agrupar productos con relaciones superficie-volumen similares para maximizar la eficiencia del equipo de congelación.
Formación de cristales de hielo e integridad del tejido
La velocidad de congelación afecta directamente la calidad general de la carne. La congelación lenta en cortes gruesos crea grandes cristales de hielo extracelulares. Estos grandes cristales rompen las delicadas fibras musculares. Este daño provoca una purga excesiva y una pérdida de humedad al descongelarse. La textura se degrada significativamente cuando se compromete la integridad celular. La rápida extracción de calor de una alta velocidad. El congelador de túnel para carne preserva esta estructura celular.
Esto lo vemos constantemente en instalaciones mal administradas. Sobrecargan el cinturón con cortes gruesos, la temperatura del aire aumenta y el proceso de congelación se prolonga durante horas. Cuando esa carne se descongela para su posterior procesamiento, el piso se cubre de purga roja. Esa purga es pérdida de peso, y la pérdida de peso es pérdida de ingresos. La congelación rápida retiene la humedad dentro de las células musculares, donde pertenece.
Dimensión de evaluación
Los compradores deben dimensionar el equipo según su producto más grueso. Evalúe cuidadosamente el SKU más grande de su combinación de producción. Los serpentines del evaporador deben soportar la carga térmica máxima. La longitud de la correa debe adaptarse al tiempo de permanencia más largo requerido. Un tamaño insuficiente de la unidad provoca una congelación incompleta. El sobredimensionamiento desperdicia valioso espacio y recursos energéticos.
Tipo de producto cárnico
Espesor promedio
Tiempo de permanencia estimado (-35°C aire)
Factor limitante primario
Hamburguesas (desnudas)
0,5 pulgadas
15 - 25 minutos
Deshidratación superficial
Pechugas De Pollo (Desnudas)
1,0 pulgadas
35 - 50 minutos
Densidad de carga de la correa
Lomos de Cerdo (Envasados al Vacío)
3,5 pulgadas
120 - 160 minutos
Resistencia térmica interna
Adornos de Carne de Res en Caja (Corrugados)
6,0 pulgadas
240 - 360+ minutos
Aislamiento de embalaje
El impacto del embalaje en la resistencia térmica
Materiales de embalaje como aislantes
Los materiales comunes para envasado de carne poseen resistencia térmica variable. Medimos esta resistencia como un valor R. Los productos desnudos se congelan rápidamente sin barreras térmicas. Las carnes envueltas en polietileno experimentan ligeros retrasos en la transferencia de calor. Los productos sellados al vacío funcionan mejor al eliminar el aire interno. Las cajas de cartón corrugado actúan como aislantes pesados. Ralentizan drásticamente el proceso de congelación.
El cartón está literalmente diseñado para atrapar aire dentro de sus canales. Esto lo convierte en un excelente material para mantener las cosas calientes, que es exactamente lo contrario de lo que desea en un túnel helado. Cuando coloca un bloque de carne de 60 libras dentro de una caja corrugada, está obligando al sistema de refrigeración a atravesar una capa de aislamiento incluso antes de que llegue al producto. Esto prolonga enormemente los tiempos de permanencia y requiere cintas transportadoras mucho más largas.
El peligro de los espacios de aire y el espacio de cabeza
El aire atrapado dentro de un paquete sellado es peligroso. Actúa como un aislante térmico muy eficaz. Los espacios de aire retardan gravemente la penetración del aire frío. El espacio libre en las cajas evita el contacto directo con el ambiente helado. Este efecto de aislamiento obliga al equipo a trabajar más. Eliminar el aire atrapado es crucial para una transferencia térmica eficiente.
Si una caja sólo se llena hasta el 80% de su capacidad, el 20% restante es simplemente aire muerto. El aire frío de los evaporadores llega al exterior de la caja, enfría el cartón y luego tiene que enfriar el aire muerto del interior antes de que pueda empezar a extraer calor de la carne. El envasado al vacío elimina por completo este espacio libre. La película plástica se ajusta firmemente a la carne, lo que permite la transferencia térmica directa del aire frío a la superficie del producto.
Rediseño de carcasa y alineación del flujo de aire
Las optimizaciones de diseño del mundo real generan enormes ganancias de eficiencia. Los patrones de aire del congelador deben coincidir con las cajas de embalaje del producto. Los estuches rediseñados cuentan con ranuras de ventilación estratégicas. Estas ranuras permiten que el aire frío fluya directamente sobre la carne. Esta sinergia puede reducir los tiempos generales de congelación hasta en un 50%. La alineación adecuada del flujo de aire maximiza la capacidad de enfriamiento del equipo.
A menudo trabajamos con ingenieros de embalaje para perforar agujeros específicos en los lados y extremos de las cajas de cartón ondulado. Si el túnel sopla aire horizontalmente a través del cinturón, los orificios deben alinearse con ese flujo de aire. El aire frío ingresa por un lado de la caja, extrae el calor directamente de la carne envuelta en polietileno del interior y sale por el otro lado. Este simple cambio mecánico puede reducir horas del tiempo de permanencia requerido.
Riesgo de implementación
Es arriesgado especificar un congelador basándose en datos sobre carne desnuda. Las líneas de producción reales suelen congelar productos envasados. Los cálculos sobre la carne desnuda subestimarán drásticamente el tiempo de permanencia necesario. Este desajuste da lugar a centros blandos y lotes rechazados. Pruebe siempre los tiempos de congelación utilizando el embalaje final listo para producción. Las pruebas precisas evitan costosas modificaciones del equipo en el futuro.
He visto instalaciones comprar un sistema de congelación multimillonario basado en los datos térmicos de pechugas de pollo desnudas. Seis meses después, marketing decide vender el pollo en cajas de cartón listas para la venta al por menor. La planta hace pasar las cajas a través del túnel y la temperatura central es de -2°C en lugar de -18°C. El equipo no fue diseñado para la resistencia térmica del cartón. Debe diseñar el sistema para el estado empaquetado final.
Carga de la correa y optimización del flujo de aire
Calibración de velocidad de la correa
Los accionamientos de frecuencia variable son necesarios en las cintas transportadoras. Los VFD permiten a los operadores ajustar los tiempos de permanencia con precisión. Diferentes perfiles de carne requieren diferentes tiempos de exposición. El control dinámico de los tiempos de congelación garantiza una calidad constante. Los operadores pueden reducir la velocidad de la cinta para cortes gruesos. Pueden acelerarlo para productos delgados y desnudos.
El VFD es el volante del túnel de congelación. Sin él, usted está atrapado en una única velocidad de producción, independientemente del producto que se presente en la línea. Los gerentes de planta deben trazar la configuración de hercios VFD requerida para cada SKU. Estas configuraciones deben publicarse directamente en el panel de control para que los operadores no tengan que adivinar la velocidad correcta durante los cambios.
Espaciado de productos y dinámica del flujo de aire
La carne debe estar dispuesta estratégicamente en el cinturón. Un espaciamiento deficiente crea un fenómeno conocido como canalización. El aire a alta velocidad evita fácilmente el producto densamente empaquetado. Toma el camino de menor resistencia a través de espacios vacíos. Esto crea zonas muertas donde la carne se congela demasiado lentamente. El espaciado uniforme obliga al aire a moverse sobre cada superficie del producto.
El aire se comporta como el agua; siempre tomará el camino más fácil. Si arrojas una enorme pila de carne en el centro de la cinta y dejas los bordes vacíos, el aire frío simplemente bajará por los bordes vacíos. La carne del centro no recibirá el enfriamiento convectivo necesario. Debe distribuir el producto uniformemente a lo largo de todo el ancho de la cinta para forzar que el aire empuje la carga del producto.
Densidad de carga versus rendimiento
La sobrecarga de la cinta maximiza el rendimiento teórico en papel. Sin embargo, en la práctica restringe gravemente el flujo de aire necesario. El flujo de aire restringido aumenta significativamente el tiempo de congelación real. Se corre el riesgo de una congelación incompleta del núcleo y de violaciones de la seguridad alimentaria. Encontrar la densidad de carga óptima es una compensación operativa. Debes equilibrar el volumen con la eficiencia termodinámica.
Existe un límite físico en cuanto a la cantidad de calor que los evaporadores pueden eliminar por minuto. Si coloca 10,000 libras de carne caliente en la cinta cuando el sistema solo está diseñado para 5,000 libras, la temperatura del aire dentro del túnel aumentará. La planta de refrigeración funcionará al 100% de su capacidad y aún así no logrará bajar la temperatura. La carne saldrá blanda del túnel y tendrás que ponerla en un congelador para terminar el trabajo, anulando todo el propósito del sistema continuo.
Estrategia de mitigación
Implementar procedimientos operativos estándar para la carga de cintas. Cree patrones específicos para cortes primarios y carnes en caja. Las porciones individuales requieren un espacio diferente al de las cajas grandes. Capacite a los trabajadores de la línea para que mantengan estos patrones de carga exactos. La carga constante evita la canalización y elimina las zonas muertas. Los POE garantizan tiempos de congelación predecibles en todos los turnos.
Defina el espacio exacto requerido entre las cajas (por ejemplo, 2 pulgadas en todos los lados) para permitir la penetración vertical del flujo de aire.
Instale guías físicas o líneas láser en el transportador de alimentación para ayudar a los trabajadores a alinear el producto correctamente.
Asigne un técnico de control de calidad dedicado para monitorear la densidad de la cinta de alimentación cada 30 minutos.
Utilice agitadores esparcidores automáticos para productos IQF pequeños para garantizar una profundidad uniforme del lecho antes de ingresar a la zona de congelación.
Evaluación de un congelador de túnel: marco de decisión del comprador
Mapeo de característica a resultado
La evaluación de componentes de hardware requiere hacer coincidir las características con los resultados de producción. El diseño del serpentín del evaporador afecta los tiempos de funcionamiento continuo. Las configuraciones de los ventiladores determinan la penetración del aire a través de cargas densas. Los materiales de la correa afectan el saneamiento y la dinámica del flujo de aire. No se puede simplemente mirar la potencia total; hay que observar cómo se aplica esa potencia al producto.
Componente
Opciones de funciones
Resultado operativo
Bobinas del evaporador
Amplio espacio entre aletas frente a aletas densas
El amplio espacio extiende los tiempos de ejecución entre los ciclos de descongelamiento al acomodar una mayor acumulación de escarcha.
Configuraciones de ventilador
Ventiladores axiales versus centrífugos
Los ventiladores centrífugos superan la alta presión estática de las carnes en cajas densamente empaquetadas.
Tipos de cinturón
Plástico modular versus malla inoxidable
La malla inoxidable ofrece una penetración superior del flujo de aire y durabilidad para cargas pesadas.
Sistemas de descongelación
Descongelación por gas caliente versus agua
El gas caliente proporciona tiempos de respuesta más rápidos y elimina el hielo de las bobinas de manera más eficiente.
Paneles de gabinete
Paneles aislados de 4 pulgadas frente a 6 pulgadas
Los paneles más gruesos reducen la infiltración térmica y reducen la carga de la planta de refrigeración.
Validación y seguimiento del protocolo
El seguimiento en tiempo real es esencial para el control de calidad. Evalúe la provisión del sistema para rastrear la temperatura del aire. Monitoree continuamente la velocidad del aire y la velocidad de la correa. Asegúrese de que la configuración permita a los equipos validar las temperaturas centrales. Un seguimiento constante demuestra que los umbrales se alcanzan con éxito. El registro de datos respalda los estrictos esfuerzos de cumplimiento normativo.
Los sistemas modernos utilizan controles PLC para rastrear la temperatura del aire que sale de los evaporadores y el aire que regresa a ellos. La diferencia entre estos dos números indica exactamente cuánto calor se elimina de la carne. Si la temperatura del aire de retorno comienza a bajar, significa que la carne se enfría y absorbe menos calor. Los operadores utilizan estos datos para ajustar la velocidad de la correa en tiempo real.
Escalabilidad y cumplimiento
Evaluar la capacidad de un sistema para escalar con aumentos futuros. Los volúmenes de producción rara vez permanecen estáticos en el tiempo. El equipo debe cumplir con estrictas normas de seguridad alimentaria. Los principios de diseño higiénico exigen una fácil limpieza e inspección. Busque funciones que admitan sistemas automatizados de limpieza in situ. El cumplimiento evita costosas paradas y retiradas de productos.
Al diseñar el diseño, deje espacio físico en las instalaciones para agregar secciones modulares al túnel más adelante. Si compra un túnel de 40 pies hoy, asegúrese de tener espacio para ampliarlo a 60 pies cuando su producción se duplique en tres años. Asegúrese de que todo el marco interno sea de acero inoxidable completamente soldado con superficies inclinadas para que el agua del lavado se drene inmediatamente. El agua estancada dentro de un congelador crea enormes riesgos sanitarios.
Riesgos de implementación
Los obstáculos de instalación pueden retrasar significativamente los plazos del proyecto. Las limitaciones del espacio de las instalaciones a menudo dictan las dimensiones de los equipos. La carga del piso estructural debe soportar equipos de congelación pesados. La planta de refrigeración existente debe tener la capacidad adecuada. Una capacidad central insuficiente de amoníaco o freón dañará el nuevo congelador. Aborde estos riesgos de infraestructura antes de firmar órdenes de compra.
Debe calcular las toneladas exactas de refrigeración requeridas por el nuevo túnel y compararlas con la capacidad disponible en su sala de máquinas. Si sus compresores ya están funcionando al 90% de su capacidad durante los meses de verano, agregar un congelador continuo masivo colapsará todo el sistema. Es posible que deba actualizar sus compresores, condensadores e infraestructura de tuberías incluso antes de que el túnel llegue al sitio.
Compensaciones entre costo y valor en sistemas de congelación continua
Gasto de capital (CapEx) frente a ahorro operativo (OpEx)
Los congeladores de túnel requieren una inversión de capital inicial elevada. Sin embargo, generan enormes ahorros operativos a largo plazo. Los costos de mano de obra disminuyen porque se elimina el movimiento manual de paletas. La operación en estado estacionario mejora la eficiencia energética general. La manipulación reducida del producto minimiza el daño físico a la carne. Estos ahorros en gastos operativos justifican rápidamente el gasto de capital inicial.
Piense en el tráfico de montacargas necesario para cargar y descargar una celda de granallado por lotes. Tiene conductores que ingresan paletas, esperan 24 horas y las sacan. Un sistema continuo toma el producto directamente de la línea de envasado, lo congela y lo entrega directamente al paletizador. Elimina los pasos intermedios de manipulación, reduce el mantenimiento del montacargas y reduce las horas de mano de obra necesarias para gestionar el proceso de congelación.
La preservación del rendimiento como métrica financiera
La preservación del rendimiento es una métrica financiera crítica. La congelación rápida reduce significativamente la pérdida por goteo. Ahorrar sólo un uno por ciento en peso de humedad es muy rentable. Esto se traduce en enormes ahorros de millones de libras al año. La humedad conservada significa que se vende carne, no agua. Calcule el ROI basándose en estos datos exactos de preservación del rendimiento.
Si una planta procesa 50 millones de libras de carne de res al año, una reducción del 1% en la pérdida por goteo equivale a 500.000 libras de producto ahorrado. A 3 dólares por libra, eso equivale a 1,5 millones de dólares en ingresos recuperados cada año. El costo de capital del equipo de congelación a menudo se paga en su totalidad mediante la preservación del rendimiento dentro de los primeros 24 meses de funcionamiento. La justificación financiera queda clara si se analiza la biología celular de la carne.
Conclusión
Un sistema de congelación continua es una mejora operativa importante. Sin embargo, su éxito depende del control de variables físicas. Debe gestionar estrictamente el espesor, el embalaje y la densidad de carga. No se base en conjeturas al configurar sus líneas de producción.
Inicie un estudio de modelado térmico de sus productos cárnicos específicos para determinar los tiempos de permanencia exactos.
Realice una auditoría integral del embalaje para eliminar el aire atrapado y mejorar las ranuras de ventilación.
Consulte con ingenieros en refrigeración industrial para calcular las cargas de refrigeración precisas antes de la adquisición.
Establezca procedimientos operativos estándar estrictos para los patrones de carga de la correa para evitar la canalización del flujo de aire.
Preguntas frecuentes
P: ¿Cuál es la temperatura ideal para un congelador de túnel para carne?
R: Normalmente funciona entre -30 °C y -40 °C para equilibrar las rápidas velocidades de congelación con la eficiencia energética y el control de la humedad.
P: ¿Cómo afecta el embalaje el tiempo de congelación rápida?
R: Los materiales de embalaje como el cartón corrugado y el aire atrapado actúan como aislantes. Los envases mal diseñados pueden duplicar el tiempo de congelación requerido en comparación con los productos simples u optimizados.
P: ¿Cuál es la diferencia entre un congelador de túnel y un congelador rápido por lotes?
R: Un congelador de túnel utiliza una cinta transportadora continua para una congelación de alto volumen en estado estable, mientras que un congelador rápido por lotes requiere cargar paletas estáticas en una habitación sellada durante un ciclo establecido.
P: ¿En qué se diferencia la congelación en túnel IQF de la congelación rápida en túnel a granel para carne?
R: La congelación en túnel IQF congela rápidamente piezas individuales por separado utilizando un flujo de aire de alta velocidad para evitar la formación de grumos. La congelación rápida en túnel a granel procesa productos cárnicos más grandes, agrupados o empaquetados en una cinta transportadora continua.
P: ¿Cómo se calcula el tiempo de congelación de los productos cárnicos?
R: El tiempo de congelación se calcula utilizando variables que incluyen la temperatura inicial del producto, la temperatura central objetivo, el espesor del producto, la conductividad térmica de la carne y la velocidad/temperatura del flujo de aire del congelador.
P: ¿Puede un congelador rápido de túnel manejar varios espesores de carne simultáneamente?
R: Se desaconseja mucho. La velocidad de la cinta debe ajustarse para el artículo más grueso para garantizar la seguridad alimentaria, lo que significa que los artículos más delgados se procesarán en exceso, desperdiciando energía y potencialmente degradando la calidad.
P: ¿Qué causa las quemaduras por congelación en un congelador de túnel?
R: Las quemaduras por congelación son causadas por la sublimación de la humedad. En un congelador de túnel, ocurre si la carne sin envasar se expone a aire de alta velocidad y baja humedad durante más tiempo del necesario debido a la baja velocidad de la cinta o a una mala distribución del flujo de aire.