Ti trovi qui: Casa »
Blog »
Hotspot del settore »
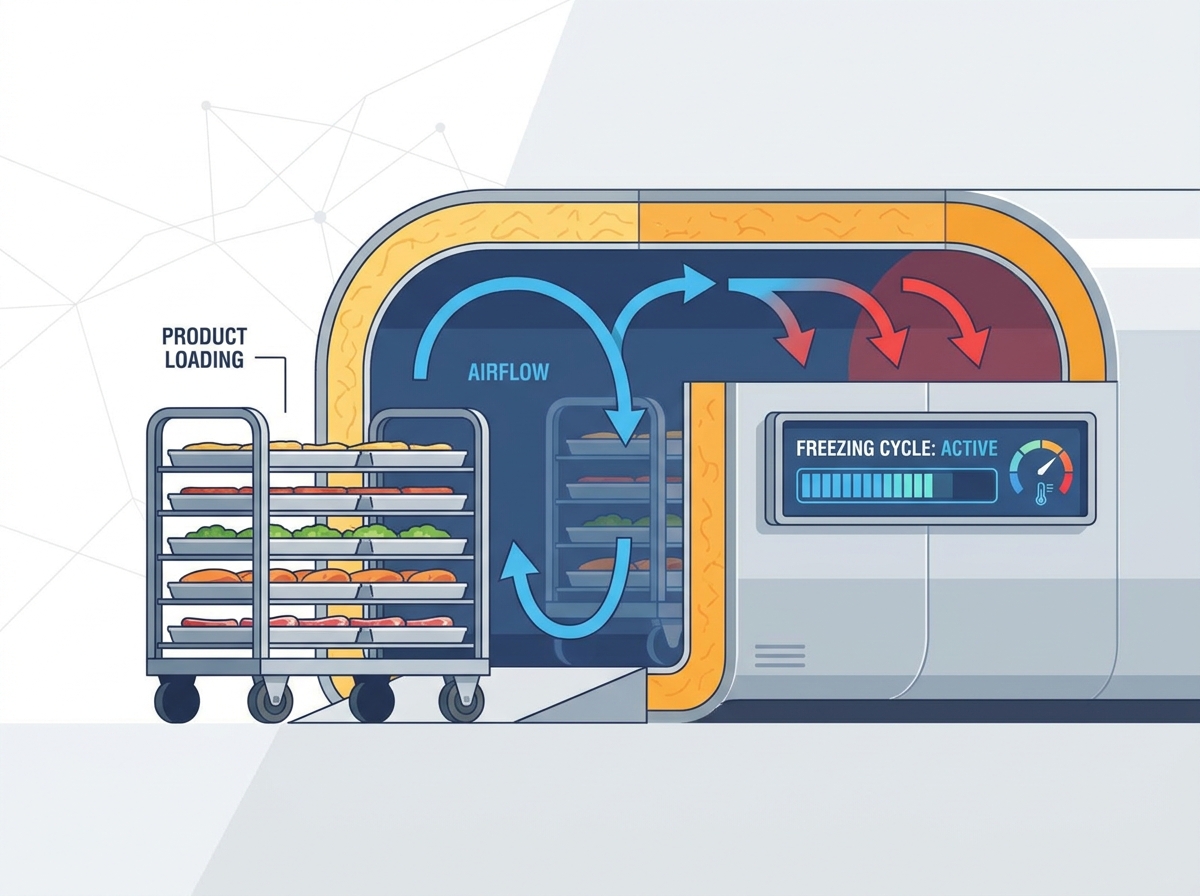
Come funziona un abbattitore a tunnel? Spiegazione del flusso d'aria, del caricamento del carrello e dei cicli di congelamento
Come funziona un congelatore a tunnel? Spiegazione del flusso d'aria, del caricamento del carrello e dei cicli di congelamento
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/07/2026 Origine: Sito
La lavorazione alimentare industriale si trova ad affrontare un grave collo di bottiglia operativo quando le fasi di congelamento non riescono a tenere il passo con le linee di produzione. Un congelamento inefficiente porta al degrado del prodotto, prolunga i tempi di ciclo e aumenta la domanda di energia. I gestori delle strutture bilanciano costantemente la produttività rispetto a rigorosi standard di sicurezza alimentare. Il congelamento lento crea enormi rischi sul pavimento. Durante il raffreddamento prolungato si formano grandi cristalli di ghiaccio che danneggiano le strutture cellulari e provocano la perdita di umidità che riduce il peso del prodotto finale. UN Il congelatore a tunnel risolve questi problemi specifici fornendo una riduzione rapida e uniforme della temperatura. Analizzeremo l'architettura meccanica, i protocolli di caricamento e i criteri di valutazione per gli aggiornamenti della struttura. Comprendere questi sistemi garantisce che la vostra pianta mantenga rese elevate senza sacrificare la qualità.
Trasferimento di calore ad alta velocità: i congelatori a tunnel utilizzano la circolazione forzata di aria fredda per rimuovere rapidamente il calore, riducendo significativamente i tempi di ciclo rispetto ai metodi di congelamento statico.
L'ottimizzazione del flusso d'aria è fondamentale: il corretto caricamento del carrello, la spaziatura dei rack e l'uso strategico di distanziatori e deflettori per il congelatore sono necessari per impedire il bypass del flusso d'aria e garantire un congelamento uniforme su tutti i livelli di prodotto.
Personalizzazione del ciclo: i cicli di congelamento devono essere calibrati dinamicamente in base alla densità del prodotto, all'imballaggio e al fatto che l'obiettivo sia il congelamento di massa o il congelamento rapido individuale (IQF).
La meccanica principale di un congelatore ad aria compressa a tunnel
I compressori di livello industriale guidano l’architettura del sistema di refrigerazione. In genere si vedono sistemi ad ammoniaca o CO2 a due stadi in impianti di grandi dimensioni. Le valvole di espansione regolano con precisione il flusso del refrigerante negli evaporatori. Le serpentine dell'evaporatore ad alta capacità assorbono il calore dall'aria circolante. Questi componenti lavorano insieme per mantenere ambienti estremi sotto lo zero, spesso spingendo le temperature fino a -40°C.
Il posizionamento meccanico determina l'efficienza del sistema. Le bobine dell'evaporatore sono posizionate strategicamente rispetto ai ventilatori ad alta velocità. Le configurazioni draw-through spingono l'aria attraverso le bobine, fornendo un profilo di velocità uniforme. Le configurazioni di soffiaggio spingono l'aria attraverso le bobine, utilizzando il calore del motore della ventola per scongelare leggermente la faccia della bobina. Ciascun design ottimizza il trasferimento di calore in modo diverso in base alle dimensioni del tunnel e al carico del prodotto.
Le ventole ad alta velocità generano un'intensa pressione statica. Spingono continuamente l'aria sotto zero attraverso il tunnel isolato. Questa circolazione forzata di aria fredda rimuove il calore dalla superficie del prodotto. Il rapido movimento dell'aria impedisce la formazione di barriere termiche isolanti attorno al cibo. Misuriamo questa pressione statica in Pascal e per il congelamento è obbligatorio mantenere un'elevata caduta di pressione sul carico.
La recinzione del tunnel richiede una robusta integrità strutturale. La prevenzione dei ponti termici impedisce l'infiltrazione di calore attraverso i giunti del pavimento e delle pareti. Le barriere al vapore senza soluzione di continuità bloccano l'ingresso di umidità, che altrimenti distruggerebbe l'isolamento nel tempo. I pannelli in poliuretano o polistirene ad alto valore R forniscono un isolamento superiore. Per queste applicazioni utilizziamo pannelli di spessore minimo da 150 mm a 200 mm. Questi elementi mantengono il clima interno riducendo il carico del compressore.
Rack compressori: forniscono lo spostamento necessario per gestire grandi volumi di vapore a basse pressioni di aspirazione.
Bobine dell'evaporatore: presentano un'ampia spaziatura delle alette per ritardare la formazione di ponti di gelo durante carichi di umidità pesanti.
Ventilatori assiali: forniscono portate volumetriche elevate a fronte di una significativa resistenza alla pressione statica.
Custodia isolata: utilizza pannelli con chiusura a camma o a linea continua per eliminare le perdite termiche.
Dinamica del flusso d'aria e controllo della temperatura
I design avanzati delle celle di sabbiatura multi-tunnel gestiscono con precisione la velocità dell'aria. Gli azionamenti a frequenza variabile controllano dinamicamente la velocità della ventola in base alla fase del ciclo. Le alette attuate dirigono la distribuzione dell'aria attraverso il carico del prodotto. Questo approccio mirato garantisce un raffreddamento uniforme in tutte le zone, evitando che il centro del pallet rimanga indietro rispetto ai bordi.
La fisica del trasferimento di calore governa il processo di congelamento. La velocità dell'aria influisce direttamente sulla velocità di raffreddamento. Un elevato differenziale di temperatura accelera la rimozione del calore dalla superficie del prodotto. L’aumento dei coefficienti di trasferimento del calore convettivo si traduce in cicli di congelamento più brevi. Puntiamo a velocità dell'aria comprese tra 3 e 5 metri al secondo direttamente sopra il prodotto. Qualunque cosa più alta spreca l'energia della ventola; qualsiasi valore inferiore prolunga il tempo di congelamento.
I distanziatori in plastica per congelatore svolgono un ruolo obbligatorio nelle operazioni di massa. Gli operatori li inseriscono tra gli strati di prodotto impilati sul pallet. Facilitano il flusso d'aria orizzontale attraverso carichi di pallet densi. Ciò elimina le sacche d'aria isolanti che causano un congelamento irregolare. Senza distanziatori, un pallet standard di carne in scatola potrebbe impiegare 72 ore per congelarsi. Con adeguati distanziatori da 50 mm, il tempo scende a 36 ore o meno.
Prevenire il bypass del flusso d'aria massimizza l'efficienza del sistema. I metodi strutturali forzano l'aria attraverso il prodotto anziché attorno ad esso. Le camere di pressione distribuiscono la pressione in modo uniforme su tutta la larghezza del tunnel. Controsoffitti e vie di fuga con blocchi sconcertanti regolabili sopra i pallet. L'aria prende il percorso di minor resistenza. Se si lascia uno spazio tra il pallet e il muro, l'aria fredda bypassa completamente il cibo. Installiamo tende resistenti o paraurti fisici per sigillare questi spazi vuoti.
Strategie di caricamento dei carrelli e di movimentazione dei prodotti
L'elaborazione batch prevede il caricamento di scaffali o carrelli fissi nella camera. Gli operatori riempiono la stanza, chiudono le porte, avviano il ciclo e la svuotano. La lavorazione continua integra nastri trasportatori automatizzati. I prodotti attraversano il tunnel senza fermarsi, entrano caldi ed escono congelati. Ciascun flusso di lavoro si adatta a diversi volumi di produzione. I sistemi batch funzionano bene per prodotti di dimensioni variabili. I sistemi continui dominano le linee di prodotti uniformi e ad alta produttività.
La spaziatura dei rack richiede un'attenta considerazione matematica. L'ottimizzazione del rapporto superficie-volume accelera il congelamento. Una spaziatura impropria crea punti caldi in profondità all'interno del carico. Cicli di congelamento prolungati degradano la qualità del prodotto e sprecano energia. È necessario calcolare l'esatto traferro necessario in base alle dimensioni della scatola e alla pressione statica del ventilatore.
La logistica a livello di struttura impone l’integrazione della gestione dei materiali. L'accesso al carrello elevatore deve essere agevole e senza ostacoli. La compatibilità con i veicoli a guida automatizzata semplifica le operazioni moderne, riducendo i danni dei carrelli elevatori alle porte isolate. I design del pavimento rinforzato e isolato gestiscono carichi pesanti di carrelli senza cedimenti strutturali. Installiamo rivestimenti per pavimenti per carichi pesanti, spesso utilizzando cemento specializzato o resina rinforzata, per resistere al carico puntuale costante delle ruote del carrello in acciaio.
Metodo di gestione
Applicazione ideale
Requisiti del flusso d'aria
Caricamento dell'attrezzatura
Carrello per lotti
Dimensioni di prodotti misti, orari variabili
Alta pressione statica, penetrazione profonda
Transpallet manuali, carrelli elevatori
Trasportatore continuo
Prodotti uniformi, volumi elevati
Raffreddamento superficiale ad alta velocità
Nastri automatizzati, alimentatori vibranti
Scaffale automatizzato
Pallet sfusi pesanti, FIFO rigoroso
Distribuzione mirata delle feritoie
Veicoli a guida automatizzata (AGV)
Analisi del ciclo di congelamento
La termodinamica della surgelazione prevede tre fasi distinte. Innanzitutto il sistema rimuove il calore sensibile per raggiungere il punto di congelamento. Durante questa fase la temperatura del prodotto si abbassa rapidamente. Successivamente, rimuove il calore latente di fusione durante il cambiamento di fase. La temperatura rimane relativamente piatta mentre l'acqua si trasforma in ghiaccio. Infine, il sottoraffreddamento porta il prodotto alla temperatura di conservazione finale, solitamente intorno a -18°C.
Il congelamento rapido individuale differisce notevolmente dal congelamento di massa. IQF elabora rapidamente singoli articoli non imballati. Pensa ai piselli o ai gamberetti che si muovono su un nastro. Il congelamento di prodotti sfusi gestisce blocchi di carne densi e pallettizzati o liquidi confezionati. I carichi sfusi richiedono tempi di ciclo più lunghi e una pressione statica più elevata per penetrare nella massa. L'IQF si basa sulla fluidificazione, in cui l'aria ad alta velocità solleva il prodotto dal nastro per congelarlo istantaneamente.
L'accumulo di brina sulle serpentine dell'evaporatore è inevitabile. Quando il prodotto caldo e umido entra nel tunnel, il vapore acqueo si condensa e si congela sulle alette fredde. Una gestione efficace dell'umidità richiede cicli di sbrinamento robusti. I meccanismi di sbrinamento a gas caldo, ad acqua o elettrici eliminano l’accumulo di ghiaccio. Il gas caldo è il più efficiente per i grandi impianti industriali. Uno sbrinamento efficiente mantiene le prestazioni del sistema senza interrompere i programmi di produzione. Spesso progettiamo sistemi con sbrinamento sequenziale, consentendo a una batteria di sciogliersi mentre le altre mantengono fredda la stanza.
Raffreddamento sensibile: rapido calo della temperatura dalla temperatura ambiente a 0°C.
Cambio di fase: periodo prolungato in cui l'acqua si converte in cristalli di ghiaccio.
Sottoraffreddamento: riduzione finale della temperatura per soddisfare le specifiche di conservazione.
Recupero sbrinamento: il tempo necessario per pulire le batterie e riportare la stanza alla temperatura operativa.
Valutazione dei sistemi per la vostra struttura
È fondamentale abbinare la capacità termica alla velocità di produzione. Misura la capacità in kilowatt o tonnellate di refrigerazione. Allineare questo con i carichi termici specifici del prodotto. I sistemi sottodimensionati causano colli di bottiglia nella produzione e compromettono la sicurezza alimentare. È necessario calcolare l'esatto carico termico, tenendo conto della temperatura in entrata del prodotto, della capacità termica specifica e del tempo di congelamento richiesto.
L’efficienza energetica influisce sui parametri operativi a lungo termine. L'efficienza del motore del ventilatore riduce l'assorbimento elettrico. La suddivisione in fasi del compressore ottimizza il consumo energetico durante i carichi parziali. I sistemi di controllo intelligenti gestiscono in modo efficace le richieste di carico di punta. Installiamo controller basati su PLC che monitorano la temperatura dell'aria di ritorno e regolano di conseguenza la velocità della ventola. Ciò impedisce al sistema di funzionare al 100% della capacità quando il prodotto è già congelato.
L’integrazione delle strutture richiede il bilanciamento dei vincoli di impronta. I design dei tunnel modulari ed espandibili offrono flessibilità. I sistemi integrati personalizzati massimizzano lo spazio disponibile. Considerare i limiti esistenti di spazio sul pavimento e altezza del soffitto durante la fase di pianificazione. È inoltre necessario tenere conto dell'enorme peso strutturale degli evaporatori e degli spazi di manutenzione necessari attorno ai ventilatori.
Il design sanitario garantisce la conformità normativa. Gli interni in acciaio inossidabile completamente saldati prevengono la crescita batterica. I pavimenti inclinati facilitano il drenaggio rapido durante i cicli di lavaggio. Le funzionalità Clean-in-Place soddisfano i severi standard FDA e USDA. Eliminiamo le superfici piane in cui l'acqua può accumularsi e specifichiamo motori con grado di protezione IP69K che resistono a lavaggi ad alta pressione e ad alta temperatura.
Rischi di implementazione e strategie di mitigazione
Il sottodimensionamento dell’impianto di refrigerazione rappresenta un grave rischio. Sottovalutare il carico termico allunga i tempi di ciclo. Provoca una perdita irreversibile di prodotto e blocca l'intera linea di produzione. Richiedere calcoli completi del carico termico e test del prodotto prima dell'approvvigionamento. Non fare affidamento su regole pratiche generiche. Testa il tuo prodotto specifico in una struttura pilota per determinare le curve di congelamento esatte.
Una cattiva gestione del flusso d'aria crea una qualità del prodotto incoerente. I punti ciechi nel tunnel lasciano i prodotti scongelati. Richiedere ai fornitori di fornire la modellazione fluidodinamica computazionale. Ciò dimostra l'efficacia del flusso d'aria prima di finalizzare l'installazione. I modelli CFD evidenziano le zone a bassa velocità e consentono agli ingegneri di regolare virtualmente il posizionamento dei deflettori.
I tempi di inattività per manutenzione non pianificata paralizzano la produzione. I guasti meccanici si verificano frequentemente in condizioni di freddo estremo. Specificare i sistemi con ridondanza negli array di ventole. Garantire serpentine dell'evaporatore facilmente accessibili. Installa sensori di manutenzione predittiva per individuare tempestivamente i problemi. I sensori di vibrazione sui cuscinetti della ventola avvisano le squadre di manutenzione di indossare prima che un guasto catastrofico distrugga la pala della ventola e fermi la linea di congelamento.
Condurre test pilota per verificare le ipotesi di carico termico.
Esaminare i modelli CFD per confermare una distribuzione uniforme dell'aria.
Specificare motori delle ventole ridondanti per evitare guasti totali al sistema.
Installa sensori di vibrazione e temperatura per la manutenzione predittiva.
Conclusione
Controlla il tuo attuale mix di prodotti per determinare gli esatti requisiti di carico termico e identificare i colli di bottiglia legati al congelamento.
Richiedi modelli di fluidodinamica computazionale ai fornitori per verificare la distribuzione del flusso d'aria prima di finalizzare qualsiasi progetto di tunnel.
Valuta la capacità strutturale della tua struttura, in particolare il carico del pavimento e l'altezza del soffitto, per ospitare pannelli isolanti pesanti ed evaporatori.
Contattaci per programmare una valutazione dettagliata del sito e una consulenza tecnica per il tuo prossimo aggiornamento della struttura.
Domande frequenti
D: Qual è la differenza tra un congelatore a tunnel e un congelatore a spirale?
R: Un congelatore a tunnel sposta i prodotti in modo lineare attraverso una lunga camera, ideale per pallet sfusi o trasportatori rettilinei. Un congelatore a spirale utilizza un nastro trasportatore elicoidale impilato per massimizzare lo spazio verticale, adatto per la lavorazione continua di singoli articoli in un ingombro compatto.
D: Perché sono necessari i distanziatori in plastica in un congelatore a tunnel?
R: I distanziatori in plastica del congelatore creano spazi orizzontali tra gli strati di prodotti impilati. Consentono all'aria fredda ad alta velocità di fluire direttamente attraverso le superfici del prodotto, impedendo che il centro di un pallet denso rimanga caldo e prolungando il ciclo di congelamento.
D: Quanto dura un tipico ciclo di congelamento in un abbattitore a tunnel?
R: I tempi del ciclo variano drasticamente in base alla densità del prodotto e all'imballaggio. Gli articoli non imballati potrebbero congelarsi in pochi minuti. I prodotti sfusi densi e confezionati, come i blocchi di carne, possono impiegare dalle 12 alle 48 ore per congelarsi completamente, a seconda della pressione statica e della velocità dell'aria.
D: Qual è la velocità dell'aria ideale per un congelatore industriale?
R: La velocità ideale dell'aria è generalmente compresa tra 3 e 5 metri al secondo sulla superficie del prodotto. Velocità più elevate aumentano il trasferimento di calore ma producono rendimenti decrescenti in termini di consumo energetico della ventola e generazione di calore del motore.
D: In che modo il caricamento del carrello e la spaziatura tra gli scaffali influiscono sui tempi di congelamento?
R: La spaziatura ridotta tra i rack limita il flusso d'aria, creando zone morte. Una spaziatura adeguata massimizza il rapporto superficie-volume esposto all'aria fredda, accelerando la rimozione del calore e abbreviando significativamente il ciclo di congelamento complessivo.
D: Come viene gestito l'accumulo di brina durante le operazioni di surgelazione continua?
R: I sistemi utilizzano cicli di sbrinamento sequenziali utilizzando riscaldatori a gas caldo, acqua o elettrici. Le configurazioni a più serpentine consentono a un evaporatore di scongelarsi mentre gli altri continuano a raffreddarsi, mantenendo la produzione ininterrotta e temperature ambiente stabili.