Usted está aquí: Hogar »
Blogs »
Puntos de acceso de la industria » ¿
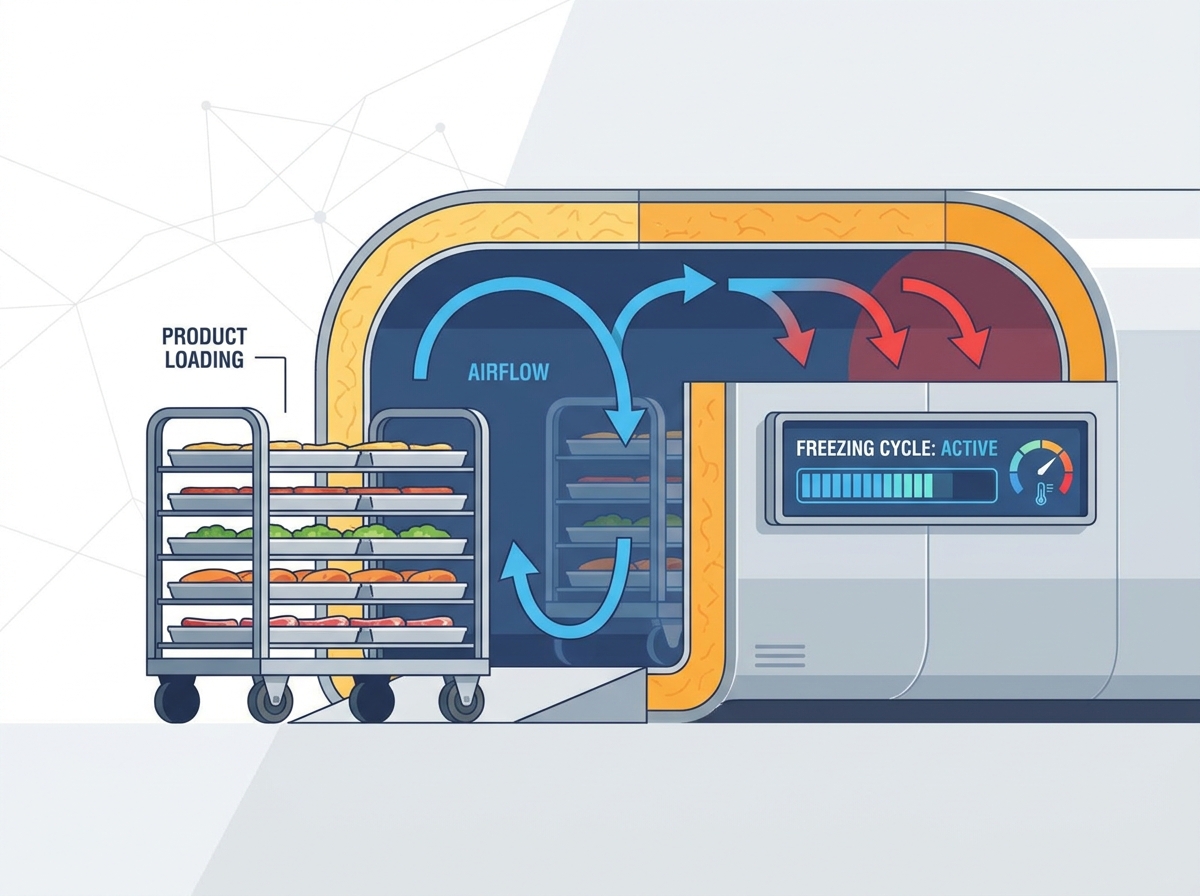
Cómo funciona un congelador de túnel? Explicación del flujo de aire, carga del carro y ciclos de congelación
¿Cómo funciona un congelador de túnel? Explicación del flujo de aire, carga del carro y ciclos de congelación
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-21 Origen: Sitio
El procesamiento industrial de alimentos se enfrenta a un importante cuello de botella operativo cuando las fases de congelación no logran seguir el ritmo de las líneas de producción. La congelación ineficiente conduce a la degradación del producto, extiende los tiempos de los ciclos e infla las demandas de energía. Los administradores de las instalaciones equilibran constantemente el rendimiento de la producción con estrictos estándares de seguridad alimentaria. La congelación lenta crea enormes riesgos en el suelo. Durante el enfriamiento prolongado se forman grandes cristales de hielo, lo que daña las estructuras celulares y provoca una pérdida de humedad que reduce el peso del producto final. A El congelador de túnel con chorro de aire resuelve estos problemas específicos al proporcionar una reducción de temperatura rápida y uniforme. Analizaremos la arquitectura mecánica, los protocolos de carga y los criterios de evaluación para las actualizaciones de las instalaciones. Comprender estos sistemas garantiza que su planta mantenga altos rendimientos sin sacrificar la calidad.
Transferencia de calor a alta velocidad: Los congeladores de túnel utilizan circulación forzada de aire frío para eliminar rápidamente el calor, lo que reduce significativamente los tiempos de ciclo en comparación con los métodos de congelación estática.
La optimización del flujo de aire es fundamental: se requiere la carga adecuada de los carros, el espaciado de las rejillas y el uso estratégico de espaciadores y deflectores del congelador para evitar el desvío del flujo de aire y garantizar una congelación uniforme en todos los niveles de productos.
Personalización del ciclo: los ciclos de congelación deben calibrarse dinámicamente según la densidad del producto, el empaque y si el objetivo es la congelación a granel o la congelación rápida individual (IQF).
La mecánica central de un congelador por aire de túnel
Los compresores de grado industrial impulsan la arquitectura del sistema de refrigeración. Normalmente verá sistemas de amoníaco o CO2 de dos etapas en plantas grandes. Las válvulas de expansión regulan el flujo de refrigerante con precisión hacia los evaporadores. Los serpentines del evaporador de alta capacidad absorben el calor del aire circulante. Estos componentes trabajan juntos para mantener ambientes extremos bajo cero, lo que a menudo reduce las temperaturas hasta -40 °C.
El posicionamiento mecánico dicta la eficiencia del sistema. Los serpentines del evaporador se ubican estratégicamente en relación con los ventiladores de alta velocidad. Las configuraciones de extracción empujan el aire a través de las bobinas, lo que proporciona un perfil de velocidad uniforme. Las configuraciones de soplado empujan el aire a través de los serpentines, utilizando el calor del motor del ventilador para descongelar ligeramente la cara del serpentín. Cada diseño optimiza la transferencia de calor de manera diferente según las dimensiones del túnel y la carga del producto.
Los ventiladores de alta velocidad generan una intensa presión estática. Impulsan continuamente aire bajo cero a través del túnel aislado. Esta circulación forzada de aire frío elimina el calor de la superficie del producto. El rápido movimiento del aire evita que se formen límites térmicos aislantes alrededor de los alimentos. Medimos esta presión estática en Pascales y mantener una caída de presión alta en toda la carga es obligatorio para la congelación profunda.
El cerramiento del túnel requiere una integridad estructural sólida. La prevención de puentes térmicos detiene la infiltración de calor a través de las juntas del suelo y las paredes. Las barreras de vapor sin costuras bloquean la entrada de humedad, que de otro modo destruye el aislamiento con el tiempo. Los paneles de poliuretano o poliestireno de alto valor R proporcionan un aislamiento superior. Utilizamos paneles de al menos 150 mm a 200 mm de espesor para estas aplicaciones. Estos elementos mantienen el clima interno al tiempo que reducen la carga del compresor.
Bastidores de compresores: proporcionan el desplazamiento necesario para manejar volúmenes masivos de vapor a bajas presiones de succión.
Serpentines del evaporador: cuentan con un amplio espacio entre aletas para retrasar la formación de puentes de escarcha durante cargas pesadas de humedad.
Ventiladores axiales: ofrecen altos caudales volumétricos contra una importante resistencia a la presión estática.
Gabinete aislado: Utiliza paneles de bloqueo de leva o de línea continua para eliminar fugas térmicas.
Dinámica del flujo de aire y control de temperatura
Los diseños avanzados de células explosivas de múltiples túneles gestionan la velocidad del aire con precisión. Los variadores de frecuencia controlan dinámicamente las velocidades del ventilador según la etapa del ciclo. Las rejillas accionadas dirigen la distribución del aire a través de la carga del producto. Este enfoque específico garantiza una refrigeración uniforme en todas las zonas, evitando que el centro del palet quede detrás de los bordes.
La física de la transferencia de calor gobierna el proceso de congelación. La velocidad del aire afecta directamente la velocidad de enfriamiento. Una alta diferencia de temperatura acelera la eliminación de calor de la superficie del producto. Los coeficientes de transferencia de calor por convección aumentados dan como resultado ciclos de congelación más cortos. Nuestro objetivo es alcanzar velocidades del aire de entre 3 y 5 metros por segundo directamente sobre el producto. Cualquier valor superior desperdicia la energía de los fanáticos; cualquier valor inferior extiende el tiempo de congelación.
Los espaciadores de plástico para congeladores desempeñan un papel obligatorio en las operaciones a granel. Los operadores los insertan entre las capas de producto apiladas en el palé. Facilitan el flujo de aire horizontal a través de cargas densas en palés. Esto elimina las bolsas de aire aislantes que provocan una congelación desigual. Sin espaciadores, una paleta estándar de carne en cajas podría tardar 72 horas en congelarse. Con los espaciadores adecuados de 50 mm, ese tiempo se reduce a 36 horas o menos.
Evitar la derivación del flujo de aire maximiza la eficiencia del sistema. Los métodos estructurales fuerzan el aire a través del producto en lugar de rodearlo. Las cámaras plenum distribuyen la presión uniformemente a lo largo del ancho del túnel. Falsos techos y vías de evacuación de bloques desconcertantes regulables sobre la parte superior de los pallets. El aire toma el camino de menor resistencia. Si se deja un espacio entre el palet y la pared, el aire frío pasa por alto los alimentos por completo. Instalamos cortinas resistentes o parachoques físicos para sellar estos espacios.
Estrategias de manipulación de productos y carga de carros
El procesamiento por lotes implica cargar bastidores o carros estacionarios en la cámara. Los operadores llenan la habitación, cierran las puertas, ejecutan el ciclo y la vacían. El procesamiento continuo integra cintas transportadoras automatizadas. Los productos avanzan por el túnel sin detenerse, entrando calientes y saliendo congelados. Cada flujo de trabajo se adapta a diferentes volúmenes de producción. Los sistemas por lotes funcionan bien para tamaños de productos variables. Los sistemas continuos dominan las líneas de productos uniformes y de alto rendimiento.
El espaciado de los bastidores requiere una cuidadosa consideración matemática. La optimización de la relación superficie-volumen acelera la congelación. El espaciado inadecuado crea puntos cálidos en lo profundo de la carga. Los ciclos de congelación prolongados degradan la calidad del producto y desperdician energía. Debe calcular el espacio exacto necesario en función de las dimensiones de la caja y la presión estática del ventilador.
La logística a nivel de instalación dicta la integración del manejo de materiales. El acceso de los montacargas debe ser fluido y sin obstáculos. La compatibilidad con vehículos guiados automatizados agiliza las operaciones modernas y reduce el daño de los montacargas a las puertas aisladas. Los diseños de piso reforzado y aislado soportan cargas pesadas de carro sin fallas estructurales. Instalamos revestimientos de piso de alta resistencia, a menudo usando concreto especializado o resina reforzada, para soportar la carga puntual constante de las ruedas de acero del carro.
Método de manipulación
Aplicación ideal
Requisito de flujo de aire
Equipo de carga
Carro de lotes
Tamaños de productos mixtos, horarios variables
Alta presión estática, penetración profunda.
Transpaletas manuales, carretillas elevadoras
Transportador continuo
Productos uniformes, alto volumen.
Enfriamiento superficial de alta velocidad
Cintas automatizadas, alimentadores vibratorios.
Estante automatizado
Palets pesados a granel, estricto FIFO
Distribución de persianas dirigida
Vehículos de guiado automático (AGV)
Análisis del ciclo de congelación
La termodinámica de la congelación rápida implica tres etapas distintas. Primero, el sistema elimina el calor sensible para alcanzar el punto de congelación. La temperatura del producto desciende rápidamente durante esta fase. A continuación, elimina el calor latente de fusión durante el cambio de fase. La temperatura se mantiene relativamente estable mientras el agua se convierte en hielo. Finalmente, el subenfriamiento hace descender el producto a su temperatura final de almacenamiento, normalmente alrededor de -18°C.
La congelación rápida individual difiere mucho de la congelación a granel. IQF procesa rápidamente artículos individuales sin empaquetar. Piense en guisantes o camarones moviéndose sobre una cinta. La congelación a granel maneja bloques de carne densos y paletizados o líquidos envasados. Las cargas a granel requieren tiempos de ciclo más largos y una presión estática más alta para penetrar la masa. IQF se basa en la fluidización, donde el aire a alta velocidad levanta el producto de la cinta para congelarlo instantáneamente.
La acumulación de escarcha en los serpentines del evaporador es inevitable. A medida que el producto tibio y húmedo ingresa al túnel, el vapor de agua se condensa y se congela en las aletas frías. La gestión eficaz de la humedad requiere ciclos de descongelación sólidos. Los mecanismos de descongelación eléctricos, de agua o de gas caliente eliminan la acumulación de hielo. El gas caliente es el más eficiente para las grandes plantas industriales. La descongelación eficiente mantiene el rendimiento del sistema sin interrumpir los programas de producción. A menudo diseñamos sistemas con descongelación secuencial, permitiendo que una bobina se derrita mientras las otras mantienen la habitación fría.
Enfriamiento sensible: Caída rápida de la temperatura desde ambiente a 0°C.
Cambio de fase: Período prolongado en el que el agua se convierte en cristales de hielo.
Subenfriamiento: Reducción final de la temperatura para cumplir con las especificaciones de almacenamiento.
Recuperación de descongelación: el tiempo necesario para limpiar los serpentines y devolver la habitación a la temperatura de funcionamiento.
Evaluación de sistemas para su instalación
Es vital hacer coincidir la capacidad térmica con la velocidad de producción. Mida la capacidad en kilovatios o toneladas de refrigeración. Alinee esto con cargas de calor específicas del producto. Los sistemas con poca potencia provocan cuellos de botella en la producción y comprometen la seguridad alimentaria. Debe calcular la carga de calor exacta, teniendo en cuenta la temperatura de entrada del producto, la capacidad calorífica específica y el tiempo de congelación requerido.
La eficiencia energética impacta los parámetros operativos a largo plazo. La eficiencia del motor del ventilador reduce el consumo eléctrico. La puesta en escena del compresor optimiza el uso de energía durante cargas parciales. Los sistemas de control inteligentes gestionan eficazmente las demandas de carga máxima. Instalamos controladores basados en PLC que monitorean la temperatura del aire de retorno y ajustan la velocidad del ventilador en consecuencia. Esto evita que el sistema funcione al 100% de su capacidad cuando el producto ya está congelado.
La integración de instalaciones requiere equilibrar las limitaciones de la huella. Los diseños de túneles modulares y ampliables ofrecen flexibilidad. Los sistemas integrados personalizados maximizan el espacio disponible. Considere las limitaciones existentes de espacio de piso y altura de techo durante la fase de planificación. También es necesario tener en cuenta el enorme peso estructural de los evaporadores y los espacios libres de mantenimiento necesarios alrededor de los ventiladores.
El diseño sanitario garantiza el cumplimiento normativo. Los interiores de acero inoxidable completamente soldados evitan el crecimiento bacteriano. Los pisos inclinados facilitan un drenaje rápido durante los ciclos de lavado. Las capacidades de limpieza in situ cumplen con los estrictos estándares de la FDA y el USDA. Eliminamos las superficies planas donde se puede acumular agua y especificamos motores con clasificación IP69K que resisten lavados a alta presión y alta temperatura.
Riesgos de implementación y estrategias de mitigación
El subdimensionamiento de la planta de refrigeración es un riesgo grave. Subestimar la carga térmica prolonga los tiempos de ciclo. Provoca una pérdida irreversible de producto y respalda toda la línea de producción. Exigir cálculos completos de carga térmica y pruebas de productos antes de la adquisición. No confíe en reglas generales genéricas. Pruebe su producto específico en una instalación piloto para determinar las curvas de congelación exactas.
Una mala gestión del flujo de aire crea una calidad del producto inconsistente. Los puntos ciegos del túnel dejan productos sin congelar. Exigir a los proveedores que proporcionen modelado de dinámica de fluidos computacional. Esto demuestra la eficacia del flujo de aire antes de finalizar la instalación. Los modelos CFD resaltan las zonas de baja velocidad y permiten a los ingenieros ajustar virtualmente la ubicación de los deflectores.
El tiempo de inactividad por mantenimiento no planificado paraliza la producción. Las fallas mecánicas ocurren con frecuencia en condiciones de frío extremo. Especificar sistemas con redundancia en conjuntos de ventiladores. Asegúrese de que los serpentines del evaporador sean de fácil acceso. Instale sensores de mantenimiento predictivo para detectar problemas a tiempo. Los sensores de vibración en los cojinetes del ventilador alertan a los equipos de mantenimiento sobre el desgaste antes de que una falla catastrófica destruya las aspas del ventilador y detenga la línea de congelación.
Realizar pruebas piloto para verificar los supuestos de carga térmica.
Revise los modelos CFD para confirmar la distribución uniforme del aire.
Especifique motores de ventilador redundantes para evitar una falla total del sistema.
Instalar sensores de vibración y temperatura para mantenimiento predictivo.
Conclusión
Audite su combinación de productos actual para determinar los requisitos exactos de carga térmica e identificar cuellos de botella por congelación.
Solicite modelos de dinámica de fluidos computacional a los proveedores para verificar la distribución del flujo de aire antes de finalizar cualquier diseño de túnel.
Evalúe la capacidad estructural de sus instalaciones, específicamente la carga del piso y la altura del techo, para acomodar evaporadores y paneles aislados pesados.
Contáctenos para programar una evaluación detallada del sitio y una consulta de ingeniería para la próxima actualización de sus instalaciones.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre un congelador de túnel y un congelador en espiral?
R: Un congelador de túnel mueve los productos linealmente a través de una cámara larga, ideal para paletas a granel o transportadores en línea recta. Un congelador en espiral utiliza una cinta transportadora helicoidal apilada para maximizar el espacio vertical, adecuada para el procesamiento continuo de artículos individuales en espacios compactos.
P: ¿Por qué son necesarios los espaciadores de plástico para congeladores en un congelador de túnel con chorro de aire?
R: Los espaciadores de plástico para congeladores crean espacios horizontales entre las capas de productos apiladas. Permiten que el aire frío a alta velocidad fluya directamente a través de las superficies del producto, evitando que el centro de una paleta densa permanezca caliente y extendiendo el ciclo de congelación.
P: ¿Cuánto tiempo dura un ciclo de congelación típico en un congelador de túnel?
R: Los tiempos de los ciclos varían drásticamente según la densidad del producto y el embalaje. Los artículos sin empaquetar pueden congelarse en minutos. Los productos a granel densos y en cajas, como bloques de carne, pueden tardar de 12 a 48 horas en congelarse por completo, dependiendo de la presión estática y la velocidad del aire.
P: ¿Cuál es la velocidad del aire ideal para un congelador industrial?
R: La velocidad ideal del aire suele oscilar entre 3 y 5 metros por segundo sobre la superficie del producto. Las velocidades más altas aumentan la transferencia de calor pero producen rendimientos decrecientes en cuanto al consumo de energía del ventilador y la generación de calor del motor.
P: ¿Cómo afecta la carga del carro y el espacio entre estantes a los tiempos de congelación?
R: El espacio reducido entre las rejillas restringe el flujo de aire y crea zonas muertas. El espaciado adecuado maximiza la relación superficie-volumen expuesta al aire frío, acelerando la eliminación de calor y acortando significativamente el ciclo general de congelación.
P: ¿Cómo se gestiona la acumulación de escarcha durante las operaciones continuas de congelación rápida?
R: Los sistemas utilizan ciclos de descongelamiento secuenciales utilizando calentadores eléctricos, de agua o de gas caliente. Las configuraciones de serpentines múltiples permiten que un evaporador se descongele mientras otros continúan enfriándose, manteniendo una producción ininterrumpida y temperaturas ambiente estables.