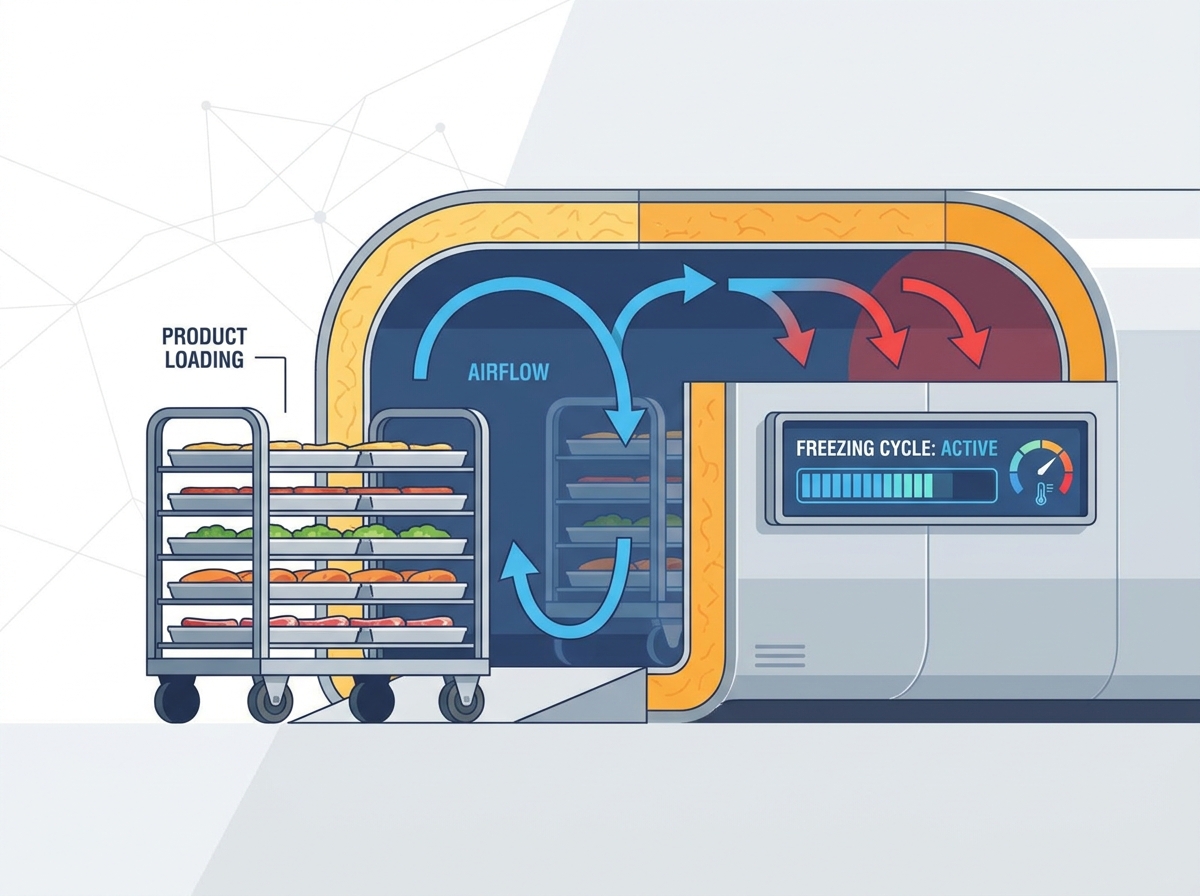
Die industrielle Lebensmittelverarbeitung steht vor einem großen betrieblichen Engpass, wenn die Gefrierphasen nicht mit den Produktionslinien mithalten können. Ineffizientes Einfrieren führt zur Verschlechterung des Produkts, verlängert die Zykluszeiten und erhöht den Energiebedarf. Betriebsleiter gleichen den Produktionsdurchsatz ständig mit strengen Lebensmittelsicherheitsstandards ab. Langsames Einfrieren birgt enorme Gefahren für den Boden. Bei längerem Abkühlen bilden sich große Eiskristalle, die die Zellstrukturen schädigen und einen Feuchtigkeitsverlust verursachen, der das Gewicht des Endprodukts verringert. A Der Tunnel-Luftschockfroster löst diese spezifischen Probleme durch eine schnelle und gleichmäßige Temperatursenkung. Wir werden die mechanische Architektur, Ladeprotokolle und Bewertungskriterien für Anlagen-Upgrades aufschlüsseln. Das Verständnis dieser Systeme stellt sicher, dass Ihre Anlage hohe Erträge ohne Qualitätseinbußen erzielt.
Hochgeschwindigkeits-Wärmeübertragung: Tunnel-Luftschockgefriergeräte nutzen eine erzwungene Kaltluftzirkulation, um die Wärme schnell abzuführen, wodurch die Zykluszeiten im Vergleich zu statischen Gefriermethoden erheblich verkürzt werden.
Die Optimierung des Luftstroms ist von entscheidender Bedeutung: Um eine Umgehung des Luftstroms zu verhindern und ein gleichmäßiges Gefrieren über alle Produktebenen hinweg sicherzustellen, sind die richtige Beladung der Wagen, der richtige Gestellabstand und der strategische Einsatz von Abstandshaltern und Ablenkblechen für den Gefrierschrank erforderlich.
Zyklusanpassung: Gefrierzyklen müssen dynamisch auf die Produktdichte, die Verpackung und darauf, ob das Ziel das Massengefrieren oder das individuelle Schnellgefrieren (IQF) ist, kalibriert werden.
Die Kernmechanik eines Tunnel-Luftgefriergeräts
Kompressoren in Industriequalität treiben die Architektur des Kühlsystems voran. In großen Anlagen sieht man typischerweise zweistufige Ammoniak- oder CO2-Systeme. Expansionsventile regulieren den Kältemittelfluss präzise in die Verdampfer. Hochleistungsverdampferschlangen nehmen die Wärme aus der zirkulierenden Luft auf. Diese Komponenten arbeiten zusammen, um Umgebungen mit extremen Minustemperaturen aufrechtzuerhalten, bei denen die Temperaturen oft auf bis zu -40 °C sinken.
Die mechanische Positionierung bestimmt die Systemeffizienz. Verdampferschlangen sind im Verhältnis zu Hochgeschwindigkeitsventilatoren strategisch angeordnet. Durchzugskonfigurationen ziehen Luft über die Spulen, was für ein gleichmäßiges Geschwindigkeitsprofil sorgt. Durchblassysteme drücken Luft durch die Spulen und nutzen die Wärme des Lüftermotors, um die Spulenoberfläche leicht abzutauen. Jedes Design optimiert die Wärmeübertragung je nach Tunnelabmessungen und Produktlast unterschiedlich.
Hochgeschwindigkeitsventilatoren erzeugen einen starken statischen Druck. Sie drücken kontinuierlich Minustemperaturen durch den isolierten Tunnel. Diese erzwungene Kaltluftzirkulation entzieht der Produktoberfläche Wärme. Durch die schnelle Luftbewegung wird verhindert, dass sich isolierende thermische Grenzen um die Lebensmittel herum bilden. Wir messen diesen statischen Druck in Pascal und beim Tiefgefrieren ist die Aufrechterhaltung eines hohen Druckabfalls über die Ladung hinweg zwingend erforderlich.
Die Tunnelumschließung erfordert eine robuste strukturelle Integrität. Die Verhinderung von Wärmebrücken verhindert das Eindringen von Wärme durch die Boden- und Wandfugen. Nahtlose Dampfsperren verhindern das Eindringen von Feuchtigkeit, die sonst mit der Zeit die Isolierung zerstört. Hochwertige Polyurethan- oder Polystyrolverkleidungen sorgen für eine hervorragende Isolierung. Für diese Anwendungen verwenden wir Platten mit einer Dicke von mindestens 150 mm bis 200 mm. Diese Elemente halten das Innenklima aufrecht und reduzieren gleichzeitig die Kompressorbelastung.
Kompressor-Racks: Bieten die nötige Verdrängung, um große Dampfmengen bei niedrigen Saugdrücken zu bewältigen.
Verdampferschlangen: Verfügen über einen großen Lamellenabstand, um die Bildung von Frostbrücken bei starker Feuchtigkeitsbelastung zu verzögern.
Axialventilatoren: Liefern hohe Volumenströme bei erheblichem statischen Druckwiderstand.
Isoliertes Gehäuse: Verwendet Cam-Lock- oder durchgehende Leitungsplatten, um Wärmelecks zu vermeiden.
Luftströmungsdynamik und Temperaturkontrolle
Fortschrittliche Multi-Tunnel-Strahlzellenkonstruktionen steuern die Luftgeschwindigkeit präzise. Frequenzumrichter steuern die Lüftergeschwindigkeit dynamisch basierend auf der Zyklusphase. Betätigte Lamellen lenken die Luftverteilung über die Produktladung. Dieser gezielte Ansatz sorgt für eine gleichmäßige Kühlung in allen Zonen und verhindert, dass die Palettenmitte hinter den Rändern zurückbleibt.
Die Physik der Wärmeübertragung bestimmt den Gefrierprozess. Die Luftgeschwindigkeit wirkt sich direkt auf die Abkühlgeschwindigkeit aus. Ein hoher Temperaturunterschied beschleunigt die Wärmeabfuhr von der Produktoberfläche. Erhöhte konvektive Wärmeübertragungskoeffizienten führen zu kürzeren Gefrierzyklen. Wir streben Luftgeschwindigkeiten zwischen 3 und 5 Metern pro Sekunde direkt über dem Produkt an. Alles, was höher ist, verschwendet Ventilatorenergie; Alles, was niedriger ist, verlängert die Einfrierzeit.
Kunststoff-Abstandshalter für Gefrierschränke spielen bei Massengutbetrieben eine obligatorische Rolle. Die Bediener legen sie zwischen gestapelten Produktschichten auf der Palette ein. Sie erleichtern den horizontalen Luftstrom durch dichte Palettenladungen. Dadurch werden isolierende Lufteinschlüsse vermieden, die zu ungleichmäßigem Gefrieren führen. Ohne Abstandshalter könnte es 72 Stunden dauern, bis eine Standardpalette mit verpacktem Fleisch gefroren ist. Mit geeigneten 50-mm-Abstandshaltern sinkt diese Zeit auf 36 Stunden oder weniger.
Durch die Verhinderung eines Luftstrombypasses wird die Systemeffizienz maximiert. Strukturelle Methoden zwingen die Luft durch das Produkt und nicht um es herum. Plenumkammern verteilen den Druck gleichmäßig über die Tunnelbreite. Zwischendecken und verstellbare Leitbleche blockieren Fluchtwege über den Paletten. Luft geht den Weg des geringsten Widerstands. Wenn Sie zwischen der Palette und der Wand einen Spalt lassen, umgeht die kalte Luft die Lebensmittel vollständig. Wir installieren robuste Vorhänge oder physische Stoßstangen, um diese Lücken zu schließen.
Strategien zur Trolley-Beladung und Produkthandhabung
Bei der Chargenverarbeitung werden stationäre Gestelle oder Wagen in die Kammer geladen. Bediener füllen den Raum, schließen die Türen, lassen den Zyklus laufen und leeren ihn. Die kontinuierliche Verarbeitung integriert automatisierte Förderbänder. Die Produkte bewegen sich ohne anzuhalten durch den Tunnel, kommen warm hinein und gefroren wieder heraus. Jeder Workflow eignet sich für unterschiedliche Produktionsmengen. Batch-Systeme eignen sich gut für variable Produktgrößen. Kontinuierliche Systeme dominieren einheitliche Produktlinien mit hohem Durchsatz.
Der Rackabstand erfordert sorgfältige mathematische Überlegungen. Durch die Optimierung des Oberflächen-Volumen-Verhältnisses wird das Gefrieren beschleunigt. Durch einen falschen Abstand entstehen warme Stellen tief in der Ladung. Längere Gefrierzyklen verschlechtern die Produktqualität und verschwenden Energie. Sie müssen den genauen benötigten Spalt anhand der Kastenabmessungen und des statischen Ventilatordrucks berechnen.
Die Logistik auf Anlagenebene erfordert die Integration des Materialtransports. Der Zugang für Gabelstapler muss reibungslos und ungehindert sein. Die Kompatibilität mit fahrerlosen Transportfahrzeugen rationalisiert moderne Abläufe und reduziert Schäden an isolierten Türen durch Gabelstapler. Verstärkte, isolierte Bodenkonstruktionen bewältigen schwere Wagenlasten ohne strukturelles Versagen. Wir verlegen hochbelastbare Bodenbeläge, oft aus Spezialbeton oder verstärktem Harz, um der ständigen Punktbelastung durch Stahlräder von Trolleys standzuhalten.
Handhabungsmethode
Ideale Anwendung
Luftstromanforderung
Ladeausrüstung
Chargenwagen
Gemischte Produktgrößen, variable Zeitpläne
Hoher statischer Druck, tiefes Eindringen
Manuelle Hubwagen, Gabelstapler
Kontinuierlicher Förderer
Einheitliche Produkte, hohe Stückzahl
Hochgeschwindigkeits-Oberflächenkühlung
Automatisierte Bänder, Vibrationsförderer
Automatisiertes Regal
Schwere Massenpaletten, strenges FIFO
Gezielte Lamellenverteilung
Fahrerlose Transportfahrzeuge (AGVs)
Analyse des Gefrierzyklus
Die Thermodynamik des Schockfrostens umfasst drei verschiedene Phasen. Zunächst entzieht das System sensible Wärme, um den Gefrierpunkt zu erreichen. Die Produkttemperatur sinkt in dieser Phase schnell ab. Als nächstes wird die latente Schmelzwärme während des Phasenwechsels abgeführt. Die Temperatur bleibt relativ konstant, während das Wasser zu Eis wird. Durch die Unterkühlung wird das Produkt schließlich auf seine endgültige Lagertemperatur gebracht, die normalerweise bei etwa -18 °C liegt.
Das individuelle Schnellgefrieren unterscheidet sich erheblich vom Massengefrieren. IQF verarbeitet unverpackte Einzelartikel zügig. Stellen Sie sich Erbsen oder Garnelen vor, die sich auf einem Band bewegen. Beim Massengefrieren werden dichte, palettierte Fleischblöcke oder verpackte Flüssigkeiten verarbeitet. Schüttgutladungen erfordern längere Zykluszeiten und einen höheren statischen Druck, um in die Masse einzudringen. IQF basiert auf der Fluidisierung, bei der Hochgeschwindigkeitsluft das Produkt vom Band hebt, um es sofort einzufrieren.
Frostbildung an den Verdampferschlangen ist unvermeidlich. Wenn warmes, feuchtes Produkt in den Tunnel gelangt, kondensiert Wasserdampf und gefriert an den kalten Rippen. Für ein effektives Feuchtigkeitsmanagement sind robuste Abtauzyklen erforderlich. Heißgas-, Wasser- oder elektrische Abtaumechanismen beseitigen Eisansammlungen. Für große Industrieanlagen ist Heißgas am effizientesten. Durch effizientes Abtauen bleibt die Systemleistung erhalten, ohne die Produktionspläne zu unterbrechen. Wir entwerfen oft Systeme mit sequenzieller Abtauung, bei der eine Spule schmilzt, während die anderen den Raum kalt halten.
Sinnvolle Kühlung: Schneller Temperaturabfall von der Umgebungstemperatur auf 0 °C.
Phasenwechsel: Längerer Zeitraum, in dem sich Wasser in Eiskristalle umwandelt.
Unterkühlung: Endgültige Temperaturreduzierung zur Erfüllung der Lagerspezifikationen.
Abtau-Erholung: Die Zeit, die erforderlich ist, um die Spulen zu reinigen und den Raum wieder auf Betriebstemperatur zu bringen.
Bewertung von Systemen für Ihre Einrichtung
Es ist von entscheidender Bedeutung, die Wärmekapazität an die Produktionsgeschwindigkeit anzupassen. Messen Sie die Kühlkapazität in Kilowatt oder Tonnen. Passen Sie dies an die spezifische Wärmelast des Produkts an. Unterversorgte Systeme führen zu Produktionsengpässen und gefährden die Lebensmittelsicherheit. Sie müssen die genaue Wärmebelastung berechnen und dabei die Produkteintrittstemperatur, die spezifische Wärmekapazität und die erforderliche Gefrierzeit berücksichtigen.
Die Energieeffizienz beeinflusst langfristige Betriebsparameter. Die Effizienz des Lüftermotors reduziert den Stromverbrauch. Die Kompressorstufung optimiert den Stromverbrauch bei Teillasten. Intelligente Steuerungssysteme bewältigen Spitzenlastanforderungen effektiv. Wir installieren SPS-basierte Steuerungen, die die Rücklufttemperaturen überwachen und die Lüftergeschwindigkeit entsprechend anpassen. Dadurch wird verhindert, dass das System mit 100 % Kapazität läuft, wenn das Produkt bereits gefroren ist.
Die Anlagenintegration erfordert den Ausgleich von Platzbedarfseinschränkungen. Modulare, erweiterbare Tunneldesigns bieten Flexibilität. Maßgeschneiderte Einbausysteme maximieren den verfügbaren Platz. Berücksichtigen Sie bereits in der Planungsphase bestehende Beschränkungen hinsichtlich der Bodenfläche und der Deckenhöhe. Zu berücksichtigen sind außerdem das enorme Baugewicht der Verdampfer und die erforderlichen Wartungsfreiräume rund um die Ventilatoren.
Das Sanitärdesign gewährleistet die Einhaltung gesetzlicher Vorschriften. Vollverschweißte Innenräume aus Edelstahl verhindern Bakterienwachstum. Schräge Böden ermöglichen eine schnelle Entwässerung während der Waschzyklen. Die Clean-in-Place-Funktionen erfüllen die strengen FDA- und USDA-Standards. Wir eliminieren flache Oberflächen, auf denen sich Wasser ansammeln kann, und spezifizieren Motoren mit der Schutzart IP69K, die Hochdruck- und Hochtemperatur-Waschvorgängen standhalten.
Implementierungsrisiken und Minderungsstrategien
Eine Unterdimensionierung der Kälteanlage stellt ein ernstes Risiko dar. Eine Unterschätzung der thermischen Belastung verlängert die Zykluszeiten. Es führt zu irreversiblen Produktverlusten und blockiert die gesamte Produktionslinie. Fordern Sie vor der Beschaffung umfassende thermische Belastungsberechnungen und Produkttests an. Verlassen Sie sich nicht auf allgemeine Faustregeln. Testen Sie Ihr spezifisches Produkt in einer Pilotanlage, um genaue Gefrierkurven zu ermitteln.
Ein schlechtes Luftstrommanagement führt zu einer inkonsistenten Produktqualität. Durch tote Winkel im Tunnel bleiben die Produkte ungefroren. Fordern Sie von den Anbietern die Bereitstellung von Computational Fluid Dynamics-Modellen. Dies beweist die Wirksamkeit des Luftstroms, bevor Sie die Installation abschließen. CFD-Modelle heben Zonen mit niedriger Geschwindigkeit hervor und ermöglichen es Ingenieuren, die Platzierung der Schallwände virtuell anzupassen.
Ungeplante Wartungsausfälle legen die Produktion lahm. Bei extremer Kälte kommt es häufig zu mechanischen Ausfällen. Geben Sie Systeme mit Redundanz in Fan-Arrays an. Sorgen Sie für leicht zugängliche Verdampferschlangen. Installieren Sie vorausschauende Wartungssensoren, um Probleme frühzeitig zu erkennen. Vibrationssensoren an den Lüfterlagern machen Wartungsteams auf Verschleiß aufmerksam, bevor ein katastrophaler Ausfall das Lüfterblatt zerstört und die Gefrierlinie stoppt.
Führen Sie Pilottests durch, um die Annahmen zur thermischen Belastung zu überprüfen.
Überprüfen Sie CFD-Modelle, um eine gleichmäßige Luftverteilung zu bestätigen.
Legen Sie redundante Lüftermotoren fest, um einen Totalausfall des Systems zu verhindern.
Installieren Sie Vibrations- und Temperatursensoren für eine vorausschauende Wartung.
Abschluss
Überprüfen Sie Ihren aktuellen Produktmix, um den genauen Wärmelastbedarf zu ermitteln und Gefrierengpässe zu identifizieren.
Fordern Sie von Anbietern Modelle der numerischen Strömungsmechanik an, um die Luftstromverteilung zu überprüfen, bevor Sie einen Tunnelentwurf fertigstellen.
Bewerten Sie die strukturelle Kapazität Ihrer Einrichtung, insbesondere die Bodenbelastung und die Deckenhöhe, um schwere Isolierpaneele und Verdampfer unterzubringen.
Kontaktieren Sie uns , um eine detaillierte Standortbewertung und technische Beratung für Ihre nächste Anlagenmodernisierung zu vereinbaren.
FAQ
F: Was ist der Unterschied zwischen einem Tunnel-Luftschockfroster und einem Spiralfroster?
A: Ein Tunnelfroster bewegt Produkte linear durch eine lange Kammer, ideal für Massenpaletten oder geradlinige Förderbänder. Ein Spiralfroster nutzt ein gestapeltes, spiralförmiges Förderband, um den vertikalen Raum zu maximieren, und eignet sich für die kontinuierliche Verarbeitung einzelner Artikel auf kompakter Grundfläche.
F: Warum sind in einem Tunnel-Luftgefrierschrank Abstandshalter aus Kunststoff erforderlich?
A: Gefrierschrank-Abstandshalter aus Kunststoff erzeugen horizontale Lücken zwischen gestapelten Produktschichten. Sie ermöglichen, dass kalte Luft mit hoher Geschwindigkeit direkt über die Produktoberflächen strömt, wodurch verhindert wird, dass die Mitte einer dichten Palette warm bleibt, und der Gefrierzyklus verlängert wird.
F: Wie lange dauert ein typischer Gefrierzyklus in einem Tunnel-Schockfroster?
A: Die Zykluszeiten variieren drastisch je nach Produktdichte und Verpackung. Unverpackte Artikel können innerhalb von Minuten einfrieren. Bei dichten, verpackten Massenprodukten wie Fleischblöcken kann es je nach statischem Druck und Luftgeschwindigkeit 12 bis 48 Stunden dauern, bis sie vollständig gefriert sind.
F: Was ist die ideale Luftgeschwindigkeit für einen industriellen Schockfroster?
A: Die ideale Luftgeschwindigkeit über der Produktoberfläche liegt typischerweise zwischen 3 und 5 Metern pro Sekunde. Höhere Geschwindigkeiten erhöhen die Wärmeübertragung, führen jedoch zu geringeren Erträgen hinsichtlich des Energieverbrauchs des Ventilators und der Wärmeerzeugung des Motors.
F: Wie wirken sich die Beladung der Wagen und der Gestellabstand auf die Gefrierzeiten aus?
A: Enge Rackabstände schränken den Luftstrom ein und schaffen tote Zonen. Der richtige Abstand maximiert das Verhältnis von Oberfläche zu Volumen, das der kalten Luft ausgesetzt ist, beschleunigt die Wärmeabfuhr und verkürzt den gesamten Gefrierzyklus erheblich.
F: Wie wird die Frostbildung bei kontinuierlichen Schockgefriervorgängen bekämpft?
A: Systeme nutzen aufeinanderfolgende Abtauzyklen mit Heißgas-, Wasser- oder Elektroheizungen. Multi-Coil-Setups ermöglichen das Abtauen eines Verdampfers, während andere weiter kühlen, wodurch eine unterbrechungsfreie Produktion und stabile Raumtemperaturen gewährleistet werden.