شما اینجا هستید: صفحه اصلی »
وبلاگ ها »
نقاط داغ صنعت »
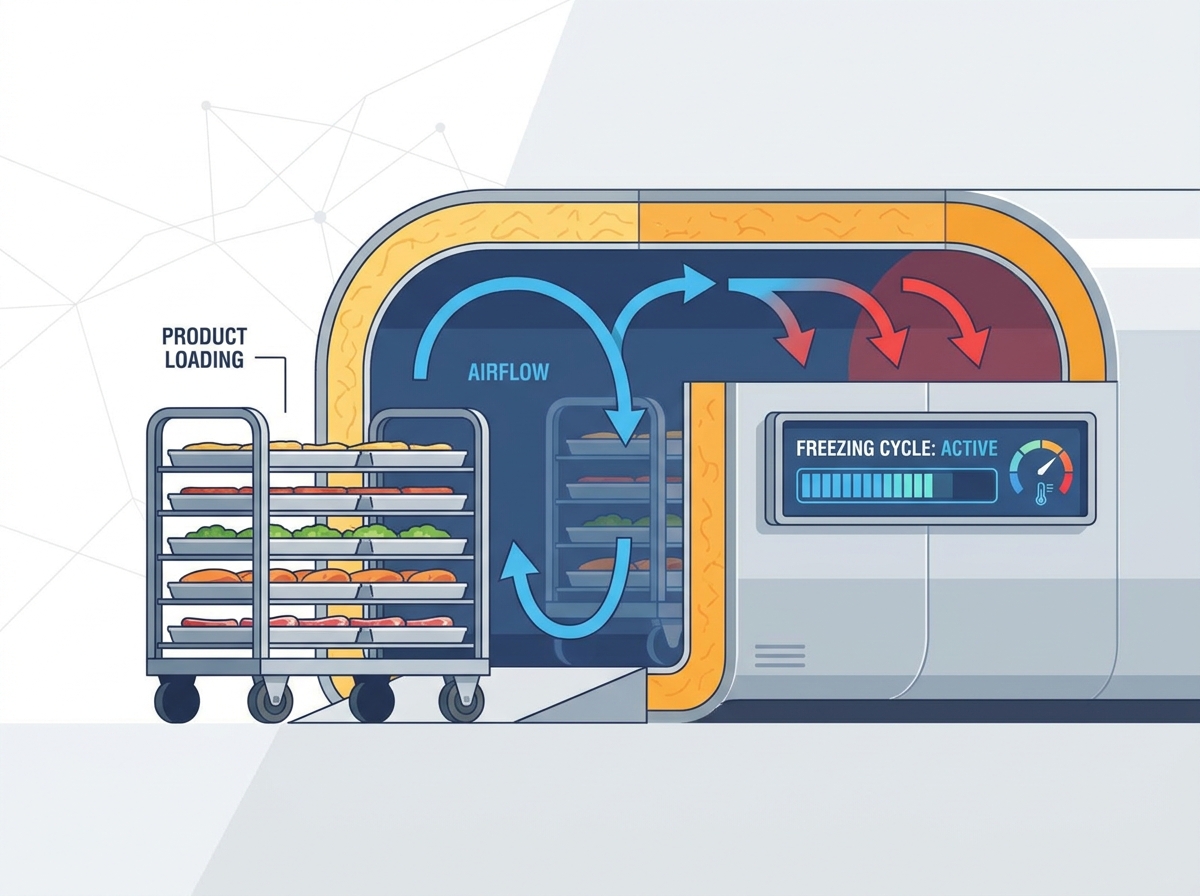
فریزر تونل ایر بلاست چگونه کار می کند؟ چرخه های جریان هوا، بارگیری چرخ دستی و انجماد توضیح داده شده است
فریزر تونل ایر بلاست چگونه کار می کند؟ چرخه های جریان هوا، بارگیری چرخ دستی و انجماد توضیح داده شده است
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-07-21 منبع: سایت
زمانی که فازهای انجماد نتواند با خطوط تولید همگام شود، فرآوری مواد غذایی صنعتی با یک گلوگاه عملیاتی بزرگ مواجه می شود. انجماد ناکارآمد منجر به تخریب محصول، افزایش زمان چرخه و افزایش تقاضای انرژی می شود. مدیران تأسیسات دائماً توان تولید را با استانداردهای سختگیرانه ایمنی مواد غذایی متعادل می کنند. یخ زدن آهسته خطرات زیادی را روی زمین ایجاد می کند. کریستال های یخ بزرگ در طول خنک شدن طولانی مدت تشکیل می شوند که به ساختارهای سلولی آسیب می رساند و باعث از دست دادن رطوبت می شود که وزن محصول نهایی را کاهش می دهد. الف فریزر انفجاری تونل این مشکلات خاص را با کاهش سریع و یکنواخت دما حل می کند. ما معماری مکانیکی، پروتکل های بارگذاری و معیارهای ارزیابی برای ارتقاء امکانات را تجزیه خواهیم کرد. درک این سیستم ها تضمین می کند که گیاه شما بازدهی بالا را بدون کاهش کیفیت حفظ می کند.
انتقال حرارت با سرعت بالا: فریزرهای انفجاری تونلی از گردش هوای سرد اجباری برای حذف سریع گرما استفاده می کنند و زمان چرخه را به طور قابل توجهی در مقایسه با روش های انجماد ساکن کاهش می دهند.
بهینهسازی جریان هوا بسیار مهم است: بارگیری مناسب چرخ دستی، فاصله قفسهها و استفاده استراتژیک از جداکنندههای فریزر و بافلینگ برای جلوگیری از عبور جریان هوا و اطمینان از انجماد یکنواخت در تمام سطوح محصول مورد نیاز است.
سفارشیسازی چرخه: چرخههای انجماد باید به صورت پویا بر اساس چگالی محصول، بستهبندی و اینکه آیا هدف انجماد فله یا انجماد سریع فردی (IQF) است، کالیبره شود.
مکانیک اصلی یک فریزر انفجاری تونل
کمپرسورهای درجه صنعتی معماری سیستم تبرید را هدایت می کنند. معمولاً سیستم های آمونیاک دو مرحله ای یا CO2 را در کارخانه های بزرگ مشاهده خواهید کرد. دریچه های انبساط جریان مبرد را دقیقاً در اواپراتورها تنظیم می کنند. کویل های اواپراتور با ظرفیت بالا گرما را از هوای در گردش جذب می کنند. این اجزا با هم کار می کنند تا محیط های بسیار زیر صفر را حفظ کنند و اغلب دما را تا -40 درجه سانتی گراد پایین می آورند.
موقعیت مکانیکی کارایی سیستم را دیکته می کند. کویل های اواپراتور به طور استراتژیک نسبت به فن های با سرعت بالا قرار دارند. پیکربندیهای کششی هوا را در سراسر سیمپیچها میکشند که پروفیل سرعت یکنواختی را فراهم میکند. تنظیمات دمشی هوا را از طریق سیم پیچ ها عبور می دهند و از گرمای موتور فن برای یخ زدایی سطح سیم پیچ استفاده می کنند. هر طرحی بر اساس ابعاد تونل و بار محصول، انتقال حرارت را متفاوت بهینه می کند.
فن های با سرعت بالا فشار استاتیکی شدیدی ایجاد می کنند. آنها هوای زیر صفر را به طور مداوم از طریق تونل عایق عبور می دهند. این گردش هوای سرد اجباری گرما را از سطح محصول خارج می کند. حرکت سریع هوا از ایجاد مرزهای حرارتی عایق در اطراف غذا جلوگیری می کند. ما این فشار استاتیک را با پاسکال اندازه گیری می کنیم و حفظ افت فشار بالا در سرتاسر بار برای انجماد عمیق الزامی است.
محفظه تونل به یکپارچگی ساختاری قوی نیاز دارد. پیشگیری از پل حرارتی، نفوذ گرما را از طریق اتصالات کف و دیوار متوقف می کند. موانع بخار بدون درز مانع از ورود رطوبت می شود که در غیر این صورت عایق را در طول زمان از بین می برد. پوشش پلی اورتان یا پلی استایرن با ارزش R عایق عالی را ارائه می دهد. ما از پانل هایی با ضخامت حداقل 150 تا 200 میلی متر برای این کاربردها استفاده می کنیم. این عناصر آب و هوای داخلی را حفظ می کنند و در عین حال بار کمپرسور را کاهش می دهند.
قفسه های کمپرسور: جابجایی لازم را برای کنترل حجم های عظیم بخار در فشار مکش کم فراهم می کند.
کویل های اواپراتور: دارای فاصله باله های وسیع برای به تاخیر انداختن پل زدن یخ در هنگام بارهای رطوبتی سنگین.
فن های محوری: نرخ جریان حجمی بالایی را در برابر مقاومت فشار استاتیک قابل توجه ارائه می دهد.
محفظه عایق: از پانل های بادامک یا خطوط پیوسته برای از بین بردن نشت حرارتی استفاده می کند.
دینامیک جریان هوا و کنترل دما
طرح های پیشرفته سلول انفجاری چند تونلی سرعت هوا را به طور دقیق مدیریت می کنند. درایوهای فرکانس متغیر سرعت فن را به صورت پویا بر اساس مرحله سیکل کنترل می کنند. لوورهای فعال توزیع هوا را در سراسر بار محصول هدایت می کنند. این رویکرد هدفمند خنکسازی یکنواخت را در تمام مناطق تضمین میکند و از عقب ماندن مرکز پالت در پشت لبهها جلوگیری میکند.
فیزیک انتقال حرارت بر فرآیند انجماد حاکم است. سرعت هوا مستقیماً بر سرعت خنک کننده تأثیر می گذارد. اختلاف دمای بالا باعث تسریع حذف حرارت از سطح محصول می شود. افزایش ضرایب انتقال حرارت همرفتی منجر به چرخههای انجماد کوتاهتر میشود. هدف ما سرعت هوا بین 3 تا 5 متر در ثانیه مستقیماً روی محصول است. هر چیزی بیشتر انرژی فن را هدر می دهد. هر چیزی کمتر زمان انجماد را افزایش می دهد.
اسپیسرهای پلاستیکی فریزر نقش اجباری در عملیات حجیم دارند. اپراتورها آنها را بین لایه های محصول روی پالت قرار می دهند. آنها جریان هوای افقی را از طریق بارهای متراکم پالت تسهیل می کنند. این امر باعث از بین رفتن حباب های هوای عایق که باعث یخ زدگی ناهموار می شود، می شود. بدون اسپیسر، یک پالت استاندارد گوشت بسته بندی شده ممکن است 72 ساعت طول بکشد تا منجمد شود. با اسپیسرهای 50 میلی متری مناسب، این زمان به 36 ساعت یا کمتر کاهش می یابد.
جلوگیری از عبور جریان هوا، کارایی سیستم را به حداکثر می رساند. روشهای ساختاری، هوا را بهجای اطراف محصول، از طریق آن وارد میکنند. محفظه های پلنوم فشار را به طور مساوی در عرض تونل توزیع می کنند. سقف های کاذب و گیج کننده های قابل تنظیم مسیرهای فرار را از بالای پالت ها مسدود می کنند. هوا مسیر کمترین مقاومت را طی می کند. اگر بین پالت و دیوار فاصله ایجاد کنید، هوای سرد به طور کامل غذا را دور می زند. ما پرده های سنگین یا ضربه گیرهای فیزیکی را برای مهر و موم کردن این شکاف ها نصب می کنیم.
استراتژی های بارگیری ترولی و حمل محصول
پردازش دسته ای شامل بارگیری قفسه های ثابت یا چرخ دستی ها در محفظه است. اپراتورها اتاق را پر می کنند، درها را می بندند، چرخه را اجرا می کنند و آن را خالی می کنند. پردازش مداوم تسمه های نقاله خودکار را یکپارچه می کند. محصولات بدون توقف از طریق تونل حرکت می کنند، وارد گرما شده و از حالت یخ زده خارج می شوند. هر گردش کار متناسب با حجم های مختلف تولید است. سیستم های دسته ای برای اندازه های محصول متغیر به خوبی کار می کنند. سیستمهای پیوسته بر خطوط تولید یکنواخت و با کارایی بالا تسلط دارند.
فاصله رک نیاز به بررسی دقیق ریاضی دارد. بهینه سازی نسبت سطح به حجم انجماد را تسریع می کند. فاصله نامناسب باعث ایجاد نقاط گرم در عمق بار می شود. چرخه های انجماد طولانی مدت باعث کاهش کیفیت محصول و هدر رفتن انرژی می شود. شما باید فاصله دقیق مورد نیاز را بر اساس ابعاد جعبه و فشار استاتیکی فن محاسبه کنید.
تدارکات در سطح تسهیلات، ادغام مدیریت مواد را دیکته می کند. دسترسی لیفتراک باید صاف و بدون مانع باشد. سازگاری خودکار هدایتشونده خودرو، عملیات مدرن را ساده میکند و آسیب لیفتراک به درهای عایقشده را کاهش میدهد. طرح های کف تقویت شده و عایق شده، بارهای سنگین واگن برقی را بدون شکست ساختاری تحمل می کنند. ما کفپوش های سنگین را نصب می کنیم که اغلب از بتن تخصصی یا رزین تقویت شده استفاده می کنند تا در برابر بارگذاری ثابت چرخ های کالسکه فولادی مقاومت کنند.
روش رسیدگی
برنامه ایده آل
جریان هوا مورد نیاز
بارگیری تجهیزات
چرخ دستی دسته ای
اندازه های محصول مخلوط، برنامه های متغیر
فشار استاتیک بالا، نفوذ عمیق
جک پالت دستی، لیفتراک
نوار نقاله پیوسته
محصولات یکنواخت، حجم بالا
سرعت بالا، خنک کننده سطح
تسمه های اتوماتیک، فیدرهای ارتعاشی
رک خودکار
پالت های حجیم سنگین، FIFO سختگیرانه
توزیع هدفمند لوور
وسایل نقلیه هدایت شونده خودکار (AGV)
تجزیه و تحلیل چرخه انجماد
ترمودینامیک انجماد انفجاری شامل سه مرحله مجزا است. ابتدا سیستم گرمای محسوس را حذف می کند تا به نقطه انجماد برسد. دمای محصول در این مرحله به سرعت کاهش می یابد. سپس گرمای نهان همجوشی را در طول تغییر فاز حذف می کند. دما نسبتاً صاف باقی می ماند در حالی که آب به یخ تبدیل می شود. در نهایت، خنکسازی فرعی محصول را به دمای ذخیرهسازی نهایی خود میرساند، معمولاً در حدود -18 درجه سانتیگراد.
انجماد سریع فردی تفاوت زیادی با انجماد فله دارد. IQF اقلام بدون بسته بندی و تکی را به سرعت پردازش می کند. به نخود یا میگو فکر کنید که روی کمربند حرکت می کند. انجماد حجیم بلوک های گوشتی متراکم و پالت شده یا مایعات بسته بندی شده را کنترل می کند. بارهای حجیم به زمان چرخه طولانی تر و فشار استاتیکی بالاتر برای نفوذ به جرم نیاز دارند. IQF بر سیال شدن متکی است، جایی که هوای با سرعت بالا محصول را از روی تسمه بلند می کند تا فوراً آن را منجمد کند.
ایجاد یخ زدگی روی کویل های اواپراتور اجتناب ناپذیر است. وقتی محصول گرم و مرطوب وارد تونل می شود، بخار آب متراکم می شود و روی باله های سرد منجمد می شود. مدیریت موثر رطوبت نیازمند چرخه های یخ زدایی قوی است. مکانیسم های یخ زدایی گاز داغ، آب یا الکتریکی تجمع یخ را پاک می کنند. گاز داغ برای کارخانه های صنعتی بزرگ کارآمدترین است. یخ زدایی کارآمد عملکرد سیستم را بدون وقفه در برنامه های تولید حفظ می کند. ما اغلب سیستم هایی را با یخ زدایی متوالی طراحی می کنیم که اجازه می دهد یک سیم پیچ ذوب شود در حالی که بقیه اتاق را سرد نگه می دارند.
خنک کننده محسوس: کاهش سریع دما از محیط به 0 درجه سانتیگراد.
تغییر فاز: دوره طولانی که در آن آب به کریستال های یخ تبدیل می شود.
Subcooling: کاهش دمای نهایی برای برآوردن مشخصات ذخیره سازی.
بازیابی یخ زدایی: زمان لازم برای پاکسازی کویل ها و بازگرداندن اتاق به دمای کارکرد.
ارزیابی سیستم ها برای تسهیلات شما
تطبیق ظرفیت حرارتی با سرعت تولید حیاتی است. ظرفیت را بر حسب کیلووات یا تن تبرید اندازه گیری کنید. این را با بارهای حرارتی خاص محصول هماهنگ کنید. سیستم های ضعیف باعث ایجاد گلوگاه های تولید و به خطر افتادن ایمنی مواد غذایی می شوند. شما باید بار حرارتی دقیق را محاسبه کنید، دمای ورودی محصول، ظرفیت گرمایی ویژه و زمان انجماد مورد نیاز را در نظر بگیرید.
بهره وری انرژی بر پارامترهای عملیاتی طولانی مدت تأثیر می گذارد. راندمان موتور فن باعث کاهش کشش الکتریکی می شود. مرحله بندی کمپرسور مصرف برق را در هنگام بارهای جزئی بهینه می کند. سیستمهای کنترل هوشمند به طور موثری نیازهای اوج بار را مدیریت میکنند. ما کنترلکنندههای مبتنی بر PLC را نصب میکنیم که دمای هوای برگشتی را کنترل میکنند و بر اساس آن سرعت فن را تنظیم میکنند. این کار از کارکرد سیستم با 100% ظرفیت زمانی که محصول از قبل یخ زده است جلوگیری می کند.
ادغام تسهیلات نیازمند متعادل کردن محدودیتهای ردپایی است. طرح های مدولار و قابل گسترش تونل انعطاف پذیری را ارائه می دهند. سیستم های سفارشی ساخته شده در محل، فضای موجود را به حداکثر می رساند. محدودیت های موجود در فضای کف و ارتفاع سقف را در مرحله برنامه ریزی در نظر بگیرید. همچنین باید وزن ساختاری عظیم اواپراتورها و فاصله های نگهداری مورد نیاز در اطراف فن ها را در نظر بگیرید.
طراحی بهداشتی انطباق با مقررات را تضمین می کند. فضای داخلی فولاد ضد زنگ کاملاً جوش داده شده از رشد باکتری جلوگیری می کند. کف های شیب دار زهکشی سریع را در طول چرخه های شستشو تسهیل می کنند. قابلیت های Clean-in-Place مطابق با استانداردهای سختگیرانه FDA و USDA است. سطوح صافی را که آب میتواند در آن جمع شود را حذف میکنیم و موتورهایی با درجه IP69K را مشخص میکنیم که در برابر شستشو با فشار بالا و دمای بالا مقاومت میکنند.
ریسک های پیاده سازی و استراتژی های کاهش
کم کردن اندازه کارخانه تبرید یک خطر جدی است. دست کم گرفتن بار حرارتی زمان چرخه را افزایش می دهد. باعث از دست دادن غیر قابل برگشت محصول می شود و از کل خط تولید پشتیبانی می کند. محاسبات جامع بار حرارتی و آزمایش محصول را قبل از خرید الزامی کنید. به قوانین کلی تکیه نکنید. محصول خاص خود را در یک مرکز آزمایشی آزمایش کنید تا منحنی های انجماد دقیق را تعیین کنید.
مدیریت ضعیف جریان هوا باعث ایجاد کیفیت محصول ناسازگار می شود. نقاط کور در تونل باعث می شود که محصولات منجمد نشوند. فروشندگان را ملزم به ارائه مدلسازی دینامیک سیالات محاسباتی کنید. این کارایی جریان هوا را قبل از نهایی کردن نصب ثابت می کند. مدلهای CFD مناطق کم سرعت را برجسته میکنند و به مهندسان اجازه میدهند تا مکانهای بافل را به صورت مجازی تنظیم کنند.
خرابی تعمیر و نگهداری برنامه ریزی نشده تولید را فلج می کند. خرابی های مکانیکی اغلب در سرمای شدید اتفاق می افتد. سیستم هایی را با افزونگی در آرایه های فن مشخص کنید. اطمینان حاصل کنید که کویل های اواپراتور به راحتی در دسترس هستند. سنسورهای تعمیر و نگهداری پیش بینی را نصب کنید تا زودتر مشکلات را پیدا کنید. سنسورهای لرزش یاتاقانهای فن به تیمهای تعمیر و نگهداری هشدار میدهند که قبل از خرابی فاجعهبار، تیغه فن را از بین ببرد و خط انجماد را متوقف کند.
آزمایش آزمایشی را برای تأیید مفروضات بار حرارتی انجام دهید.
مدل های CFD را برای تأیید توزیع یکنواخت هوا بررسی کنید.
موتورهای فن اضافی را برای جلوگیری از خرابی کامل سیستم مشخص کنید.
سنسورهای لرزش و دما را برای تعمیر و نگهداری پیش بینی نصب کنید.
نتیجه گیری
ترکیب محصول فعلی خود را برای تعیین دقیق نیازهای بار حرارتی و شناسایی تنگناهای انجماد بررسی کنید.
قبل از نهایی کردن طراحی تونل، مدلهای دینامیک سیالات محاسباتی را از فروشندگان درخواست کنید تا توزیع جریان هوا را تأیید کنند.
ظرفیت ساختاری تأسیسات خود، به ویژه بارگیری کف و ارتفاع سقف، برای قرار دادن پانل های عایق سنگین و اواپراتورها را ارزیابی کنید.
با ما تماس بگیرید . برای برنامه ریزی دقیق ارزیابی سایت و مشاوره مهندسی برای ارتقاء تسهیلات بعدی خود
سوالات متداول
س: تفاوت بین فریزر انفجاری تونلی و فریزر مارپیچ چیست؟
A: یک فریزر تونلی محصولات را به صورت خطی در یک محفظه طولانی حرکت می دهد که برای پالت های حجیم یا نوار نقاله های مستقیم ایده آل است. یک فریزر مارپیچ از یک تسمه نقاله مارپیچ انباشته برای به حداکثر رساندن فضای عمودی استفاده می کند که برای پردازش مداوم اقلام فردی در ردپاهای فشرده مناسب است.
پاسخ: اسپیسرهای پلاستیکی فریزر شکاف های افقی را بین لایه های محصول روی هم ایجاد می کنند. آنها اجازه می دهند هوای سرد با سرعت بالا مستقیماً در سطوح محصول جریان یابد و از گرم ماندن مرکز پالت متراکم جلوگیری می کند و چرخه انجماد را طولانی می کند.
س: یک چرخه انجماد معمولی در فریزر انفجار تونل چقدر طول می کشد؟
A: زمان چرخه به شدت بر اساس تراکم محصول و بسته بندی متفاوت است. اقلام بسته بندی نشده ممکن است در عرض چند دقیقه یخ بزنند. بسته به فشار استاتیکی و سرعت هوا، فرآوردههای حجیم متراکم مانند بلوکهای گوشتی ممکن است 12 تا 48 ساعت طول بکشد تا کاملاً منجمد شوند.
س: سرعت هوای ایده آل برای فریزر بلاست صنعتی چقدر است؟
A: سرعت هوای ایده آل معمولاً بین 3 تا 5 متر در ثانیه بر روی سطح محصول متغیر است. سرعتهای بالاتر انتقال حرارت را افزایش میدهند اما بازدهی کاهشی را در رابطه با مصرف انرژی فن و تولید گرمای موتور حاصل میکنند.
س: بارگیری واگن برقی و فاصله قفسه ها چگونه بر زمان انجماد تأثیر می گذارد؟
A: فاصله قفسه های تنگ جریان هوا را محدود می کند و مناطق مرده ایجاد می کند. فاصله مناسب نسبت سطح به حجم در معرض هوای سرد را به حداکثر میرساند، حذف گرما را تسریع میکند و چرخه انجماد کلی را به میزان قابل توجهی کوتاه میکند.
س: افزایش یخبندان در طول عملیات انجماد مداوم انفجار چگونه مدیریت می شود؟
A: سیستم ها از چرخه های یخ زدایی متوالی با استفاده از گاز داغ، آب یا بخاری برقی استفاده می کنند. تنظیمات چند سیم پیچ به یک اواپراتور اجازه یخ زدایی می دهد در حالی که بقیه به خنک شدن ادامه می دهند و تولید بی وقفه و دمای اتاق را ثابت نگه می دارند.