Ön itt van: Otthon »
Blogok »
Iparági hotspotok »
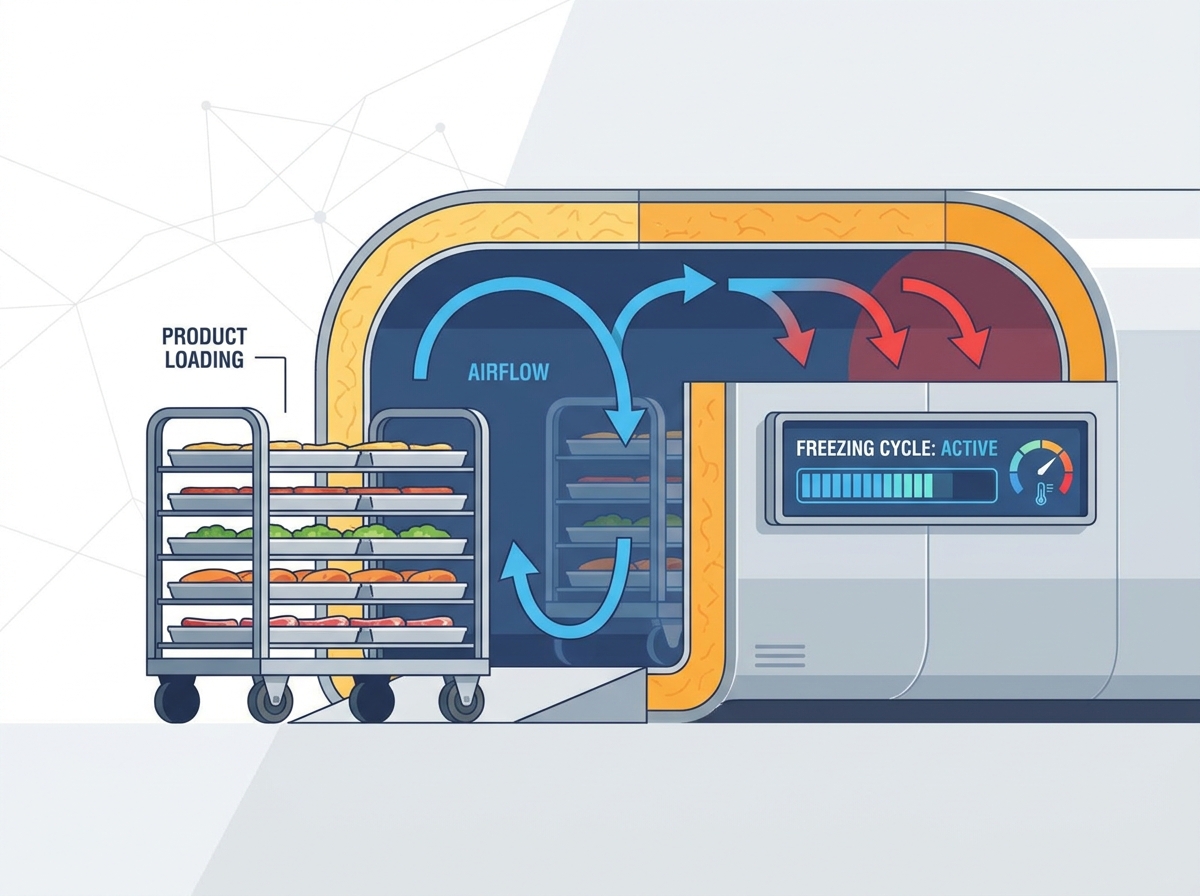
Hogyan működik az alagút légsugaras fagyasztó? A légáramlás, a kocsi betöltése és a fagyasztási ciklusok magyarázata
Hogyan működik az alagút légfúvós fagyasztó? A légáramlás, a kocsi betöltése és a fagyasztási ciklusok magyarázata
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-07-21 Eredet: Telek
Az ipari élelmiszer-feldolgozás jelentős működési szűk keresztmetszettel szembesül, amikor a fagyasztási fázisok nem tartanak lépést a gyártósorokkal. A nem hatékony fagyasztás a termék leromlásához vezet, meghosszabbítja a ciklusidőket és megnöveli az energiaigényt. A létesítményvezetők folyamatosan egyensúlyban tartják a termelési teljesítményt a szigorú élelmiszer-biztonsági előírásokkal. A lassú fagyás hatalmas kockázatokat jelent a padlón. Az elhúzódó hűtés során nagyméretű jégkristályok képződnek, amelyek károsítják a sejtszerkezeteket és nedvességveszteséget okoznak, ami csökkenti a végtermék súlyát. A Az alagút légfúvós fagyasztó gyors, egyenletes hőmérsékletcsökkentést biztosítva megoldja ezeket a speciális problémákat. Lebontjuk a mechanikai architektúrát, a betöltési protokollokat és a létesítményfrissítések értékelési kritériumait. Ezeknek a rendszereknek a megértése biztosítja, hogy növénye magas hozamot tartson fenn a minőség feláldozása nélkül.
Nagy sebességű hőátadás: Az alagút légfúvós fagyasztók kényszerített hideg levegő keringtetést alkalmaznak a hő gyors eltávolítására, jelentősen csökkentve a ciklusidőt a statikus fagyasztási módszerekhez képest.
A légáramlás optimalizálása kritikus fontosságú: A megfelelő kocsibetöltés, az állványtávolság, valamint a fagyasztótávtartók és a terelőelemek stratégiai használata szükséges a légáramlás megkerülésének megakadályozásához és az egyenletes fagyás biztosításához az összes termékszinten.
Ciklus testreszabása: A fagyasztási ciklusokat dinamikusan kell kalibrálni a termék sűrűségéhez, a csomagoláshoz, és ahhoz, hogy a cél a tömeges fagyasztás vagy az egyéni gyorsfagyasztás (IQF).
Az alagút légfúvós fagyasztó alapvető mechanikája
Az ipari minőségű kompresszorok hajtják a hűtőrendszer architektúráját. Általában kétlépcsős ammónia- vagy CO2-rendszereket láthat a nagy üzemekben. Az expanziós szelepek pontosan szabályozzák a hűtőközeg áramlását az elpárologtatókba. A nagy kapacitású elpárologtató tekercsek elnyelik a keringő levegő hőjét. Ezek az alkatrészek együtt működnek a szélsőséges mínuszos környezet fenntartása érdekében, gyakran -40°C-ra csökkentve a hőmérsékletet.
A mechanikus pozicionálás határozza meg a rendszer hatékonyságát. Az elpárologtató tekercsek stratégiailag fontosak a nagy sebességű ventilátorokhoz képest. Az áthúzó konfigurációk levegőt húznak át a tekercseken, ami egyenletes sebességprofilt biztosít. Az átfúvatásos beállítások a levegőt átnyomják a tekercseken, és a ventilátormotor hőjét felhasználva enyhén leolvasztják a tekercs felületét. Mindegyik kialakítás eltérően optimalizálja a hőátadást az alagút méretei és a termékterhelés alapján.
A nagy sebességű ventilátorok intenzív statikus nyomást generálnak. A szigetelt alagúton folyamatosan nyomják át a nulla alatti levegőt. Ez a kényszerített hideg levegő keringtetés elvezeti a hőt a termék felületéről. A gyors légmozgás megakadályozza a hőszigetelő határok kialakulását az élelmiszer körül. Ezt a statikus nyomást Pascalban mérjük, és a mélyfagyasztásnál kötelező a nagy nyomásesés fenntartása a terhelésen.
Az alagútburkolat robusztus szerkezeti integritást igényel. A hőhíd-megelőzés megakadályozza a hő beszivárgását a padló és a fal illesztésein keresztül. A varrat nélküli párazárók blokkolják a nedvesség bejutását, ami egyébként idővel tönkreteszi a szigetelést. A nagy R-értékű poliuretán vagy polisztirol burkolat kiváló szigetelést biztosít. Ezekhez az alkalmazásokhoz legalább 150-200 mm vastag paneleket használunk. Ezek az elemek fenntartják a belső klímát, miközben csökkentik a kompresszor terhelését.
Kompresszor állványok: Biztosítják a szükséges elmozdulást a hatalmas gőzmennyiségek alacsony szívónyomás melletti kezelésére.
Elpárologtató tekercsek: A széles bordatávolság késlelteti a fagyáthidalást nagy nedvességterhelés esetén.
Axiális ventilátorok: Nagy térfogatáramokat biztosítanak jelentős statikus nyomásállóság mellett.
Szigetelt ház: Bütyökkel zárható vagy folyamatos vonalú paneleket használ a hőszivárgások kiküszöbölésére.
Légáramlás dinamika és hőmérséklet-szabályozás
A fejlett, több alagútból álló robbanócella-konstrukciók pontosan szabályozzák a levegő sebességét. A frekvenciaváltók dinamikusan szabályozzák a ventilátor fordulatszámát a ciklus szakaszától függően. A működtetett zsaluk irányítják a levegő elosztását a termékterhelésen keresztül. Ez a célzott megközelítés egyenletes hűtést biztosít minden zónában, megakadályozva, hogy a raklap közepe lemaradjon a szélektől.
A fagyasztási folyamatot a hőátadás fizikája szabályozza. A levegő sebessége közvetlenül befolyásolja a hűtési sebességet. A magas hőmérséklet-különbség felgyorsítja a hőelvonást a termék felületéről. A megnövekedett konvektív hőátadási együtthatók rövidebb fagyasztási ciklusokat eredményeznek. Arra törekszünk, hogy a levegő sebessége 3-5 méter/másodperc között legyen közvetlenül a termék felett. Bármi, ami magasabb, a ventilátor energiáját pazarolja; minden alacsonyabb meghosszabbítja a fagyási időt.
A műanyag fagyasztótávtartók kötelező szerepet játszanak az ömlesztett műveleteknél. A kezelők behelyezik őket a raklapon egymásra helyezett termékrétegek közé. Megkönnyítik a vízszintes légáramlást sűrű raklaprakományokon keresztül. Ez kiküszöböli a szigetelő légzsákokat, amelyek egyenetlen fagyást okoznak. Távtartók nélkül egy szabványos raklap dobozos hús 72 órát vesz igénybe. Megfelelő 50 mm-es távtartókkal ez az idő 36 órára vagy kevesebbre csökken.
A légáramlás megkerülésének megakadályozása maximalizálja a rendszer hatékonyságát. A szerkezeti módszerek a levegőt átnyomják a terméken, nem pedig körülötte. A töltőkamrák egyenletesen osztják el a nyomást az alagút szélességében. Álmennyezetek és állítható ütközőblokkok menekülési útvonalak a raklapok tetején. A levegő a legkisebb ellenállás útját választja. Ha rést hagy a raklap és a fal között, a hideg levegő teljesen megkerüli az élelmiszert. Nagy teherbírású függönyöket vagy fizikai lökhárítókat szerelünk be ezeknek a réseknek a lezárására.
Kocsibetöltési és termékkezelési stratégiák
A kötegelt feldolgozás magában foglalja a helyhez kötött állványok vagy kocsik kamrába való betöltését. A kezelők kitöltik a helyiséget, bezárják az ajtókat, elindítják a ciklust és kiürítik. A folyamatos feldolgozás automatizált szállítószalagokat integrál. A termékek megállás nélkül haladnak át az alagúton, melegen lépnek be és fagyottan távoznak. Mindegyik munkafolyamat különböző termelési mennyiségekhez igazodik. A kötegelt rendszerek jól működnek változó méretű termékek esetén. A folyamatos rendszerek uralják a nagy áteresztőképességű, egységes termékvonalakat.
Az állványok távolsága alapos matematikai megfontolást igényel. A felület/térfogat arány optimalizálása felgyorsítja a fagyást. A nem megfelelő távolságtartás meleg foltokat hoz létre a rakomány mélyén. A meghosszabbított fagyasztási ciklusok rontják a termék minőségét és energiát pazarolnak. A doboz méretei és a ventilátor statikus nyomása alapján pontosan ki kell számítania a szükséges hézagot.
A létesítményszintű logisztika az anyagmozgatás integrációját diktálja. A targonca hozzáférésének zökkenőmentesnek és akadálymentesnek kell lennie. Az automatizált irányított jármű kompatibilitás leegyszerűsíti a modern műveleteket, csökkentve a targonca sérülését a szigetelt ajtókon. A megerősített, szigetelt padlókonstrukciók szerkezeti hiba nélkül kezelik a nehéz kocsiterheléseket. Nagy teherbírású padlóburkolatokat építünk be, gyakran speciális beton vagy erősített műgyanta felhasználásával, hogy ellenálljanak az acél kocsikerekek állandó pontterhelésének.
Kezelési módszer
Ideális alkalmazás
Légáramlási követelmény
Rakodó berendezés
Batch kocsi
Vegyes termékméretek, változó ütemezés
Magas statikus nyomás, mély behatolás
Kézi raklapemelők, targoncák
Folyamatos szállítószalag
Egységes termékek, nagy mennyiség
Nagy sebesség, felülethűtés
Automata hevederek, vibrációs adagolók
Automatizált Rack
Nehéz ömlesztett raklapok, szigorú FIFO
Célzott zsaluk elosztása
Automatizált irányított járművek (AGV-k)
A fagyási ciklus elemzése
A gyorsfagyasztás termodinamikája három különböző szakaszból áll. Először is, a rendszer eltávolítja az érzékelhető hőt, hogy elérje a fagypontot. Ebben a fázisban a termék hőmérséklete gyorsan csökken. Ezután eltávolítja a fúzió látens hőjét a fázisváltás során. A hőmérséklet viszonylag lapos marad, miközben a víz jéggé válik. Végül az utóhűtés a terméket a végső tárolási hőmérsékletre, általában -18°C körülire süllyeszti.
Az egyedi gyorsfagyasztás jelentősen eltér a tömeges fagyasztástól. Az IQF gyorsan feldolgozza a csomagolatlan, egyedi tételeket. Gondolj a borsóra vagy a garnélarákra, amelyek egy övön mozognak. Az ömlesztett fagyasztás a sűrű, raklapra helyezett hústömböket vagy a csomagolt folyadékokat kezeli. Az ömlesztett terhelések hosszabb ciklusidőket és nagyobb statikus nyomást igényelnek a tömegbe való behatoláshoz. Az IQF a fluidizációra támaszkodik, ahol a nagy sebességű levegő felemeli a terméket a szalagról, hogy azonnal lefagyjon.
A fagy felhalmozódása az elpárologtató tekercseken elkerülhetetlen. Amint meleg, nedves termék belép az alagútba, a vízgőz lecsapódik és megfagy a hideg bordákon. A hatékony nedvességkezeléshez robusztus leolvasztási ciklusok szükségesek. A forró gáz, víz vagy elektromos leolvasztó mechanizmusok megtisztítják a jég felhalmozódását. A forró gáz a leghatékonyabb a nagy ipari üzemek számára. A hatékony leolvasztás a gyártási ütemterv megszakítása nélkül fenntartja a rendszer teljesítményét. Gyakran tervezünk rendszereket szekvenciális leolvasztással, lehetővé téve az egyik tekercs megolvadását, míg a többi hidegen tartja a helyiséget.
Érzékeny hűtés: A hőmérséklet gyors csökkenése környezeti hőmérsékletről 0°C-ra.
Fázisváltás: Meghosszabbított időszak, amikor a víz jégkristályokká alakul.
Túlhűtés: Végső hőmérséklet-csökkentés a tárolási előírásoknak megfelelően.
Leolvasztás helyreállítása: A tekercsek tisztításához és a helyiség üzemi hőmérsékletre való visszaállításához szükséges idő.
Rendszerek kiértékelése az Ön létesítményéhez
Létfontosságú a hőkapacitás és a gyártási sebesség összehangolása. Mérje meg a hűtési kapacitást kilowattban vagy tonnában. Igazítsa ezt a termék adott hőterheléséhez. Az alulteljesített rendszerek termelési szűk keresztmetszeteket okoznak, és veszélyeztetik az élelmiszerbiztonságot. Ki kell számítani a pontos hőterhelést, figyelembe véve a termék belépési hőmérsékletét, a fajlagos hőkapacitást és a szükséges fagyasztási időt.
Az energiahatékonyság hatással van a hosszú távú működési paraméterekre. A ventilátormotor hatékonysága csökkenti az elektromos fogyasztást. A kompresszor fokozatossága optimalizálja az energiafelhasználást részleges terhelések során. Az intelligens vezérlőrendszerek hatékonyan kezelik a csúcsterhelési igényeket. PLC-alapú vezérlőket telepítünk, amelyek figyelik a visszatérő levegő hőmérsékletét és ennek megfelelően állítják be a ventilátor fordulatszámát. Ez megakadályozza, hogy a rendszer 100%-os kapacitással működjön, amikor a termék már lefagyott.
A létesítmény integrációja megköveteli a lábnyom-korlátok egyensúlyozását. A moduláris, bővíthető alagút kialakítások rugalmasságot kínálnak. Az egyedi beépített rendszerek maximalizálják a rendelkezésre álló helyet. A tervezési szakaszban vegye figyelembe a meglévő alapterületi és belmagasság-korlátozásokat. Figyelembe kell vennie az elpárologtatók hatalmas szerkezeti súlyát és a ventilátorok körüli karbantartási távolságokat is.
Az egészségügyi kialakítás biztosítja a szabályozási megfelelést. A teljesen hegesztett rozsdamentes acél belső terek megakadályozzák a baktériumok elszaporodását. A lejtős padlók elősegítik a gyors vízelvezetést a mosási ciklusok során. A Clean-in-Place képességek megfelelnek a szigorú FDA és USDA szabványoknak. Kiküszöböljük a sík felületeket, ahol a víz összegyűlhet, és olyan IP69K besorolású motorokat adunk meg, amelyek ellenállnak a nagy nyomású, magas hőmérsékletű mosásnak.
Megvalósítási kockázatok és mérséklési stratégiák
A hűtőberendezés alulméretezése komoly kockázatot jelent. A termikus terhelés alábecslése meghosszabbítja a ciklusidőket. Ez visszafordíthatatlan termékvesztést okoz, és a teljes gyártósort támogatja. A beszerzést megelőzően átfogó hőterhelési számításokat és termékteszteléseket végezzen. Ne hagyatkozzon az általános hüvelykujjszabályokra. Tesztelje konkrét termékét egy kísérleti létesítményben a pontos fagyási görbék meghatározásához.
A rossz légáramlás-szabályozás inkonzisztens termékminőséget eredményez. Az alagútban lévő vakfoltok nem fagyják le a termékeket. Követelmény a szállítóktól, hogy biztosítsák a Computational Fluid Dynamics modellezést. Ez bizonyítja a légáramlás hatékonyságát a telepítés befejezése előtt. A CFD modellek kiemelik az alacsony sebességű zónákat, és lehetővé teszik a mérnökök számára, hogy gyakorlatilag beállítsák a terelőelemek elhelyezését.
A nem tervezett karbantartási leállás megbénítja a termelést. A mechanikai hibák gyakran fordulnak elő szélsőséges hidegben. Adja meg a redundanciával rendelkező rendszereket a ventilátortömbökben. Biztosítson könnyen hozzáférhető párologtató tekercseket. Szereljen fel prediktív karbantartási érzékelőket a problémák korai észlelése érdekében. A ventilátor csapágyain lévő rezgésérzékelők figyelmeztetik a karbantartó csapatokat, hogy elhasználódjanak, mielőtt egy katasztrofális meghibásodás tönkretenné a ventilátor lapátját és leállítaná a fagyási vonalat.
Végezzen próbatesztet a hőterhelési feltételezések ellenőrzésére.
Tekintse át a CFD modelleket az egyenletes levegőeloszlás megerősítéséhez.
Adja meg a redundáns ventilátormotorokat a teljes rendszerhiba elkerülése érdekében.
Telepítsen rezgés- és hőmérsékletérzékelőket a megelőző karbantartáshoz.
Következtetés
Vizsgálja át jelenlegi termékösszetételét a pontos hőterhelési követelmények meghatározásához és a fagyás szűk keresztmetszete azonosításához.
Kérjen Computational Fluid Dynamics modelleket a gyártóktól, hogy ellenőrizzék a légáramlás eloszlását az alagúttervezés véglegesítése előtt.
Mérje fel létesítménye szerkezeti kapacitását, különösen a padlóterhelést és a mennyezet magasságát, hogy elférjen a nehéz szigetelt panelek és elpárologtatók.
Lépjen kapcsolatba velünk , hogy ütemezzünk egy részletes helyszíni felmérést és mérnöki konzultációt a következő létesítménykorszerűsítéshez.
GYIK
K: Mi a különbség az alagút légfúvós fagyasztó és a spirálfagyasztó között?
V: Az alagút fagyasztó a termékeket lineárisan mozgatja egy hosszú kamrán keresztül, ideális ömlesztett raklapokhoz vagy egyenes vonalú szállítószalagokhoz. A spirális fagyasztó egy halmozott, spirális szállítószalagot használ a függőleges tér maximalizálása érdekében, amely alkalmas az egyes tételek folyamatos feldolgozására kompakt helyen.
K: Miért van szükség műanyag fagyasztótávtartókra egy alagút-fúvós fagyasztószekrényben?
V: A műanyag fagyasztótávtartók vízszintes hézagokat képeznek az egymásra helyezett termékrétegek között. Lehetővé teszik a nagy sebességű hideg levegő közvetlen átáramlását a termék felületén, megakadályozva, hogy a sűrű raklap közepe melegen maradjon, és meghosszabbítja a fagyasztási ciklust.
K: Mennyi ideig tart egy tipikus fagyasztási ciklus egy alagútfúvós fagyasztóban?
V: A ciklusidők drasztikusan változnak a termék sűrűségétől és csomagolásától függően. A kicsomagolt tárgyak percek alatt lefagyhatnak. A sűrű, dobozos ömlesztett termékek, például a hústömbök, a statikus nyomástól és a légsebességtől függően 12-48 órát vesz igénybe, amíg teljesen megfagynak.
K: Mi az ideális légsebesség egy ipari gyorsfagyasztóhoz?
V: Az ideális légsebesség általában másodpercenként 3 és 5 méter között van a termék felületén. A nagyobb sebesség növeli a hőátadást, de a ventilátor energiafogyasztása és a motor hőtermelése tekintetében csökkenő megtérülést eredményez.
K: Hogyan befolyásolja a kocsi betöltése és az állványtávolság a fagyási időt?
V: A szűk állványtávolság korlátozza a légáramlást, holt zónákat hozva létre. A megfelelő távolság maximalizálja a hideg levegőnek kitett felület/térfogat arányt, ami felgyorsítja a hőelvonást és jelentősen lerövidíti a teljes fagyasztási ciklust.
K: Hogyan kezelhető a fagyképződés a folyamatos gyorsfagyasztási műveletek során?
V: A rendszerek szekvenciális leolvasztási ciklusokat használnak forró gázzal, vízzel vagy elektromos fűtőberendezéssel. A többtekercses beállítások lehetővé teszik az egyik párologtató leolvasztását, míg a többiek folytatják a hűtést, fenntartva a megszakítás nélküli termelést és a stabil szobahőmérsékletet.