Du är här: Hem »
Bloggar »
Bransch hotspots »
Hur fungerar en tunnelluftfrys? Luftflöde, vagnladdning och fryscykler förklaras
Hur fungerar en tunnelluftfrys? Luftflöde, vagnladdning och fryscykler förklaras
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-07-21 Ursprung: Plats
Industriell livsmedelsförädling står inför en stor operativ flaskhals när frysningsfaserna inte hänger med i produktionslinjerna. Ineffektiv frysning leder till produktnedbrytning, förlänger cykeltider och ökar energibehovet. Anläggningschefer balanserar ständigt produktionsgenomströmningen mot strikta livsmedelssäkerhetsnormer. Långsam frysning skapar enorma risker på golvet. Stora iskristaller bildas under långvarig kylning, vilket skadar cellulära strukturer och orsakar fuktförlust som minskar slutproduktens vikt. A tunnelblästerfrys löser dessa specifika problem genom att ge snabb, enhetlig temperatursänkning. Vi kommer att bryta ner den mekaniska arkitekturen, laddningsprotokoll och utvärderingskriterier för anläggningsuppgraderingar. Att förstå dessa system säkerställer att din växt bibehåller höga skördar utan att ge avkall på kvaliteten.
Höghastighetsvärmeöverföring: Luftblästringsfrysar i tunnel använder forcerad kall luftcirkulation för att snabbt ta bort värme, vilket avsevärt minskar cykeltiderna jämfört med statiska frysningsmetoder.
Luftflödesoptimering är avgörande: Korrekt lastning av vagnar, ställavstånd och den strategiska användningen av frysdistanser och baffling krävs för att förhindra luftflödesbypass och säkerställa enhetlig frysning över alla produktnivåer.
Cykelanpassning: Infrysningscykler måste kalibreras dynamiskt efter produktdensitet, förpackning och om målet är bulkfrysning eller individuell snabbfrysning (IQF).
Kärnmekaniken i en tunnelluftfrys
Industriell kompressorer driver kylsystemarkitekturen. Du kommer vanligtvis att se tvåstegs ammoniak- eller CO2-system i stora anläggningar. Expansionsventiler reglerar köldmedieflödet exakt in i förångarna. Förångarslingor med hög kapacitet absorberar värme från den cirkulerande luften. Dessa komponenter arbetar tillsammans för att upprätthålla extrema minusgrader, ofta pressar temperaturen ner till -40°C.
Mekanisk positionering dikterar systemets effektivitet. Förångarspolar sitter strategiskt i förhållande till höghastighetsfläktar. Genomgående konfigurationer drar luft över spolarna, vilket ger en jämn hastighetsprofil. Genomblåsningsinställningar trycker luft genom spolarna och använder fläktmotorns värme för att avfrosta spolens yta något. Varje design optimerar värmeöverföringen på olika sätt baserat på tunneldimensioner och produktbelastning.
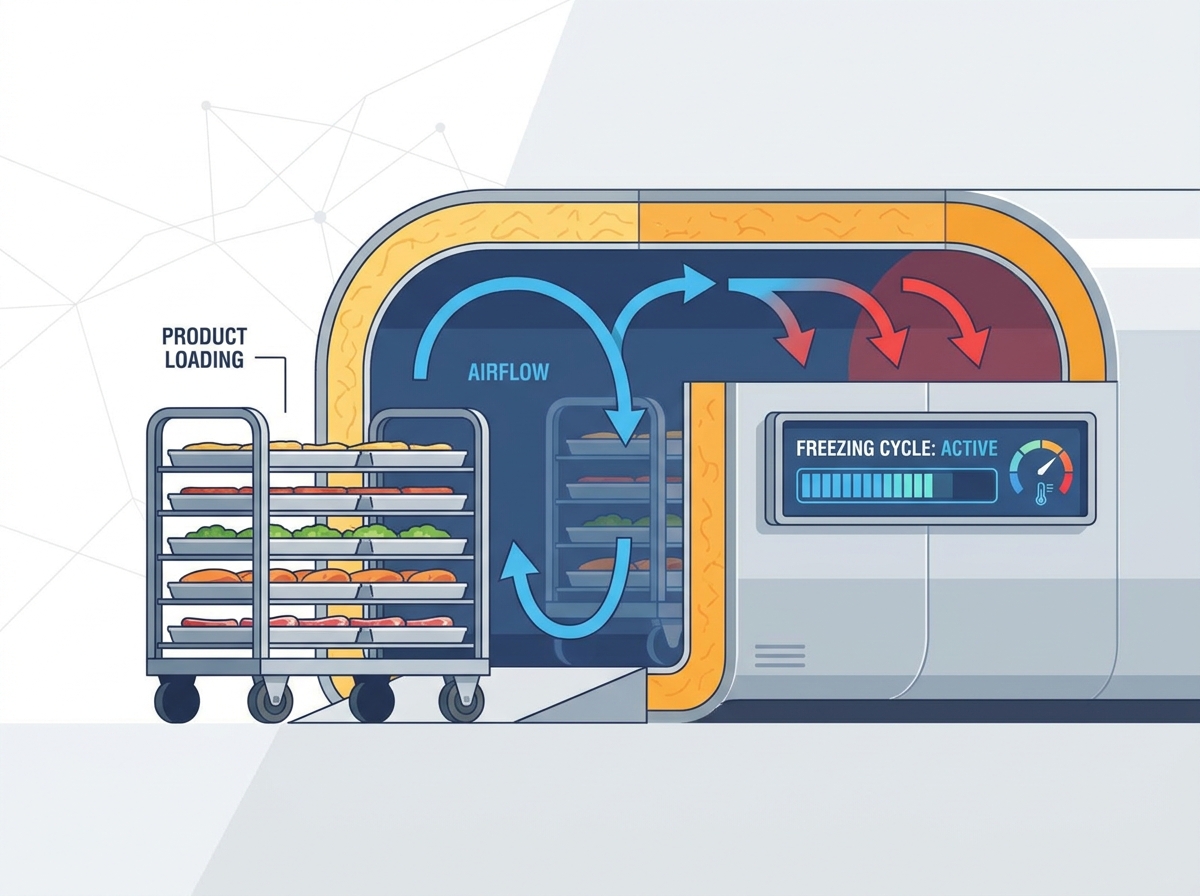
Höghastighetsfläktar genererar ett intensivt statiskt tryck. De trycker kontinuerligt minusgrader genom den isolerade tunneln. Denna forcerade kallluftscirkulation tar bort värme från produktytan. Snabba luftrörelser förhindrar att isolerande termiska gränser bildas runt maten. Vi mäter detta statiska tryck i Pascals, och att upprätthålla ett högt tryckfall över lasten är obligatoriskt för djupfrysning.
Tunnelhöljet kräver robust strukturell integritet. Köldbryggningsförhindrande stoppar värmeinfiltration genom golv- och väggfogar. Sömlösa ångspärrar blockerar fuktinträngning, vilket annars förstör isoleringen med tiden. Polyuretan- eller polystyrenpaneler med högt R-värde ger överlägsen isolering. Vi använder paneler som är minst 150 mm till 200 mm tjocka för dessa applikationer. Dessa element upprätthåller det interna klimatet samtidigt som de minskar kompressorbelastningen.
Kompressorställ: Tillhandahåller nödvändig deplacement för att hantera massiva ångvolymer vid låga sugtryck.
Förångarslingor: Med brett avstånd mellan fenorna för att fördröja frostöverbryggning under tunga fuktbelastningar.
Axialfläktar: Levererar höga volymetriska flöden mot betydande statiskt tryckmotstånd.
Isolerat hölje: Använder kamlås eller genomgående linjepaneler för att eliminera termiska läckor.
Luftflödesdynamik och temperaturkontroll
Avancerade multi-tunnel sprängcellskonstruktioner hanterar lufthastigheten exakt. Frekvensomriktare styr fläkthastigheter dynamiskt baserat på cykelsteget. Aktiverade jalusier riktar luftfördelning över produktlasten. Detta målinriktade tillvägagångssätt säkerställer enhetlig kylning över alla zoner, vilket förhindrar att mitten av pallen släpar efter kanterna.
Värmeöverföringens fysik styr frysningsprocessen. Lufthastigheten påverkar kylningshastigheten direkt. En hög temperaturskillnad påskyndar värmeavlägsningen från produktytan. Ökade konvektiva värmeöverföringskoefficienter resulterar i kortare fryscykler. Vi siktar på lufthastigheter mellan 3 till 5 meter per sekund direkt över produkten. Allt högre slösar fläktenergi; allt lägre förlänger frystiden.
Frysdistanser av plast spelar en obligatorisk roll i bulkoperationer. Operatörer lägger in dem mellan staplade produktlager på pallen. De underlättar horisontellt luftflöde genom täta palllaster. Detta eliminerar isolerande luftfickor som orsakar ojämn frysning. Utan distanser kan det ta 72 timmar att frysa en standardpall med kartongkött. Med lämpliga 50 mm distanser sjunker den tiden till 36 timmar eller mindre.
Att förhindra luftflödesbypass maximerar systemets effektivitet. Strukturella metoder tvingar luft genom produkten snarare än runt den. Plenumkammare fördelar trycket jämnt över tunnelns bredd. Falska tak och justerbara förvirrande block flyktvägar över toppen av pallarna. Luft tar minsta motståndets väg. Om du lämnar ett mellanrum mellan pallen och väggen går den kalla luften förbi maten helt. Vi installerar kraftiga gardiner eller fysiska stötfångare för att täta dessa luckor.
Strategier för lastning av vagnar och produkthantering
Batchbearbetning involverar lastning av stationära ställ eller vagnar i kammaren. Operatörer fyller rummet, stänger dörrarna, kör cykeln och tömmer den. Kontinuerlig bearbetning integrerar automatiserade transportband. Produkter rör sig genom tunneln utan att stanna, kommer in i varma och ut ur frusna. Varje arbetsflöde passar olika produktionsvolymer. Batchsystem fungerar bra för varierande produktstorlekar. Kontinuerliga system dominerar enhetliga produktlinjer med hög genomströmning.
Rackavstånd kräver noggrann matematisk övervägande. Att optimera förhållandet mellan yta och volym påskyndar frysningen. Felaktigt avstånd skapar varma fläckar djupt inne i lasten. Förlängda fryscykler försämrar produktkvaliteten och slöser med energi. Du måste beräkna det exakta gapet som behövs baserat på lådans dimensioner och fläktens statiska tryck.
Logistik på anläggningsnivå dikterar integration av materialhantering. Åtkomst till gaffeltrucken måste vara smidig och obehindrad. Automatiserad styrd fordonskompatibilitet effektiviserar modern drift, vilket minskar skador på truckar på isolerade dörrar. Förstärkta, isolerade golvkonstruktioner klarar tunga vagnlaster utan strukturella fel. Vi installerar kraftiga golvbeläggningar, ofta med hjälp av specialbetong eller armerad harts, för att motstå den konstanta punktbelastningen av stålvagnshjul.
Hanteringsmetod
Idealisk applikation
Luftflödeskrav
Laddar utrustning
Batchvagn
Blandade produktstorlekar, varierande scheman
Högt statiskt tryck, djup penetration
Manuella palldomkrafter, gaffeltruckar
Kontinuerlig transportör
Enhetliga produkter, hög volym
Hög hastighet, ytkylning
Automatiserade remmar, vibrerande matare
Automatiserat rack
Tunga bulkpallar, strikt FIFO
Riktad spjällfördelning
Automatiserade guidade fordon (AGV)
Analysera frysningscykeln
Termodynamiken för blastfrysning involverar tre distinkta steg. Först tar systemet bort vettig värme för att nå fryspunkten. Produkttemperaturen sjunker snabbt under denna fas. Därefter tar den bort det latenta fusionsvärmet under fasbyte. Temperaturen förblir relativt jämn medan vattnet förvandlas till is. Slutligen sänker underkylning produkten till dess slutliga lagringstemperatur, vanligtvis runt -18°C.
Individuell snabbfrysning skiljer sig mycket från bulkfrysning. IQF bearbetar oförpackade, enskilda föremål snabbt. Tänk på ärtor eller räkor som rör sig på ett bälte. Bulkfrysning hanterar täta, pallade köttblock eller förpackade vätskor. Bulklaster kräver längre cykeltider och högre statiskt tryck för att penetrera massan. IQF förlitar sig på fluidisering, där höghastighetsluft lyfter produkten från bandet för att frysa den omedelbart.
Det är oundvikligt att bilda frost på förångarslingor. När varm, fuktig produkt kommer in i tunneln, kondenserar vattenånga och fryser på de kalla fenorna. Effektiv fukthantering kräver robusta avfrostningscykler. Het gas, vatten eller elektriska avfrostningsmekanismer rensar isansamling. Het gas är den mest effektiva för stora industrianläggningar. Effektiv avfrostning upprätthåller systemets prestanda utan att avbryta produktionsscheman. Vi designar ofta system med sekventiell avfrostning, vilket låter en spole smälta medan de andra håller rummet kallt.
Förnuftig kylning: Snabbt temperaturfall från rumstemperatur till 0°C.
Fasförändring: Förlängd period då vatten omvandlas till iskristaller.
Underkylning: Slutlig temperatursänkning för att möta lagringsspecifikationer.
Defrost Recovery: Den tid som krävs för att rensa spolar och återställa rummet till driftstemperatur.
Utvärdera system för din anläggning
Att matcha termisk kapacitet till produktionshastighet är avgörande. Mät kapaciteten i kilowatt eller ton kylning. Rikta in detta med specifika produktvärmebelastningar. Underpowered system orsakar produktionsflaskhalsar och äventyrar livsmedelssäkerheten. Du måste beräkna den exakta värmebelastningen, ta hänsyn till produktens ingångstemperatur, specifik värmekapacitet och nödvändig frystid.
Energieffektivitet påverkar långsiktiga driftsparametrar. Fläktmotorns effektivitet minskar det elektriska draget. Kompressorinställning optimerar strömförbrukningen vid dellaster. Smarta styrsystem hanterar toppbelastningskrav effektivt. Vi installerar PLC-baserade regulatorer som övervakar returluftens temperaturer och anpassar fläkthastigheterna därefter. Detta förhindrar att systemet körs med 100 % kapacitet när produkten redan är frusen.
Integration av anläggningar kräver balanserande fotavtrycksbegränsningar. Modulära, utbyggbara tunnelkonstruktioner erbjuder flexibilitet. Anpassade inbyggda system maximerar tillgängligt utrymme. Tänk på befintlig golvyta och takhöjdsbegränsningar under planeringsfasen. Du måste också ta hänsyn till den massiva strukturella vikten av förångarna och de nödvändiga underhållsavstånden runt fläktarna.
Sanitär design säkerställer efterlevnad av regelverk. Helsvetsade inredningar i rostfritt stål förhindrar bakterietillväxt. Lutande golv underlättar snabb dränering under tvättcykler. Clean-in-Place-funktioner uppfyller stränga FDA- och USDA-standarder. Vi eliminerar plana ytor där vatten kan samlas och specificerar IP69K-klassade motorer som tål högtrycks- och högtemperaturspolningar.
Implementeringsrisker och begränsningsstrategier
Underdimensionering av kylanläggningen är en allvarlig risk. Att underskatta den termiska belastningen förlänger cykeltiderna. Det orsakar irreversibel produktförlust och backar upp hela produktionslinjen. Beordra omfattande termiska belastningsberäkningar och produkttestning före upphandling. Lita inte på generiska tumregler. Testa din specifika produkt i en pilotanläggning för att bestämma exakta fryskurvor.
Dålig luftflödeshantering skapar inkonsekvent produktkvalitet. Döda fläckar i tunneln gör att produkterna inte är frusna. Kräv att leverantörer tillhandahåller Computational Fluid Dynamics-modellering. Detta bevisar luftflödets effektivitet innan du slutför installationen. CFD-modeller framhäver låghastighetszoner och låter ingenjörer justera baffelplaceringar virtuellt.
Oplanerat underhållsstopp förlamar produktionen. Mekaniska fel inträffar ofta i extrem kyla. Ange system med redundans i fläktarrayer. Säkerställ lättillgängliga förångarslingor. Installera sensorer för prediktivt underhåll för att fånga upp problem tidigt. Vibrationssensorer på fläktlagren varnar underhållsteamen att de ska slita innan ett katastrofalt fel förstör fläktbladet och stoppar fryslinjen.
Genomför pilottestning för att verifiera antaganden om termisk belastning.
Granska CFD-modeller för att bekräfta enhetlig luftfördelning.
Ange redundanta fläktmotorer för att förhindra totalt systemfel.
Installera vibrations- och temperatursensorer för prediktivt underhåll.
Slutsats
Granska din nuvarande produktmix för att fastställa exakta krav på termisk belastning och identifiera flaskhalsar som fryser.
Begär Computational Fluid Dynamics-modeller från leverantörer för att verifiera luftflödesfördelningen innan du slutför någon tunneldesign.
Bedöm din anläggnings strukturella kapacitet, särskilt golvbelastning och takhöjd, för att rymma tunga isolerade paneler och förångare.
Kontakta oss för att boka en detaljerad platsbedömning och ingenjörskonsultation för din nästa anläggningsuppgradering.
FAQ
F: Vad är skillnaden mellan en tunnelluftfrys och en spiralfrys?
S: En tunnelfrys förflyttar produkter linjärt genom en lång kammare, idealisk för bulkpallar eller raka transportörer. En spiralfrys använder ett staplat, spiralformat transportband för att maximera vertikalt utrymme, lämpat för kontinuerlig bearbetning av enskilda föremål i kompakta fotavtryck.
F: Varför behövs distansbrickor för frysar av plast i en tunnelblästringsfrys?
S: Frysdistanser i plast skapar horisontella mellanrum mellan staplade produktlager. De tillåter kall luft med hög hastighet att flöda direkt över produktytorna, vilket förhindrar att mitten av en tät pall förblir varm och förlänger fryscykeln.
F: Hur lång tid tar en typisk fryscykel i en tunnelblästerfrys?
S: Cykeltiderna varierar drastiskt beroende på produktens täthet och förpackning. Oförpackade föremål kan frysa på några minuter. Täta, förpackade bulkprodukter som köttblock kan ta 12 till 48 timmar att frysa helt beroende på det statiska trycket och lufthastigheten.
F: Vilken är den ideala lufthastigheten för en industriell frys?
S: Idealisk lufthastighet varierar vanligtvis mellan 3 och 5 meter per sekund över produktytan. Högre hastigheter ökar värmeöverföringen men ger minskande avkastning avseende fläktens energiförbrukning och motorvärmegenerering.
F: Hur påverkar lastning av vagnar och hyllavstånd frystiderna?
S: Snäva ställavstånd begränsar luftflödet och skapar döda zoner. Korrekt avstånd maximerar förhållandet mellan ytarea och volym som utsätts för kall luft, vilket påskyndar värmeavlägsnandet och förkortar den totala fryscykeln avsevärt.
F: Hur hanteras frostuppbyggnad under kontinuerliga högfrysningsoperationer?
S: Systemen använder sekventiella avfrostningscykler med varmgas, vatten eller elektriska värmare. Flerspolar gör att en förångare kan avfrosta medan andra fortsätter att kyla, upprätthåller oavbruten produktion och stabila rumstemperaturer.