Vous êtes ici : Maison »
Blogues »
Points chauds de l’industrie »
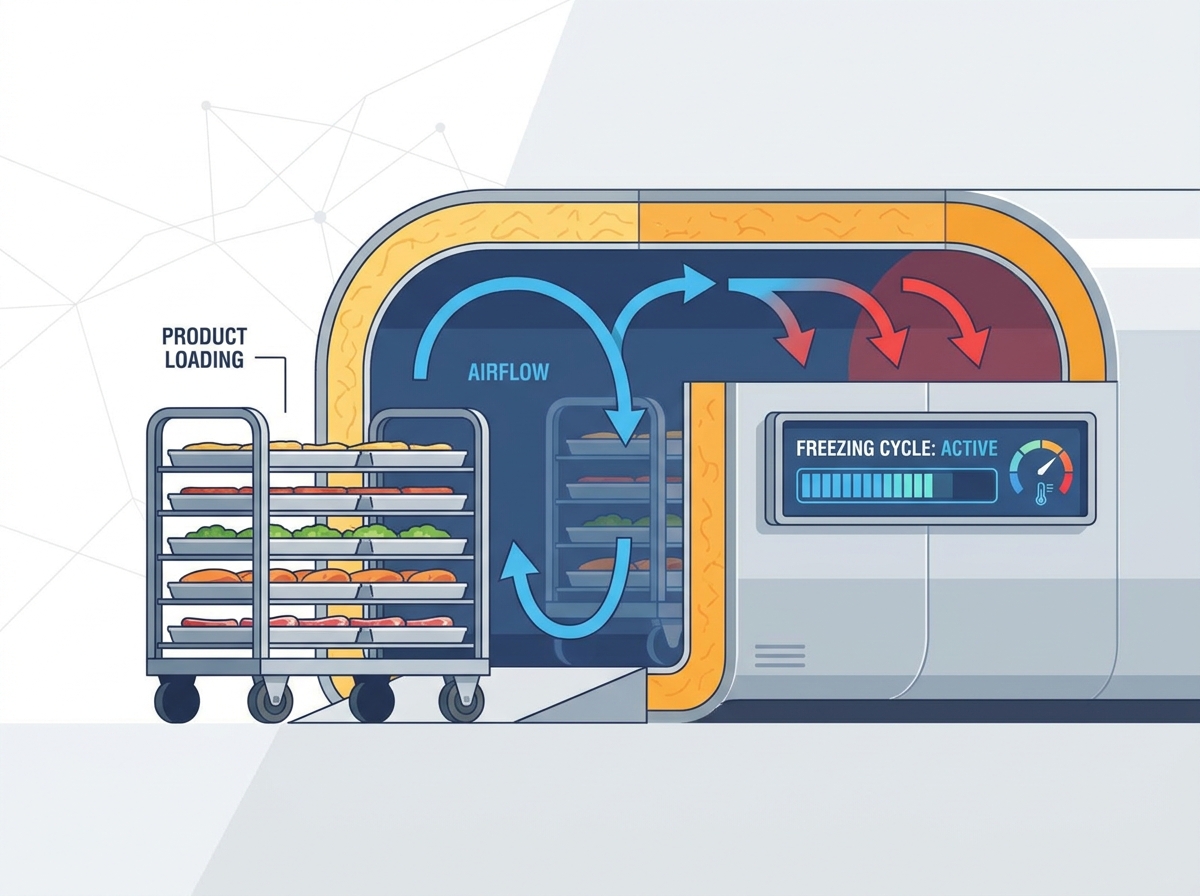
Comment fonctionne un surgélateur à air tunnel ? Explication du flux d'air, du chargement du chariot et des cycles de congélation
Comment fonctionne un surgélateur à air tunnel ? Explication du flux d'air, du chargement du chariot et des cycles de congélation
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-21 Origine : Site
La transformation industrielle des aliments est confrontée à un goulot d'étranglement opérationnel majeur lorsque les phases de congélation ne parviennent pas à suivre le rythme des lignes de production. Une congélation inefficace entraîne une dégradation des produits, prolonge les temps de cycle et gonfle la demande en énergie. Les responsables des installations équilibrent constamment le débit de production par rapport aux normes strictes de sécurité alimentaire. Une congélation lente crée des risques énormes au sol. De gros cristaux de glace se forment lors d'un refroidissement prolongé, ce qui endommage les structures cellulaires et provoque une perte d'humidité qui réduit le poids final du produit. UN Le surgélateur tunnel à air résout ces problèmes spécifiques en offrant une réduction rapide et uniforme de la température. Nous décomposerons l'architecture mécanique, les protocoles de chargement et les critères d'évaluation pour les mises à niveau des installations. Comprendre ces systèmes garantit que votre usine maintient des rendements élevés sans sacrifier la qualité.
Transfert de chaleur à haute vitesse : les surgélateurs à air soufflé en tunnel utilisent une circulation d'air froid forcée pour éliminer rapidement la chaleur, réduisant ainsi considérablement les temps de cycle par rapport aux méthodes de congélation statique.
L'optimisation du flux d'air est essentielle : un chargement approprié des chariots, un espacement correct des racks et l'utilisation stratégique d'entretoises et de déflecteurs de congélateur sont nécessaires pour empêcher le contournement du flux d'air et garantir une congélation uniforme à tous les niveaux de produits.
Personnalisation des cycles : les cycles de congélation doivent être calibrés dynamiquement en fonction de la densité du produit, de l'emballage et selon que l'objectif est la congélation en vrac ou la congélation rapide individuelle (IQF).
La mécanique de base d’un surgélateur à air soufflé en tunnel
Les compresseurs de qualité industrielle pilotent l’architecture du système de réfrigération. Vous verrez généralement des systèmes à deux étages à l’ammoniac ou au CO2 dans les grandes usines. Les détendeurs régulent avec précision le débit de réfrigérant dans les évaporateurs. Les serpentins d’évaporateur de grande capacité absorbent la chaleur de l’air en circulation. Ces composants fonctionnent ensemble pour maintenir des environnements extrêmes en dessous de zéro, poussant souvent les températures jusqu'à -40°C.
Le positionnement mécanique dicte l’efficacité du système. Les serpentins de l’évaporateur sont placés stratégiquement par rapport aux ventilateurs à haute vitesse. Les configurations à tirage aspirent l'air à travers les serpentins, ce qui fournit un profil de vitesse uniforme. Les configurations à soufflage poussent l'air à travers les serpentins, en utilisant la chaleur du moteur du ventilateur pour dégivrer légèrement la face du serpentin. Chaque conception optimise le transfert de chaleur différemment en fonction des dimensions du tunnel et de la charge du produit.
Les ventilateurs à grande vitesse génèrent une pression statique intense. Ils poussent continuellement de l’air glacial à travers le tunnel isolé. Cette circulation forcée d’air froid élimine la chaleur de la surface du produit. Un mouvement rapide de l’air empêche la formation de barrières thermiques isolantes autour des aliments. Nous mesurons cette pression statique en Pascals, et le maintien d'une chute de pression élevée à travers la charge est obligatoire pour la surgélation.
L’enceinte du tunnel nécessite une intégrité structurelle robuste. La prévention des ponts thermiques empêche l’infiltration de chaleur par les joints du sol et des murs. Les pare-vapeur sans couture bloquent la pénétration de l’humidité, qui autrement détruit l’isolation au fil du temps. Les panneaux en polyuréthane ou en polystyrène à valeur R élevée offrent une isolation supérieure. Nous utilisons des panneaux d'au moins 150 mm à 200 mm d'épaisseur pour ces applications. Ces éléments maintiennent le climat interne tout en réduisant la charge du compresseur.
Racks de compresseur : fournissent le déplacement nécessaire pour gérer des volumes de vapeur massifs à de faibles pressions d'aspiration.
Serpentins d’évaporateur : disposent d’un large espacement des ailettes pour retarder la formation du gel lors de fortes charges d’humidité.
Ventilateurs axiaux : fournissent des débits volumétriques élevés malgré une résistance importante à la pression statique.
Boîtier isolé : utilise des panneaux à verrouillage à came ou à ligne continue pour éliminer les fuites thermiques.
Dynamique du flux d’air et contrôle de la température
Les conceptions avancées de cellules de souffle multi-tunnels gèrent avec précision la vitesse de l’air. Les variateurs de fréquence contrôlent la vitesse des ventilateurs de manière dynamique en fonction de l'étape du cycle. Les persiennes actionnées dirigent la distribution de l’air à travers la charge de produits. Cette approche ciblée garantit un refroidissement uniforme dans toutes les zones, évitant ainsi que le centre de la palette ne traîne derrière les bords.
La physique du transfert de chaleur régit le processus de congélation. La vitesse de l’air a un impact direct sur la vitesse de refroidissement. Un différentiel de température élevé accélère l’évacuation de la chaleur de la surface du produit. Des coefficients de transfert de chaleur par convection accrus entraînent des cycles de congélation plus courts. Nous visons des vitesses d'air comprises entre 3 et 5 mètres par seconde directement au-dessus du produit. Tout ce qui est plus élevé gaspille l’énergie du ventilateur ; tout ce qui est inférieur prolonge le temps de gel.
Les entretoises en plastique pour congélateurs jouent un rôle obligatoire dans les opérations en vrac. Les opérateurs les insèrent entre les couches de produits empilées sur la palette. Ils facilitent la circulation de l’air horizontale à travers des charges de palettes denses. Cela élimine les poches d’air isolantes qui provoquent un gel inégal. Sans espaceurs, une palette standard de viande en boîte peut prendre 72 heures à congeler. Avec des entretoises appropriées de 50 mm, ce temps tombe à 36 heures ou moins.
Empêcher le contournement du flux d’air maximise l’efficacité du système. Les méthodes structurelles forcent l’air à travers le produit plutôt qu’autour de celui-ci. Les chambres de répartition répartissent la pression uniformément sur toute la largeur du tunnel. Faux plafonds et déflecteurs réglables pour les voies d'évacuation au-dessus des palettes. L'air emprunte le chemin de moindre résistance. Si vous laissez un espace entre la palette et le mur, l'air froid contourne entièrement les aliments. Nous installons des rideaux robustes ou des pare-chocs physiques pour sceller ces espaces.
Stratégies de chargement des chariots et de manutention des produits
Le traitement par lots implique le chargement de racks ou de chariots fixes dans la chambre. Les opérateurs remplissent la pièce, ferment les portes, exécutent le cycle et la vident. Le traitement continu intègre des bandes transporteuses automatisées. Les produits circulent dans le tunnel sans s'arrêter, entrant chauds et sortant congelés. Chaque flux de travail convient à différents volumes de production. Les systèmes par lots fonctionnent bien pour des tailles de produits variables. Les systèmes continus dominent les gammes de produits uniformes et à haut débit.
L'espacement des racks nécessite une considération mathématique minutieuse. L’optimisation du rapport surface/volume accélère la congélation. Un espacement inapproprié crée des points chauds au plus profond de la charge. Les cycles de congélation prolongés dégradent la qualité du produit et gaspillent de l’énergie. Vous devez calculer l'écart exact nécessaire en fonction des dimensions de la boîte et de la pression statique du ventilateur.
La logistique au niveau des installations dicte l’intégration de la manutention. L’accès des chariots élévateurs doit être fluide et dégagé. La compatibilité avec les véhicules à guidage automatique rationalise les opérations modernes, réduisant ainsi les dommages causés par les chariots élévateurs aux portes isolées. Les conceptions de planchers renforcés et isolés supportent de lourdes charges de chariots sans défaillance structurelle. Nous installons des revêtements de sol robustes, souvent en utilisant du béton spécialisé ou de la résine armée, pour résister à la charge ponctuelle constante des roues de chariots en acier.
Méthode de manipulation
Application idéale
Exigence de débit d'air
Équipement de chargement
Chariot de lots
Tailles de produits mixtes, horaires variables
Pression statique élevée, pénétration profonde
Transpalettes manuels, chariots élévateurs
Convoyeur continu
Produits uniformes, volume élevé
Refroidissement de surface à grande vitesse
Bandes automatisées, alimentateurs vibrants
Rack automatisé
Palettes lourdes en vrac, FIFO strict
Distribution ciblée des persiennes
Véhicules à guidage automatique (AGV)
Analyser le cycle de congélation
La thermodynamique de la congélation rapide comporte trois étapes distinctes. Premièrement, le système élimine la chaleur sensible pour atteindre le point de congélation. La température du produit chute rapidement pendant cette phase. Ensuite, il élimine la chaleur latente de fusion lors du changement de phase. La température reste relativement stable tandis que l'eau se transforme en glace. Enfin, le sous-refroidissement ramène le produit à sa température finale de stockage, généralement autour de -18°C.
La congélation rapide individuelle diffère grandement de la congélation en vrac. IQF traite rapidement les articles individuels non emballés. Pensez aux pois ou aux crevettes se déplaçant sur une ceinture. La congélation en vrac gère des blocs de viande denses et palettisés ou des liquides emballés. Les charges en vrac nécessitent des temps de cycle plus longs et une pression statique plus élevée pour pénétrer dans la masse. IQF repose sur la fluidisation, où l'air à grande vitesse soulève le produit du tapis pour le congeler instantanément.
L’accumulation de givre sur les serpentins de l’évaporateur est inévitable. Lorsque le produit chaud et humide pénètre dans le tunnel, la vapeur d'eau se condense et gèle sur les ailettes froides. Une gestion efficace de l’humidité nécessite des cycles de dégivrage robustes. Les mécanismes de dégivrage au gaz chaud, à l’eau ou électrique éliminent l’accumulation de glace. Le gaz chaud est le plus efficace pour les grandes installations industrielles. Un dégivrage efficace maintient les performances du système sans interrompre les calendriers de production. Nous concevons souvent des systèmes avec dégivrage séquentiel, permettant à une batterie de fondre pendant que les autres maintiennent la pièce froide.
Refroidissement sensible : Chute rapide de la température ambiante à 0°C.
Changement de phase : période prolongée pendant laquelle l'eau se transforme en cristaux de glace.
Sous-refroidissement : réduction finale de la température pour répondre aux spécifications de stockage.
Récupération du dégivrage : Le temps nécessaire pour nettoyer les serpentins et ramener la pièce à la température de fonctionnement.
Évaluation des systèmes pour votre installation
Il est essentiel d’adapter la capacité thermique à la vitesse de production. Mesurez la capacité en kilowatts ou en tonnes de réfrigération. Alignez cela avec les charges thermiques spécifiques du produit. Les systèmes sous-alimentés provoquent des goulots d’étranglement dans la production et compromettent la sécurité alimentaire. Vous devez calculer la charge thermique exacte, en tenant compte de la température d'entrée du produit, de la capacité thermique spécifique et du temps de congélation requis.
L’efficacité énergétique a un impact sur les paramètres de fonctionnement à long terme. L’efficacité du moteur du ventilateur réduit la consommation électrique. L’étagement du compresseur optimise la consommation d’énergie pendant les charges partielles. Les systèmes de contrôle intelligents gèrent efficacement les demandes de pointe. Nous installons des contrôleurs basés sur PLC qui surveillent les températures de l’air de retour et ajustent la vitesse des ventilateurs en conséquence. Cela empêche le système de fonctionner à 100 % de sa capacité lorsque le produit est déjà congelé.
L’intégration des installations nécessite d’équilibrer les contraintes d’empreinte. Les conceptions de tunnels modulaires et extensibles offrent une flexibilité. Les systèmes intégrés sur mesure maximisent l’espace disponible. Tenez compte des limites existantes en matière d'espace au sol et de hauteur de plafond pendant la phase de planification. Vous devez également tenir compte du poids structurel massif des évaporateurs et des dégagements de maintenance requis autour des ventilateurs.
La conception sanitaire garantit la conformité réglementaire. Les intérieurs en acier inoxydable entièrement soudés empêchent la croissance bactérienne. Les sols inclinés facilitent un drainage rapide pendant les cycles de lavage. Les capacités de nettoyage sur place répondent aux normes strictes de la FDA et de l'USDA. Nous éliminons les surfaces planes où l'eau peut s'accumuler et spécifions des moteurs classés IP69K qui résistent aux lavages à haute pression et à haute température.
Risques de mise en œuvre et stratégies d’atténuation
Le sous-dimensionnement de l’installation frigorifique constitue un risque grave. Sous-estimer la charge thermique allonge les temps de cycle. Cela provoque une perte irréversible de produits et sauvegarde toute la chaîne de production. Exiger des calculs complets de charge thermique et des tests de produits avant l’approvisionnement. Ne vous fiez pas à des règles empiriques génériques. Testez votre produit spécifique dans une installation pilote pour déterminer les courbes de congélation exactes.
Une mauvaise gestion du flux d’air crée une qualité de produit incohérente. Les angles morts dans le tunnel laissent les produits non congelés. Exiger des fournisseurs qu’ils fournissent une modélisation de la dynamique des fluides computationnelle. Cela prouve l’efficacité du flux d’air avant de finaliser l’installation. Les modèles CFD mettent en évidence les zones à faible vitesse et permettent aux ingénieurs d'ajuster virtuellement l'emplacement des déflecteurs.
Les temps d’arrêt imprévus pour maintenance paralysent la production. Les pannes mécaniques surviennent fréquemment par temps extrêmement froid. Spécifiez les systèmes avec redondance dans les baies de ventilateurs. Veiller à ce que les serpentins de l’évaporateur soient facilement accessibles. Installez des capteurs de maintenance prédictive pour détecter les problèmes rapidement. Des capteurs de vibrations sur les roulements du ventilateur alertent les équipes de maintenance de l'usure avant qu'une panne catastrophique ne détruise la pale du ventilateur et n'arrête la ligne de congélation.
Effectuer des tests pilotes pour vérifier les hypothèses de charge thermique.
Examinez les modèles CFD pour confirmer une distribution uniforme de l’air.
Spécifiez des moteurs de ventilateur redondants pour éviter une panne totale du système.
Installez des capteurs de vibrations et de température pour une maintenance prédictive.
Conclusion
Auditez votre gamme de produits actuelle pour déterminer les exigences exactes en matière de charge thermique et identifier les goulots d'étranglement liés au gel.
Demandez des modèles informatiques de dynamique des fluides aux fournisseurs pour vérifier la distribution du flux d'air avant de finaliser la conception d'un tunnel.
Évaluez la capacité structurelle de votre installation, en particulier la charge au sol et la hauteur du plafond, pour accueillir des panneaux isolés lourds et des évaporateurs.
Contactez-nous pour planifier une évaluation détaillée du site et une consultation technique pour la prochaine mise à niveau de vos installations.
FAQ
Q : Quelle est la différence entre un surgélateur tunnel à air soufflé et un surgélateur à spirale ?
R : Un tunnel de surgélation déplace les produits de manière linéaire à travers une longue chambre, idéale pour les palettes en vrac ou les convoyeurs en ligne droite. Un congélateur à spirale utilise une bande transporteuse hélicoïdale empilée pour maximiser l'espace vertical, adapté au traitement continu d'articles individuels dans des encombrements compacts.
Q : Pourquoi des entretoises de congélation en plastique sont-elles nécessaires dans un tunnel de surgélation à air soufflé ?
R : Les espaceurs de congélation en plastique créent des espaces horizontaux entre les couches de produits empilées. Ils permettent à l'air froid à grande vitesse de circuler directement sur les surfaces du produit, empêchant ainsi le centre d'une palette dense de rester chaud et prolongeant le cycle de congélation.
Q : Combien de temps dure un cycle de congélation typique dans un tunnel de surgélation ?
R : Les temps de cycle varient considérablement en fonction de la densité du produit et de son emballage. Les articles non emballés peuvent geler en quelques minutes. Les produits en vrac denses en boîte comme les blocs de viande peuvent prendre de 12 à 48 heures pour geler complètement en fonction de la pression statique et de la vitesse de l'air.
Q : Quelle est la vitesse de l’air idéale pour un congélateur industriel ?
R : La vitesse idéale de l’air se situe généralement entre 3 et 5 mètres par seconde sur la surface du produit. Des vitesses plus élevées augmentent le transfert de chaleur mais produisent des rendements décroissants en termes de consommation d'énergie du ventilateur et de génération de chaleur du moteur.
Q : Comment le chargement des chariots et l’espacement des racks affectent-ils les temps de congélation ?
R : L'espacement restreint des racks restreint la circulation de l'air, créant des zones mortes. Un espacement approprié maximise le rapport surface/volume exposé à l’air froid, accélérant l’évacuation de la chaleur et raccourcissant considérablement le cycle de congélation global.
Q : Comment l’accumulation de givre est-elle gérée pendant les opérations de surgélation continue ?
R : Les systèmes utilisent des cycles de dégivrage séquentiels utilisant des radiateurs à gaz chaud, à eau ou électriques. Les configurations multi-serpentins permettent à un évaporateur de dégivrer tandis que d'autres continuent de refroidir, maintenant ainsi une production ininterrompue et des températures ambiantes stables.