Ti trovi qui: Casa »
Blog »
Hotspot del settore »
Come dimensionare un congelatore a tunnel per la produzione alimentare su carrello
Come dimensionare un congelatore a tunnel per la produzione alimentare su carrello
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/07/2026 Origine: Sito
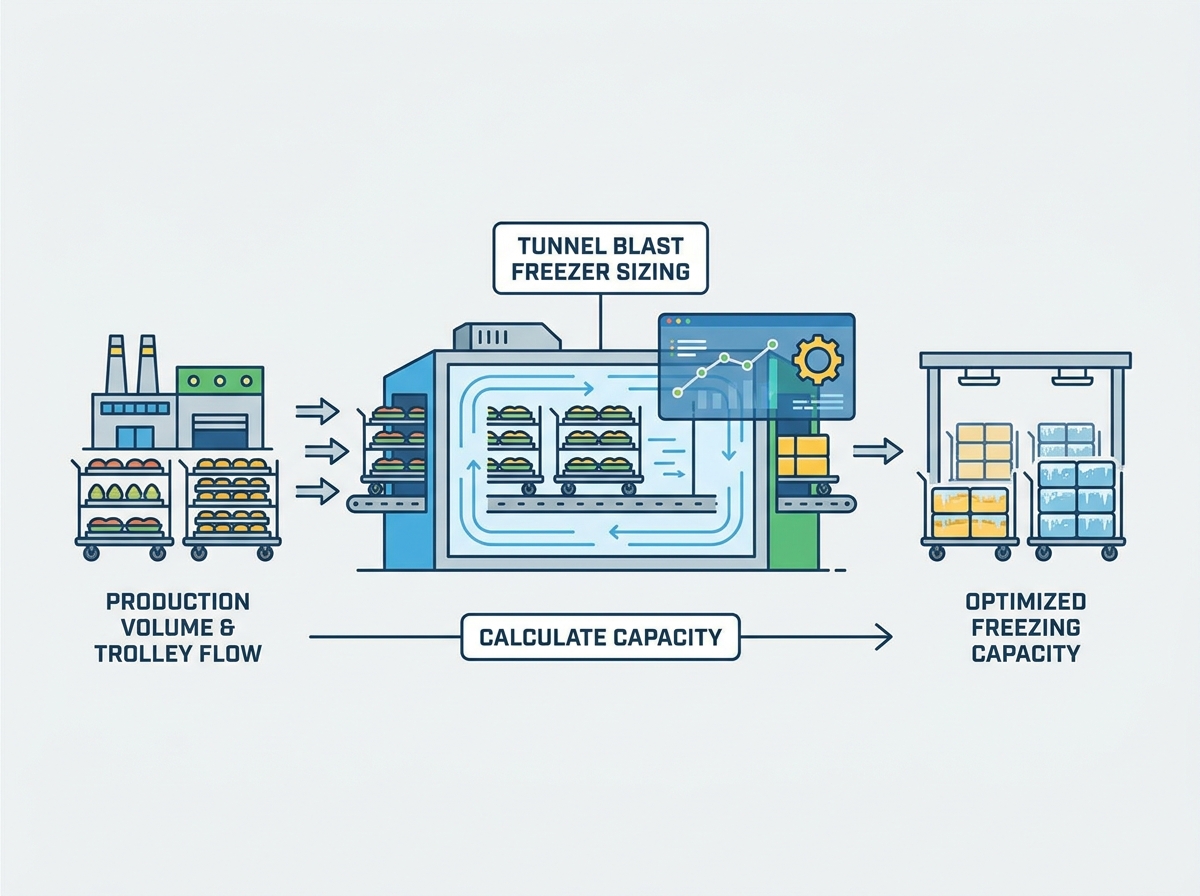
Il dimensionamento errato dell'attrezzatura di congelamento comporta gravi rischi operativi e finanziari. Il sottodimensionamento crea immediati colli di bottiglia nella produzione e compromette la sicurezza alimentare consentendo la crescita batterica durante tempi di pull-down prolungati. Il sovradimensionamento porta a spese in conto capitale sprecate e a un consumo energetico eccessivo che drena i budget operativi. I calcolatori di refrigerazione standard spesso falliscono per i sistemi basati su carrello perché presuppongono una distribuzione uniforme del prodotto. Semplicemente non tengono conto del blocco del flusso d'aria, della densità dei vassoi e delle dinamiche termiche specifiche della lavorazione continua a lotti. Avete bisogno di un metodo affidabile e testato sul campo per valutare i vostri requisiti esatti prima di prendere una decisione importante sull'attrezzatura. Delineeremo un quadro ingegneristico completo per determinare con precisione la capacità, l'ingombro e le specifiche tecniche richieste durante la valutazione di a abbattitore a tunnel per la tua struttura. Imparerai come allineare la matematica termica con i vincoli fisici della struttura per garantire prestazioni di congelamento ottimali ed eliminare i colli di bottiglia della produzione.
La capacità è dettata dal tempo di permanenza: la produttività effettiva è una funzione del calore specifico del prodotto, delle temperature di ingresso/uscita e del tempo di permanenza richiesto, non solo dello spazio fisico sul pavimento.
La gestione del flusso d'aria è sinonimo di efficienza: il dimensionamento deve tenere conto degli spazi interni per impedire il bypass dell'aria attorno ai carrelli, garantendo che l'aria fredda ad alta velocità venga forzata *attraverso* i vassoi dei prodotti.
La modularità mitiga i rischi futuri: la scelta di un congelatore a tunnel ad aria compressa modulare consente un'espansione graduale (ad esempio, espansione da 3 metri a 9+ metri) senza richiedere una sostituzione completa del sistema o arresti importanti della struttura.
I vincoli della struttura dettano la progettazione: l'isolamento del pavimento, l'altezza del soffitto, il drenaggio e l'alimentazione elettrica disponibile sono vincoli rigidi che devono essere valutati prima di definire le dimensioni del congelatore.
Criteri di successo: definire i parametri di congelamento
Stabilire la produttività di riferimento (kg/ora)
Una pianificazione accurata della capacità inizia con la definizione degli obiettivi di produzione oraria. È necessario calcolare la capacità richiesta in base alla massa totale del prodotto in movimento all'interno della struttura. L'approccio stereotipato prevede la divisione dell'obiettivo di produzione giornaliera totale per il numero di ore operative. Ciò produce i chilogrammi di base all'ora (kg/ora). Affidarsi esclusivamente a questo valore medio è un errore ingegneristico comune che porta a apparecchiature sottodimensionate.
È necessario analizzare attentamente il bilanciamento del carico durante l'intero turno. I carichi di produzione di punta spesso superano significativamente i carichi medi giornalieri. Se un impianto tratta 10.000 kg in un turno di 10 ore, la media è di 1.000 kg/ora. Le consegne di lotti dalla linea di cottura potrebbero spingere i carichi di punta a 1.800 kg/ora durante finestre specifiche. È necessario progettare il sistema per la massima produttività. Progettare per la capacità di picco previene i backup della produzione in fabbrica. Inoltre, evita cicli brevi e costanti dei compressori di refrigerazione durante i periodi di volume ridotto, che riducono la durata delle apparecchiature.
Considera l'area di sosta prima del congelatore. Se il processo a monte fornisce prodotti in grandi lotti ogni 45 minuti, il congelatore deve assorbire istantaneamente l'intero carico termico. Non è possibile calcolare la media del carico nell'arco di un'ora. Le serpentine e le ventole dell'evaporatore devono essere dimensionate per gestire l'immediata espulsione del calore richiesta quando un nuovo lotto di prodotto caldo entra nella camera.
Caratteristiche termiche specifiche del prodotto
Il carico di refrigerazione dipende interamente dalle caratteristiche termiche del cibo che si sta elaborando. È necessario calcolare la capacità termica specifica sopra e sotto lo zero. È inoltre necessario tenere conto del calore latente del congelamento e del contenuto totale di acqua. La temperatura di ingresso del prodotto e la temperatura di uscita interna target determinano il carico di refrigerazione complessivo. Questo carico è generalmente espresso in kilowatt (kW) o tonnellate di refrigerazione (TR).
I requisiti di dimensionamento divergono notevolmente in base al tipo di prodotto. Gli articoli delicati e a congelamento rapido come il gelato mochi richiedono un controllo della temperatura estremamente preciso. Hanno bisogno di un flusso d'aria ad alta velocità superficiale per prevenire la formazione di cristalli di ghiaccio e mantenere la consistenza. I prodotti densi come i frutti di mare surgelati o i tagli di carne spessi richiedono tempi di permanenza più lunghi. Richiedono profili di estrazione del calore latente più elevati per congelare completamente il nucleo.
Tipo di prodotto
Contenuto d'acqua (%)
Punto di congelamento (°C)
Calore latente (kJ/kg)
Tempo di permanenza tipico
Manzo (magro)
71%
-2.2
238
4 - 6 ore
Pollame
74%
-2.8
247
3 - 5 ore
Pesce (Bianco)
82%
-2.2
274
2 - 4 ore
Pasta da forno
40%
-3.5
134
45 - 90 minuti
È necessario personalizzare la capacità della serpentina dell'evaporatore in modo che corrisponda a questi esatti profili di prodotto. Un sistema progettato per l’impasto da forno fallirà miseramente se riutilizzato per congelare blocchi di pesce da 25 kg. Il carico termico latente del pesce travolgerà le bobine, portando a tempi di congelamento prolungati e potenziale deterioramento.
Dimensioni del carrello, del carrello e del vassoio
Le dimensioni fisiche dei tuoi carrelli influiscono direttamente sui requisiti di volume interno. È necessario misurare l'altezza, la larghezza e la profondità dei carrelli. La spaziatura dei vassoi è altrettanto critica. Queste dimensioni fisiche determinano il numero di carrelli che possono essere inseriti all'interno dell'involucro isolante. Determinano inoltre il tempo di congelamento totale richiesto per il lotto.
La densità di caricamento del vassoio limita o facilita il flusso d'aria. I vassoi ravvicinati aumentano la resistenza. L'elevata permeabilità consente all'aria fredda di penetrare efficacemente negli strati del prodotto. Se lo spazio tra i vassoi è troppo stretto, l'aria troverà il percorso di minor resistenza. Aggirerà completamente il prodotto, scorrendo sopra o attorno ai lati del carrello.
È necessario bilanciare la capacità massima del vassoio con una spaziatura adeguata per una velocità dell'aria ottimale. Si consiglia uno spazio minimo di 50 mm tra la parte superiore del prodotto e il fondo del vassoio sovrastante. Ciò garantisce che un volume d'aria sufficiente possa passare sulla superficie del prodotto per rompere lo strato limite termico e accelerare il trasferimento di calore.
Calcolo dell'ingombro e delle dimensioni fisiche di un congelatore a tunnel
Requisiti di lunghezza basati sul numero di carrelli e sul tempo di sosta
Il calcolo della lunghezza totale del tunnel richiede una semplice formula di impronta lineare. Moltiplicate la profondità del carrello per il numero di carrelli necessari all'interno del tunnel in un dato momento. Il numero di carrelli dipende dal tempo di permanenza target e dalla velocità di produzione. Se il vostro processo richiede un tempo di permanenza di due ore e caricate un carrello ogni dieci minuti, avete bisogno di spazio per dodici carrelli contemporaneamente.
I benchmark di dimensionamento del settore forniscono un utile riferimento spaziale. Un tipico congelatore industriale per carichi pesanti progettato per 15-18 tonnellate al giorno richiede un ingombro notevole. Dovresti aspettarti un'impronta del tunnel isolata di circa 10 metri di lunghezza, 4,8 metri di larghezza e 3,5 metri di altezza. Queste dimensioni consentono di ospitare i carrelli, le batterie dell'evaporatore, i ventilatori e gli spazi interni necessari.
Aggiungi sempre un buffer ai calcoli della lunghezza. Se i tuoi calcoli indicano esattamente 10 carrelli, dimensiona il tunnel per 11 o 12. Ciò fornisce flessibilità operativa se un lotto richiede un tempo di permanenza leggermente maggiore a causa delle temperature di ingresso più elevate o se è necessario aumentare temporaneamente la velocità di produzione.
Spazi in larghezza e altezza per un flusso d'aria ottimale
Le tolleranze tecniche tra i carrelli e le pareti isolate del tunnel sono fondamentali. È necessario definire queste distanze per impedire il bypass dell'aria. L'aria prende naturalmente il percorso di minor resistenza. Se c'è troppo spazio attorno al carrello, l'aria fredda circolerà attorno al prodotto anziché attraversarlo. Questa inefficienza aumenta drasticamente i tempi di congelamento e spreca l'energia dei ventilatori.
Uno spazio troppo ridotto limita il flusso d'aria e soffoca le ventole. Le configurazioni dei carrelli molto ravvicinati aumentano la pressione statica all'interno del tunnel. L'elevata pressione statica richiede una selezione specializzata della ventola. È necessario specificare ventilatori assiali ad alta pressione in grado di spingere l'aria attraverso carichi di prodotti densi senza perdere velocità.
Misura le esatte dimensioni esterne dei tuoi carrelli a pieno carico.
Progettare la larghezza del tunnel in modo che non vi siano più di 100 mm di spazio libero su entrambi i lati del treno di tram.
Installare deflettori fisici o barriere d'aria se spazi più ampi sono inevitabili a causa dei vincoli della struttura.
Assicurarsi che l'altezza del soffitto possa ospitare le serpentine dell'evaporatore, lasciando allo stesso tempo spazio sufficiente per l'aria di ritorno.
Valutazione delle capacità di espansione modulare
La crescita della struttura richiede attrezzature scalabili. I sistemi modulari drag-thru dolly offrono un netto vantaggio strategico. Permettono di aumentare la capacità produttiva senza sostituire l'intero sistema. Puoi pianificare un ridimensionamento graduale fin dalla fase di progettazione iniziale, preservando il tuo investimento di capitale iniziale.
I moduli di fabbrica preassemblati possono essere aggiunti successivamente all'impronta lineare. Puoi facilmente espandere un tunnel di 3 metri fino a raggiungere una lunghezza di congelamento di 6 metri o 9+ metri. Questa espansione di lunghezza modulare raddoppia o triplica la capacità. Provoca un'interruzione minima dell'involucro della struttura esistente. Eviterete grandi progetti di costruzione e lunghi tempi di fermo della produzione.
Quando si specifica un sistema modulare, assicurarsi che le tubazioni di refrigerazione e i collettori elettrici siano dimensionati per l'espansione futura. L'installazione di collettori sovradimensionati inizialmente costa leggermente di più, ma consente di risparmiare ingenti spese di retrofitting quando si aggiunge il modulo tunnel successivo.
Dinamica del flusso d'aria e dimensionamento della refrigerazione
Dimensionamento della bobina dell'evaporatore e posizionamento dei ventilatori
I componenti interni del tunnel ne determinano le prestazioni. È necessario valutare attentamente le specifiche del produttore per le serpentine dell'evaporatore. I ventilatori ad alta efficienza alloggiati all'interno del tunnel isolato devono corrispondere alla capacità della batteria. L'integrazione di batterie e ventilatori determina l'efficacia con cui il calore viene rimosso dalla zona del prodotto.
Raggiungere una velocità del flusso d’aria uniforme è fondamentale. È necessario un flusso d'aria a flusso incrociato orizzontale uniforme e ad alta velocità su tutti i livelli del vassoio. In questo modo si eliminano le sacche termiche all'interno del tunnel. Il flusso d'aria costante garantisce tempi di congelamento uniformi dal vassoio superiore fino a quello inferiore. Il flusso d'aria irregolare porta a un prodotto rifiutato e a una qualità incoerente.
Il posizionamento della ventola determina il modello del flusso d'aria. I ventilatori posizionati in modo da soffiare direttamente attraverso l'asse corto dei carrelli garantiscono la migliore penetrazione. È necessario assicurarsi che le ventole generino una pressione statica sufficiente per superare la resistenza dei vassoi caricati. Gli azionamenti a frequenza variabile (VFD) sulle ventole consentono di regolare il flusso d'aria in base al prodotto specifico da congelare.
Cicli di sbrinamento e tempi di attività della produzione
Il funzionamento continuo genera umidità. La perdita di umidità del prodotto e l'umidità ambientale causano l'accumulo di brina sulle serpentine dell'evaporatore. Questo gelo funge da isolante. Riduce la capacità di raffreddamento delle batterie e limita il flusso d'aria. È necessario implementare strategie efficaci di gestione dell'umidità per mantenere l'efficienza.
È necessario confrontare diversi sistemi di sbrinamento per mantenere i tempi di attività della produzione. Le opzioni di sbrinamento continuo, lo sbrinamento sequenziale e i sistemi di sbrinamento a gas caldo soddisfano tutte esigenze operative diverse. Lo sbrinamento a gas caldo è altamente efficiente per le configurazioni basate su carrello. Scioglie rapidamente la brina dalle batterie, consentendo al sistema di ritornare rapidamente alla massima capacità di congelamento.
Tipo di scongelamento
Velocità
Efficienza energetica
Migliore applicazione
Sbrinamento elettrico
Lento
Basso
Piccole operazioni batch
Sbrinamento a gas caldo
Veloce
Alto
Grandi tunnel industriali
Sbrinamento ad acqua
Medio
Medio
Impianti con abbondante acqua
Sbrinamento sequenziale
Continuo
Alto
Produzione continua 24 ore su 24, 7 giorni su 7
Se la tua struttura è operativa 24 ore su 24, 7 giorni su 7, lo sbrinamento sequenziale è obbligatorio. Ciò comporta la suddivisione delle bobine dell'evaporatore in più sezioni. Una sezione scongela mentre le altre continuano a congelare il prodotto. Ciò evita la necessità di spegnere l'intero tunnel per un ciclo di sbrinamento.
Abbinamento rack compressori
I componenti interni devono comunicare perfettamente con l'impianto di refrigerazione esterno. È necessario abbinare la capacità dell'evaporatore interno dell'abbattitore a tunnel con la capacità del compressore esterno. L'accoppiamento del carico termico garantisce che i compressori possano gestire il calore estratto dagli evaporatori senza ridurre la pressione di aspirazione.
Il sistema deve essere progettato per la gestione dei picchi di carico. Un massiccio carico di caduta si verifica immediatamente dopo che i carrelli caldi o a temperatura ambiente entrano nel tunnel. La centrale frigorifera deve avere la capacità di assorbire questo improvviso picco di calore. Se i compressori sono sottodimensionati, la temperatura del tunnel aumenterà, rovinando il profilo di congelamento e violando potenzialmente le norme sulla sicurezza alimentare.
Si consiglia l'utilizzo di centrali multicompressore con parzializzazione. Ciò consente al sistema di aumentare la capacità fino al 100% durante i picchi di carico e di ridurla durante i periodi di attesa. Ciò adatta la potenza di refrigerazione al carico termico effettivo, risparmiando energia significativa.
Configurazioni con carrello, trasportatore e spirale
Quando scegliere un tunnel Drag-Thru Dolly
Diverse linee di produzione richiedono diverse tecnologie di congelamento. I sistemi basati su carrello superano le prestazioni dei nastri continui in casi d'uso specifici. Offrono una flessibilità senza pari per dimensioni di prodotti variabili. I prodotti fragili come il gelato mochi beneficiano dell'ambiente di riposo stabile di una vaschetta. Le strutture multi-SKU si affidano ai carrelli per cambiare rapidamente i prodotti senza regolare la velocità del nastro o liberare l'intera linea.
I tunnel dolly drag-thru eccellono nei flussi di lavoro ibridi batch continui. Colmano il divario tra le celle di granigliatura batch statiche e le linee di trasporto completamente continue. Puoi caricare i carrelli in modo continuo, spingendoli attraverso il tunnel a un ritmo controllato. Ciò fornisce l'elevata produttività di un sistema continuo con la flessibilità di un processo batch.
Se la tua struttura utilizza già flussi di lavoro basati su rack per la cottura o il raffreddamento, un tunnel con carrello si integra perfettamente. Basta semplicemente arrotolare gli scaffali esistenti direttamente nel congelatore. Ciò elimina la manodopera necessaria per trasferire il prodotto dalle scaffalature al nastro trasportatore.
Spazio, spese in conto capitale (CapEx) e compromessi di manutenzione
La scelta delle attrezzature comporta notevoli compromessi finanziari e spaziali. È necessario confrontare l'impronta lineare di un congelatore a tunnel con aria compressa con l'impronta verticale di un congelatore a spirale. I congelatori a spirale utilizzano lo spazio verticale, rendendoli adatti a strutture con planimetrie ridotte ma soffitti alti. I congelatori a tunnel richiedono un ingombro più lungo e lineare.
Un'analisi approfondita costi-benefici rivela vantaggi distinti per i sistemi drag-thru. Offrono CapEx iniziali inferiori rispetto ai complessi sistemi a spirale. L'ingegneria meccanica è più semplice e si affida a carrelli piuttosto che a complesse cinghie tensionate. Questa semplicità si traduce in costi di manutenzione significativamente inferiori per tutta la durata di vita dell'apparecchiatura.
I congelatori a spirale richiedono lubrificazione costante, tensionamento della cinghia e personale di manutenzione specializzato. Un tunnel per carrelli ha pochissime parti mobili all'interno della zona di congelamento. La manutenzione primaria prevede l'ispezione dei ventilatori e la pulizia delle serpentine dell'evaporatore. Ciò riduce drasticamente le spese operative correnti.
Rischi di implementazione e mitigazione nel dimensionamento
Sottostima dei carichi stagionali di punta
Progettare un sistema esclusivamente per la produzione media è un azzardo pericoloso. È necessario affrontare il rischio di sottovalutare i carichi di punta stagionali. Molte aziende di trasformazione alimentare registrano enormi picchi di volume durante le vacanze o la stagione del raccolto. Se il tuo congelatore non è in grado di gestire questi picchi, perderai prodotto prezioso e non scadenze di consegna critiche.
Ti consigliamo di aggiungere un buffer di sicurezza dal 15 al 20% alla capacità di refrigerazione totale. Questa zona cuscinetto gestisce senza sforzo i picchi di produzione stagionale. Si adatta inoltre alle variazioni di temperatura delle materie prime durante i caldi mesi estivi, quando il prodotto entra nella struttura più caldo del solito. Inoltre, fornisce respiro per future aggiunte alla linea di prodotti senza richiedere aggiornamenti immediati delle apparecchiature.
Questo buffer di sicurezza spiega anche l'inevitabile degrado delle prestazioni dell'apparecchiatura nel tempo. Man mano che le batterie invecchiano e si accumula una leggera brina tra i cicli di sbrinamento, il sistema perde una piccola percentuale della sua efficienza. Il buffer garantisce il raggiungimento degli obiettivi di congelamento anche quando l'apparecchiatura non funziona in condizioni di picco assoluto.
Integrazione delle strutture e limiti strutturali
Le installazioni industriali pesanti richiedono controlli rigorosi delle infrastrutture. È necessario valutare i limiti strutturali della propria struttura prima di installare un massiccio involucro isolante. La ventilazione e il riscaldamento del sottopavimento sono requisiti critici. Prevengono il sollevamento del gelo, che si verifica quando il terreno sotto il congelatore congela e si espande, distruggendo la lastra di cemento e compromettendo l'integrità strutturale dell'edificio.
Drenaggio e servizi richiedono un'attenta pianificazione. È necessario garantire un adeguato drenaggio del pavimento per gestire l'acqua di scioglimento dello sbrinamento. Il servizio elettrico deve essere sufficiente per far funzionare i ventilatori dell'evaporatore ad alto assorbimento e i sistemi di compressione esterni. Aggiornare l'energia elettrica della struttura dopo l'arrivo delle apparecchiature è un errore costoso e dispendioso in termini di tempo.
Controlla la struttura del tetto se prevedi di montare la griglia del compressore o i condensatori sopra il congelatore. La struttura in acciaio deve sostenere il peso e le vibrazioni significativi dell'impianto di refrigerazione. Consultare un ingegnere strutturale nelle prime fasi della fase di pianificazione per evitare costosi retrofit.
Interruzione dell'installazione e test di fabbrica
L'assemblaggio in loco comporta rischi operativi significativi. Le installazioni 'integrate' richiedono che gli appaltatori costruiscano l'involucro isolante e convoglino la refrigerazione sul pavimento della fabbrica. Questo processo provoca tempi di inattività prolungati sul campo. Interrompe le linee di produzione esistenti e introduce il rischio di errori di fabbricazione, perdite e contaminazione in loco.
La specificazione di moduli preassemblati offre un enorme vantaggio. È necessario procurarsi unità completamente preassemblate, collegate, cablate e testate in fabbrica prima della spedizione. Questo approccio riduce drasticamente i tempi di inattività dell'installazione in loco. Riduce al minimo i rischi di integrazione e garantisce che l'apparecchiatura funzioni esattamente come specificato fin dal primo giorno.
Richiedere la documentazione dei test di fabbrica prima di accettare la consegna. Il produttore dovrebbe fornire dati comprovanti che il sistema ha raggiunto i tempi di pull-down richiesti e ha mantenuto le temperature target sotto carico. Questa documentazione è la vostra garanzia che il sistema funzionerà nella vostra struttura.
Conclusione
Condurre un audit completo dell'utilità del sito per verificare le capacità elettriche e di drenaggio prima di finalizzare le specifiche delle apparecchiature.
Esegui test fisici di congelamento dei prodotti per determinare i tempi di permanenza esatti per i tuoi SKU specifici ed evitare di sottodimensionare la lunghezza del tunnel.
Richiedi layout dettagliati e disegni tecnici ai fornitori selezionati per confermare che l'attrezzatura rientra nei limiti della tua struttura.
Calcola i tuoi picchi di carico di produzione e aggiungi un buffer di sicurezza del 20% ai requisiti finali di capacità di refrigerazione.
D: Come si calcola la capacità di refrigerazione di un abbattitore a tunnel?
R: Si calcola il carico termico utilizzando la portata massica del prodotto, il calore specifico sopra e sotto lo zero, il calore latente di fusione e il delta di temperatura. È necessario aggiungere un margine di sicurezza del 10-20% per tenere conto della massa del carrello, del calore della ventola e delle perdite di trasmissione a parete.
D: Qual è il tempo di congelamento standard in un congelatore a tunnel ad aria compressa?
R: I tempi di permanenza variano notevolmente. Prodotti piccoli e delicati come il gelato mochi possono richiedere dai 20 ai 45 minuti. I cartoni spessi e densi di carne o frutti di mare possono richiedere diverse ore. Il tempo esatto dipende dalla velocità del flusso d'aria, dalla densità del prodotto e dalla spaziatura dei vassoi.
D: È possibile espandere un abbattitore a tunnel dopo l'installazione?
R: Sì, a condizione che venga selezionato un design modulare drag-thru. Gli operatori possono aggiungere moduli tunnel standardizzati, espandendosi da 3 metri a 6 o 9+ metri. Ciò aumenta la produttività senza sostituire l'intero sistema.
D: Quanto spazio richiede un congelatore a tunnel da 15 tonnellate al giorno?
R: Una dimensione di base realistica è di circa 10 metri di lunghezza, 4,8 metri di larghezza e 3,5 metri di altezza. Le dimensioni esatte dipenderanno dalla configurazione specifica del carrello e dagli spazi interni richiesti per un flusso d'aria ottimale.
D: Qual è la differenza tra un congelatore a spirale e un congelatore a tunnel?
R: I congelatori a spirale utilizzano un design verticale a nastro continuo che consente di risparmiare spazio sul pavimento, rendendoli ideali per linee di prodotti singoli ad alto volume. Gli abbattitori a tunnel utilizzano un layout lineare e continuo che accoglie facilmente carrelli e prodotti di dimensioni altamente variabili.
D: In che modo il design del carrello influisce sull'efficienza del congelamento?
R: Il materiale del vassoio, i livelli di perforazione, l'allineamento del carrello e la spaziatura verticale del vassoio influiscono direttamente sulla velocità dell'aria che si muove attraverso il prodotto. Una progettazione adeguata garantisce che l'aria fredda penetri negli strati del prodotto, riducendo i tempi di congelamento e diminuendo il consumo di energia.