شما اینجا هستید: صفحه اصلی »
وبلاگ ها »
نقاط داغ صنعت »
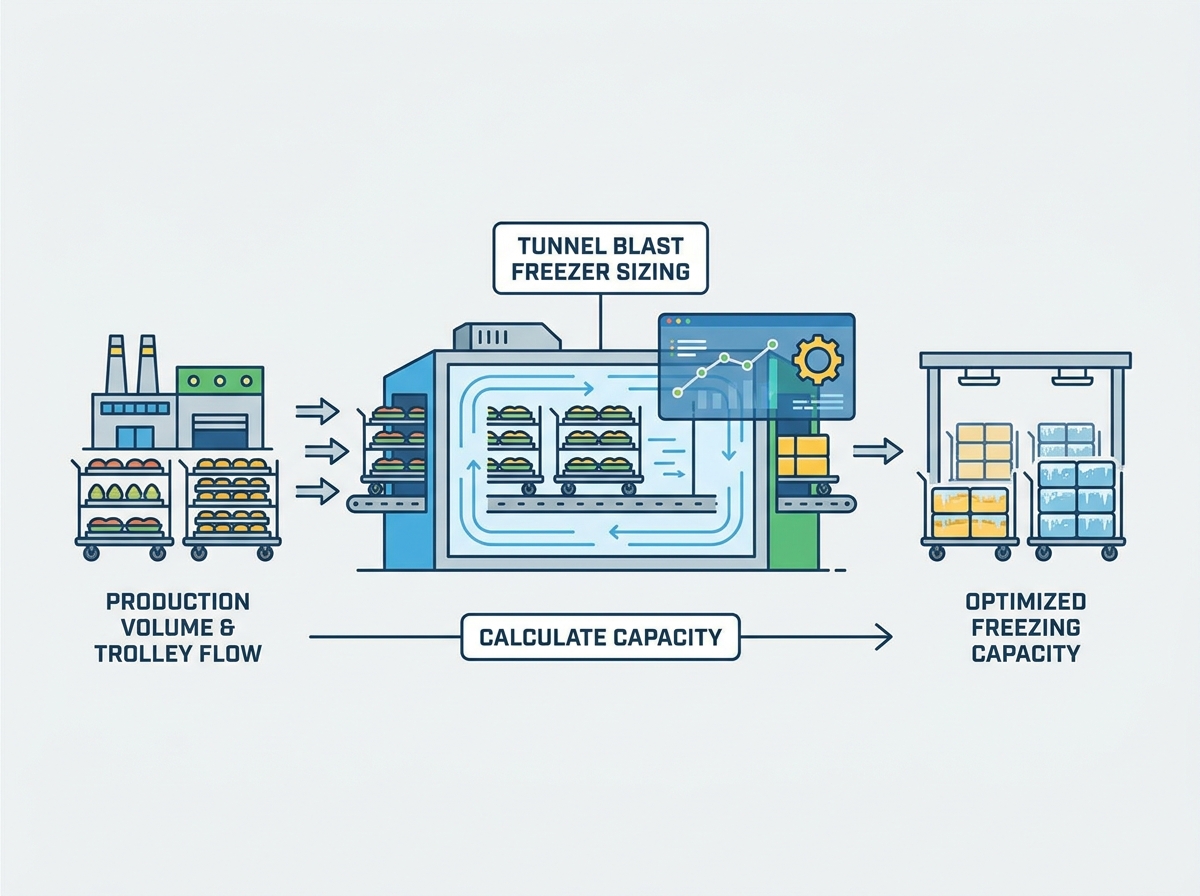
نحوه اندازه گیری یک فریزر انفجاری تونلی برای تولید مواد غذایی مبتنی بر چرخ دستی
چگونه یک فریزر انفجاری تونل را برای تولید مواد غذایی بر پایه چرخ دستی اندازه گیری کنیم
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-07-24 منبع: سایت
اندازه نادرست تجهیزات انجماد شما خطرات عملیاتی و مالی شدیدی دارد. کوچکتر کردن، گلوگاههای فوری تولید ایجاد میکند و با اجازه دادن به رشد باکتریها در طول زمانهای طولانی کاهش، ایمنی غذا را به خطر میاندازد. بزرگی بیش از حد منجر به هدر رفتن هزینه های سرمایه و مصرف بیش از حد انرژی می شود که بودجه های عملیاتی را تخلیه می کند. ماشینحسابهای تبرید استاندارد اغلب برای سیستمهای مبتنی بر چرخ دستی با شکست مواجه میشوند، زیرا توزیع محصول یکنواخت را فرض میکنند. آنها به سادگی انسداد جریان هوا، چگالی سینی و دینامیک حرارتی خاص پردازش پیوسته دسته ای را در نظر نمی گیرند. شما نیاز به یک روش مطمئن و آزمایش شده در میدان دارید تا نیازهای دقیق خود را قبل از تصمیم گیری تجهیزات اصلی ارزیابی کنید. ما یک چارچوب مهندسی جامع را برای تعیین دقیق ظرفیت، ردپا، و مشخصات فنی مورد نیاز در هنگام ارزیابی ترسیم خواهیم کرد. فریزر انفجار تونل برای تاسیسات شما. شما یاد خواهید گرفت که چگونه ریاضیات حرارتی را با محدودیت های امکانات فیزیکی برای اطمینان از عملکرد انجماد مطلوب و از بین بردن گلوگاه های تولید هماهنگ کنید.
ظرفیت توسط زمان ماند دیکته می شود: توان عملیاتی واقعی تابعی از گرمای ویژه محصول، دمای ورود/خروج، و زمان ماند مورد نیاز است، نه فقط فضای فیزیکی کف.
مدیریت جریان هوا برابر با کارایی است: اندازهگیری باید برای جلوگیری از عبور هوا در اطراف چرخ دستیها، فضای داخلی را در نظر بگیرد، و اطمینان حاصل شود که هوای سرد با سرعت بالا *از طریق* سینیهای محصول عبور میکند.
مدولار بودن خطرات آینده را کاهش می دهد: تعیین یک فریزر تونل انفجار هوای مدولار امکان انبساط مرحله ای (به عنوان مثال، گسترش از 3 متر به 9+ متر) را بدون نیاز به تعویض کامل سیستم یا خاموش شدن عمده تاسیسات فراهم می کند.
محدودیت های تاسیسات طراحی را دیکته می کند: عایق کف، ارتفاع سقف، زهکشی و منبع تغذیه موجود محدودیت های سختی هستند که باید قبل از نهایی کردن ابعاد فریزر ارزیابی شوند.
معیارهای موفقیت: تعریف پارامترهای انجماد شما
ایجاد توان عملیاتی پایه (کیلوگرم در ساعت)
برنامه ریزی دقیق ظرفیت با تعیین اهداف خروجی ساعتی شما شروع می شود. شما باید ظرفیت مورد نیاز را بر اساس جرم کل محصول در حال حرکت در تاسیسات محاسبه کنید. رویکرد فرمولی شامل تقسیم کل هدف تولید روزانه شما بر تعداد ساعات عملیاتی است. به این ترتیب کیلوگرم پایه شما در ساعت (کیلوگرم در ساعت) به دست می آید. تنها تکیه بر این رقم متوسط یک اشتباه مهندسی رایج است که منجر به تجهیزات کم اندازه می شود.
شما باید تعادل بار را در کل شیفت خود به دقت تجزیه و تحلیل کنید. اوج بارهای تولید اغلب به طور قابل توجهی از میانگین بارهای روزانه فراتر می رود. اگر یک مرکز 10000 کیلوگرم را در یک شیفت 10 ساعته پردازش کند، میانگین آن 1000 کیلوگرم در ساعت است. تحویل دستهای از خط پخت و پز ممکن است اوج بار را در پنجرههای خاص به 1800 کیلوگرم در ساعت برساند. شما باید سیستم را برای حداکثر توان مهندسی کنید. طراحی برای حداکثر ظرفیت از پشتیبان گیری تولید در کف کارخانه جلوگیری می کند. همچنین از چرخه مداوم کمپرسورهای تبرید در دورههای با حجم کمتر جلوگیری میکند که باعث کاهش طول عمر تجهیزات میشود.
محل استقرار قبل از فریزر را در نظر بگیرید. اگر فرآیند بالادستی شما محصول را در دسته های بزرگ هر 45 دقیقه تحویل می دهد، فریزر باید تمام بار حرارتی را فوراً جذب کند. شما نمی توانید آن بار را در طول یک ساعت میانگین بگیرید. کویلهای تبخیرکننده و فنها باید بهگونهای اندازه باشند که دفع گرمای فوری مورد نیاز هنگام ورود یک دسته تازه از محصول داغ به محفظه را انجام دهند.
ویژگی های حرارتی خاص محصول
بار تبرید کاملاً به ویژگی های حرارتی غذایی که در حال پردازش هستید بستگی دارد. شما باید ظرفیت گرمایی ویژه در بالا و زیر انجماد را محاسبه کنید. همچنین باید گرمای نهان انجماد و محتوای کل آب را در نظر بگیرید. دمای ورودی محصول و دمای خروجی هسته هدف، بار کلی تبرید را دیکته می کند. این بار معمولاً بر حسب کیلووات (کیلووات) یا تن تبرید (TR) بیان می شود.
الزامات سایزبندی بر اساس نوع محصول به شدت متفاوت است. اقلام ظریف و منجمد سریع مانند بستنی موچی به کنترل دما بسیار دقیق نیاز دارند. آنها برای جلوگیری از تشکیل کریستال یخ و حفظ بافت نیاز به جریان هوا با سرعت بالا دارند. محصولات متراکم مانند غذاهای دریایی منجمد بلوکی یا تکه های گوشت غلیظ به زمان بیشتری نیاز دارند. آنها برای منجمد کردن کامل هسته، پروفیل های استخراج گرمای نهان بالاتری را طلب می کنند.
نوع محصول
محتوای آب (%)
نقطه انجماد (درجه سانتیگراد)
گرمای نهان (کیلوژول بر کیلوگرم)
زمان سکونت معمولی
گوشت گاو (بدون چربی)
71%
-2.2
238
4-6 ساعت
طیور
74%
-2.8
247
3-5 ساعت
ماهی (سفید)
82%
-2.2
274
2-4 ساعت
خمیر نانوایی
40%
-3.5
134
45 - 90 دقیقه
شما باید ظرفیت کویل اواپراتور را متناسب با مشخصات دقیق محصول تنظیم کنید. سیستمی که برای خمیر نانوایی طراحی شده است، اگر برای انجماد بلوک های 25 کیلوگرمی ماهی تغییر کاربری دهد، به شدت شکست خواهد خورد. بار گرمای نهان ماهی بر کویل ها غلبه می کند و منجر به طولانی شدن زمان انجماد و فساد احتمالی می شود.
ابعاد چرخ دستی، دالی و سینی
ابعاد فیزیکی عروسک های شما مستقیماً بر نیازهای حجم داخلی تأثیر می گذارد. شما باید ارتفاع، عرض و عمق چرخ دستی ها را اندازه گیری کنید. فاصله سینی به همان اندازه مهم است. این ابعاد فیزیکی تعیین می کند که چه تعداد چرخ دستی می تواند در داخل محفظه عایق قرار گیرد. آنها همچنین کل زمان انجماد مورد نیاز برای دسته را تعیین می کنند.
چگالی بارگذاری سینی جریان هوا را محدود یا تسهیل می کند. سینی های محکم بسته بندی شده مقاومت را افزایش می دهند. نفوذپذیری بالا اجازه می دهد تا هوای سرد به طور موثر در لایه های محصول نفوذ کند. اگر فاصله سینی تا سینی خیلی باریک باشد، هوا مسیر کمترین مقاومت را پیدا می کند. این محصول را به طور کامل دور می زند و در بالای یا اطراف چرخ دستی جریان می یابد.
برای سرعت مطلوب هوا باید حداکثر ظرفیت سینی را با فاصله کافی متعادل کنید. ما حداقل فاصله 50 میلی متری بین بالای محصول و پایین سینی بالای آن را توصیه می کنیم. این تضمین می کند که حجم هوای کافی می تواند از سطح محصول عبور کند تا لایه مرزی حرارتی را بشکند و انتقال حرارت را تسریع کند.
محاسبه ردپای و ابعاد فیزیکی یک فریزر انفجاری تونل
طول مورد نیاز بر اساس تعداد چرخ دستی و زمان اقامت
محاسبه طول کل تونل به یک فرمول ردپای خطی ساده نیاز دارد. عمق واگن برقی را در هر زمان معین در تعداد چرخ دستی های مورد نیاز داخل تونل ضرب می کنید. تعداد چرخ دستی ها به زمان ماندگاری و نرخ تولید شما بستگی دارد. اگر فرآیند شما به دو ساعت زمان نیاز دارد و هر ده دقیقه یک واگن بارگیری می کنید، به فضایی برای دوازده چرخ دستی به طور همزمان نیاز دارید.
معیارهای اندازهگیری صنعت، مرجع فضایی مفیدی است. یک فریزر صنعتی معمولی سنگین که برای 15 تا 18 تن در روز طراحی شده است نیاز به ردپای قابل توجهی دارد. شما باید انتظار یک تونل عایق بندی شده با طول تقریبی 10 متر، عرض 4.8 متر و ارتفاع 3.5 متر را داشته باشید. این ابعاد شامل چرخ دستی ها، کویل های اواپراتور، فن ها و فاصله های داخلی لازم است.
همیشه یک بافر به محاسبات طول خود اضافه کنید. اگر ریاضی شما دقیقاً 10 چرخ دستی را دیکته می کند، تونل را برای 11 یا 12 اندازه بگیرید. اگر یک دسته به دلیل دمای ورودی بالاتر به زمان ماندگاری کمی نیاز دارد یا اگر نیاز به افزایش موقت سرعت تولید دارید، این انعطاف عملیاتی را فراهم می کند.
فاصله های عرض و ارتفاع برای جریان هوا بهینه
تلورانس های مهندسی بین چرخ دستی ها و دیواره های تونل عایق شده بسیار مهم است. برای جلوگیری از عبور هوا باید این فاصله ها را مشخص کنید. هوا به طور طبیعی مسیر کمترین مقاومت را طی می کند. اگر فضای خالی بیش از حد در اطراف چرخ دستی وجود داشته باشد، هوای سرد در اطراف محصول به جای آن جریان می یابد. این ناکارآمدی زمان انجماد را به شدت افزایش می دهد و انرژی فن را هدر می دهد.
فاصله بسیار کم جریان هوا را محدود می کند و فن ها را خفه می کند. تنظیمات کالسکه محکم بسته بندی شده باعث افزایش فشار استاتیک در داخل تونل می شود. فشار استاتیکی بالا نیاز به انتخاب تخصصی فن دارد. باید فن های محوری با فشار بالا را مشخص کنید که بتوانند هوا را از میان بارهای متراکم محصول بدون از دست دادن سرعت عبور دهند.
ابعاد دقیق بیرونی چرخ دستی های با بار کامل خود را اندازه گیری کنید.
عرض تونل را طوری طراحی کنید که اجازه ندهید بیش از 100 میلی متر فاصله در دو طرف ترن واگن نداشته باشد.
در صورتی که به دلیل محدودیتهای تأسیسات، فاصلههای وسیعتر اجتنابناپذیر است، بافلهای فیزیکی یا پردههای هوا را نصب کنید.
اطمینان حاصل کنید که ارتفاع سقف سیم پیچ های اواپراتور را در خود جای می دهد و در عین حال فضای کافی برای هوای برگشتی باقی می ماند.
ارزیابی قابلیت های توسعه مدولار
رشد تسهیلات نیازمند تجهیزات مقیاس پذیر است. سیستمهای ماژولار drag-thru dolly یک مزیت استراتژیک متمایز ارائه میدهند. آنها به شما امکان می دهند ظرفیت تولید را بدون تعویض کل سیستم افزایش دهید. شما می توانید برای مقیاس بندی مرحله ای از مرحله طراحی اولیه برنامه ریزی کنید و سرمایه اولیه خود را حفظ کنید.
ماژول های کارخانه از پیش مونتاژ شده را می توان بعداً به ردپای خطی اضافه کرد. شما به راحتی می توانید یک تونل 3 متری را به طول انجماد 6 متر یا 9+ متر گسترش دهید. این انبساط طول مدولار ظرفیت شما را دو یا سه برابر می کند. این باعث ایجاد حداقل اختلال در پاکت تاسیسات موجود می شود. شما از پروژه های ساختمانی بزرگ و از کار افتادن طولانی مدت تولید اجتناب می کنید.
هنگام تعیین یک سیستم مدولار، اطمینان حاصل کنید که لوله های تبرید و سربرگ های الکتریکی برای توسعه آینده اندازه هستند. نصب هدرهای بزرگ در ابتدا کمی بیشتر هزینه دارد، اما با اضافه کردن ماژول تونل بعدی در هزینه های مقاوم سازی هنگفت صرفه جویی می کند.
دینامیک جریان هوا و اندازه تبرید
اندازه کویل اواپراتور و قرار دادن فن
اجزای داخلی تونل عملکرد آن را دیکته می کند. شما باید مشخصات سازنده کویل های اواپراتور را به دقت ارزیابی کنید. فن های با راندمان بالا در داخل تونل عایق بندی شده باید با ظرفیت سیم پیچ مطابقت داشته باشد. ادغام کویل ها و فن ها تعیین می کند که چگونه گرما به طور موثر از منطقه محصول حذف می شود.
دستیابی به سرعت جریان هوا یکنواخت بسیار مهم است. شما به جریان هوای متقاطع افقی با سرعت بالا و یکنواخت در تمام سطوح سینی نیاز دارید. این امر باعث از بین رفتن جیب های حرارتی داخل تونل می شود. جریان هوای ثابت زمان انجماد یکنواخت را از سینی بالا تا سینی پایین تضمین می کند. جریان هوا ناهموار منجر به رد محصول و کیفیت ناسازگار می شود.
قرار دادن فن، الگوی جریان هوا را تعیین می کند. فن هایی که برای دمیدن مستقیم در محور کوتاه چرخ دستی ها قرار دارند بهترین نفوذ را فراهم می کنند. باید اطمینان حاصل کنید که فن ها فشار استاتیک کافی برای غلبه بر مقاومت سینی های بارگذاری شده ایجاد می کنند. درایوهای فرکانس متغیر (VFD) روی فن ها به شما این امکان را می دهد که جریان هوا را بر اساس محصول خاصی که یخ زده است تنظیم کنید.
چرخه های یخ زدایی و زمان تولید
عملکرد مداوم باعث ایجاد رطوبت می شود. از دست دادن رطوبت محصول و رطوبت محیط باعث تجمع یخ زدگی روی کویل های اواپراتور می شود. این یخبندان به عنوان یک عایق عمل می کند. ظرفیت خنک کنندگی کویل ها را کاهش می دهد و جریان هوا را محدود می کند. برای حفظ کارایی باید استراتژی های مدیریت رطوبت موثر را اجرا کنید.
شما باید سیستم های یخ زدایی مختلف را با هم مقایسه کنید تا زمان تولید را حفظ کنید. گزینه های یخ زدایی مداوم، یخ زدایی متوالی، و سیستم های یخ زدایی گاز داغ همگی نیازهای عملیاتی متفاوتی را برآورده می کنند. یخ زدایی گاز داغ برای راه اندازی های مبتنی بر واگن برقی بسیار کارآمد است. به سرعت یخهای سیمپیچها را ذوب میکند و به سیستم اجازه میدهد تا به سرعت به حداکثر ظرفیت انجماد بازگردد.
نوع یخ زدایی
سرعت
بهره وری انرژی
بهترین برنامه
یخ زدایی الکتریکی
کند
کم
عملیات دسته ای کوچک
یخ زدایی گاز داغ
سریع
بالا
تونل های صنعتی بزرگ
یخ زدایی آب
متوسط
متوسط
امکانات با آب فراوان
یخ زدایی متوالی
مستمر
بالا
تولید مداوم 24 ساعته
اگر تاسیسات شما 24/7 کار می کند، یخ زدایی متوالی اجباری است. این شامل تقسیم کویل های اواپراتور به چند بخش است. یک بخش یخ زدایی می کند در حالی که بقیه به یخ زدن محصول ادامه می دهند. این از نیاز به بستن کل تونل برای چرخه یخ زدایی جلوگیری می کند.
تطبیق رک کمپرسور
اجزای داخلی باید بدون نقص با کارخانه تبرید خارجی ارتباط برقرار کنند. شما باید ظرفیت اواپراتور داخلی تونل بلاست فریزر را با قفسه کمپرسور خارجی مطابقت دهید. کوپلینگ بار حرارتی تضمین می کند که کمپرسورها می توانند گرمای استخراج شده توسط اواپراتورها را بدون افت فشار مکش تحمل کنند.
سیستم باید برای مدیریت بار اوج مهندسی شود. بلافاصله پس از غلتیدن چرخ دستیهای گرم یا دمای محیط به داخل تونل، بار پایینکشی عظیم رخ میدهد. قفسه کمپرسور باید ظرفیت جذب این گرمای ناگهانی را داشته باشد. اگر کمپرسورها کمتر از اندازه باشند، دمای تونل افزایش مییابد و پروفیل انجماد را از بین میبرد و احتمالاً مقررات ایمنی مواد غذایی را نقض میکند.
توصیه می کنیم از قفسه های چند کمپرسور با کنترل ظرفیت استفاده کنید. این به سیستم اجازه می دهد تا 100% ظرفیت را در زمان اوج بارگذاری افزایش دهد و در طول دوره های نگهداری پایین بیاید. این خروجی تبرید را با بار حرارتی واقعی مطابقت میدهد و در مصرف انرژی صرفهجویی میکند.
ترولی در مقابل نقاله در مقابل پیکربندی مارپیچی
زمان انتخاب تونل Drag-Thru Dolly
خطوط تولید مختلف نیاز به فناوری های انجماد متفاوتی دارند. سیستم های مبتنی بر چرخ دستی در موارد استفاده خاص از تسمه های پیوسته بهتر عمل می کنند. آنها انعطاف پذیری بی نظیری را برای اندازه های محصول متغیر ارائه می دهند. محصولات شکننده مانند بستنی موچی از محیط استراحت پایدار یک سینی بهره می برند. امکانات چند SKU برای تعویض سریع محصولات بدون تنظیم سرعت تسمه یا پاک کردن کل خط، به چرخ دستی ها متکی هستند.
تونلهای Drag-thru dolly در جریانهای کاری ترکیبی پیوسته دستهای برتر هستند. آنها شکاف بین سلول های انفجار دسته ای ساکن و خطوط نقاله کاملاً پیوسته را پر می کنند. می توانید چرخ دستی ها را به طور مداوم بارگیری کنید و آنها را با سرعت کنترل شده از طریق تونل فشار دهید. این توان عملیاتی بالای یک سیستم پیوسته را با انعطاف پذیری یک فرآیند دسته ای فراهم می کند.
اگر تأسیسات شما قبلاً از جریان کار مبتنی بر قفسه برای پخت و پز یا خنک کردن استفاده می کند، یک تونل چرخ دستی به طور یکپارچه ادغام می شود. شما به سادگی قفسه های موجود را مستقیماً در فریزر قرار می دهید. این کار کار مورد نیاز برای انتقال محصول از قفسه ها به تسمه نقاله را حذف می کند.
فضا، مخارج سرمایه (CapEx)، و مبادلات تعمیر و نگهداری
انتخاب تجهیزات شامل مبادلات مالی و مکانی قابل توجهی است. شما باید ردپای خطی فریزر تونل انفجار هوا را با ردپای عمودی فریزر مارپیچ مقایسه کنید. فریزرهای مارپیچ از فضای عمودی استفاده می کنند و آنها را برای تاسیساتی با پلان های کوچک اما سقف های بلند مناسب می کند. فریزرهای تونلی به ردپای خطی و طولانیتری نیاز دارند.
تجزیه و تحلیل کامل هزینه و فایده مزایای متمایز را برای سیستمهای کششی نشان میدهد. آنها CapEx اولیه کمتری را در مقایسه با سیستم های مارپیچی پیچیده ارائه می دهند. مهندسی مکانیک سادهتر است و به جای تسمههای پیچیده پیچیده، به چرخ دستیها متکی است. این سادگی منجر به کاهش قابل توجه هزینه های نگهداری در طول عمر تجهیزات می شود.
فریزرهای اسپیرال به روانکاری مداوم، کشش تسمه و پرسنل تعمیر و نگهداری تخصصی نیاز دارند. یک تونل واگن برقی دارای قطعات متحرک بسیار کمی در داخل منطقه انجماد است. تعمیر و نگهداری اولیه شامل بازرسی فن ها و تمیز کردن کویل های اواپراتور است. این به شدت هزینه های عملیاتی شما را کاهش می دهد.
خطرات پیاده سازی و کاهش در اندازه
دست کم گرفتن اوج بارهای فصلی
طراحی یک سیستم کاملاً برای تولید متوسط یک قمار خطرناک است. شما باید خطر دست کم گرفتن اوج بارهای فصلی را برطرف کنید. بسیاری از غذاسازها در طول تعطیلات یا فصول برداشت افزایش حجم زیادی را تجربه می کنند. اگر فریزر شما نتواند این قله ها را تحمل کند، محصول ارزشمند خود را از دست خواهید داد و ضرب الاجل های حساس تحویل را از دست خواهید داد.
توصیه می کنیم یک بافر ایمنی 15 تا 20 درصدی را به کل ظرفیت تبرید خود اضافه کنید. این منطقه حائل افزایش تولید فصلی را بدون زحمت کنترل می کند. همچنین تغییرات دمای مواد خام را در طول ماه های گرم تابستان که محصول گرمتر از حد معمول وارد کارخانه می شود را در خود جای می دهد. علاوه بر این، فضای تنفسی را برای افزودن خط تولید آینده بدون نیاز به ارتقاء فوری تجهیزات فراهم می کند.
این بافر ایمنی همچنین باعث کاهش اجتناب ناپذیر عملکرد تجهیزات در طول زمان می شود. با پیر شدن سیم پیچ ها و ایجاد یخ زدگی جزئی بین چرخه های یخ زدایی، سیستم درصد کمی از کارایی خود را از دست می دهد. بافر تضمین می کند که شما همچنان به اهداف انجماد خود دست یابید حتی زمانی که تجهیزات در شرایط اوج مطلق کار نمی کنند.
یکپارچه سازی تسهیلات و محدودیت های ساختاری
تاسیسات صنعتی سنگین نیازمند بررسی دقیق زیرساخت ها هستند. قبل از نصب یک محفظه عایق عظیم، باید محدودیت های ساختاری تأسیسات خود را ارزیابی کنید. تهویه زیر کف و گرمایش از کف الزامات حیاتی هستند. آنها از یخ زدگی جلوگیری می کنند، زمانی که زمین زیر فریزر یخ می زند و منبسط می شود و دال بتنی را از بین می برد و یکپارچگی ساختاری ساختمان را به خطر می اندازد.
زهکشی و تاسیسات نیاز به برنامه ریزی دقیق دارد. شما باید از زهکشی کف کافی برای مدیریت آب ذوب یخ زدایی اطمینان حاصل کنید. خدمات الکتریکی باید برای راه اندازی فن های اواپراتور با کشش بالا و سیستم های کمپرسور خارجی کافی باشد. ارتقای توان تاسیسات پس از رسیدن تجهیزات یک خطای پرهزینه و زمان بر است.
اگر قصد دارید قفسه کمپرسور یا کندانسور را بالای فریزر نصب کنید، ساختار سقف خود را بررسی کنید. کار فولادی باید وزن و ارتعاش قابل توجه کارخانه تبرید را تحمل کند. در اوایل مرحله برنامه ریزی با یک مهندس سازه مشورت کنید تا از تعمیرات پرهزینه جلوگیری کنید.
اختلال در نصب و تست کارخانه
مونتاژ در محل خطرات عملیاتی قابل توجهی دارد. تاسیسات 'چوبی ساخته شده' به پیمانکاران نیاز دارند که محفظه عایق بندی شده را بسازند و یخچال را در کف کارخانه شما لوله کنند. این فرآیند باعث توقف طولانی مدت میدان می شود. خطوط تولید موجود شما را مختل می کند و خطر خطاهای ساخت، نشت و آلودگی را در محل ایجاد می کند.
مشخص کردن ماژول های از پیش مونتاژ شده یک مزیت بزرگ ارائه می دهد. شما باید واحدهایی را تهیه کنید که به طور کامل از پیش مونتاژ شده، لوله کشی شده، سیم کشی شده و قبل از حمل و نقل آزمایش شده باشند. این رویکرد به طور چشمگیری زمان خرابی نصب در محل را کاهش می دهد. خطرات یکپارچه سازی را به حداقل می رساند و تضمین می کند که تجهیزات دقیقاً همانطور که از روز اول مشخص شده است عمل می کنند.
قبل از پذیرش تحویل، اسناد آزمایش کارخانه را درخواست کنید. سازنده باید داده هایی را ارائه دهد که ثابت کند سیستم به زمان های پایین کشیدن مورد نیاز دست یافته و دمای مورد نظر را تحت بار حفظ کرده است. این مستندات تضمین شما برای عملکرد سیستم در تاسیسات شما است.
نتیجه گیری
قبل از نهایی کردن مشخصات تجهیزات، یک ممیزی جامع از محل تاسیسات برای بررسی ظرفیت های الکتریکی و زهکشی انجام دهید.
آزمایشهای فیزیکی انجماد محصول را برای تعیین زمانهای ماندگاری دقیق برای SKUهای خاص خود اجرا کنید تا از کوچکتر شدن طول تونل جلوگیری کنید.
طرحبندی دقیق و نقشههای فنی را از فروشندگان فهرست کوتاه درخواست کنید تا تأیید کنید که تجهیزات با محدودیتهای تسهیلات شما مطابقت دارند.
اوج بارهای تولید خود را محاسبه کنید و یک بافر ایمنی 20 درصدی را به نیاز نهایی ظرفیت تبرید اضافه کنید.
با فروشنده خود از طریق آنها تماس بگیرید صفحه استعلام فریزر انفجار تونل برای درخواست محاسبات بار حرارتی سفارشی و مدلسازی جریان هوا.
سوالات متداول
س: چگونه ظرفیت تبرید یک فریزر انفجار تونل را محاسبه می کنید؟
پاسخ: شما بار حرارتی را با استفاده از نرخ جریان جرم محصول، گرمای ویژه بالای و زیر انجماد، گرمای نهان همجوشی و دلتای دما محاسبه میکنید. برای محاسبه جرم چرخ دستی، حرارت فن و تلفات انتقال دیوار باید یک حاشیه ایمنی 10-20٪ اضافه کنید.
س: زمان استاندارد انجماد در فریزر تونل انفجار هوا چقدر است؟
پاسخ: زمان های اقامت بسیار متفاوت است. اقلام کوچک و ظریف مانند بستنی موچی ممکن است 20 تا 45 دقیقه طول بکشد. کارتن های ضخیم و متراکم گوشت یا غذاهای دریایی ممکن است چندین ساعت طول بکشد. زمان دقیق به سرعت جریان هوا، چگالی محصول و فاصله سینی بستگی دارد.
س: آیا می توان فریزر انفجار تونل را پس از نصب گسترش داد؟
پاسخ: بله، مشروط بر اینکه یک طراحی ماژولار کشیدن از طریق انتخاب شده باشد. اپراتورها می توانند ماژول های تونل استاندارد شده را اضافه کنند که از 3 متر به 6 یا 9+ متر افزایش می یابد. این باعث افزایش توان عملیاتی بدون جایگزینی کل سیستم می شود.
س: یک فریزر تونلی ۱۵ تنی در روز به چه مقدار فضای کف نیاز دارد؟
پاسخ: یک بعد خط پایه واقعی تقریباً 10 متر طول در 4.8 متر عرض و 3.5 متر ارتفاع است. ابعاد دقیق به پیکربندی خاص واگن برقی شما و فاصله های داخلی مورد نیاز برای جریان هوای بهینه بستگی دارد.
س: تفاوت بین فریزر مارپیچ و فریزر تونلی چیست؟
پاسخ: فریزرهای مارپیچ از طراحی تسمه ای عمودی و پیوسته استفاده می کنند که باعث صرفه جویی در فضای کف می شود و آنها را برای خطوط تک محصولی با حجم بالا به بهترین شکل ممکن می سازد. فریزرهای انفجاری تونلی از طرحی خطی و پیوسته استفاده می کنند که به راحتی چرخ دستی ها و اندازه های بسیار متغیر محصول را در خود جای می دهد.
س: طراحی واگن برقی چگونه بر راندمان انجماد انفجار تأثیر می گذارد؟
A: مواد سینی، سطوح سوراخ، تراز چرخ دستی، و فاصله سینی عمودی به طور مستقیم بر سرعت حرکت هوا در سراسر محصول تاثیر می گذارد. طراحی مناسب تضمین می کند که هوای سرد به لایه های محصول نفوذ می کند و زمان یخ زدگی را کاهش می دهد و مصرف انرژی را کاهش می دهد.