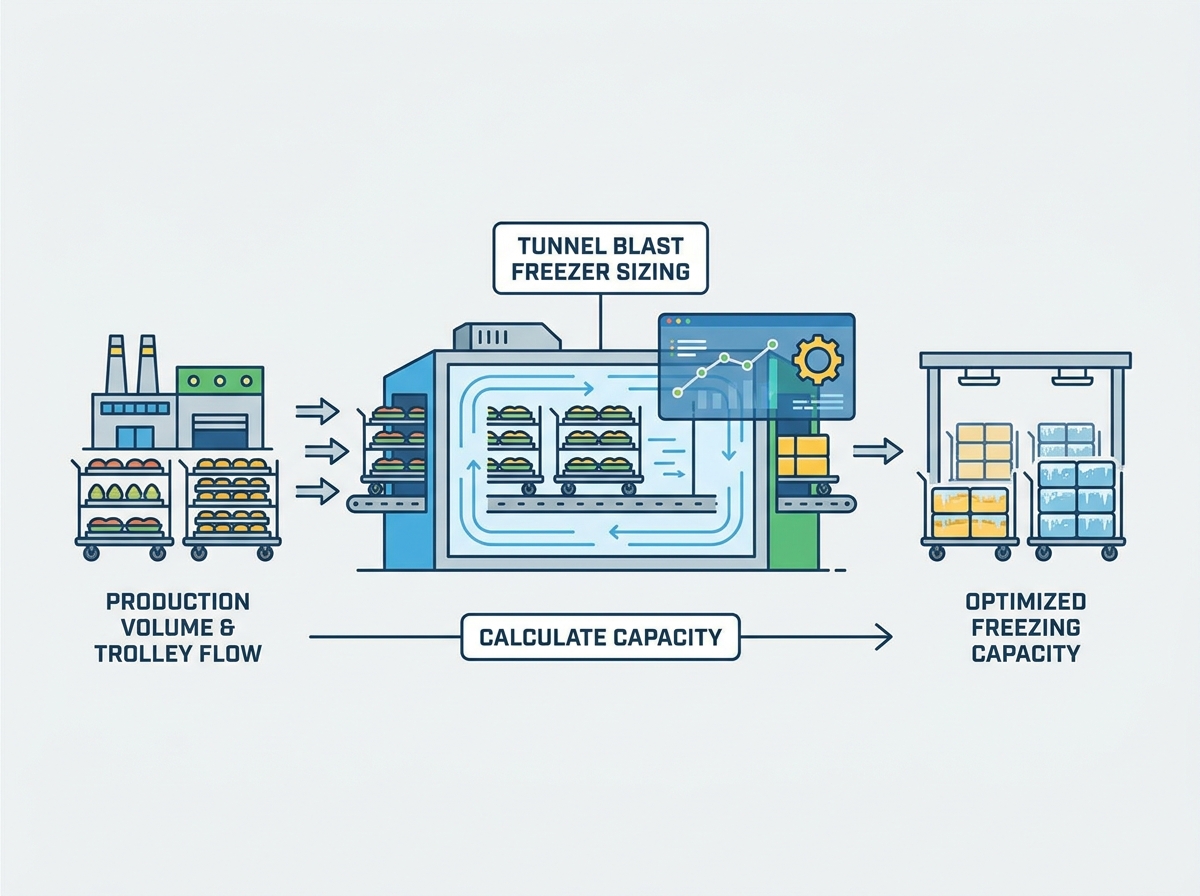
Forkert dimensionering af dit fryseudstyr medfører alvorlige operationelle og økonomiske risici. Underdimensionering skaber øjeblikkelige produktionsflaskehalse og kompromitterer fødevaresikkerheden ved at tillade bakterievækst under længere nedlukningstider. Overdimensionering fører til spildte kapitaludgifter og for stort energiforbrug, der dræner driftsbudgetterne. Standard køleberegnere fejler ofte for trolley-baserede systemer, fordi de antager ensartet produktfordeling. De tager simpelthen ikke højde for luftstrømsblokering, bakketæthed og den specifikke termiske dynamik ved batch-kontinuerlig behandling. Du har brug for en pålidelig, felttestet metode til at evaluere dine nøjagtige krav, før du træffer en større udstyrsbeslutning. Vi vil skitsere en omfattende ingeniørramme for nøjagtigt at bestemme den kapacitet, fodaftryk og tekniske specifikationer, der kræves, når vi evaluerer en tunnelblæsefryser til dit anlæg. Du vil lære, hvordan du tilpasser termisk matematik med fysiske faciliteters begrænsninger for at sikre optimal fryseydelse og eliminere produktionsflaskehalse.
Kapaciteten er dikteret af opholdstid: Sand gennemløb er en funktion af produktspecifik varme, ind-/udgangstemperaturer og den nødvendige opholdstid, ikke kun fysisk gulvplads.
Luftstrømsstyring er lig med effektivitet: Dimensionering skal tage højde for interne spillerum for at forhindre luftomløb omkring vogne, hvilket sikrer, at kold luft med høj hastighed presses *gennem* produktbakkerne.
Modularitet mindsker fremtidig risiko: Angivelse af en modulopbygget luftblæsningstunnelfryser giver mulighed for gradvis udvidelse (f.eks. udvidelse fra 3 meter til 9+ meter) uden at kræve en komplet systemudskiftning eller større anlægsnedlukninger.
Facilitetsbegrænsninger dikterer design: Gulvisolering, loftshøjde, dræning og tilgængelig strømforsyning er hårde begrænsninger, der skal evalueres, før fryserens dimensioner færdiggøres.
Succeskriterier: Definition af dine fryseparametre
Etablering af basisgennemløb (kg/time)
Nøjagtig kapacitetsplanlægning starter med at definere dine timeoutputmål. Du skal beregne den nødvendige kapacitet baseret på den samlede masse af produktet, der bevæger sig gennem anlægget. Den formeliske tilgang involverer at dividere dit samlede daglige produktionsmål med antallet af driftstimer. Dette giver dine baseline kilogram pr. time (kg/time). At stole udelukkende på dette gennemsnitlige tal er en almindelig teknisk fejl, der fører til underdimensioneret udstyr.
Du skal omhyggeligt analysere belastningsbalancering på tværs af hele dit skift. Spidsproduktionsbelastninger overstiger ofte den gennemsnitlige daglige belastning betydeligt. Hvis et anlæg behandler 10.000 kg over et 10-timers skift, er gennemsnittet 1.000 kg/time. Batchleverancer fra kogelinjen kan skubbe spidsbelastninger til 1.800 kg/time under bestemte vinduer. Du skal konstruere systemet til maksimal gennemstrømning. Design til spidskapacitet forhindrer produktionsbackup på fabriksgulvet. Det undgår også konstant kortslutning af kølekompressorerne i perioder med lavere volumen, hvilket forringer udstyrets levetid.
Overvej iscenesættelsesområdet før fryseren. Hvis din upstream-proces leverer produktet i store partier hvert 45. minut, skal fryseren absorbere hele den termiske belastning øjeblikkeligt. Du kan ikke gennemsnittet den belastning i løbet af timen. Fordamperspolerne og ventilatorerne skal være dimensioneret til at håndtere den øjeblikkelige varmeafvisning, der kræves, når en frisk batch varmt produkt kommer ind i kammeret.
Produktspecifikke termiske egenskaber
Kølebelastning afhænger helt af de termiske egenskaber for den mad, du behandler. Du skal beregne den specifikke varmekapacitet over og under frysepunktet. Du skal også tage højde for den latente varme fra frysning og det samlede vandindhold. Produktets indgangstemperatur og den ønskede kerneudgangstemperatur dikterer den samlede kølebelastning. Denne belastning er typisk udtrykt i kilowatt (kW) eller Tons of Refrigeration (TR).
Kravene til størrelse divergerer kraftigt baseret på produkttype. Delikate, hurtigfrysende genstande som mochi-is kræver hyperpræcis temperaturkontrol. De har brug for luftstrøm med høj overfladehastighed for at forhindre dannelse af iskrystal og bevare tekstur. Tætte produkter som blokfrosne skaldyr eller tykke kødudskæringer kræver længere opholdstid. De kræver højere latente varmeekstraktionsprofiler for at fryse kernen fuldstændigt.
Produkttype
Vandindhold (%)
Frysepunkt (°C)
Latent varme (kJ/kg)
Typisk opholdstid
Oksekød (magert)
71 %
-2.2
238
4-6 timer
Fjerkræ
74 %
-2.8
247
3-5 timer
Fisk (hvid)
82 %
-2.2
274
2 - 4 timer
Bageri Dej
40 %
-3.5
134
45 - 90 minutter
Du skal skræddersy fordamperbatteriets kapacitet til at matche disse nøjagtige produktprofiler. Et system designet til bagerdej vil fejle dybt, hvis det bruges igen til frysning af 25 kg blokke fisk. Fiskens latente varmebelastning vil overvælde spolerne, hvilket fører til forlængede frysetider og potentiel ødelæggelse.
Trolley, Dolly og Bakke Dimensioner
De fysiske dimensioner af dine dukker har direkte indflydelse på de interne volumenkrav. Du skal måle højde, bredde og dybde på vognene. Bakkeafstanden er lige så kritisk. Disse fysiske dimensioner dikterer, hvor mange vogne der kan passe inde i det isolerede kabinet. De bestemmer også den samlede frysetid, der kræves for partiet.
Bakkefyldningstæthed begrænser eller letter luftstrømmen. Tætpakkede bakker øger modstanden. Høj permeabilitet gør det muligt for kold luft at trænge effektivt ind i produktlagene. Hvis afstanden mellem bakke og bakke er for smal, vil luften finde den mindste modstands vej. Det vil omgå produktet helt og flyde over toppen eller rundt om siderne af vognen.
Du skal afbalancere maksimal bakkekapacitet med passende mellemrum for optimal lufthastighed. Vi anbefaler en afstand på minimum 50 mm mellem toppen af produktet og bunden af bakken over det. Dette sikrer, at tilstrækkelig luftvolumen kan passere over produktoverfladen for at bryde det termiske grænselag og accelerere varmeoverførslen.
Beregning af fodaftryk og fysiske dimensioner af en tunnelblæstfryser
Længdekrav baseret på trolleytælling og opholdstid
Beregning af den samlede tunnellængde kræver en ligetil lineær fodaftryksformel. Du gange vognens dybde med antallet af vogne, der kræves inde i tunnelen på et givet tidspunkt. Antallet af vogne afhænger af din målopholdstid og produktionshastighed. Hvis din proces kræver to timers opholdstid, og du læsser en vogn hvert tiende minut, har du brug for plads til 12 vogne samtidigt.
Branchestørrelsesbenchmarks giver en nyttig rumlig reference. En typisk kraftig industriel blæsefryser designet til 15 til 18 tons pr. dag kræver et betydeligt fodaftryk. Du skal forvente et isoleret tunnelaftryk på cirka 10 meter i længden, 4,8 meter i bredden og 3,5 meter i højden. Disse dimensioner rummer vogne, fordamper-spoler, ventilatorer og nødvendige interne frirum.
Tilføj altid en buffer til dine længdeberegninger. Hvis din matematik dikterer præcis 10 vogne, skal du dimensionere tunnelen til 11 eller 12. Dette giver driftsfleksibilitet, hvis en batch kræver lidt længere opholdstid på grund af højere indgangstemperaturer, eller hvis du midlertidigt skal øge produktionshastigheden.
Bredde og højde frirum for optimal luftstrøm
Tekniske tolerancer mellem vognene og de isolerede tunnelvægge er kritiske. Du skal definere disse afstande for at forhindre luftbypass. Luft tager naturligvis mindst modstands vej. Hvis der er for meget plads omkring vognen, vil kold luft strømme rundt om produktet i stedet for gennem det. Denne ineffektivitet øger frysetiden drastisk og spilder blæserenergi.
For lidt frigang begrænser luftstrømmen og kvæler ventilatorerne. Tætpakkede trolleykonfigurationer øger det statiske tryk i tunnelen. Højt statisk tryk kræver specialiseret blæservalg. Du skal specificere højtryks aksiale ventilatorer, der er i stand til at skubbe luft gennem tætte produktbelastninger uden at miste hastighed.
Mål de nøjagtige udvendige mål på dine fuldt læssede vogne.
Design tunnelbredden, så den ikke giver mere end 100 mm frigang på hver side af trolleytoget.
Installer fysiske bafler eller luftgardiner, hvis større afstande er uundgåelige på grund af faciliteternes begrænsninger.
Sørg for, at loftshøjden passer til fordamperspolerne, samtidig med at der efterlades nok plenumsplads til returluft.
Evaluering af modulære udvidelsesmuligheder
Facilitetsvækst kræver skalerbart udstyr. Modulære træk-thru dolly-systemer tilbyder en klar strategisk fordel. De giver dig mulighed for at øge produktionskapaciteten uden at udskifte hele systemet. Du kan planlægge trinvis skalering fra den indledende designfase, hvilket bevarer din startkapitalinvestering.
Formonterede fabriksmoduler kan tilføjes til det lineære fodaftryk senere. Du kan nemt udvide en 3 meter tunnel til en fryselængde på 6 meter eller 9+ meter. Denne modulære længdeudvidelse fordobler eller tredobler din kapacitet. Det forårsager minimal forstyrrelse af den eksisterende facilitets konvolut. Du undgår større byggeprojekter og forlænget produktionsnedetid.
Når du specificerer et modulært system, skal du sikre dig, at kølerør og elektriske samlerør er dimensioneret til den fremtidige udvidelse. Installation af overdimensionerede skæreborde koster i starten lidt mere, men sparer massive eftermonteringsudgifter, når du tilføjer det næste tunnelmodul.
Luftstrømsdynamik og kølestørrelse
Dimensionering af fordamperspole og ventilatorplacering
De interne komponenter i tunnelen dikterer dens ydeevne. Du skal omhyggeligt vurdere fabrikantens specifikationer for fordamperspoler. Højeffektive ventilatorer anbragt i den isolerede tunnel skal matche spolekapaciteten. Integrationen af spoler og ventilatorer bestemmer, hvor effektivt varme fjernes fra produktzonen.
At opnå ensartet luftstrømshastighed er altafgørende. Du har brug for højhastigheds, ensartet vandret tværstrømsluftstrøm på tværs af alle bakkeniveauer. Dette eliminerer termiske lommer inde i tunnelen. Ensartet luftstrøm sikrer ensartede frysetider fra den øverste bakke og ned til den nederste bakke. Ujævn luftstrøm fører til afvist produkt og inkonsekvent kvalitet.
Ventilatorplaceringen dikterer luftstrømsmønsteret. Ventilatorer placeret til at blæse direkte hen over vognens korte akse giver den bedste indtrængning. Du skal sikre dig, at ventilatorerne genererer nok statisk tryk til at overvinde modstanden fra de fyldte bakker. Variable frequency drives (VFD'er) på ventilatorerne giver dig mulighed for at justere luftstrømmen baseret på det specifikke produkt, der fryses.
Afrimningscyklusser og produktionsoppetid
Kontinuerlig drift genererer fugt. Produktets fugttab og den omgivende luftfugtighed forårsager frostophobning på fordamperspoler. Denne frost fungerer som en isolator. Det reducerer spolernes kølekapacitet og begrænser luftstrømmen. Du skal implementere effektive fugtstyringsstrategier for at opretholde effektiviteten.
Du skal sammenligne forskellige afrimningssystemer for at opretholde produktionens oppetid. Kontinuerlige afrimningsmuligheder, sekventiel afrimning og varmgasafrimningssystemer tjener alle forskellige operationelle behov. Varmgasafrimning er yderst effektiv til trolley-baserede opsætninger. Det smelter hurtigt frost fra spolerne, hvilket gør det muligt for systemet hurtigt at vende tilbage til maksimal frysekapacitet.
Afrimningstype
Hastighed
Energieffektivitet
Bedste applikation
Elektrisk afrimning
Langsom
Lav
Små batch-operationer
Varmgasafrimning
Hurtig
Høj
Store industrielle tunneler
Vandafrimning
Medium
Medium
Faciliteter med rigeligt vand
Sekventiel afrimning
Sammenhængende
Høj
24/7 kontinuerlig produktion
Hvis dit anlæg kører 24/7, er sekventiel afrimning obligatorisk. Dette involverer opdeling af fordamperspolerne i flere sektioner. En sektion afrimer, mens de andre fortsætter med at fryse produktet. Dette forhindrer behovet for at lukke hele tunnelen ned for en afrimningscyklus.
Matchende kompressorstativ
De interne komponenter skal kommunikere fejlfrit med det eksterne køleanlæg. Du skal matche tunnelblæsefryserens interne fordamperkapacitet med det eksterne kompressorstativ. Termisk belastningskobling sikrer, at kompressorerne kan håndtere den varme, som udvindes af fordamperne, uden at sugetrykket falder.
Systemet skal være konstrueret til spidsbelastningshåndtering. En massiv pull-down belastning opstår umiddelbart efter, at vogne med varme eller omgivende temperatur ruller ind i tunnelen. Kompressorstativet skal have kapacitet til at absorbere denne pludselige varmespids. Hvis kompressorerne er underdimensionerede, vil tunneltemperaturen stige, hvilket ødelægger fryseprofilen og potentielt overtræder fødevaresikkerhedsreglerne.
Vi anbefaler at bruge multi-kompressorstativer med kapacitetskontrol. Dette gør det muligt for systemet at rampe op til 100 % kapacitet under spidsbelastning og trappe ned under holdeperioder. Dette matcher køleeffekten til den faktiske termiske belastning, hvilket sparer betydelig energi.
Trolley vs. Conveyor vs. Spiralkonfigurationer
Hvornår skal man vælge en Drag-Thru Dolly Tunnel
Forskellige produktionslinjer kræver forskellige fryseteknologier. Trolley-baserede systemer udkonkurrerer kontinuerlige bælter i specifikke tilfælde. De tilbyder uovertruffen fleksibilitet til variable produktstørrelser. Skrøbelige produkter som mochi-is nyder godt af det stabile hvilemiljø i en bakke. Multi-SKU faciliteter er afhængige af trolleys til at skifte produkter hurtigt uden at justere båndhastigheder eller rydde hele linjen.
Drag-thru dolly-tunneler udmærker sig i batch-kontinuerlige hybride arbejdsgange. De bygger bro mellem statiske batchblæsningsceller og fuldt kontinuerlige transportbånd. Du kan læsse vogne kontinuerligt og skubbe dem gennem tunnelen i et kontrolleret tempo. Dette giver den høje gennemstrømning af et kontinuerligt system med fleksibiliteten i en batchproces.
Hvis dit anlæg allerede bruger rack-baserede arbejdsgange til madlavning eller afkøling, integreres en trolley-tunnel problemfrit. Du ruller blot de eksisterende stativer direkte ind i fryseren. Dette eliminerer det arbejde, der kræves for at overføre produkt fra stativer til et transportbånd.
Plads, kapitaludgifter (CapEx) og vedligeholdelsesafvejninger
Udvalg af udstyr involverer betydelige økonomiske og rumlige afvejninger. Du skal sammenligne det lineære fodaftryk af en luftblæsningstunnelfryser med det lodrette fodaftryk af en spiralfryser. Spiralfrysere udnytter lodret plads, hvilket gør dem velegnede til faciliteter med små grundplaner, men højt til loftet. Tunnelfrysere kræver et længere, lineært fodaftryk.
En grundig cost-benefit-analyse afslører klare fordele for træk-thru-systemer. De tilbyder lavere initial CapEx sammenlignet med komplekse spiralsystemer. Den mekaniske konstruktion er enklere, idet den er afhængig af vogne frem for komplekse spændte remme. Denne enkelhed resulterer i væsentligt lavere vedligeholdelsesomkostninger over udstyrets levetid.
Spiralfrysere kræver konstant smøring, remspænding og specialiseret vedligeholdelsespersonale. En trolleytunnel har meget få bevægelige dele inde i frysezonen. Den primære vedligeholdelse involverer inspektion af ventilatorerne og rengøring af fordamperspolerne. Dette reducerer dine løbende driftsudgifter drastisk.
Implementeringsrisici og reduktion i dimensionering
Undervurderer højsæsonbelastninger
At designe et system udelukkende til gennemsnitlig produktion er et farligt satsning. Du skal forholde dig til risikoen for at undervurdere højsæsonbelastninger. Mange foodprocessorer oplever massive volumenspidser under ferier eller høstsæsoner. Hvis din fryser ikke kan klare disse toppe, vil du miste værdifulde produkter og gå glip af kritiske leveringsfrister.
Vi anbefaler at tilføje en 15 til 20 procent sikkerhedsbuffer til din samlede kølekapacitet. Denne bufferzone håndterer sæsonbestemte produktionsspidser ubesværet. Det tilgodeser også temperaturvariationer i råvarer i varme sommermåneder, når produktet kommer ind i anlægget varmere end normalt. Desuden giver det pusterum til fremtidige produktlinjetilføjelser uden at kræve øjeblikkelige udstyrsopgraderinger.
Denne sikkerhedsbuffer står også for den uundgåelige forringelse af udstyrets ydeevne over tid. Da spolerne ældes, og der opbygges mindre frost mellem afrimningscyklusser, mister systemet en lille procentdel af sin effektivitet. Bufferen sikrer, at du stadig opfylder dine frysemål, selv når udstyret ikke kører i absolut toptilstand.
Facilitetsintegration og strukturelle grænser
Tunge industrielle installationer kræver strenge infrastrukturtjek. Du skal evaluere dit anlægs strukturelle grænser, før du installerer et massivt isoleret kabinet. Undergulvsventilation og gulvvarme er kritiske krav. De forhindrer frosthævninger, som opstår, når jorden under fryseren fryser og udvider sig, ødelægger betonpladen og kompromitterer bygningens strukturelle integritet.
Dræning og forsyninger kræver omhyggelig planlægning. Du skal sikre tilstrækkelig gulvafløb til at håndtere afrimningssmeltevand. Den elektriske service skal være tilstrækkelig til at drive højtrækkende fordamperventilatorer og de eksterne kompressorsystemer. Opgradering af anlæggets strøm, efter at udstyret ankommer, er en dyr og tidskrævende fejl.
Tjek din tagkonstruktion, hvis du planlægger at montere kompressorstativet eller kondensatorerne over fryseren. Stålværket skal understøtte køleanlæggets betydelige vægt og vibrationer. Rådfør dig med en bygningsingeniør tidligt i planlægningsfasen for at undgå kostbare eftermonteringer.
Installationsafbrydelse og fabrikstest
Montering på stedet indebærer betydelige operationelle risici. 'pindbyggede' installationer kræver, at entreprenører bygger det isolerede kabinet og rører kølingen på dit fabriksgulv. Denne proces forårsager længere nedetid i marken. Det forstyrrer dine eksisterende produktionslinjer og introducerer risikoen for fabrikationsfejl, lækager og kontaminering på stedet.
At specificere færdigmonterede moduler giver en enorm fordel. Du bør købe enheder, der er fuldt færdigmonterede, tilsluttet, ledningsført og fabrikstestet før forsendelse. Denne tilgang reducerer nedetiden for installation på stedet dramatisk. Det minimerer integrationsrisici og sikrer, at udstyret fungerer nøjagtigt som specificeret fra dag ét.
Anmod om fabrikstestdokumentation, før du accepterer levering. Producenten skal levere data, der beviser, at systemet har opnået de nødvendige nedlukningstider og opretholdt måltemperaturerne under belastning. Denne dokumentation er din garanti for, at systemet vil fungere i dit anlæg.
Konklusion
Udfør en omfattende forsyningsaudit for at verificere elektriske og dræningskapaciteter, før du færdiggør udstyrsspecifikationerne.
Kør fysiske produktfrysningstest for at bestemme nøjagtige opholdstider for dine specifikke SKU'er for at undgå underdimensionering af tunnellængden.
Anmod om detaljeret layout og tekniske tegninger fra udvalgte leverandører for at bekræfte, at udstyret passer inden for dine faciliteters begrænsninger.
Beregn dine maksimale produktionsbelastninger og tilføj en 20 procent sikkerhedsbuffer til de endelige krav til kølekapacitet.
Kontakt din leverandør gennem deres tunnelblæst fryser forespørgselsside for at kræve tilpassede varmebelastningsberegninger og luftstrømsmodellering.
FAQ
Q: Hvordan beregner man kølekapaciteten for en tunnelblæsefryser?
A: Du beregner den termiske belastning ved at bruge produktets massestrømningshastighed, specifik varme over og under frysepunktet, latent smeltevarme og temperaturdelta. Du skal tilføje en 10-20 % sikkerhedsmargin for at tage højde for trolleymasse, blæservarme og vægtransmissionstab.
Q: Hvad er standardfrysetiden i en luftblæsningstunnelfryser?
A: Opholdstiderne varierer meget. Små, delikate ting som mochi-is kan tage 20 til 45 minutter. Tykke, tætte kød- eller skaldyrskartoner kan tage flere timer. Den nøjagtige tid afhænger af luftstrømningshastighed, produkttæthed og bakkeafstand.
Q: Kan en tunnelblæsefryser udvides efter installation?
A: Ja, forudsat at et modulært træk-thru-design er valgt. Operatører kan tilføje standardiserede tunnelmoduler, der udvides fra 3 meter til 6 eller 9+ meter. Dette øger gennemløbet uden at erstatte hele systemet.
Q: Hvor meget gulvplads kræver en 15-tons tunnelfryser om dagen?
A: En realistisk basislinjedimension er cirka 10 meter i længden gange 4,8 meter i bredden og 3,5 meter i højden. De nøjagtige dimensioner afhænger af din specifikke trolleykonfiguration og de indvendige afstande, der kræves for optimal luftstrøm.
Q: Hvad er forskellen mellem en spiralfryser og en tunnelfryser?
A: Spiralfrysere bruger et lodret, kontinuerligt bæltedesign, der sparer gulvplads, hvilket gør dem bedst til højvolumen, enkeltproduktlinjer. Tunnelblæsefrysere bruger et lineært, batch-kontinuerligt layout, der nemt kan rumme vogne og meget varierende produktstørrelser.
Spørgsmål: Hvordan påvirker trolley-design effektiviteten ved blæstfrysning?
A: Bakkemateriale, perforeringsniveauer, trolleyjustering og lodret bakkeafstand påvirker direkte lufthastigheden, der bevæger sig hen over produktet. Korrekt design sikrer, at kold luft trænger ind i produktlagene, hvilket reducerer frysetider og sænker energiforbruget.