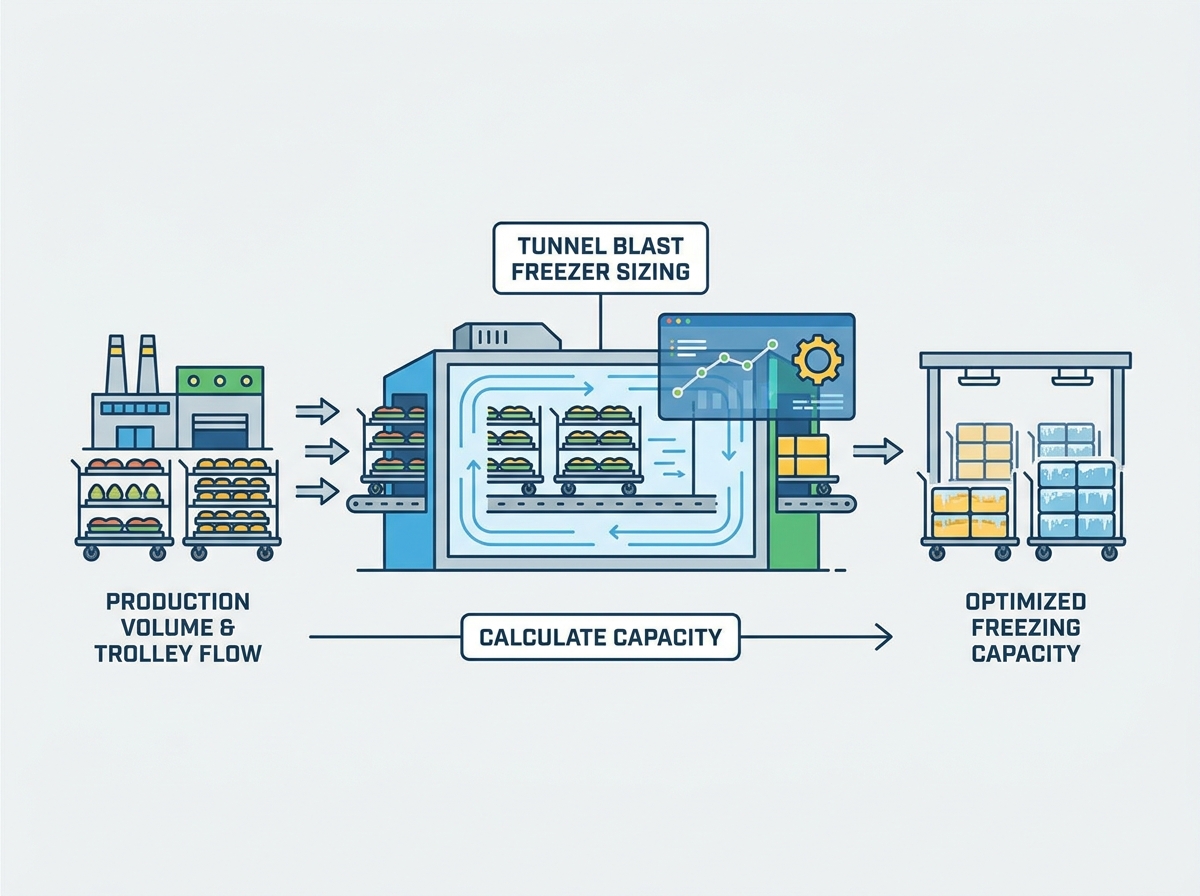
Cómo dimensionar un congelador de túnel para la producción de alimentos con carritos
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-24 Origen: Sitio
Dimensionar incorrectamente su equipo de congelación conlleva graves riesgos operativos y financieros. El tamaño insuficiente crea cuellos de botella inmediatos en la producción y compromete la seguridad alimentaria al permitir el crecimiento bacteriano durante tiempos prolongados de extracción. El sobredimensionamiento conduce a gastos de capital desperdiciados y a un consumo excesivo de energía que agota los presupuestos operativos. Las calculadoras de refrigeración estándar a menudo fallan en los sistemas basados en carros porque suponen una distribución uniforme del producto. Simplemente no tienen en cuenta el bloqueo del flujo de aire, la densidad de la bandeja ni la dinámica térmica específica del procesamiento continuo por lotes. Necesita un método confiable y probado en campo para evaluar sus requisitos exactos antes de tomar una decisión importante sobre el equipo. Delinearemos un marco de ingeniería integral para determinar con precisión la capacidad, el espacio y las especificaciones técnicas requeridas al evaluar un congelador rápido de túnel para sus instalaciones. Aprenderá cómo alinear las matemáticas térmicas con las limitaciones físicas de las instalaciones para garantizar un rendimiento de congelación óptimo y eliminar los cuellos de botella en la producción.
La capacidad está dictada por el tiempo de permanencia: el rendimiento real es una función del calor específico del producto, las temperaturas de entrada/salida y el tiempo de permanencia requerido, no solo el espacio físico.
La gestión del flujo de aire equivale a eficiencia: el tamaño debe tener en cuenta los espacios internos para evitar el paso del aire alrededor de los carros, lo que garantiza que el aire frío a alta velocidad sea forzado *a través* de las bandejas del producto.
La modularidad mitiga el riesgo futuro: la especificación de un congelador de túnel de aire modular permite una expansión gradual (por ejemplo, de 3 metros a más de 9 metros) sin requerir un reemplazo completo del sistema ni cierres importantes de las instalaciones.
Las limitaciones de las instalaciones dictan el diseño: el aislamiento del piso, la altura del techo, el drenaje y el suministro de energía disponible son limitaciones estrictas que deben evaluarse antes de finalizar las dimensiones del congelador.
Criterios de éxito: definición de sus parámetros de congelación
Establecimiento del rendimiento de referencia (kg/h)
La planificación precisa de la capacidad comienza con la definición de sus objetivos de producción por hora. Debe calcular la capacidad requerida en función de la masa total de producto que se mueve por las instalaciones. El enfoque formulado implica dividir su objetivo de producción diaria total por la cantidad de horas operativas. Esto produce sus kilogramos por hora (kg/hr) de referencia. Depender únicamente de esta cifra promedio es un error de ingeniería común que conduce a equipos de tamaño insuficiente.
Debe analizar cuidadosamente el equilibrio de carga durante todo su turno. Las cargas máximas de producción a menudo superan significativamente las cargas diarias promedio. Si una instalación procesa 10.000 kg en un turno de 10 horas, el promedio es 1.000 kg/h. Las entregas de lotes desde la línea de cocción podrían llevar las cargas máximas a 1.800 kg/h durante períodos específicos. Debe diseñar el sistema para obtener el máximo rendimiento. Diseñar para la capacidad máxima evita los retrasos en la producción en la fábrica. También evita ciclos cortos constantes de los compresores de refrigeración durante períodos de menor volumen, lo que degrada la vida útil del equipo.
Considere el área de preparación antes del congelador. Si su proceso previo entrega producto en grandes lotes cada 45 minutos, el congelador debe absorber toda esa carga térmica al instante. No se puede promediar esa carga a lo largo de una hora. Los serpentines y ventiladores del evaporador deben tener el tamaño adecuado para manejar el rechazo inmediato de calor requerido cuando un nuevo lote de producto caliente ingresa a la cámara.
Características térmicas específicas del producto
La carga de refrigeración depende completamente de las características térmicas de los alimentos que está procesando. Debe calcular la capacidad calorífica específica por encima y por debajo del punto de congelación. También es necesario tener en cuenta el calor latente de congelación y el contenido total de agua. La temperatura de entrada del producto y la temperatura de salida del núcleo objetivo dictan la carga de refrigeración general. Esta carga normalmente se expresa en kilovatios (kW) o toneladas de refrigeración (TR).
Los requisitos de tamaño difieren marcadamente según el tipo de producto. Los productos delicados y de congelación rápida, como el helado de mochi, requieren un control de temperatura muy preciso. Necesitan un flujo de aire de alta velocidad superficial para evitar la formación de cristales de hielo y mantener la textura. Los productos densos, como los mariscos congelados en bloque o los cortes de carne gruesos, requieren tiempos de permanencia más prolongados. Exigen perfiles de extracción de calor latente más altos para congelar el núcleo por completo.
Tipo de producto
Contenido de agua (%)
Punto de congelación (°C)
Calor latente (kJ/kg)
Tiempo de permanencia típico
Carne de res (magra)
71%
-2.2
238
4 - 6 horas
Aves de corral
74%
-2.8
247
3 - 5 horas
Pescado (blanco)
82%
-2.2
274
2 - 4 horas
masa de panadería
40%
-3.5
134
45 - 90 minutos
Debe adaptar la capacidad del serpentín del evaporador para que coincida exactamente con estos perfiles de producto. Un sistema diseñado para masa de panadería fracasará estrepitosamente si se le reutiliza para congelar bloques de pescado de 25 kg. La carga de calor latente del pescado abrumará las bobinas, lo que provocará tiempos de congelación prolongados y un posible deterioro.
Dimensiones del carro, plataforma rodante y bandeja
Las dimensiones físicas de sus plataformas rodantes impactan directamente los requisitos de volumen interno. Debes medir el alto, ancho y profundidad de los carros. El espacio entre bandejas es igualmente crítico. Estas dimensiones físicas dictan cuántos carros pueden caber dentro del recinto aislado. También determinan el tiempo total de congelación requerido para el lote.
La densidad de carga de la bandeja restringe o facilita el flujo de aire. Las bandejas apretadas aumentan la resistencia. La alta permeabilidad permite que el aire frío penetre eficientemente en las capas del producto. Si el espacio entre bandejas es demasiado estrecho, el aire encontrará el camino de menor resistencia. Evitará el producto por completo y fluirá por la parte superior o alrededor de los lados del carro.
Debe equilibrar la capacidad máxima de la bandeja con el espacio adecuado para lograr una velocidad de aire óptima. Recomendamos un espacio mínimo de 50 mm entre la parte superior del producto y la parte inferior de la bandeja que se encuentra encima. Esto garantiza que pueda pasar suficiente volumen de aire sobre la superficie del producto para romper la capa límite térmica y acelerar la transferencia de calor.
Calcular la huella y las dimensiones físicas de un congelador de túnel
Requisitos de longitud basados en el número de carros y el tiempo de permanencia
Calcular la longitud total del túnel requiere una fórmula de huella lineal sencilla. Se multiplica la profundidad del carro por el número de carros necesarios dentro del túnel en un momento dado. La cantidad de carros depende del tiempo de permanencia objetivo y de la tasa de producción. Si su proceso requiere un tiempo de permanencia de dos horas y carga un carro cada diez minutos, necesita espacio para doce carros simultáneamente.
Los puntos de referencia sobre el tamaño de la industria proporcionan una referencia espacial útil. Un congelador industrial de alta resistencia típico diseñado para 15 a 18 toneladas por día requiere una huella sustancial. Debería esperar una huella de túnel aislada de aproximadamente 10 metros de largo, 4,8 metros de ancho y 3,5 metros de alto. Estas dimensiones se adaptan a los carros, los serpentines del evaporador, los ventiladores y los espacios libres internos necesarios.
Agregue siempre un búfer a sus cálculos de longitud. Si sus cálculos dictan exactamente 10 carros, dimensione el túnel para 11 o 12. Esto proporciona flexibilidad operativa si un lote requiere un tiempo de permanencia ligeramente mayor debido a temperaturas de entrada más altas o si necesita aumentar la velocidad de producción temporalmente.
Espacios libres de ancho y alto para un flujo de aire óptimo
Las tolerancias de ingeniería entre los carros y las paredes aisladas del túnel son críticas. Debe definir estos espacios libres para evitar la desviación de aire. El aire toma naturalmente el camino de menor resistencia. Si hay demasiado espacio libre alrededor del carro, el aire frío fluirá alrededor del producto en lugar de atravesarlo. Esta ineficiencia aumenta drásticamente los tiempos de congelación y desperdicia energía del ventilador.
Un espacio demasiado pequeño restringe el flujo de aire y ahoga los ventiladores. Las configuraciones de carros muy apretados aumentan la presión estática dentro del túnel. La alta presión estática requiere una selección de ventilador especializada. Debe especificar ventiladores axiales de alta presión capaces de empujar aire a través de cargas densas de productos sin perder velocidad.
Mida las dimensiones exteriores exactas de sus carros completamente cargados.
Diseñe el ancho del túnel para no dejar más de 100 mm de espacio libre a cada lado del trolebús.
Instale deflectores físicos o cortinas de aire si no se pueden evitar espacios más amplios debido a limitaciones de las instalaciones.
Asegúrese de que la altura del techo se ajuste a los serpentines del evaporador y, al mismo tiempo, deje suficiente espacio para el aire de retorno.
Evaluación de capacidades de expansión modular
El crecimiento de las instalaciones requiere equipos escalables. Los sistemas modulares de plataforma rodante de arrastre ofrecen una clara ventaja estratégica. Le permiten aumentar la capacidad de producción sin reemplazar todo el sistema. Puede planificar el escalamiento gradual desde la etapa de diseño inicial, preservando su inversión de capital inicial.
Los módulos de fábrica preensamblados se pueden agregar más adelante al espacio lineal. Puede ampliar fácilmente un túnel de 3 metros a una longitud de congelación de 6 metros o más de 9 metros. Esta expansión de longitud modular duplica o triplica su capacidad. Provoca una interrupción mínima en la envolvente de las instalaciones existentes. Evita grandes proyectos de construcción y tiempos de inactividad prolongados en la producción.
Al especificar un sistema modular, asegúrese de que las tuberías de refrigeración y los colectores eléctricos tengan el tamaño adecuado para una futura expansión. La instalación de cabezales de gran tamaño cuesta inicialmente un poco más, pero ahorra enormes gastos de modernización cuando se agrega el siguiente módulo de túnel.
Dinámica del flujo de aire y dimensionamiento de la refrigeración
Dimensionamiento del serpentín del evaporador y ubicación del ventilador
Los componentes internos del túnel dictan su desempeño. Debe evaluar cuidadosamente las especificaciones del fabricante para los serpentines del evaporador. Los ventiladores de alta eficiencia alojados dentro del túnel aislado deben coincidir con la capacidad del serpentín. La integración de serpentines y ventiladores determina la eficacia con la que se elimina el calor de la zona del producto.
Lograr una velocidad uniforme del flujo de aire es primordial. Necesita un flujo de aire transversal horizontal uniforme y de alta velocidad en todos los niveles de la bandeja. Esto elimina las bolsas térmicas dentro del túnel. El flujo de aire constante garantiza tiempos de congelación uniformes desde la bandeja superior hasta la bandeja inferior. El flujo de aire desigual provoca el rechazo del producto y una calidad inconsistente.
La ubicación del ventilador dicta el patrón del flujo de aire. Los ventiladores colocados para soplar directamente a través del eje corto de los carros proporcionan la mejor penetración. Debe asegurarse de que los ventiladores generen suficiente presión estática para superar la resistencia de las bandejas cargadas. Los variadores de frecuencia (VFD) en los ventiladores le permiten ajustar el flujo de aire según el producto específico que se está congelando.
Ciclos de descongelación y tiempo de actividad de producción
El funcionamiento continuo genera humedad. La pérdida de humedad del producto y la humedad ambiental provocan la acumulación de escarcha en los serpentines del evaporador. Esta escarcha actúa como aislante. Reduce la capacidad de enfriamiento de las bobinas y restringe el flujo de aire. Debe implementar estrategias efectivas de manejo de la humedad para mantener la eficiencia.
Debe comparar diferentes sistemas de descongelación para mantener el tiempo de actividad de la producción. Las opciones de descongelamiento continuo, descongelamiento secuencial y sistemas de descongelamiento por gas caliente satisfacen diferentes necesidades operativas. El descongelamiento por gas caliente es muy eficiente para configuraciones con carro. Derrite rápidamente la escarcha de los serpentines, lo que permite que el sistema vuelva rápidamente a su capacidad máxima de congelación.
Tipo de descongelación
Velocidad
Eficiencia Energética
Mejor aplicación
Descongelación Eléctrica
Lento
Bajo
Operaciones pequeñas y por lotes
Descongelación por gas caliente
Rápido
Alto
Grandes túneles industriales
Descongelación por agua
Medio
Medio
Instalaciones con agua abundante
Descongelamiento secuencial
Continuo
Alto
Producción continua 24 horas al día, 7 días a la semana
Si sus instalaciones funcionan las 24 horas del día, los 7 días de la semana, la descongelación secuencial es obligatoria. Esto implica dividir los serpentines del evaporador en varias secciones. Una sección descongela mientras las demás continúan congelando el producto. Esto evita la necesidad de cerrar todo el túnel para un ciclo de descongelación.
Coincidencia del bastidor del compresor
Los componentes internos deben comunicarse perfectamente con la instalación frigorífica externa. Debe hacer coincidir la capacidad del evaporador interno del congelador de túnel con la rejilla del compresor externo. El acoplamiento de carga térmica garantiza que los compresores puedan manejar el calor extraído por los evaporadores sin perder presión de succión.
El sistema debe estar diseñado para soportar cargas máximas. Inmediatamente después de que los carros calientes o a temperatura ambiente entran en el túnel, se produce una enorme carga desplegable. La central del compresor debe tener la capacidad de absorber este repentino pico de calor. Si los compresores son de tamaño insuficiente, la temperatura del túnel aumentará, arruinando el perfil de congelación y potencialmente violando las normas de seguridad alimentaria.
Recomendamos utilizar racks multicompresores con control de capacidad. Esto permite que el sistema aumente hasta el 100% de su capacidad durante los picos de carga y disminuya durante los períodos de espera. Esto hace coincidir la salida de refrigeración con la carga térmica real, ahorrando una cantidad significativa de energía.
Configuraciones de carro, transportador o espiral
Cuándo elegir un túnel con plataforma rodante de arrastre
Diferentes líneas de producción requieren diferentes tecnologías de congelación. Los sistemas basados en carros superan a las bandas continuas en casos de uso específicos. Ofrecen una flexibilidad inigualable para tamaños de productos variables. Los productos frágiles como el helado de mochi se benefician del entorno de reposo estable de una bandeja. Las instalaciones de múltiples SKU dependen de carros para cambiar de producto rápidamente sin ajustar la velocidad de la cinta ni limpiar toda la línea.
Los túneles de plataforma rodante de arrastre destacan en flujos de trabajo híbridos continuos por lotes. Sirven de puente entre las celdas de granallado estáticas y las líneas transportadoras totalmente continuas. Podrás cargar carros de forma continua, empujándolos a través del túnel a un ritmo controlado. Esto proporciona el alto rendimiento de un sistema continuo con la flexibilidad de un proceso por lotes.
Si sus instalaciones ya utilizan flujos de trabajo basados en rejillas para cocinar o enfriar, un túnel de carro se integra perfectamente. Simplemente coloque las rejillas existentes directamente en el congelador. Esto elimina la mano de obra necesaria para transferir el producto desde los estantes a una cinta transportadora.
Compensaciones sobre espacio, gastos de capital (CapEx) y mantenimiento
La selección de equipos implica importantes compensaciones financieras y espaciales. Debe comparar la huella lineal de un congelador de túnel con chorro de aire con la huella vertical de un congelador en espiral. Los congeladores en espiral utilizan el espacio vertical, lo que los hace adecuados para instalaciones con planos de planta pequeños pero techos altos. Los congeladores de túnel requieren una huella lineal más larga.
Un análisis exhaustivo de costo-beneficio revela claras ventajas para los sistemas de arrastre. Ofrecen un CapEx inicial más bajo en comparación con los complejos sistemas en espiral. La ingeniería mecánica es más sencilla y se basa en carros en lugar de complejas correas tensadas. Esta simplicidad da como resultado costos de mantenimiento significativamente menores durante la vida útil del equipo.
Los congeladores en espiral requieren lubricación constante, tensión de correas y personal de mantenimiento especializado. Un túnel de tranvía tiene muy pocas piezas móviles dentro de la zona de congelación. El mantenimiento principal implica inspeccionar los ventiladores y limpiar los serpentines del evaporador. Esto reduce drásticamente sus gastos operativos continuos.
Riesgos de implementación y mitigación en el dimensionamiento
Subestimar las cargas estacionales máximas
Diseñar un sistema estrictamente para la producción promedio es una apuesta peligrosa. Debe abordar el riesgo de subestimar las cargas estacionales máximas. Muchos procesadores de alimentos experimentan picos de volumen masivos durante las vacaciones o las temporadas de cosecha. Si su congelador no puede soportar estos picos, perderá productos valiosos y no cumplirá con los plazos de entrega críticos.
Recomendamos agregar un amortiguador de seguridad del 15 al 20 por ciento a su capacidad total de refrigeración. Esta zona de amortiguamiento maneja sin esfuerzo los picos de producción estacionales. También se adapta a las variaciones de temperatura de la materia prima durante los calurosos meses de verano, cuando el producto ingresa a las instalaciones más caliente de lo habitual. Además, proporciona un respiro para futuras incorporaciones a la línea de productos sin necesidad de actualizaciones inmediatas del equipo.
Este colchón de seguridad también explica la inevitable degradación del rendimiento del equipo con el tiempo. A medida que los serpentines envejecen y se acumula una pequeña escarcha entre los ciclos de descongelamiento, el sistema pierde un pequeño porcentaje de su eficiencia. El buffer garantiza que usted siga cumpliendo sus objetivos de congelación incluso cuando el equipo no esté funcionando en condiciones óptimas.
Integración de instalaciones y límites estructurales
Las instalaciones industriales pesadas exigen controles rigurosos de la infraestructura. Debe evaluar los límites estructurales de sus instalaciones antes de instalar un recinto aislado masivo. La ventilación del subsuelo y la calefacción por suelo radiante son requisitos críticos. Previenen las heladas, que ocurren cuando el suelo debajo del congelador se congela y se expande, destruyendo la losa de concreto y comprometiendo la integridad estructural del edificio.
El drenaje y los servicios públicos requieren una planificación cuidadosa. Debe garantizar un drenaje adecuado del piso para manejar el agua de deshielo. El servicio eléctrico debe ser suficiente para hacer funcionar los ventiladores del evaporador de alto consumo y los sistemas de compresores externos. Actualizar la energía de las instalaciones después de que llega el equipo es un error costoso y que requiere mucho tiempo.
Verifique la estructura de su techo si planea montar el bastidor del compresor o los condensadores encima del congelador. La estructura de acero debe soportar el importante peso y vibración de la instalación frigorífica. Consulte a un ingeniero estructural al principio de la fase de planificación para evitar costosas modificaciones.
Interrupción de la instalación y pruebas de fábrica
El montaje in situ conlleva importantes riesgos operativos. Las instalaciones 'construidas con barras' requieren que los contratistas construyan el gabinete aislado y canalicen la refrigeración en el piso de su fábrica. Este proceso provoca un tiempo de inactividad prolongado en el campo. Interrumpe sus líneas de producción existentes e introduce el riesgo de errores de fabricación, fugas y contaminación en el sitio.
Especificar módulos preensamblados ofrece una gran ventaja. Debe obtener unidades que estén completamente preensambladas, entubadas, cableadas y probadas en fábrica antes del envío. Este enfoque reduce drásticamente el tiempo de inactividad de la instalación en el sitio. Minimiza los riesgos de integración y garantiza que el equipo funcione exactamente según lo especificado desde el primer día.
Solicite la documentación de prueba de fábrica antes de aceptar la entrega. El fabricante debe proporcionar datos que demuestren que el sistema logró los tiempos de descenso requeridos y mantuvo las temperaturas objetivo bajo carga. Esta documentación es su garantía de que el sistema funcionará en sus instalaciones.
Conclusión
Realice una auditoría integral de los servicios públicos del sitio para verificar las capacidades eléctricas y de drenaje antes de finalizar las especificaciones del equipo.
Ejecute pruebas físicas de congelación del producto para determinar los tiempos de permanencia exactos para sus SKU específicos y evitar subdimensionar la longitud del túnel.
Solicite diseños detallados y dibujos técnicos a los proveedores preseleccionados para confirmar que el equipo se ajusta a las limitaciones de sus instalaciones.
Calcule sus cargas máximas de producción y agregue un margen de seguridad del 20 por ciento a los requisitos finales de capacidad de refrigeración.
P: ¿Cómo se calcula la capacidad de refrigeración de un congelador de túnel?
R: La carga térmica se calcula utilizando el caudal másico del producto, el calor específico por encima y por debajo del punto de congelación, el calor latente de fusión y el delta de temperatura. Debe agregar un margen de seguridad del 10 % al 20 % para tener en cuenta la masa del carro, el calor del ventilador y las pérdidas por transmisión a la pared.
P: ¿Cuál es el tiempo de congelación estándar en un congelador de túnel de aire?
R: Los tiempos de permanencia varían ampliamente. Los artículos pequeños y delicados, como el helado de mochi, pueden tardar entre 20 y 45 minutos. Los cartones de carne o mariscos gruesos y densos pueden requerir varias horas. El tiempo exacto depende de la velocidad del flujo de aire, la densidad del producto y el espacio entre bandejas.
P: ¿Se puede ampliar un congelador de túnel después de la instalación?
R: Sí, siempre que se seleccione un diseño modular de arrastre. Los operadores pueden agregar módulos de túnel estandarizados, expandiéndose de 3 metros a 6 o 9+ metros. Esto aumenta el rendimiento sin reemplazar todo el sistema.
P: ¿Cuánto espacio requiere un congelador de túnel de 15 toneladas por día?
R: Una dimensión de referencia realista es aproximadamente 10 metros de largo por 4,8 metros de ancho y 3,5 metros de alto. Las dimensiones exactas dependerán de la configuración específica de su carro y de los espacios internos necesarios para un flujo de aire óptimo.
P: ¿Cuál es la diferencia entre un congelador en espiral y un congelador de túnel?
R: Los congeladores en espiral utilizan un diseño de correa continua vertical que ahorra espacio, lo que los hace mejores para líneas de gran volumen y de un solo producto. Los congeladores de túnel utilizan un diseño lineal y continuo por lotes que se adapta fácilmente a carros y tamaños de productos muy variables.
P: ¿Cómo afecta el diseño del carro a la eficiencia de la congelación rápida?
R: El material de la bandeja, los niveles de perforación, la alineación del carro y el espacio vertical entre las bandejas impactan directamente la velocidad del aire que se mueve a través del producto. El diseño adecuado garantiza que el aire frío penetre en las capas del producto, lo que reduce los tiempos de congelación y el consumo de energía.