Du är här: Hem »
Bloggar »
Bransch hotspots »
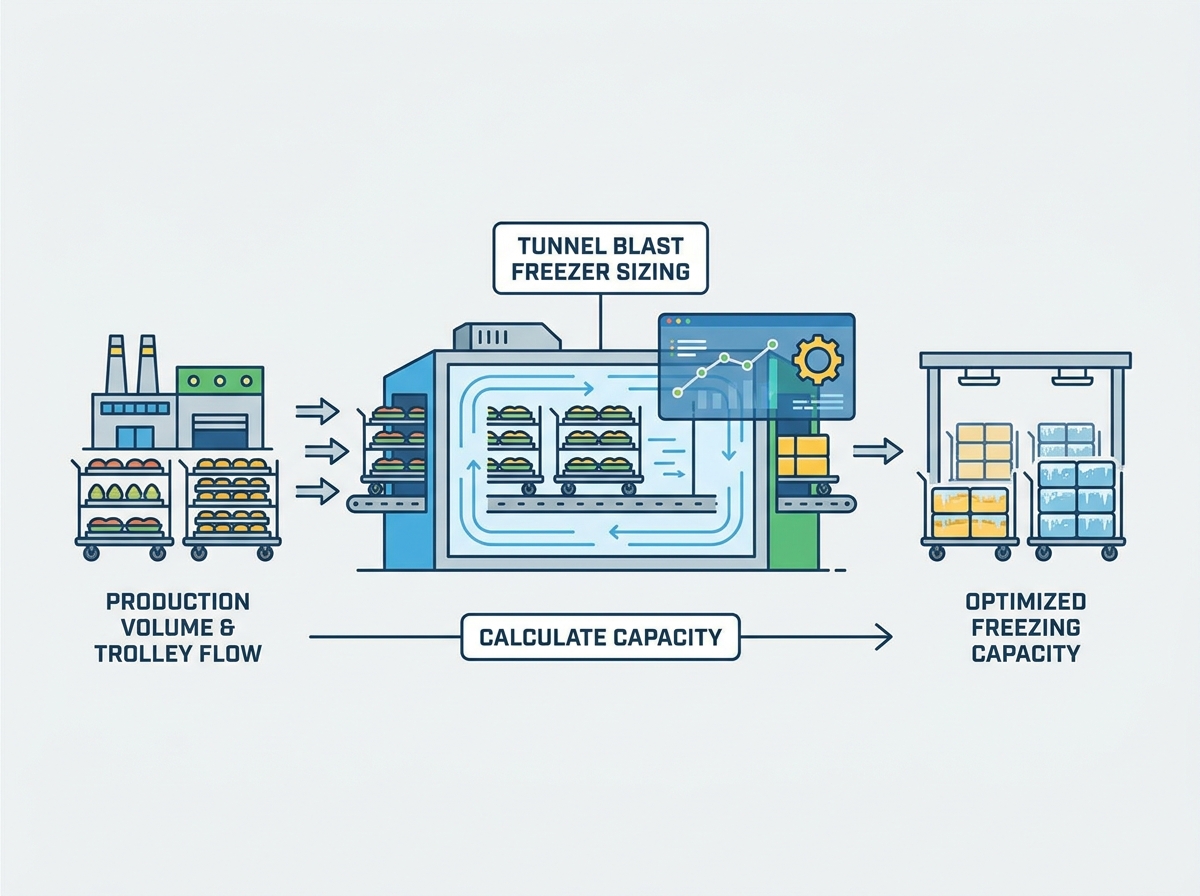
Hur man dimensionerar en tunnelblästerfrys för vagnbaserad livsmedelsproduktion
Hur man dimensionerar en tunnelblästerfrys för vagnbaserad livsmedelsproduktion
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-07-24 Ursprung: Plats
Felaktig dimensionering av din frysutrustning medför allvarliga operativa och ekonomiska risker. Underdimensionering skapar omedelbara produktionsflaskhalsar och äventyrar livsmedelssäkerheten genom att tillåta bakterietillväxt under förlängda neddragningstider. Överdimensionering leder till bortkastade kapitalutgifter och överdriven energiförbrukning som dränerar verksamhetsbudgetar. Standardkylkalkylatorer misslyckas ofta för vagnbaserade system eftersom de utgår från enhetlig produktdistribution. De tar helt enkelt inte hänsyn till luftflödesblockering, brickdensitet och den specifika termiska dynamiken i batch-kontinuerlig bearbetning. Du behöver en pålitlig, fälttestad metod för att utvärdera dina exakta krav innan du fattar ett större utrustningsbeslut. Vi kommer att skissera ett omfattande tekniskt ramverk för att exakt bestämma kapacitet, fotavtryck och tekniska specifikationer som krävs vid utvärdering av en tunnelblästerfrys för din anläggning. Du kommer att lära dig hur man anpassar termisk matematik med fysiska anläggningsbegränsningar för att säkerställa optimal frysprestanda och eliminera produktionsflaskhalsar.
Kapaciteten dikteras av uppehållstid: Verklig genomströmning är en funktion av produktspecifik värme, in-/utgångstemperaturer och den nödvändiga uppehållstiden, inte bara fysisk golvyta.
Luftflödeshantering är lika med effektivitet: Dimensionering måste ta hänsyn till inre spelrum för att förhindra att luft passerar runt vagnar, vilket säkerställer att kall luft med hög hastighet tvingas *genom* produkttrågen.
Modularitet minskar framtida risker: Att specificera en modulär luftsprängningstunnelfrys möjliggör stegvis expansion (t.ex. expansion från 3 meter till 9+ meter) utan att det krävs ett komplett systembyte eller större anläggningsavstängningar.
Facilitetsbegränsningar dikterar design: Golvisolering, takhöjd, dränering och tillgänglig strömförsörjning är svåra begränsningar som måste utvärderas innan frysdimensioner slutförs.
Framgångskriterier: Definiera dina frysningsparametrar
Fastställande av baslinjegenomströmning (kg/h)
Noggrann kapacitetsplanering börjar med att definiera dina timmål för produktion. Du måste beräkna den erforderliga kapaciteten baserat på den totala massan av produkten som rör sig genom anläggningen. Formelmetoden innebär att du dividerar ditt totala dagliga produktionsmål med antalet driftstimmar. Detta ger dina baseline-kilogram per timme (kg/h). Att enbart förlita sig på denna genomsnittliga siffra är ett vanligt tekniskt misstag som leder till underdimensionerad utrustning.
Du måste noggrant analysera lastbalanseringen över hela ditt skift. Toppproduktionsbelastningar överstiger ofta den genomsnittliga dagliga belastningen avsevärt. Om en anläggning bearbetar 10 000 kg under ett 10-timmarsskift är genomsnittet 1 000 kg/timme. Satsleveranser från matlagningslinjen kan öka toppbelastningen till 1 800 kg/h under specifika fönster. Du måste konstruera systemet för maximal genomströmning. Design för toppkapacitet förhindrar produktionsbackuper på fabriksgolvet. Det undviker också konstant kortslutning av kylkompressorerna under perioder med lägre volym, vilket försämrar utrustningens livslängd.
Tänk på uppställningsplatsen innan frysen. Om din uppströmsprocess levererar produkten i stora partier var 45:e minut, måste frysen absorbera hela den termiska belastningen omedelbart. Du kan inte snitta den belastningen över timmen. Förångarslingorna och fläktarna måste vara dimensionerade för att klara den omedelbara värmeavvisningen som krävs när en ny sats varm produkt kommer in i kammaren.
Produktspecifika termiska egenskaper
Kylbelastningen beror helt på de termiska egenskaperna hos den mat du bearbetar. Du måste beräkna den specifika värmekapaciteten över och under fryspunkten. Du måste också ta hänsyn till den latenta värmen från frysning och det totala vatteninnehållet. Produktens ingångstemperatur och måltemperaturen för kärnutgången bestämmer den totala kylbelastningen. Denna belastning uttrycks vanligtvis i kilowatt (kW) eller Tons of Refrigeration (TR).
Storlekskraven varierar kraftigt beroende på produkttyp. Ömtåliga, snabbfrysta föremål som mochiglass kräver hyperexakt temperaturkontroll. De behöver luftflöde med hög ythastighet för att förhindra iskristallbildning och bibehålla textur. Täta produkter som blockfrysta skaldjur eller tjocka köttbitar kräver längre uppehållstider. De kräver högre latenta värmeextraktionsprofiler för att frysa kärnan helt.
Produkttyp
Vattenhalt (%)
Fryspunkt (°C)
Latent värme (kJ/kg)
Typisk uppehållstid
Nötkött (mager)
71 %
-2.2
238
4 - 6 timmar
Fjäderfän
74 %
-2.8
247
3 - 5 timmar
Fisk (vit)
82 %
-2.2
274
2 - 4 timmar
Bageri Deg
40 %
-3.5
134
45 - 90 minuter
Du måste skräddarsy förångarspolens kapacitet för att matcha dessa exakta produktprofiler. Ett system som är designat för bagerideg kommer att misslyckas om det används för att frysa 25 kg fiskblock. Fiskens latenta värmebelastning kommer att överväldiga spolarna, vilket leder till förlängda frystider och potentiell förstörelse.
Dimensioner för vagn, Dolly och brickor
De fysiska måtten på dina dockor påverkar direkt interna volymkrav. Du måste mäta vagnarnas höjd, bredd och djup. Brickavståndet är lika viktigt. Dessa fysiska dimensioner dikterar hur många vagnar som får plats inuti den isolerade kapslingen. De bestämmer också den totala frystiden som krävs för partiet.
Brickladdningstätheten begränsar eller underlättar luftflödet. Tätt packade brickor ökar motståndet. Hög permeabilitet tillåter kall luft att penetrera produktskikten effektivt. Om avståndet från bricka till bricka är för smalt, kommer luften att hitta vägen för minsta motstånd. Det kommer att kringgå produkten helt och hållet, flyta över toppen eller runt sidorna av vagnen.
Du måste balansera maximal brickkapacitet med tillräckligt avstånd för optimal lufthastighet. Vi rekommenderar minst 50 mm fritt utrymme mellan toppen av produkten och botten av facket ovanför den. Detta säkerställer att tillräcklig luftvolym kan passera över produktytan för att bryta det termiska gränsskiktet och påskynda värmeöverföringen.
Beräkna fotavtryck och fysiska dimensioner för en tunnelblästerfrys
Längdskrav Baserat på Trolley Count och uppehållstid
Att beräkna den totala tunnellängden kräver en enkel formel för linjär fotavtryck. Du multiplicerar vagnens djup med antalet vagnar som krävs inne i tunneln vid varje given tidpunkt. Antalet vagnar beror på din måluppehållstid och produktionshastighet. Om din process kräver två timmars uppehållstid och du laddar en vagn var tionde minut, behöver du plats för tolv vagnar samtidigt.
Branschdimensioneringsriktmärken ger en användbar rumslig referens. En typisk tung industriblästringsfrys konstruerad för 15 till 18 ton per dag kräver ett stort fotavtryck. Du bör förvänta dig ett isolerat tunnelfotavtryck på cirka 10 meter i längd, 4,8 meter i bredd och 3,5 meter i höjd. Dessa dimensioner rymmer vagnar, förångarslingor, fläktar och nödvändiga inre spelrum.
Lägg alltid till en buffert i dina längdberäkningar. Om din matte kräver exakt 10 vagnar, dimensionera tunneln för 11 eller 12. Detta ger operativ flexibilitet om en batch kräver något längre uppehållstid på grund av högre ingångstemperaturer eller om du behöver öka produktionshastigheten tillfälligt.
Bredd- och höjdavstånd för optimalt luftflöde
Tekniska toleranser mellan vagnarna och de isolerade tunnelväggarna är kritiska. Du måste definiera dessa spelrum för att förhindra luftbypass. Luft tar naturligtvis minsta motståndets väg. Om det finns för mycket utrymme runt vagnen kommer kall luft att strömma runt produkten snarare än genom den. Denna ineffektivitet ökar drastiskt frystiderna och slösar fläktenergi.
För litet spel begränsar luftflödet och stryper fläktarna. Tätt packade vagnkonfigurationer ökar det statiska trycket i tunneln. Högt statiskt tryck kräver specialiserat fläktval. Du måste specificera högtrycksaxialfläktar som kan trycka luft genom täta produktbelastningar utan att förlora hastighet.
Mät de exakta yttermåtten på dina fullastade vagnar.
Designa tunnelns bredd så att den inte tillåter mer än 100 mm fritt utrymme på vardera sidan av vagntåget.
Installera fysiska bafflar eller luftridåer om större utrymmen är oundvikliga på grund av begränsningar i anläggningen.
Se till att takhöjden rymmer förångarslingorna samtidigt som det lämnar tillräckligt med utrymme för returluft.
Utvärdera modulära expansionsmöjligheter
Tillväxt av anläggningar kräver skalbar utrustning. Modulära drag-thru dolly-system erbjuder en tydlig strategisk fördel. De låter dig öka produktionskapaciteten utan att ersätta hela systemet. Du kan planera för stegvis skalning från det inledande designskedet, vilket bevarar din initiala kapitalinvestering.
Förmonterade fabriksmoduler kan läggas till det linjära fotavtrycket senare. Du kan enkelt bygga ut en 3 meter lång tunnel till en fryslängd på 6 meter eller 9+ meter. Denna modulära längdexpansion fördubblar eller tredubblar din kapacitet. Det orsakar minimala störningar på den befintliga anläggningens kuvert. Du slipper stora byggprojekt och förlängda produktionsstopp.
När du anger ett modulärt system, se till att kylrören och de elektriska samlingsrören är dimensionerade för framtida expansion. Att installera överdimensionerade samlingsrör kostar initialt något mer men sparar stora kostnader för eftermontering när du lägger till nästa tunnelmodul.
Luftflödesdynamik och kylstorlek
Dimensionering av förångarbatteri och fläktplacering
De interna komponenterna i tunneln dikterar dess prestanda. Du måste noggrant utvärdera tillverkarens specifikationer för förångarslingor. Högeffektiva fläktar inrymda i den isolerade tunneln måste matcha spolkapaciteten. Integrationen av batterier och fläktar avgör hur effektivt värmen avlägsnas från produktzonen.
Att uppnå enhetlig luftflödeshastighet är av största vikt. Du behöver höghastighets, enhetligt horisontellt tvärflödesluftflöde över alla bricknivåer. Detta eliminerar termiska fickor inuti tunneln. Konsekvent luftflöde säkerställer jämna frystider från det övre facket ner till det nedre facket. Ojämnt luftflöde leder till kasserad produkt och inkonsekvent kvalitet.
Fläktens placering dikterar luftflödesmönstret. Fläktar placerade för att blåsa rakt över vagnarnas korta axel ger den bästa penetrationen. Du måste se till att fläktarna genererar tillräckligt statiskt tryck för att övervinna motståndet från de laddade brickorna. Frekvensomriktare (VFD) på fläktarna låter dig justera luftflödet baserat på den specifika produkt som fryses.
Avfrostningscykler och produktionstid
Kontinuerlig drift genererar fukt. Produktens fuktförlust och omgivande luftfuktighet orsakar frostackumulering på förångarslingor. Denna frost fungerar som en isolator. Det minskar kylkapaciteten hos batterierna och begränsar luftflödet. Du måste implementera effektiva strategier för fukthantering för att upprätthålla effektiviteten.
Du måste jämföra olika avfrostningssystem för att upprätthålla produktionstiden. Kontinuerliga avfrostningsalternativ, sekventiell avfrostning och hetgasavfrostningssystem tjänar alla olika operativa behov. Hetgasavfrostning är mycket effektivt för vagnbaserade installationer. Det smälter snabbt frost från spolarna, vilket gör att systemet snabbt kan återgå till maximal fryskapacitet.
Typ av avfrostning
Hastighet
Energieffektivitet
Bästa applikationen
Elektrisk avfrostning
Långsam
Låg
Små, batchoperationer
Hetgasavfrostning
Snabb
Hög
Stora industritunnlar
Vattenavfrostning
Medium
Medium
Anläggningar med rikligt med vatten
Sekventiell avfrostning
Kontinuerlig
Hög
24/7 kontinuerlig produktion
Om din anläggning är igång 24/7 är sekventiell avfrostning obligatorisk. Detta innebär att dela upp förångarslingorna i flera sektioner. En sektion tinar medan de andra fortsätter att frysa produkten. Detta förhindrar behovet av att stänga av hela tunneln för en avfrostningscykel.
Matchande kompressorställ
De interna komponenterna måste kommunicera felfritt med den externa kylanläggningen. Du måste matcha tunnelblästerfrysens interna förångarkapacitet med det externa kompressorstället. Termisk belastningskoppling säkerställer att kompressorerna kan hantera värmen som utvinns av förångarna utan att sänka sugtrycket.
Systemet måste vara konstruerat för topplasthantering. En massiv neddragningsbelastning inträffar omedelbart efter att heta vagnar eller vagnar med omgivningstemperatur rullar in i tunneln. Kompressorstället måste ha kapacitet att absorbera denna plötsliga värmespikning. Om kompressorerna är underdimensionerade kommer tunneltemperaturen att stiga, vilket förstör frysprofilen och potentiellt bryter mot livsmedelssäkerhetsbestämmelserna.
Vi rekommenderar att du använder multikompressorställ med kapacitetskontroll. Detta gör att systemet kan rampa upp till 100 % kapacitet under toppbelastning och trappa ner under hållperioder. Detta matchar kyleffekten med den faktiska termiska belastningen, vilket sparar betydande energi.
Vagn vs. transportör vs. spiralkonfigurationer
När ska man välja en Drag-Thru Dolly Tunnel
Olika produktionslinjer kräver olika frystekniker. Vagnbaserade system överträffar kontinuerliga bälten i specifika användningsfall. De erbjuder oöverträffad flexibilitet för olika produktstorlekar. Bräckliga produkter som mochiglass drar nytta av den stabila vilomiljön i en bricka. Multi-SKU-anläggningar förlitar sig på vagnar för att byta produkter snabbt utan att justera bandhastigheter eller rensa hela linjen.
Drag-thru dolly-tunnlar utmärker sig i batch-kontinuerliga hybridarbetsflöden. De överbryggar gapet mellan statiska batchblästerceller och helt kontinuerliga transportband. Du kan lasta vagnar kontinuerligt och skjuta dem genom tunneln i en kontrollerad takt. Detta ger den höga genomströmningen av ett kontinuerligt system med flexibiliteten hos en batchprocess.
Om din anläggning redan använder rackbaserade arbetsflöden för matlagning eller kylning, integreras en vagntunnel sömlöst. Du rullar helt enkelt de befintliga ställen direkt in i frysen. Detta eliminerar det arbete som krävs för att överföra produkten från ställen till ett transportband.
Utrymme, kapitalutgifter (CapEx) och avvägningar för underhåll
Val av utrustning innebär betydande ekonomiska och rumsliga avvägningar. Du måste jämföra det linjära fotavtrycket för en luftsprängningstunnelfrys med det vertikala fotavtrycket hos en spiralfrys. Spiralfrysar utnyttjar vertikalt utrymme, vilket gör dem lämpliga för anläggningar med små planlösningar men högt i tak. Tunnelfrysar kräver ett längre, linjärt fotavtryck.
En grundlig kostnads-nyttoanalys avslöjar tydliga fördelar för drag-thru-system. De erbjuder lägre initial CapEx jämfört med komplexa spiralsystem. Maskintekniken är enklare och förlitar sig på vagnar snarare än komplexa spända remmar. Denna enkelhet resulterar i betydligt lägre underhållskostnader under utrustningens livslängd.
Spiralfrysar kräver konstant smörjning, remspänning och specialiserad underhållspersonal. En vagntunnel har väldigt få rörliga delar inne i fryszonen. Det primära underhållet innebär inspektion av fläktarna och rengöring av förångarslingorna. Detta minskar dina löpande driftskostnader drastiskt.
Implementeringsrisker och begränsning av dimensionering
Underskattning av högsäsongsbelastningar
Att designa ett system strikt för genomsnittlig produktion är en farlig chansning. Du måste ta itu med risken för att underskatta högsäsongsbelastningar. Många matberedare upplever massiva volymtoppar under helgdagar eller skördesäsonger. Om din frys inte kan hantera dessa toppar kommer du att förlora värdefull produkt och missa kritiska leveranstider.
Vi rekommenderar att du lägger till en säkerhetsbuffert på 15 till 20 procent till din totala kylkapacitet. Denna buffertzon hanterar säsongsbetonade produktionstoppar utan ansträngning. Den tar även emot temperaturvariationer i råvaror under varma sommarmånader när produkten kommer in i anläggningen varmare än vanligt. Dessutom ger det andrum för framtida produktlinjetillägg utan att kräva omedelbara utrustningsuppgraderingar.
Denna säkerhetsbuffert står också för den oundvikliga försämringen av utrustningens prestanda över tiden. Eftersom spolarna åldras och mindre frost byggs upp mellan avfrostningscyklerna, förlorar systemet en liten andel av sin effektivitet. Bufferten säkerställer att du fortfarande uppfyller dina frysningsmål även när utrustningen inte körs i absolut topptillstånd.
Anläggningsintegration och strukturella begränsningar
Tunga industriinstallationer kräver rigorösa infrastrukturkontroller. Du måste utvärdera din anläggnings strukturella begränsningar innan du installerar ett massivt isolerat hölje. Undergolvsventilation och golvvärme är kritiska krav. De förhindrar frosthöjning, som uppstår när marken under frysen fryser och expanderar, förstör betongplattan och äventyrar byggnadens strukturella integritet.
Dränering och verktyg kräver noggrann planering. Du måste säkerställa tillräcklig golvdränering för att hantera avfrostningssmältvatten. Den elektriska servicen måste vara tillräcklig för att driva högdragande förångarfläktar och de externa kompressorsystemen. Att uppgradera anläggningens ström efter att utrustningen kommit är ett kostsamt och tidskrävande fel.
Kontrollera din takkonstruktion om du planerar att montera kompressorstället eller kondensorerna ovanför frysen. Stålverket måste stödja kylanläggningens betydande vikt och vibrationer. Rådgör med en byggnadsingenjör tidigt i planeringsfasen för att undvika kostsamma ombyggnader.
Installationsavbrott och fabrikstestning
Montering på plats medför betydande operativa risker. 'Pinnbyggda' installationer kräver att entreprenörer bygger den isolerade kapslingen och rör kylningen på ditt fabriksgolv. Denna process orsakar förlängd fältstopp. Det stör dina befintliga produktionslinjer och introducerar risken för tillverkningsfel på plats, läckor och kontaminering.
Att specificera förmonterade moduler ger en enorm fördel. Du bör köpa enheter som är helt förmonterade, anslutna, anslutna och fabrikstestade före leverans. Detta tillvägagångssätt minskar dramatiskt stilleståndstiden för installationen på plats. Det minimerar integrationsrisker och säkerställer att utrustningen fungerar exakt som specificerat från dag ett.
Begär fabrikstestdokumentationen innan du accepterar leverans. Tillverkaren bör tillhandahålla data som visar att systemet uppnådde de nödvändiga neddragningstiderna och bibehöll måltemperaturerna under belastning. Denna dokumentation är din garanti för att systemet kommer att fungera i din anläggning.
Slutsats
Genomför en omfattande revision av anläggningen för att verifiera el- och dräneringskapaciteten innan du slutför utrustningsspecifikationerna.
Kör fysiska produktfrystester för att bestämma exakta uppehållstider för dina specifika SKU:er för att undvika underdimensionering av tunnellängden.
Begär detaljerad layout och tekniska ritningar från nominerade leverantörer för att bekräfta att utrustningen passar inom din anläggnings begränsningar.
Beräkna dina högsta produktionsbelastningar och lägg till en 20-procentig säkerhetsbuffert till de slutliga kraven på kylkapacitet.
Kontakta din leverantör via deras tunnelblästringsförfrågningssida för att kräva anpassade värmebelastningsberäkningar och luftflödesmodellering.
FAQ
F: Hur beräknar man kylkapaciteten för en tunnelblästerfrys?
S: Du beräknar den termiska belastningen med hjälp av produktens massflödeshastighet, specifik värme över och under fryspunkten, latent smältvärme och temperaturdelta. Du måste lägga till en 10-20 % säkerhetsmarginal för att ta hänsyn till vagnens massa, fläktvärme och väggtransmissionsförluster.
F: Vad är standardtiden för frysning i en luftsprängningstunnelfrys?
S: Uppehållstiderna varierar kraftigt. Små, ömtåliga föremål som mochiglass kan ta 20 till 45 minuter. Tjocka, täta kött- eller skaldjurskartonger kan ta flera timmar. Den exakta tiden beror på luftflödeshastighet, produktdensitet och brickavstånd.
F: Kan en tunnelblästerfrys byggas ut efter installation?
S: Ja, förutsatt att en modulär drag-thru-design är vald. Operatörer kan lägga till standardiserade tunnelmoduler, som expanderar från 3 meter till 6 eller 9+ meter. Detta ökar genomströmningen utan att ersätta hela systemet.
F: Hur mycket golvyta kräver en 15-tons tunnelfrys per dag?
S: En realistisk baslinjedimension är ungefär 10 meter lång gånger 4,8 meter bred och 3,5 meter hög. Exakta dimensioner beror på din specifika vagnkonfiguration och de interna utrymmen som krävs för optimalt luftflöde.
F: Vad är skillnaden mellan en spiralfrys och en tunnelfrys?
S: Spiralfrysar använder en vertikal design med kontinuerligt bälte som sparar golvyta, vilket gör dem bäst för stora volymer med en enda produkt. Tunnelblästerfrysar använder en linjär, batch-kontinuerlig layout som enkelt rymmer vagnar och mycket varierande produktstorlekar.
F: Hur påverkar vagndesignen effektiviteten vid blästring?
S: Brickmaterial, perforeringsnivåer, vagnens inriktning och vertikala brickavstånd påverkar direkt hastigheten för luft som rör sig över produkten. Rätt design säkerställer att kall luft tränger in i produktlagren, vilket minskar frystiderna och minskar energiförbrukningen.