Vous êtes ici : Maison »
Blogues »
Points chauds de l’industrie »
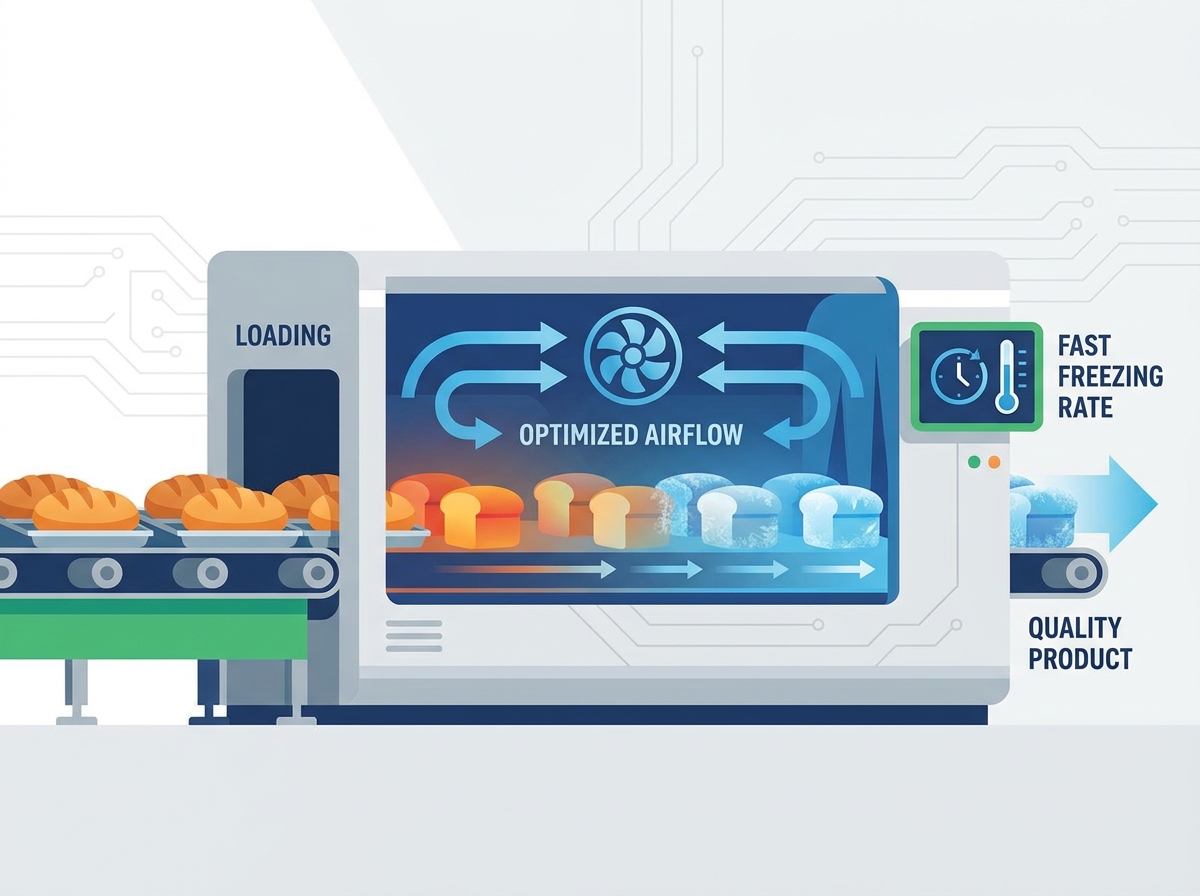
Surgélation en tunnel pour le pain : comment le chargement, le débit d'air et la vitesse de congélation affectent la qualité du produit
Surgélation en tunnel pour le pain : comment le chargement, le flux d'air et le taux de congélation affectent la qualité du produit
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-31 Origine : Site
La mise à l’échelle des opérations de boulangerie industrielle introduit un goulot d’étranglement thermodynamique. Vous devez préserver la structure exacte de la mie, l’intégrité de la croûte et la teneur en humidité du pain lors d’une réduction rapide de la température. Les méthodes de congélation commerciales standard entraînent souvent de lentes baisses de température. Cela entraîne la formation d’importants cristaux de glace, une rétrogradation accélérée de l’amidon et une perte d’humidité. À l’inverse, une surgélation mal optimisée augmente les coûts énergétiques, provoque une congélation inégale des lots et risque de déshydrater la surface.
La sélection du bon équipement nécessite d’aller au-delà des spécifications de température de base. Ce guide détaille les critères d’évaluation technique nécessaires pour protéger la qualité des produits et garantir l’efficacité opérationnelle. Nous examinerons la dynamique du flux d'air, les configurations de charge et les taux de gel. Vous avez besoin de ces détails pour optimiser votre ligne de production lors de l'intégration d'un tunnel de surgélation.
Le taux de congélation dicte la qualité : Une transition rapide à travers la zone maximale de formation de cristaux de glace (-1°C à -5°C) est obligatoire pour éviter les dommages cellulaires et la migration de l'humidité dans les produits panifiés.
Précision du flux d'air par rapport à la puissance brute : le flux d'air unidirectionnel à haute vitesse empêche les gradients thermiques et les turbulences, garantissant un transfert de chaleur constant sur l'ensemble de la charge de produit.
La densité de chargement a un impact sur l'efficacité : un espacement inapproprié des produits restreint le passage de l'air, créant des microclimats qui retardent les temps de congélation et augmentent considérablement la consommation d'énergie.
L'optimisation génère de la valeur : équilibrer les dépenses en capital initiales d'un Le tunnel de surgélation pour le pain contre l'efficacité énergétique à long terme, la conservation du rendement et la réduction des temps d'arrêt pour dégivrage est au cœur de la décision d'achat.
La physique de la congélation du pain : critères de réussite pour le maintien de la qualité
Migration d'humidité et formation de cristaux de glace
La teneur en eau varie considérablement entre le pain précuit et le pain entièrement cuit. Lors du processus de congélation, la zone de température critique se situe entre -1°C et -5°C. Si le pain traverse cette zone trop lentement, de gros cristaux de glace se forment. L'eau se dilate d'environ 9 % lorsqu'elle se transforme en glace. Cette expansion rompt physiquement les réseaux de gluten. Vous perdez la rétention de gaz et la miette s'effrite lors de la décongélation. La principale mesure de réussite est la réalisation de la microcristallisation. Cela maintient l'élasticité des miettes et empêche la rupture de la paroi cellulaire.
Pour comprendre l'impact des taux de congélation sur la structure cellulaire, considérez les points de données suivants observés dans les opérations de boulangerie standard :
Vitesse de congélation
Temps dans la zone critique (-1°C à -5°C)
Taille des cristaux de glace
Impact sur la structure des miettes
Lent (pièce statique)
45 à 90 minutes
Grand, déchiqueté
Rupture sévère de la paroi cellulaire, perte d'humidité élevée
Modéré (explosion standard)
20 à 45 minutes
Moyen
Rassissement modéré, légère dégradation de la texture
Rapide (tunnel optimisé)
Moins de 15 minutes
Microscopique
Réseau de gluten intact, excellente rétention d'humidité
Prévention de la rétrogradation et du rassissement de l'amidon
La vitesse de congélation a un impact direct sur la rétrogradation de l'amylopectine. C’est la principale cause du rassissement du pain. Un système de congélation précis atténue le processus de rassissement par rapport aux salles de sablage statiques. Il contourne rapidement les températures critiques de rassissement. Une congélation plus rapide verrouille la structure de l’amidon en place. Vous conservez la texture fraîchement cuite lors de la décongélation. Les opérateurs doivent surveiller en permanence la température à cœur pour garantir que le produit élimine rapidement la zone dangereuse de rassissement.
Protéger l'intégrité de la croûte et prévenir la déshydratation
La déshydratation de la surface constitue un risque important. Une vitesse de l'air incorrecte ou des temps d'exposition excessifs provoquent des brûlures de congélation. Une congélation rapide de la croûte est nécessaire pour emprisonner l’humidité interne et préserver le croustillant. Un flux d'air correctement géré garantit que la croûte gèle rapidement. Cela agit comme une barrière contre une perte supplémentaire d’humidité de la mie. Vous devez équilibrer la vitesse de l'air avec le temps d'exposition pour éviter d'éliminer l'humidité des couches externes avant que le noyau ne gèle.
Évaluation de la dynamique du flux d'air dans un tunnel de surgélation
Flux d'air unidirectionnel ou turbulent
Le flux d'air unidirectionnel empêche les turbulences localisées dans la chambre de congélation. L'air turbulent provoque un gel inégal. Cela conduit à des incohérences de lots où les produits extérieurs gèlent plus rapidement que les produits intérieurs. Un flux constant et unidirectionnel garantit que chaque pain reçoit le même transfert de chaleur par convection. Vous évitez les zones mortes où l’air chaud persiste et retarde le processus de congélation.
Atténuer les gradients thermiques à travers la ceinture
L'ingénierie doit maintenir un transfert de chaleur uniforme sur toute la largeur et la longueur du tunnel. La circulation d'air froid à grande vitesse minimise les écarts de température entre le dessus et le dessous du pain. Cela évite les situations où la croûte supérieure gèle solidement tandis que le noyau reste mou. Un noyau mou est vulnérable au rassissement et à l’effondrement structurel pendant le stockage.
Éviter le contournement de l'air
Le contournement de l'air se produit lorsque des espaces surdimensionnés entre la bande, le produit et les parois du tunnel permettent à l'air froid de contourner entièrement le pain. L'air emprunte le chemin de moindre résistance. L'optimisation du dimensionnement du passage d'air force l'air à grande vitesse directement sur et autour des surfaces du produit. Cela maximise le transfert de chaleur par convection et réduit le temps de congélation global. Les systèmes de déflecteurs sont essentiels pour diriger l’air exactement là où il doit aller.
Placement des ventilateurs, déroutement et contrôle de la vitesse
L'aérodynamique interne repose sur des entraînements à fréquence variable (VFD) sur les ventilateurs, des déflecteurs stratégiques et la conception du plénum. Lors de l'approvisionnement, évaluez la modélisation du flux d'air d'un OEM. La dynamique des fluides computationnelle (CFD) vérifie que la conception élimine les zones mortes. Il garantit une vitesse uniforme sur toute la bande de produit.
Demandez des modèles CFD spécifiques à votre type de pain et à la configuration de votre moule.
Vérifiez l'intégration du VFD pour tous les principaux ventilateurs de circulation afin de permettre les ajustements de vitesse.
Inspectez la conception physique du déflecteur pour vous assurer qu’elle force l’air à travers la zone du produit et non autour de celle-ci.
Testez la vitesse de l’air en plusieurs points sur la largeur de la bande lors de la mise en service.
Paramètres de chargement et réalités de configuration de la courroie
Espacement des produits et adéquation du passage de l'air
La relation entre la densité de chargement et l’efficacité de congélation est directe. La surcharge bloque les canaux d'air. Cela oblige le compresseur à travailler plus fort, retarde le temps de congélation du noyau et augmente la consommation d'énergie. Un espacement adéquat des produits permet à l'air de circuler librement. Vous garantissez une congélation rapide et uniforme. Les opérateurs tentent souvent d'optimiser le débit en remplissant la bande, mais cela se retourne généralement contre eux en prolongeant le temps de séjour requis.
Types de courroies et conductivité thermique
Les courroies maillées et les courroies pleines fonctionnent différemment dans les applications de boulangerie. Le matériau de la bande a un impact sur la congélation ascendante et la pénétration de l'air pour des produits tels que des baguettes, des petits pains ou des moules à pain. Les ceintures maillées permettent généralement une meilleure circulation de l’air autour du bas du produit. Cela accélère le processus de congélation. Des courroies solides peuvent être nécessaires pour les pâtes crues qui pourraient s'affaisser en un maillage, mais elles nécessitent un flux d'air agressif de haut en bas pour compenser.
Inertie thermique des plateaux, des casseroles et des supports
Les moules en métal ou les plateaux en plastique introduisent une masse thermique élevée. Cela ralentit le transfert de chaleur vers le fond du pain. La configuration de congélation doit s'adapter pour compenser l'empreinte thermique des supports métalliques et plastiques. Vous avez souvent besoin d’un débit d’air ajusté ou de temps de séjour plus longs. Les casseroles en fonte lourde ou en acier épais absorbent d'énormes quantités de capacité de réfrigération avant même que le pain ne commence à geler.
Gérer une teneur élevée en eau et des charges thermiques
Les pâtes à pain denses possèdent des propriétés thermiques spécifiques différentes de celles des pains aérés. La température initiale du produit et la teneur en humidité dictent la capacité de réfrigération et la vitesse de la bande requises. Une teneur en humidité plus élevée nécessite plus d’énergie pour geler. Cela a un impact sur le débit global. Vous devez calculer la charge thermique exacte en fonction du produit le plus lourd et le plus humide que vous prévoyez d'utiliser.
Catégories de solutions : tunnels de surgélation par rapport aux systèmes alternatifs
Quand choisir un tunnel de surgélation pour le pain
Ces systèmes sont idéaux pour la production en ligne continue, les formes de produits uniformes et les exigences de haut débit. Ils s'intègrent parfaitement aux lignes de boulangerie automatisées. Vous obtenez une congélation constante sans manipulation manuelle. Si votre installation traite des milliers de pains par heure, un système linéaire continu offre le contrôle thermique le plus fiable.
Congélateurs tunnel ou spirale
Les congélateurs à spirale offrent un encombrement vertical peu encombrant. Les tunnels de congélation utilisent une disposition horizontale. Les systèmes linéaires permettent souvent une manipulation plus douce des pâtes délicates, non cuites ou précuites. Vous évitez la tension mécanique et le déplacement potentiel du produit inhérents aux systèmes en spirale. Les spirales peuvent provoquer la déformation de la pâte lorsque la courroie parcourt les courbes sous haute tension.
Fonctionnalité
Système de tunnels
Système en spirale
Empreinte
Long, linéaire, nécessite un espace au sol important
Vertical, compact, utilise l'espace aérien
Manipulation du produit
Doux, sans mouvement latéral ni changement de tension de la courroie
Peut provoquer un déplacement ou une déformation dans les courbes
Dynamique du flux d'air
Impactement horizontal ou vertical hautement contrôlable
Gestion complexe du flux d’air nécessaire pour pénétrer dans les niveaux
Accès à la maintenance
Accès généralement plus facile aux bobines et aux sections de courroie
Peut être difficile d'accéder au tambour intérieur et aux niveaux centraux
Tunnel vs systèmes IQF
Les systèmes de surgélation individuelle rapide (IQF) utilisent généralement la fluidisation pour les articles plus petits et particulaires comme les baies ou la viande en dés. Cela évite l’agglutination. La fluidisation IQF standard n'est pas appropriée pour les produits panifiés plus gros. Le courant ascendant à grande vitesse nécessaire pour fluidifier une miche de pain endommagerait le produit et nécessiterait des niveaux d’énergie absurdes. Par conséquent, la congélation linéaire standard reste le meilleur choix pour les applications de boulangerie.
Facteurs d’influence sur la valeur globale : énergie et efficacité
Charge de réfrigération et efficacité du compresseur
Les propriétés thermiques élevées du pain font augmenter la consommation d’énergie. Il est essentiel d’adapter le dimensionnement du compresseur au débit spécifique de la boulangerie. La sélection du bon réfrigérant a un impact sur l’efficacité à long terme et les coûts opérationnels. Les systèmes à ammoniac offrent une excellente efficacité thermodynamique pour les grandes installations industrielles. Les systèmes au CO2 gagnent du terrain en raison des réglementations environnementales et de leurs excellentes performances à basse température.
Cycles de dégivrage et retards de processus
L'accumulation de givre sur les serpentins de l'évaporateur due au dégazage de l'humidité du pain augmente les coûts d'exploitation. La glace agit comme un isolant, réduisant la capacité du serpentin à absorber la chaleur. Des fonctionnalités telles que les systèmes de dégivrage séquentiel ou de dégivrage à l’air minimisent les temps d’arrêt de production. Vous garantissez que le congélateur fonctionne à son efficacité maximale pendant de longues périodes. Les systèmes de dégivrage par gaz chaud sont très efficaces mais nécessitent une conception soignée de la tuyauterie.
Dépenses en capital et rétention du rendement
Le calcul du retour sur investissement nécessite d'équilibrer les coûts initiaux avec la réduction des déchets de produits, la diminution des pertes d'humidité et les économies d'énergie. Un poids vendable plus élevé dû à l’humidité retenue améliore directement la rentabilité. Cela compense l’investissement initial dans un équipement de congélation de haute qualité. Chaque gramme d’eau perdu dans les serpentins du congélateur est un gramme de produit que vous ne pouvez pas vendre.
Risques de mise en œuvre et atténuation
Surmonter la condensation, l'agglutination et la déformation physique
Les morceaux de pâte crue risquent de se toucher, de fusionner et de se déformer si les protocoles de chargement échouent. Une densité de chargement incorrecte provoque l'agglutination des morceaux de pâte adjacents ou des petits pains précuits. Cela nécessite une séparation qui nuit à l’esthétique de la croûte. Les stratégies d'atténuation comprennent des zones de congélation de la croûte à l'entrée du tunnel et des transferts par convoyeur de séparation mécanique. Vous devez vous assurer que les produits sont correctement espacés avant d’entrer dans la zone de congélation.
Entretien, assainissement et conformité
Les systèmes de nettoyage sur place (CIP) et les principes de conception hygiénique sont essentiels. Vous avez besoin de sols en pente et de serpentins accessibles. Le respect des normes strictes d'hygiène des boulangeries empêche la moisissure ou la prolifération de bactéries dans l'enceinte du congélateur. La poussière de farine et l'humidité créent un environnement idéal pour la croissance microbienne si le système n'est pas nettoyé régulièrement. Les boîtiers en acier inoxydable entièrement soudés empêchent l'humidité de pénétrer dans les panneaux isolants.
Conclusion
Un système de congélation continue est un environnement thermodynamique hautement sophistiqué dans lequel le flux d'air et le chargement déterminent la viabilité du produit. Vous ne pouvez pas le traiter comme une simple glacière. Le succès nécessite un contrôle précis des taux de transfert de chaleur et de la vitesse de l’air.
Exigez des données empiriques auprès des OEM, en demandant spécifiquement des modèles CFD pour votre type de pain spécifique et votre densité de chargement.
Effectuer un audit des installations pour déterminer l’empreinte disponible et les exigences en matière de support structurel.
Calculez les charges thermiques exactes en fonction des heures de production de pointe, en tenant compte du poids des moules et de l'humidité de la pâte.
Planifiez un test pilote avec des fabricants présélectionnés en utilisant vos formulations de produits réelles.
FAQ
Q : Quelle est la température de congélation idéale du pain dans un congélateur rapide ?
R : La plage de fonctionnement standard est généralement de -20°C à -40°C. L'objectif principal est de réduire rapidement la température à cœur du pain jusqu'à -18°C pour garantir une stabilité à long terme et éviter le rassissement.
Q : Comment un tunnel de surgélation empêche-t-il la perte d'humidité dans les produits de boulangerie ?
R : La congélation rapide emprisonne les molécules d’eau dans des microcristaux avant qu’elles ne puissent migrer vers la surface et s’évaporer. Cela préserve l'humidité interne et la texture fraîche du pain.
Q : Qu'est-ce que la dérivation d'air et comment affecte-t-elle l'efficacité de la congélation dans un tunnel de surgélation pour le pain ?
R : Le contournement de l'air se produit lorsque l'air froid emprunte le chemin de moindre résistance autour de la charge de produit au lieu de circuler dessus. Cela entraîne des temps de congélation lents et inégaux et un gaspillage d’énergie.
Q : Quelle est la différence entre un congélateur à spirale et un tunnel de surgélation pour le pain ?
R : Les congélateurs à spirale présentent une conception verticale peu encombrante. Les tunnels de congélation utilisent un flux continu linéaire et horizontal. Les tunnels de congélation offrent généralement une manipulation plus douce pour les pâtes délicates.
Q : Comment la densité de chargement affecte-t-elle les temps de congélation ?
R : Les produits étroitement emballés limitent le flux d’air unidirectionnel. Cela crée des poches isolées qui augmentent considérablement le temps nécessaire pour congeler le cœur du pain, réduisant ainsi l'efficacité globale.
Q : Pourquoi le flux d’air unidirectionnel est-il important dans un congélateur rapide ?
R : Le flux d'air unidirectionnel empêche les turbulences et assure un transfert de chaleur constant et uniforme entre tous les produits sur la bande. Cela élimine les incohérences des lots et les gradients thermiques.