आप यहां हैं: घर »
ब्लॉग »
उद्योग हॉटस्पॉट »
ब्रेड के लिए टनल ब्लास्ट फ्रीजिंग: लोडिंग, एयरफ्लो और फ्रीजिंग रेट उत्पाद की गुणवत्ता को कैसे प्रभावित करते हैं
ब्रेड के लिए टनल ब्लास्ट फ्रीजिंग: लोडिंग, एयरफ्लो और फ्रीजिंग रेट उत्पाद की गुणवत्ता को कैसे प्रभावित करते हैं
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-07-31 उत्पत्ति: साइट
औद्योगिक बेकरी परिचालन का विस्तार एक थर्मोडायनामिक बाधा का परिचय देता है। आपको तेजी से तापमान में कमी के दौरान ब्रेड की सटीक टुकड़ों की संरचना, परत की अखंडता और नमी की मात्रा को संरक्षित करना चाहिए। मानक व्यावसायिक हिमीकरण विधियों के परिणामस्वरूप अक्सर तापमान में धीमी गिरावट होती है। इससे बड़े बर्फ के क्रिस्टल का निर्माण होता है, स्टार्च का त्वरित प्रतिगमन होता है और नमी की हानि होती है। इसके विपरीत, खराब रूप से अनुकूलित ब्लास्ट फ़्रीज़िंग ऊर्जा लागत को बढ़ा देता है, असमान बैच फ़्रीज़िंग का कारण बनता है, और सतह के निर्जलीकरण का जोखिम उठाता है।
सही उपकरण का चयन करने के लिए बुनियादी तापमान विनिर्देशों से आगे बढ़ने की आवश्यकता होती है। यह मार्गदर्शिका उत्पाद की गुणवत्ता की सुरक्षा और परिचालन दक्षता सुनिश्चित करने के लिए आवश्यक तकनीकी मूल्यांकन मानदंडों को तोड़ती है। हम एयरफ्लो गतिशीलता, लोड कॉन्फ़िगरेशन और फ्रीजिंग दरों की जांच करेंगे। एकीकृत करते समय अपनी उत्पादन लाइन को अनुकूलित करने के लिए आपको इन विवरणों की आवश्यकता होती है सुरंग विस्फोट फ्रीजर.
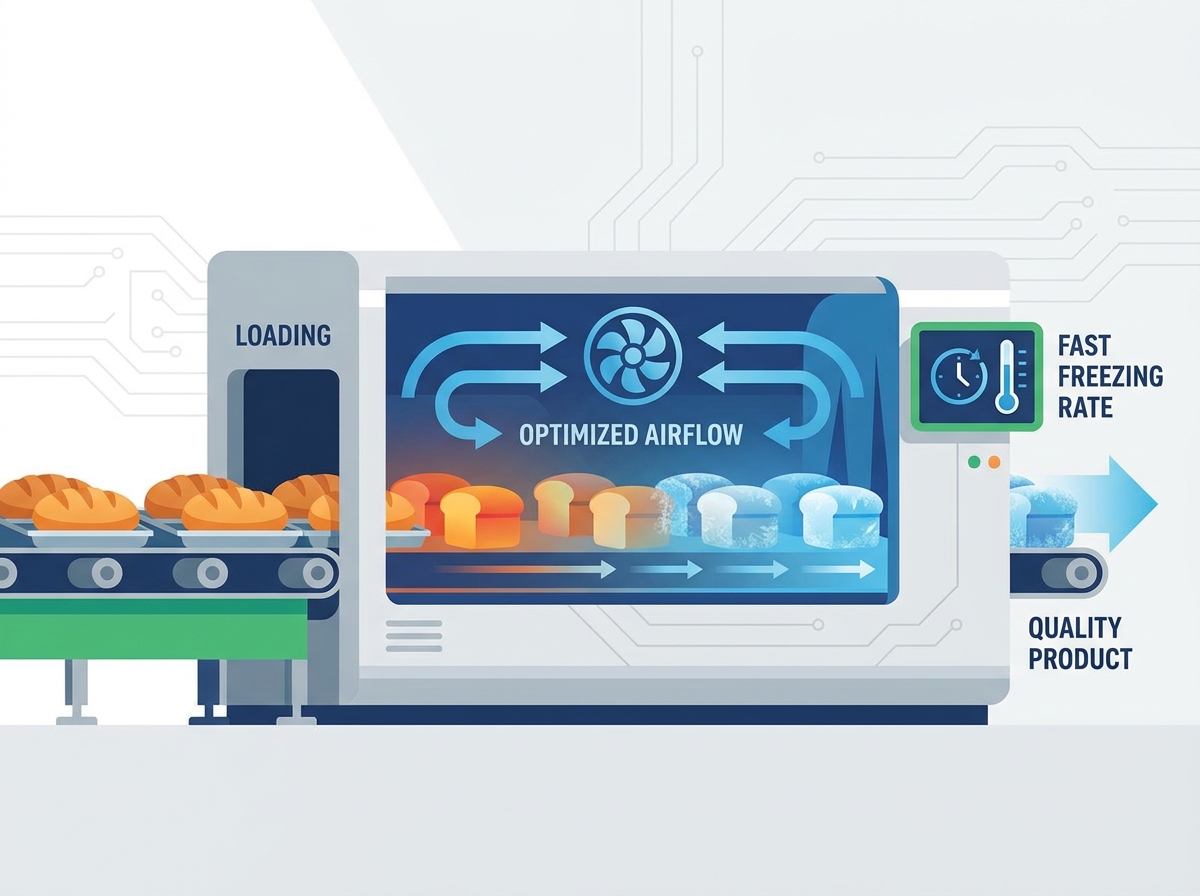
जमने की दर गुणवत्ता तय करती है: ब्रेड उत्पादों में सेलुलर क्षति और नमी के प्रवास को रोकने के लिए अधिकतम बर्फ क्रिस्टल निर्माण क्षेत्र (-1 डिग्री सेल्सियस से -5 डिग्री सेल्सियस) के माध्यम से तेजी से संक्रमण अनिवार्य है।
कच्ची शक्ति पर एयरफ्लो परिशुद्धता: यूनिडायरेक्शनल, उच्च-वेग एयरफ्लो थर्मल ग्रेडिएंट्स और अशांति को रोकता है, जिससे पूरे उत्पाद भार में लगातार गर्मी हस्तांतरण सुनिश्चित होता है।
लोडिंग घनत्व दक्षता को प्रभावित करता है: अनुचित उत्पाद अंतर वायु मार्ग को प्रतिबंधित करता है, सूक्ष्म जलवायु बनाता है जो ठंड के समय में देरी करता है और ऊर्जा खपत में भारी वृद्धि करता है।
फ़्रीज़िंग ब्रेड की भौतिकी: गुणवत्ता बनाए रखने के लिए सफलता मानदंड
नमी का स्थानांतरण और बर्फ क्रिस्टल का निर्माण
पकी हुई और पूरी तरह पकी हुई ब्रेड के बीच पानी की मात्रा काफी भिन्न होती है। जमने की प्रक्रिया के दौरान, महत्वपूर्ण तापमान क्षेत्र -1°C और -5°C के बीच होता है। यदि ब्रेड इस क्षेत्र से बहुत धीरे-धीरे गुजरती है, तो बड़े बर्फ के क्रिस्टल बन जाते हैं। बर्फ में परिवर्तित होने पर पानी लगभग 9% तक फैलता है। यह विस्तार भौतिक रूप से ग्लूटेन नेटवर्क को तोड़ देता है। आप गैस प्रतिधारण खो देते हैं, और पिघलने पर टुकड़े टुकड़े हो जाते हैं। प्राथमिक सफलता मीट्रिक सूक्ष्म-क्रिस्टलीकरण प्राप्त करना है। यह टुकड़ों की लोच बनाए रखता है और कोशिका भित्ति को टूटने से बचाता है।
सेलुलर संरचना पर फ्रीजिंग दरों के प्रभाव को समझने के लिए, मानक बेकरी संचालन में देखे गए निम्नलिखित डेटा बिंदुओं पर विचार करें:
जमने की गति
गंभीर क्षेत्र में समय (-1°C से -5°C)
बर्फ के क्रिस्टल का आकार
टुकड़ों की संरचना का प्रभाव
धीमा (स्थिर कक्ष)
45-90 मिनट
बड़ा, दांतेदार
गंभीर कोशिका भित्ति का टूटना, उच्च नमी की हानि
मध्यम (मानक विस्फोट)
20 - 45 मिनट
मध्यम
मध्यम रुखापन, हल्की बनावट में गिरावट
तीव्र (अनुकूलित सुरंग)
15 मिनट से कम
सूक्ष्म
बरकरार ग्लूटेन नेटवर्क, उत्कृष्ट नमी बनाए रखना
स्टार्च प्रतिगामीकरण और स्टालिंग रोकथाम
जमने की गति सीधे तौर पर एमाइलोपेक्टिन के प्रतिगामी प्रभाव को प्रभावित करती है। यह ब्रेड के खराब होने का मुख्य कारण है। स्थैतिक ब्लास्ट रूम की तुलना में एक सटीक फ्रीजिंग प्रणाली स्टेलिंग प्रक्रिया को कम करती है। यह तेजी से गंभीर स्थिर तापमान को बायपास कर देता है। तेजी से जमने से स्टार्च संरचना अपनी जगह पर टिक जाती है। आप पिघलने पर ताजा बेक्ड बनावट को सुरक्षित रखते हैं। यह सुनिश्चित करने के लिए कि उत्पाद तेजी से खतरे वाले क्षेत्र को साफ कर दे, ऑपरेटरों को मुख्य तापमान की लगातार निगरानी करनी चाहिए।
क्रस्ट की अखंडता की रक्षा करना और निर्जलीकरण को रोकना
सतही निर्जलीकरण एक महत्वपूर्ण जोखिम है। ग़लत वायु वेग या अत्यधिक एक्सपोज़र समय के कारण फ़्रीज़र जल जाता है। आंतरिक नमी को बनाए रखने और कुरकुरापन बनाए रखने के लिए तेजी से परत जमने की आवश्यकता होती है। उचित रूप से प्रबंधित वायुप्रवाह यह सुनिश्चित करता है कि पपड़ी जल्दी जम जाए। यह टुकड़ों से नमी की और हानि के विरुद्ध एक बाधा के रूप में कार्य करता है। कोर जमने से पहले बाहरी परतों से नमी को छीनने से रोकने के लिए आपको एक्सपोज़र समय के साथ हवा की गति को संतुलित करना होगा।
टनल ब्लास्ट फ्रीजर एयरफ्लो डायनेमिक्स का मूल्यांकन
यूनिडायरेक्शनल बनाम अशांत वायुप्रवाह
यूनिडायरेक्शनल एयरफ्लो फ्रीजिंग कक्ष के भीतर स्थानीयकृत अशांति को रोकता है। अशांत हवा असमान ठंड का कारण बनती है। इससे बैच विसंगतियां पैदा होती हैं जहां बाहरी उत्पाद आंतरिक उत्पादों की तुलना में तेजी से जम जाते हैं। सुसंगत, यूनिडायरेक्शनल प्रवाह सुनिश्चित करता है कि प्रत्येक रोटी को समान संवहन ताप हस्तांतरण प्राप्त हो। आप मृत क्षेत्रों से बचते हैं जहां गर्म हवा रुकती है और जमने की प्रक्रिया में देरी करती है।
पूरे बेल्ट में थर्मल ग्रैडिएंट्स को कम करना
इंजीनियरिंग को सुरंग की पूरी चौड़ाई और लंबाई में एक समान ताप हस्तांतरण बनाए रखना चाहिए। उच्च गति वाली ठंडी हवा का संचलन ब्रेड के ऊपर और नीचे के बीच तापमान के अंतर को कम करता है। यह उन स्थितियों को रोकता है जहां ऊपरी परत ठोस होकर जम जाती है जबकि कोर नरम रहती है। भंडारण के दौरान नरम कोर के रुकने और संरचनात्मक ढहने का खतरा रहता है।
एयर बाईपास से बचना
एयर बाईपास तब होता है जब बेल्ट, उत्पाद और सुरंग की दीवारों के बीच बड़े अंतराल से ठंडी हवा पूरी तरह से ब्रेड को बायपास करने की अनुमति देती है। वायु न्यूनतम प्रतिरोध का मार्ग अपनाती है। वायु मार्ग के आकार को अनुकूलित करने से उच्च-वेग वाली हवा सीधे उत्पाद की सतहों पर और उसके आसपास जमा हो जाती है। यह संवहन ताप हस्तांतरण को अधिकतम करता है और समग्र ठंड के समय को कम करता है। हवा को ठीक वहीं निर्देशित करने के लिए बैफ़लिंग प्रणालियाँ आवश्यक हैं जहाँ उसे जाना है।
फैन प्लेसमेंट, बफ़लिंग, और वेग नियंत्रण
आंतरिक वायुगतिकी पंखे, रणनीतिक बफ़लिंग और प्लेनम डिज़ाइन पर परिवर्तनीय आवृत्ति ड्राइव (वीएफडी) पर निर्भर करती है। खरीद के दौरान, ओईएम के एयरफ्लो मॉडलिंग का आकलन करें। कम्प्यूटेशनल फ्लूइड डायनेमिक्स (सीएफडी) सत्यापित करता है कि डिज़ाइन मृत क्षेत्रों को हटा देता है। यह उत्पाद बेल्ट में एक समान वेग सुनिश्चित करता है।
अपने ब्रेड प्रकार और पैन कॉन्फ़िगरेशन के लिए विशिष्ट सीएफडी मॉडल का अनुरोध करें।
वेग समायोजन की अनुमति देने के लिए सभी मुख्य परिसंचरण प्रशंसकों के लिए वीएफडी एकीकरण सत्यापित करें।
यह सुनिश्चित करने के लिए भौतिक चकरा देने वाले डिज़ाइन का निरीक्षण करें कि यह हवा को उत्पाद क्षेत्र के माध्यम से खींचता है, न कि उसके आसपास।
कमीशनिंग के दौरान बेल्ट की चौड़ाई में कई बिंदुओं पर वायु वेग का परीक्षण करें।
लोडिंग पैरामीटर्स और बेल्ट कॉन्फ़िगरेशन वास्तविकताएँ
उत्पाद रिक्ति और वायु मार्ग पर्याप्तता
लोडिंग घनत्व और फ्रीजिंग दक्षता के बीच संबंध सीधा है। ओवरलोडिंग से वायु चैनल अवरुद्ध हो जाते हैं। यह कंप्रेसर को अधिक मेहनत करने के लिए मजबूर करता है, कोर फ्रीजिंग समय में देरी करता है, और ऊर्जा खपत को बढ़ाता है। पर्याप्त उत्पाद रिक्ति हवा को स्वतंत्र रूप से प्रसारित करने की अनुमति देती है। आप तीव्र और एकसमान ठंड सुनिश्चित करते हैं। ऑपरेटर अक्सर बेल्ट को पैक करके थ्रूपुट को अधिकतम करने का प्रयास करते हैं, लेकिन यह आमतौर पर आवश्यक विलंब समय को बढ़ाकर उल्टा असर डालता है।
बेल्ट के प्रकार और तापीय चालकता
बेकरी अनुप्रयोगों में मेष बेल्ट और ठोस बेल्ट अलग-अलग प्रदर्शन करते हैं। बेल्ट सामग्री बैगुएट, रोल या लोफ पैन जैसे उत्पादों के लिए नीचे से ऊपर की ठंड और हवा के प्रवेश को प्रभावित करती है। मेष बेल्ट आम तौर पर उत्पाद के निचले भाग के आसपास बेहतर वायु प्रवाह की अनुमति देते हैं। इससे जमने की प्रक्रिया तेज हो जाती है। कच्चे आटे के लिए ठोस बेल्ट आवश्यक हो सकते हैं जो जाल में फंस सकते हैं, लेकिन क्षतिपूर्ति के लिए उन्हें आक्रामक ऊपर से नीचे वायु प्रवाह की आवश्यकता होती है।
ट्रे, पैन और कैरियर मीडिया की थर्मल जड़ता
धातु बेकिंग पैन या प्लास्टिक ट्रे उच्च तापीय द्रव्यमान का परिचय देते हैं। इससे ब्रेड के तले तक गर्मी का स्थानांतरण धीमा हो जाता है। फ्रीजिंग कॉन्फ़िगरेशन को धातु और प्लास्टिक वाहक मीडिया के थर्मल पदचिह्न को ऑफसेट करने के लिए अनुकूलित होना चाहिए। आपको अक्सर समायोजित वायुप्रवाह या लंबे समय तक रुकने की आवश्यकता होती है। भारी कच्चा लोहा या मोटे स्टील के बर्तन ब्रेड के जमने से पहले ही बड़ी मात्रा में प्रशीतन क्षमता को अवशोषित कर लेते हैं।
उच्च जल सामग्री और ताप भार का प्रबंधन
हवादार पकी हुई रोटियों की तुलना में घने ब्रेड के आटे में अलग-अलग विशिष्ट ताप गुण होते हैं। प्रारंभिक उत्पाद का तापमान और नमी की मात्रा आवश्यक प्रशीतन क्षमता और बेल्ट गति को निर्धारित करती है। अधिक नमी की मात्रा को जमने के लिए अधिक ऊर्जा की आवश्यकता होती है। यह समग्र थ्रूपुट को प्रभावित करता है। आपको सबसे भारी, सबसे गीले उत्पाद को चलाने की योजना के आधार पर सटीक थर्मल लोड की गणना करनी चाहिए।
ये सिस्टम निरंतर इनलाइन उत्पादन, समान उत्पाद आकार और उच्च-थ्रूपुट आवश्यकताओं के लिए आदर्श हैं। वे स्वचालित बेकरी लाइनों में निर्बाध रूप से एकीकृत होते हैं। आपको मैन्युअल हैंडलिंग के बिना लगातार ठंड मिलती है। यदि आपकी सुविधा प्रति घंटे हजारों रोटियां संसाधित करती है, तो एक सतत रैखिक प्रणाली सबसे विश्वसनीय थर्मल नियंत्रण प्रदान करती है।
सुरंग बनाम सर्पिल फ्रीजर
सर्पिल फ़्रीज़र एक ऊर्ध्वाधर, स्थान बचाने वाले पदचिह्न प्रदान करते हैं। टनल फ़्रीज़र एक क्षैतिज लेआउट का उपयोग करते हैं। रैखिक प्रणालियाँ अक्सर नाजुक, बिना पके, या आधे पके हुए आटे को अधिक कोमलता से संभालने की सुविधा प्रदान करती हैं। आप सर्पिल प्रणालियों में निहित यांत्रिक तनाव और संभावित उत्पाद स्थानांतरण से बचते हैं। सर्पिल आटे को ख़राब कर सकते हैं क्योंकि बेल्ट उच्च तनाव के तहत वक्रों को नेविगेट करता है।
विशेषता
सुरंग प्रणाली
सर्पिल प्रणाली
पदचिह्न
लंबे, रैखिक, के लिए महत्वपूर्ण फर्श स्थान की आवश्यकता होती है
लंबवत, कॉम्पैक्ट, ओवरहेड स्थान का उपयोग करता है
उत्पाद प्रबंधन
सौम्य, कोई पार्श्विक गति या बेल्ट तनाव स्थानांतरण नहीं
वक्रों पर स्थानांतरण या विकृति का कारण बन सकता है
वायु प्रवाह गतिशीलता
अत्यधिक नियंत्रणीय क्षैतिज या ऊर्ध्वाधर टकराव
स्तरों को भेदने के लिए जटिल वायुप्रवाह प्रबंधन की आवश्यकता है
रखरखाव पहुंच
आमतौर पर कॉइल्स और बेल्ट अनुभागों तक आसान पहुंच
आंतरिक ड्रम और केंद्र स्तरों तक पहुँचना कठिन हो सकता है
टनल बनाम आईक्यूएफ सिस्टम
व्यक्तिगत रूप से त्वरित जमे हुए (आईक्यूएफ) सिस्टम आम तौर पर जामुन या कटा हुआ मांस जैसी छोटी, कण वस्तुओं के लिए द्रवीकरण का उपयोग करते हैं। यह क्लंपिंग को रोकता है। बड़े ब्रेड उत्पादों के लिए मानक IQF द्रवीकरण अनुपयुक्त है। एक पाव रोटी को तरलीकृत करने के लिए आवश्यक उच्च-वेग अपड्राफ्ट उत्पाद को नुकसान पहुंचाएगा और बेतुके ऊर्जा स्तर की आवश्यकता होगी। इसलिए, बेकरी अनुप्रयोगों के लिए मानक रैखिक फ्रीजिंग बेहतर विकल्प बनी हुई है।
समग्र मूल्य प्रभावित करने वाले कारक: ऊर्जा और दक्षता
प्रशीतन भार और कंप्रेसर दक्षता
ब्रेड के उच्च तापीय गुण ऊर्जा के उपयोग को बढ़ाते हैं। बेकरी के विशिष्ट थ्रूपुट के साथ कंप्रेसर के आकार का मिलान करना महत्वपूर्ण है। सही रेफ्रिजरेंट का चयन दीर्घकालिक दक्षता और परिचालन लागत पर प्रभाव डालता है। अमोनिया सिस्टम बड़े औद्योगिक संयंत्रों के लिए उत्कृष्ट थर्मोडायनामिक दक्षता प्रदान करते हैं। पर्यावरणीय नियमों और उत्कृष्ट निम्न-तापमान प्रदर्शन के कारण CO2 प्रणालियाँ लोकप्रियता हासिल कर रही हैं।
डीफ़्रॉस्ट चक्र और प्रक्रिया में देरी
ब्रेड की नमी बाहर निकलने के कारण बाष्पीकरण करने वाले कॉइल्स पर फ्रॉस्ट जमने से परिचालन लागत बढ़ जाती है। बर्फ एक इन्सुलेटर के रूप में कार्य करता है, जिससे कुंडल की गर्मी को अवशोषित करने की क्षमता कम हो जाती है। अनुक्रमिक डीफ़्रॉस्टिंग या एयर-डीफ़्रॉस्ट सिस्टम जैसी सुविधाएँ उत्पादन डाउनटाइम को कम करती हैं। आप सुनिश्चित करते हैं कि फ़्रीजर लंबे समय तक चरम दक्षता पर काम करे। हॉट गैस डिफ्रॉस्ट सिस्टम अत्यधिक प्रभावी हैं लेकिन सावधानीपूर्वक पाइपिंग डिजाइन की आवश्यकता होती है।
पूंजीगत व्यय बनाम उपज प्रतिधारण
निवेश पर रिटर्न की गणना के लिए प्रारंभिक लागत को कम उत्पाद बर्बादी, कम नमी हानि और ऊर्जा बचत के बीच संतुलित करने की आवश्यकता होती है। बरकरार नमी के कारण अधिक बिक्री योग्य वजन सीधे लाभप्रदता में सुधार करता है। यह उच्च गुणवत्ता वाले फ्रीजिंग उपकरण में प्रारंभिक निवेश की भरपाई करता है। फ्रीजर कॉइल्स में खोया गया प्रत्येक ग्राम पानी उत्पाद का एक ग्राम है जिसे आप बेच नहीं सकते हैं।
कार्यान्वयन जोखिम और शमन
संघनन, क्लंपिंग और शारीरिक विकृति पर काबू पाना
लोडिंग प्रोटोकॉल विफल होने पर कच्चे आटे के टुकड़ों को छूने, जुड़ने और विकृत होने का जोखिम होता है। अनुचित लोडिंग घनत्व के कारण आस-पास के आटे के टुकड़े या पके हुए रोल आपस में चिपक जाते हैं। इसके लिए अलगाव की आवश्यकता होती है जो क्रस्ट सौंदर्यशास्त्र को नुकसान पहुंचाता है। शमन रणनीतियों में सुरंग के प्रवेश द्वार पर क्रस्ट-फ़्रीज़िंग ज़ोन और यांत्रिक पृथक्करण कन्वेयर स्थानांतरण शामिल हैं। आपको यह सुनिश्चित करना होगा कि उत्पाद हिमांक क्षेत्र में प्रवेश करने से पहले सही दूरी पर हों।
रखरखाव, स्वच्छता और अनुपालन
क्लीन-इन-प्लेस (सीआईपी) सिस्टम और स्वच्छ डिजाइन सिद्धांत आवश्यक हैं। आपको ढलान वाले फर्श और सुलभ कॉइल्स की आवश्यकता है। सख्त बेकरी स्वच्छता मानकों का अनुपालन फ्रीजर बाड़े में फफूंदी या बैक्टीरिया के जमाव को रोकता है। यदि सिस्टम को नियमित रूप से साफ नहीं किया जाता है तो आटे की धूल और नमी सूक्ष्म जीवों के विकास के लिए एक आदर्श वातावरण बनाती है। पूरी तरह से वेल्डेड स्टेनलेस स्टील के बाड़े इन्सुलेशन पैनलों में नमी के प्रवेश को रोकते हैं।
निष्कर्ष
एक सतत फ्रीजिंग प्रणाली एक उच्च इंजीनियर थर्मोडायनामिक वातावरण है जहां वायु प्रवाह और लोडिंग उत्पाद व्यवहार्यता को निर्धारित करते हैं। आप इसे एक साधारण कोल्ड बॉक्स के रूप में नहीं मान सकते। सफलता के लिए गर्मी हस्तांतरण दर और वायु वेग पर सटीक नियंत्रण की आवश्यकता होती है।
ओईएम से अनुभवजन्य डेटा की मांग करें, विशेष रूप से आपके विशिष्ट ब्रेड प्रकार और लोडिंग घनत्व के लिए सीएफडी मॉडल का अनुरोध करें।
उपलब्ध पदचिह्न और संरचनात्मक समर्थन आवश्यकताओं को निर्धारित करने के लिए एक सुविधा ऑडिट आयोजित करें।
पैन के वजन और आटे की नमी को ध्यान में रखते हुए, अधिकतम उत्पादन घंटों के आधार पर सटीक थर्मल लोड की गणना करें।
अपने वास्तविक उत्पाद फॉर्मूलेशन का उपयोग करके शॉर्टलिस्ट किए गए निर्माताओं के साथ एक पायलट परीक्षण शेड्यूल करें।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: ब्लास्ट फ्रीजर में ब्रेड के लिए आदर्श हिमीकरण तापमान क्या है?
ए: मानक ऑपरेटिंग रेंज आमतौर पर -20°C से -40°C है। प्राथमिक लक्ष्य दीर्घकालिक स्थिरता सुनिश्चित करने और बासी होने से बचाने के लिए ब्रेड के मुख्य तापमान को तेजी से -18°C तक कम करना है।
प्रश्न: टनल ब्लास्ट फ्रीजर बेकरी उत्पादों में नमी की कमी को कैसे रोकता है?
उत्तर: तेजी से जमने से पानी के अणु सूक्ष्म-क्रिस्टलों में बंद हो जाते हैं, इससे पहले कि वे सतह पर चले जाएं और वाष्पित हो जाएं। यह ब्रेड की आंतरिक नमी और ताज़ा बनावट को बरकरार रखता है।
प्रश्न: एयर बाईपास क्या है, और यह ब्रेड के लिए टनल ब्लास्ट फ्रीजर में फ्रीजिंग दक्षता को कैसे प्रभावित करता है?
ए: एयर बाईपास तब होता है जब ठंडी हवा उत्पाद लोड के ऊपर बहने के बजाय उसके चारों ओर कम से कम प्रतिरोध का रास्ता अपनाती है। इसके परिणामस्वरूप धीमी, असमान ठंड का समय और बर्बाद ऊर्जा होती है।
प्रश्न: ब्रेड के लिए स्पाइरल फ़्रीज़र और टनल ब्लास्ट फ़्रीज़र के बीच क्या अंतर है?
उत्तर: स्पाइरल फ़्रीज़र में ऊर्ध्वाधर, जगह बचाने वाला डिज़ाइन होता है। टनल फ़्रीज़र एक रैखिक, क्षैतिज निरंतर प्रवाह का उपयोग करते हैं। टनल फ़्रीज़र आम तौर पर नाजुक आटे के लिए नरम हैंडलिंग प्रदान करते हैं।
प्रश्न: लोडिंग घनत्व ब्लास्ट फ्रीजिंग समय को कैसे प्रभावित करता है?
उत्तर: कसकर पैक किए गए उत्पाद यूनिडायरेक्शनल वायुप्रवाह को प्रतिबंधित करते हैं। यह इंसुलेटेड पॉकेट बनाता है जो ब्रेड के कोर को जमने के लिए आवश्यक समय को काफी बढ़ा देता है, जिससे समग्र दक्षता कम हो जाती है।
प्रश्न: ब्लास्ट फ्रीजर में यूनिडायरेक्शनल एयरफ्लो क्यों महत्वपूर्ण है?
ए: यूनिडायरेक्शनल एयरफ्लो अशांति को रोकता है और बेल्ट पर सभी उत्पादों में लगातार, समान गर्मी हस्तांतरण सुनिश्चित करता है। यह बैच विसंगतियों और थर्मल ग्रेडिएंट्स को समाप्त करता है।