شما اینجا هستید: صفحه اصلی »
وبلاگ ها »
نقاط داغ صنعت »
انجماد انفجاری تونل برای نان: چگونه بارگیری، جریان هوا و نرخ انجماد بر کیفیت محصول تأثیر می گذارد
انجماد انفجار تونل برای نان: چگونه بارگیری، جریان هوا و نرخ انجماد بر کیفیت محصول تأثیر میگذارد
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-07-31 منبع: سایت
مقیاس گذاری عملیات نانوایی صنعتی یک گلوگاه ترمودینامیکی را معرفی می کند. شما باید ساختار دقیق خرده نان، یکپارچگی پوسته و رطوبت نان را در طول کاهش سریع دما حفظ کنید. روش های استاندارد انجماد تجاری اغلب منجر به کاهش آهسته دما می شود. این منجر به تشکیل کریستال های یخ بزرگ، تسریع پسرفت نشاسته و از دست دادن رطوبت می شود. برعکس، انجماد انفجاری بهینهشده ضعیف، هزینههای انرژی را افزایش میدهد، باعث انجماد ناهموار دستهای میشود و خطر کمآبی سطحی را به دنبال دارد.
انتخاب تجهیزات مناسب نیاز به حرکت فراتر از مشخصات دمایی اولیه دارد. این راهنما معیارهای ارزیابی فنی لازم برای محافظت از کیفیت محصول و اطمینان از کارایی عملیاتی را تجزیه می کند. ما دینامیک جریان هوا، تنظیمات بار و نرخ انجماد را بررسی خواهیم کرد. شما به این جزئیات نیاز دارید تا خط تولید خود را هنگام ادغام a بهینه کنید فریزر انفجار تونل.
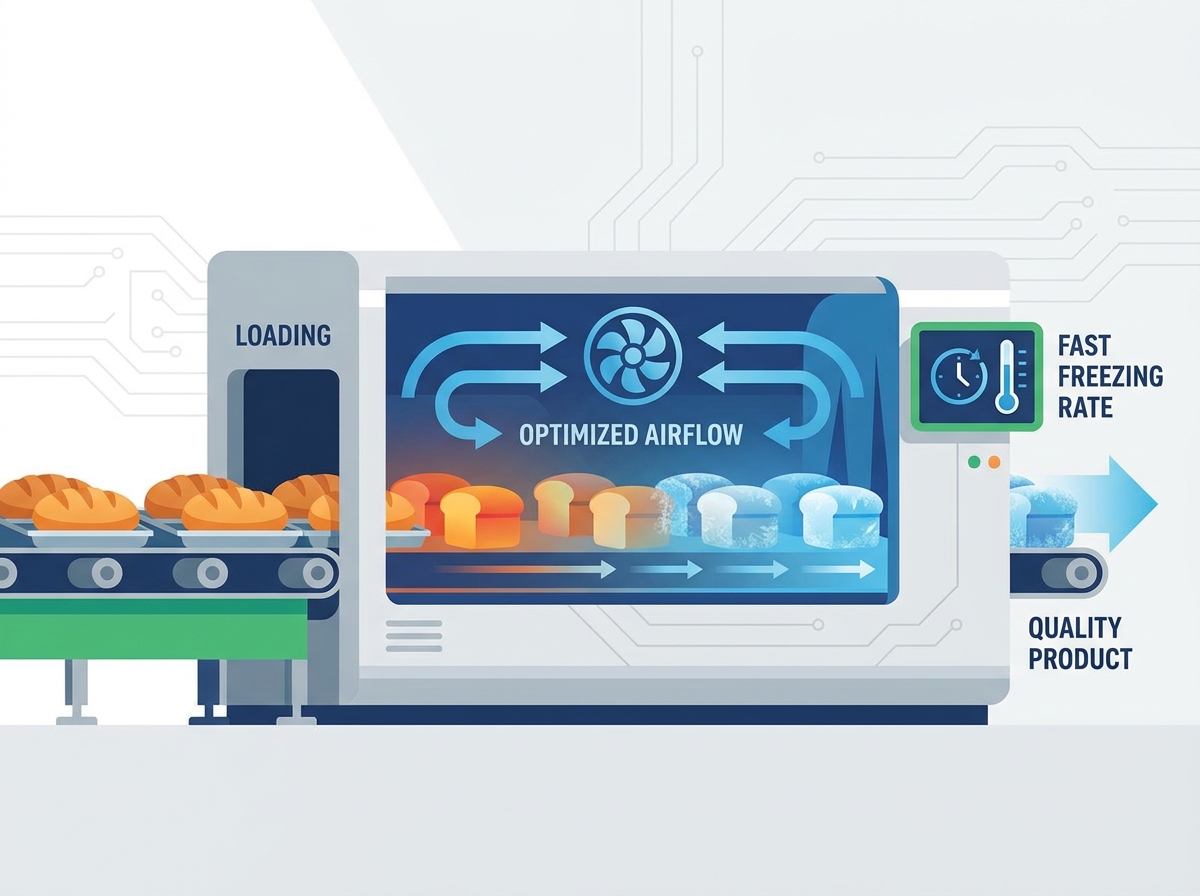
نرخ انجماد کیفیت را تعیین می کند: انتقال سریع از طریق حداکثر منطقه تشکیل کریستال یخ (1- تا 5- درجه سانتی گراد) برای جلوگیری از آسیب سلولی و مهاجرت رطوبت در محصولات نان الزامی است.
دقت جریان هوا بیش از توان خام: جریان هوای یک طرفه و با سرعت بالا از شیب حرارتی و آشفتگی جلوگیری می کند و از انتقال حرارت ثابت در کل بار محصول اطمینان می دهد.
کارایی تأثیرات چگالی بارگذاری: فاصله نامناسب محصول عبور هوا را محدود می کند، آب و هوای میکرو ایجاد می کند که زمان انجماد را به تاخیر می اندازد و مصرف انرژی را به شدت افزایش می دهد.
بهینه سازی باعث ایجاد ارزش: متعادل کردن هزینه سرمایه اولیه یک فریزر انفجار تونل برای نان در برابر بهره وری انرژی طولانی مدت، حفظ عملکرد و به حداقل رساندن زمان توقف یخ زدایی هسته اصلی تصمیم خرید است.
فیزیک انجماد نان: معیارهای موفقیت برای حفظ کیفیت
مهاجرت رطوبت و تشکیل کریستال یخ
محتوای آب بین نان نیمه پخته و نان کاملاً پخته متفاوت است. در طی فرآیند انجماد، منطقه دمای بحرانی بین -1 درجه سانتیگراد و -5 درجه سانتیگراد قرار دارد. اگر نان خیلی آهسته از این منطقه عبور کند، بلورهای یخ بزرگ تشکیل می شود. آب هنگام تبدیل به یخ تقریباً 9 درصد منبسط می شود. این گسترش به طور فیزیکی شبکه های گلوتن را پاره می کند. احتباس گاز را از دست میدهید و خردهها پس از ذوب شدن خرد میشوند. معیار موفقیت اولیه، دستیابی به میکروکریستالیزاسیون است. این خاصیت ارتجاعی خرده را حفظ می کند و از پارگی دیواره سلولی جلوگیری می کند.
برای درک تأثیر نرخ انجماد بر ساختار سلولی، داده های زیر را در عملیات نانوایی استاندارد در نظر بگیرید:
سرعت انجماد
زمان در منطقه بحرانی (-1°C تا -5°C)
اندازه کریستال یخ
تاثیر ساختار خرده نان
آهسته (اتاق استاتیک)
45-90 دقیقه
بزرگ، دندانه دار
پارگی شدید دیواره سلولی، از دست دادن رطوبت زیاد
متوسط (انفجار استاندارد)
20-45 دقیقه
متوسط
بیات شدن متوسط، تخریب جزئی بافت
سریع (تونل بهینه شده)
زیر 15 دقیقه
میکروسکوپی
شبکه گلوتن دست نخورده، حفظ رطوبت عالی
جلوگیری از پسرفت نشاسته و بیاتی
سرعت انجماد مستقیماً بر رتروگراسیون آمیلوپکتین تأثیر می گذارد. این عامل اصلی بیات شدن نان است. یک سیستم انجماد دقیق فرآیند بیات شدن را در مقایسه با اتاقهای انفجار استاتیک کاهش میدهد. به سرعت دماهای بیات بحرانی را دور می زند. انجماد سریعتر ساختار نشاسته را در جای خود قفل می کند. پس از ذوب شدن، بافت تازه پخته شده را حفظ می کنید. اپراتورها باید دمای هسته را به طور مداوم کنترل کنند تا مطمئن شوند که محصول به سرعت منطقه خطر بیات شدن را پاک می کند.
محافظت از یکپارچگی پوسته و جلوگیری از کم آبی
کم آبی سطحی یک خطر قابل توجه است. سرعت نادرست هوا یا زمان قرار گرفتن در معرض بیش از حد باعث سوختگی فریزر می شود. انجماد سریع پوسته برای حفظ رطوبت داخلی و حفظ تردی لازم است. جریان هوا که به درستی مدیریت می شود، تضمین می کند که پوسته به سرعت یخ می زند. این به عنوان یک مانع در برابر از دست دادن رطوبت بیشتر از خرده نان عمل می کند. شما باید سرعت هوا را با زمان نوردهی متعادل کنید تا قبل از یخ زدن هسته، از حذف رطوبت از لایه های بیرونی جلوگیری کنید.
ارزیابی دینامیک جریان هوای فریزر انفجار تونل
جریان هوای یک طرفه در مقابل آشفته
جریان هوای یک طرفه از تلاطم موضعی در محفظه انجماد جلوگیری می کند. هوای متلاطم باعث یخ زدگی ناهموار می شود. این منجر به ناهماهنگی دسته ای می شود که در آن محصولات بیرونی سریعتر از محصولات داخلی منجمد می شوند. جریان ثابت و یک جهته تضمین می کند که هر نان انتقال حرارت همرفتی یکسانی را دریافت می کند. شما از مناطق مرده که در آن هوای گرم باقی می ماند و فرآیند انجماد را به تأخیر می اندازد اجتناب می کنید.
کاهش گرادیان های حرارتی در سراسر کمربند
مهندسی باید انتقال حرارت یکنواخت را در کل عرض و طول تونل حفظ کند. گردش هوای سرد با سرعت بالا اختلاف دما بین قسمت بالایی و پایینی نان را به حداقل می رساند. این از شرایطی جلوگیری می کند که پوسته بالایی به صورت جامد یخ می زند در حالی که هسته نرم باقی می ماند. یک هسته نرم در برابر بیات شدن و فروپاشی ساختاری در طول ذخیره سازی آسیب پذیر است.
اجتناب از عبور هوا
دور زدن هوا زمانی اتفاق میافتد که فاصلههای بزرگ بین تسمه، محصول و دیوارههای تونل به هوای سرد اجازه میدهد تا نان را کاملاً دور بزند. هوا مسیر کمترین مقاومت را طی می کند. بهینه سازی اندازه گذر هوا، هوای پرسرعت را مستقیماً روی و اطراف سطوح محصول وارد می کند. این امر انتقال حرارت همرفتی را به حداکثر میرساند و زمان انجماد کلی را کاهش میدهد. سیستم های بافلینگ برای هدایت هوا دقیقاً به جایی که باید برود ضروری هستند.
قرار دادن فن، گیج کردن، و کنترل سرعت
آیرودینامیک داخلی به درایوهای فرکانس متغیر (VFD) روی فنها، گیجسازی استراتژیک و طراحی پلنوم متکی است. در طول خرید، مدلسازی جریان هوای OEM را ارزیابی کنید. دینامیک سیالات محاسباتی (CFD) تأیید می کند که طراحی مناطق مرده را حذف می کند. سرعت یکنواخت را در سراسر تسمه محصول تضمین می کند.
مدل های CFD مخصوص نوع نان و پیکربندی تابه خود را درخواست کنید.
یکپارچگی VFD را برای همه فن های گردش اصلی بررسی کنید تا امکان تنظیم سرعت فراهم شود.
طراحی گیج کننده فیزیکی را بررسی کنید تا مطمئن شوید که هوا را به داخل منطقه محصول منتقل می کند، نه اطراف آن.
در طول راه اندازی سرعت هوا را در چندین نقطه در عرض تسمه آزمایش کنید.
پارامترهای بارگذاری و واقعیت های پیکربندی کمربند
فاصله محصول و کفایت عبور هوا
رابطه بین چگالی بارگذاری و راندمان انجماد مستقیم است. اضافه بار کانال های هوا را مسدود می کند. این کار کمپرسور را مجبور به کار سختتر میکند، زمان انجماد هسته را به تاخیر میاندازد و مصرف انرژی را افزایش میدهد. فاصله مناسب محصول باعث می شود هوا آزادانه در گردش باشد. شما از انجماد سریع و یکنواخت اطمینان می دهید. اپراتورها اغلب سعی میکنند با بستهبندی تسمه، توان عملیاتی را به حداکثر برسانند، اما این معمولاً با افزایش زمان ماندگاری مورد نیاز نتیجه معکوس میدهد.
انواع تسمه و رسانایی حرارتی
تسمه توری و تسمه جامد در کاربردهای نانوایی عملکرد متفاوتی دارند. مواد تسمه بر انجماد از پایین به بالا و نفوذ هوا برای محصولاتی مانند باگت، رول یا تابه نان تأثیر می گذارد. تسمه های مشبک به طور کلی جریان هوای بهتری را در اطراف قسمت پایینی محصول ایجاد می کنند. این امر فرآیند انجماد را تسریع می کند. کمربندهای جامد ممکن است برای خمیرهای خامی که می توانند به صورت توری فرو شوند، ضروری باشند، اما برای جبران آن نیاز به جریان هوای تهاجمی از بالا به پایین دارند.
اینرسی حرارتی سینی ها، تابه ها و رسانه های حامل
تابه های فلزی یا سینی های پلاستیکی جرم حرارتی بالایی را ایجاد می کنند. این امر انتقال حرارت به کف نان را کند می کند. پیکربندی انجماد باید برای جبران ردپای حرارتی رسانه های حامل فلز و پلاستیک سازگار باشد. شما اغلب به جریان هوای تنظیم شده یا زمان ماندن طولانی تری نیاز دارید. تابه های چدنی سنگین یا فولادی ضخیم مقادیر زیادی از ظرفیت تبرید را قبل از شروع یخ زدن نان جذب می کنند.
مدیریت محتوای بالای آب و بارهای گرمایی
خمیرهای نان متراکم در مقایسه با نان های پخته شده هوادار دارای خواص گرمایی ویژه متفاوتی هستند. دما و رطوبت اولیه محصول ظرفیت تبرید و سرعت تسمه مورد نیاز را تعیین می کند. رطوبت بیشتر برای انجماد نیاز به انرژی بیشتری دارد. این بر توان عملیاتی کلی تأثیر می گذارد. شما باید بار حرارتی دقیق را بر اساس سنگین ترین و مرطوب ترین محصولی که قصد اجرا دارید محاسبه کنید.
دسته های راه حل: فریزرهای انفجار تونل در مقابل سیستم های جایگزین
زمان انتخاب یک فریزر انفجار تونل برای نان
این سیستمها برای تولید پیوسته درون خطی، شکلهای یکنواخت محصول و نیازهای بازده بالا ایدهآل هستند. آنها به طور یکپارچه در خطوط نانوایی خودکار ادغام می شوند. بدون دستکاری دستی انجماد ثابتی دریافت می کنید. اگر مرکز شما هزاران نان را در ساعت پردازش می کند، یک سیستم خطی پیوسته مطمئن ترین کنترل حرارتی را فراهم می کند.
تونل در مقابل فریزرهای مارپیچی
فریزرهای مارپیچ ردپایی عمودی و صرفه جویی در فضا ارائه می دهند. فریزرهای تونلی از طرح افقی استفاده می کنند. سیستم های خطی اغلب برای خمیرهای ظریف، پخته نشده یا نیمه پخته، رفتار ملایم تری ارائه می دهند. از کشش مکانیکی و تغییر محصول بالقوه ذاتی سیستم های مارپیچی جلوگیری می کنید. مارپیچ ها می توانند باعث تغییر شکل خمیر شوند زیرا تسمه در منحنی ها تحت کشش زیاد حرکت می کند.
ویژگی
سیستم تونل
سیستم مارپیچی
رد پا
بلند، خطی، به فضای کف قابل توجهی نیاز دارد
عمودی، فشرده، از فضای بالای سر استفاده می کند
مدیریت محصول
ملایم، بدون حرکت جانبی یا تغییر کشش کمربند
می تواند باعث جابجایی یا تغییر شکل در منحنی ها شود
دینامیک جریان هوا
برخورد افقی یا عمودی بسیار قابل کنترل
مدیریت پیچیده جریان هوا برای نفوذ به لایه ها لازم است
دسترسی به تعمیر و نگهداری
به طور کلی دسترسی آسان تر به سیم پیچ ها و بخش های تسمه
دسترسی به درام داخلی و طبقات مرکزی دشوار است
تونل در مقابل سیستم های IQF
سیستم های منجمد سریع (IQF) به طور جداگانه معمولاً از مایع سازی برای اقلام کوچکتر و ذرات معلق مانند انواع توت ها یا گوشت خرد شده استفاده می کنند. این مانع از جمع شدن می شود. سیال شدن استاندارد IQF برای محصولات نان بزرگتر نامناسب است. جریان صعودی با سرعت بالا که برای سیال کردن یک قرص نان لازم است به محصول آسیب می رساند و به سطوح انرژی پوچ نیاز دارد. بنابراین، انجماد خطی استاندارد بهترین انتخاب برای کاربردهای نانوایی است.
عوامل مؤثر بر ارزش کلی: انرژی و کارایی
بار تبرید و راندمان کمپرسور
خواص حرارتی بالای نان مصرف انرژی را افزایش می دهد. تطبیق اندازه کمپرسور با توان عملیاتی خاص نانوایی بسیار مهم است. انتخاب مبرد مناسب بر راندمان طولانی مدت و هزینه های عملیاتی تأثیر می گذارد. سیستم های آمونیاکی بازده ترمودینامیکی عالی را برای کارخانه های صنعتی بزرگ ارائه می دهند. سیستم های CO2 به دلیل قوانین زیست محیطی و عملکرد عالی در دمای پایین در حال افزایش هستند.
چرخه های یخ زدایی و تاخیر در فرآیند
ایجاد یخ زدگی روی کویل های اواپراتور به دلیل خروج رطوبت نان باعث افزایش هزینه های عملیاتی می شود. یخ به عنوان یک عایق عمل می کند و توانایی سیم پیچ در جذب گرما را کاهش می دهد. ویژگی هایی مانند سیستم های یخ زدایی متوالی یا یخ زدایی هوا زمان توقف تولید را به حداقل می رساند. اطمینان حاصل می کنید که فریزر برای مدت طولانی تری در اوج کارایی کار می کند. سیستم های یخ زدایی گاز داغ بسیار موثر هستند اما نیاز به طراحی دقیق لوله ها دارند.
مخارج سرمایه در مقابل حفظ بازده
محاسبه بازگشت سرمایه مستلزم متعادل کردن هزینه های اولیه در برابر کاهش ضایعات محصول، کاهش رطوبت و صرفه جویی در انرژی است. وزن قابل فروش بالاتر به دلیل رطوبت حفظ شده به طور مستقیم سودآوری را بهبود می بخشد. این امر سرمایه گذاری اولیه در تجهیزات انجماد با کیفیت بالا را جبران می کند. هر گرم آب از دست رفته در کویل های فریزر یک گرم محصول است که نمی توانید بفروشید.
خطرات پیاده سازی و کاهش
غلبه بر تراکم، کلوخه شدن، و تغییر شکل فیزیکی
در صورت شکست پروتکل های بارگیری، قطعات خمیر خام در معرض تماس، ذوب شدن و تغییر شکل قرار می گیرند. تراکم نامناسب بارگذاری باعث می شود که قطعات خمیر مجاور یا رول های نیمه پخته به هم چسبیده شوند. این نیاز به جداسازی دارد که به زیبایی پوسته آسیب می رساند. استراتژی های کاهش شامل مناطق انجماد پوسته در ورودی تونل و انتقال مکانیکی نقاله جداسازی است. باید اطمینان حاصل کنید که محصولات قبل از ورود به منطقه انجماد به درستی از هم فاصله دارند.
نگهداری، بهداشت، و انطباق
سیستم های تمیز در محل (CIP) و اصول طراحی بهداشتی ضروری هستند. شما به کف های شیب دار و کلاف های قابل دسترسی نیاز دارید. رعایت استانداردهای بهداشتی دقیق نانوایی از انباشت کپک یا باکتری در محفظه فریزر جلوگیری می کند. گرد و غبار آرد و رطوبت اگر سیستم به طور مرتب تمیز نشود، محیطی ایده آل برای رشد میکروبی ایجاد می کند. محفظه های فولادی ضد زنگ کاملاً جوش داده شده از نفوذ رطوبت به پانل های عایق جلوگیری می کند.
نتیجه گیری
سیستم انجماد پیوسته یک محیط ترمودینامیکی بسیار مهندسی شده است که در آن جریان هوا و بارگذاری زنده بودن محصول را دیکته می کند. شما نمی توانید با آن به عنوان یک جعبه سرد ساده رفتار کنید. موفقیت مستلزم کنترل دقیق نرخ انتقال حرارت و سرعت هوا است.
تقاضای داده های تجربی از OEM ها، به طور خاص درخواست مدل های CFD برای نوع نان خاص و چگالی بارگیری شما.
انجام ممیزی تسهیلات برای تعیین ردپای موجود و الزامات پشتیبانی ساختاری.
بارهای حرارتی دقیق را بر اساس ساعات اوج تولید، محاسبه وزن تشت و رطوبت خمیر محاسبه کنید.
با استفاده از فرمولهای محصول واقعی خود، یک آزمایش آزمایشی را با تولیدکنندگان فهرست نهایی برنامهریزی کنید.
سوالات متداول
س: دمای انجماد ایده آل برای نان در فریزر بلاست چقدر است؟
A: محدوده عملکرد استاندارد معمولاً -20 درجه سانتیگراد تا -40 درجه سانتیگراد است. هدف اصلی کاهش سریع دمای هسته نان به -18 درجه سانتیگراد برای اطمینان از پایداری طولانی مدت و جلوگیری از بیات شدن نان است.
س: چگونه یک فریزر انفجار تونل از از دست دادن رطوبت در محصولات نانوایی جلوگیری می کند؟
پاسخ: انجماد سریع مولکولهای آب را قبل از اینکه به سطح مهاجرت کرده و تبخیر شوند، در میکروکریستالها قفل میکند. این کار باعث حفظ رطوبت داخلی و بافت تازه نان می شود.
س: بای پس هوا چیست و چگونه بر راندمان انجماد در فریزر انفجار تونل برای نان تأثیر می گذارد؟
پاسخ: بای پس هوا زمانی اتفاق میافتد که هوای سرد به جای جریان یافتن روی بار محصول، مسیر کمترین مقاومت را در اطراف بار محصول طی میکند. این منجر به زمانهای آهسته و ناهموار انجماد و هدر رفتن انرژی میشود.
س: تفاوت بین فریزر مارپیچ و فریزر انفجار تونل برای نان چیست؟
پاسخ: فریزرهای مارپیچ دارای طراحی عمودی و صرفه جویی در فضا هستند. فریزرهای تونلی از جریان پیوسته خطی و افقی استفاده می کنند. فریزرهای تونلی معمولاً برای خمیرهای ظریف کارکرد ملایم تری دارند.
س: چگالی بارگذاری چگونه بر زمان انجماد انفجار تأثیر می گذارد؟
A: محصولات محکم بسته بندی شده جریان هوای یک طرفه را محدود می کنند. این باعث ایجاد جیب های عایق می شود که زمان لازم برای انجماد هسته نان را به شدت افزایش می دهد و کارایی کلی را کاهش می دهد.
س: چرا جریان هوای یک طرفه در یک فریزر بلاست مهم است؟
A: جریان هوای یک طرفه از تلاطم جلوگیری می کند و انتقال حرارت ثابت و یکنواخت را در تمام محصولات روی تسمه تضمین می کند. این ناهماهنگی دسته ای و گرادیان حرارتی را از بین می برد.