Sie sind hier: Heim »
Blogs »
Branchen-Hotspots »
Tunnel-Schockfrosten für Brot: Wie sich Beladung, Luftstrom und Gefrierrate auf die Produktqualität auswirken
Tunnel-Schockfrosten für Brot: Wie sich Beladung, Luftstrom und Gefriergeschwindigkeit auf die Produktqualität auswirken
Die Skalierung industrieller Bäckereibetriebe führt zu einem thermodynamischen Engpass. Bei der schnellen Temperaturabsenkung müssen Sie die exakte Krumenstruktur, Krustenintegrität und den Feuchtigkeitsgehalt des Brotes bewahren. Handelsübliche Gefriermethoden führen oft zu langsamen Temperaturabfällen. Dies führt zur Bildung großer Eiskristalle, beschleunigter Stärkeretrogradation und Feuchtigkeitsverlust. Umgekehrt führt ein schlecht optimiertes Schockgefrieren zu einem Anstieg der Energiekosten, einem ungleichmäßigen Gefrieren der Chargen und dem Risiko einer Austrocknung der Oberfläche.
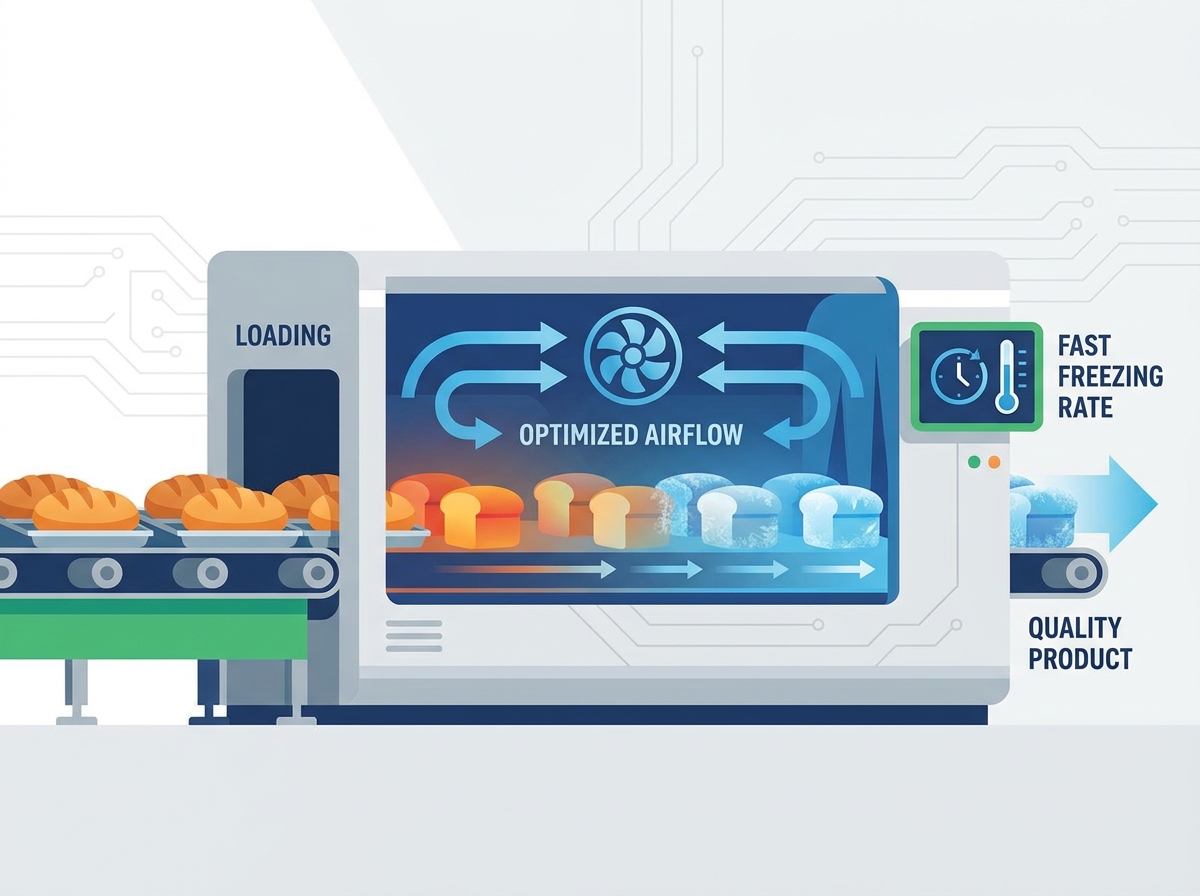
Die Auswahl der richtigen Ausrüstung erfordert, über die grundlegenden Temperaturspezifikationen hinauszugehen. In diesem Leitfaden werden die technischen Bewertungskriterien aufgeschlüsselt, die zum Schutz der Produktqualität und zur Gewährleistung der betrieblichen Effizienz erforderlich sind. Wir werden die Luftströmungsdynamik, Lastkonfigurationen und Gefrierraten untersuchen. Sie benötigen diese Details, um Ihre Produktionslinie bei der Integration eines zu optimieren Tunnel-Schockfroster.
Die Gefriergeschwindigkeit bestimmt die Qualität: Ein schneller Übergang durch die maximale Eiskristallbildungszone (-1 °C bis -5 °C) ist zwingend erforderlich, um Zellschäden und Feuchtigkeitsmigration in Brotprodukten zu verhindern.
Präzision des Luftstroms statt roher Leistung: Der unidirektionale Luftstrom mit hoher Geschwindigkeit verhindert Temperaturgradienten und Turbulenzen und sorgt so für eine gleichmäßige Wärmeübertragung über die gesamte Produktladung.
Die Beladungsdichte wirkt sich auf die Effizienz aus: Ein falscher Produktabstand schränkt den Luftdurchgang ein, wodurch ein Mikroklima entsteht, das die Gefrierzeit verzögert und den Energieverbrauch drastisch erhöht.
Optimierung steigert den Wert: Ausgleich der anfänglichen Kapitalausgaben eines Tunnel-Schockfroster für Brot im Hinblick auf langfristige Energieeffizienz, Ertragserhaltung und minimierte Ausfallzeiten beim Abtauen sind der Kern der Kaufentscheidung.
Die Physik des Einfrierens von Brot: Erfolgskriterien für die Qualitätssicherung
Feuchtigkeitsmigration und Eiskristallbildung
Der Wassergehalt variiert erheblich zwischen vorgebackenem und vollständig gebackenem Brot. Beim Gefriervorgang liegt die kritische Temperaturzone zwischen -1°C und -5°C. Wenn Brot diese Zone zu langsam durchläuft, bilden sich große Eiskristalle. Bei der Umwandlung in Eis dehnt sich Wasser um etwa 9 % aus. Diese Expansion zerstört die Glutennetzwerke physisch. Sie verlieren die Gasspeicherung und die Krume zerbröselt beim Auftauen. Der primäre Erfolgsmaßstab ist das Erreichen der Mikrokristallisation. Dadurch bleibt die Elastizität der Krume erhalten und ein Aufbrechen der Zellwand wird verhindert.
Um den Einfluss der Gefrierraten auf die Zellstruktur zu verstehen, berücksichtigen Sie die folgenden Datenpunkte, die in Standardbäckereien beobachtet werden:
Gefriergeschwindigkeit
Zeit in der kritischen Zone (-1°C bis -5°C)
Eiskristallgröße
Auswirkungen auf die Krümelstruktur
Langsam (statischer Raum)
45 - 90 Minuten
Groß, gezackt
Schwerer Zellwandriss, hoher Feuchtigkeitsverlust
Mäßig (Standardstoß)
20 - 45 Minuten
Medium
Mäßiges Altern, leichte Beeinträchtigung der Textur
Stärkeretrogradation und Verhinderung von Stalining
Die Gefriergeschwindigkeit hat direkten Einfluss auf die Retrogradation von Amylopektin. Dies ist die Hauptursache für das Altbackenwerden von Brot. Ein präzises Gefriersystem mildert den Altbackenprozess im Vergleich zu statischen Strahlräumen. Kritische Altbackentemperaturen werden schnell umgangen. Durch schnelleres Einfrieren bleibt die Stärkestruktur erhalten. Beim Auftauen bleibt die frisch gebackene Konsistenz erhalten. Bediener müssen die Kerntemperaturen kontinuierlich überwachen, um sicherzustellen, dass das Produkt die Gefahrzone des Altbackenwerdens schnell verlässt.
Schutz der Krustenintegrität und Verhinderung von Austrocknung
Die Austrocknung der Oberfläche stellt ein erhebliches Risiko dar. Eine falsche Luftgeschwindigkeit oder zu lange Einwirkzeiten führen zu Gefrierbrand. Ein schnelles Einfrieren der Kruste ist erforderlich, um die innere Feuchtigkeit einzuschließen und die Knusprigkeit zu bewahren. Ein richtig gesteuerter Luftstrom sorgt dafür, dass die Kruste schnell gefriert. Dies wirkt als Barriere gegen weiteren Feuchtigkeitsverlust der Krume. Sie müssen die Luftgeschwindigkeit mit der Einwirkzeit in Einklang bringen, um zu verhindern, dass den äußeren Schichten Feuchtigkeit entzogen wird, bevor der Kern gefriert.
Bewertung der Luftströmungsdynamik von Tunnel-Schockfrostern
Unidirektionaler vs. turbulenter Luftstrom
Der unidirektionale Luftstrom verhindert lokale Turbulenzen in der Gefrierkammer. Turbulente Luft führt zu ungleichmäßigem Gefrieren. Dies führt zu Chargeninkonsistenzen, da die äußeren Produkte schneller gefrieren als die inneren Produkte. Eine gleichmäßige, unidirektionale Strömung stellt sicher, dass jedes Brot die gleiche konvektive Wärmeübertragung erhält. Sie vermeiden tote Zonen, in denen warme Luft zurückbleibt und den Gefrierprozess verzögert.
Abschwächung thermischer Gradienten im gesamten Gürtel
Die Technik muss eine gleichmäßige Wärmeübertragung über die gesamte Breite und Länge des Tunnels gewährleisten. Die Hochgeschwindigkeits-Kaltluftzirkulation minimiert Temperaturunterschiede zwischen der Ober- und Unterseite des Brotes. Dies verhindert Situationen, in denen die obere Kruste fest gefriert, während der Kern weich bleibt. Ein weicher Kern ist während der Lagerung anfällig für Altbackenheit und strukturellen Zusammenbruch.
Vermeidung von Luftbypass
Luftbypass entsteht, wenn zu große Abstände zwischen Band, Produkt und Tunnelwänden dafür sorgen, dass kalte Luft vollständig am Brot vorbeiströmt. Die Luft nimmt den Weg des geringsten Widerstands. Durch die Optimierung der Größe der Luftkanäle wird Luft mit hoher Geschwindigkeit direkt über und um die Produktoberflächen herum geleitet. Dies maximiert die konvektive Wärmeübertragung und verkürzt die Gesamtgefrierzeit. Umlenksysteme sind unerlässlich, um die Luft genau dorthin zu leiten, wo sie hin muss.
Lüfterplatzierung, Verblüffung und Geschwindigkeitskontrolle
Die interne Aerodynamik basiert auf Frequenzumrichtern (VFDs) für Lüfter, strategischer Ablenkung und Plenumdesign. Bewerten Sie während der Beschaffung die Luftstrommodellierung eines OEM. Computational Fluid Dynamics (CFD) überprüft, ob das Design tote Zonen eliminiert. Es gewährleistet eine gleichmäßige Geschwindigkeit über das Produktband.
Fordern Sie CFD-Modelle speziell für Ihre Brotsorte und Pfannenkonfiguration an.
Überprüfen Sie die VFD-Integration für alle Hauptzirkulationsventilatoren, um Geschwindigkeitsanpassungen zu ermöglichen.
Überprüfen Sie die Konstruktion der Ablenkelemente, um sicherzustellen, dass die Luft durch die Produktzone und nicht um sie herum gedrückt wird.
Testen Sie während der Inbetriebnahme die Luftgeschwindigkeit an mehreren Punkten über die gesamte Bandbreite.
Ladeparameter und Realitäten der Bandkonfiguration
Angemessener Produktabstand und Luftdurchlass
Der Zusammenhang zwischen Beladungsdichte und Gefriereffizienz ist direkt. Überlastung blockiert Luftkanäle. Dies zwingt den Kompressor dazu, härter zu arbeiten, verzögert die Kerngefrierzeit und erhöht den Energieverbrauch. Ein ausreichender Produktabstand ermöglicht eine freie Luftzirkulation. Sie sorgen für ein schnelles und gleichmäßiges Gefrieren. Bediener versuchen oft, den Durchsatz zu maximieren, indem sie das Band packen, was jedoch meist nach hinten losgeht, da die erforderliche Verweilzeit verlängert wird.
Riementypen und Wärmeleitfähigkeit
Mesh-Bänder und Massivbänder verhalten sich in Bäckereianwendungen unterschiedlich. Das Bandmaterial beeinflusst das Gefrieren von unten nach oben und das Eindringen von Luft bei Produkten wie Baguettes, Brötchen oder Kastenformen. Mesh-Gürtel ermöglichen im Allgemeinen eine bessere Luftzirkulation um die Unterseite des Produkts. Dadurch wird der Gefriervorgang beschleunigt. Bei rohen Teigen, die in ein Sieb fallen könnten, sind möglicherweise solide Bänder erforderlich, zum Ausgleich ist jedoch ein aggressiver Luftstrom von oben nach unten erforderlich.
Thermische Trägheit von Tabletts, Pfannen und Trägermedien
Backformen aus Metall oder Kunststoffbleche bringen eine hohe thermische Masse mit sich. Dadurch wird die Wärmeübertragung auf die Unterseite des Brotes verlangsamt. Die Gefrierkonfiguration muss sich anpassen, um den thermischen Fußabdruck von Trägermedien aus Metall und Kunststoff auszugleichen. Oft benötigen Sie einen angepassten Luftstrom oder längere Verweilzeiten. Schwere Pfannen aus Gusseisen oder dickem Stahl absorbieren enorme Mengen an Kühlkapazität, bevor das Brot überhaupt zu gefrieren beginnt.
Bewältigung hoher Wassergehalte und Wärmelasten
Dichte Brotteige besitzen im Vergleich zu luftig gebackenen Broten andere spezifische Wärmeeigenschaften. Die anfängliche Produkttemperatur und der Feuchtigkeitsgehalt bestimmen die erforderliche Kühlkapazität und Bandgeschwindigkeit. Ein höherer Feuchtigkeitsgehalt erfordert mehr Energie zum Gefrieren. Dies wirkt sich auf den Gesamtdurchsatz aus. Sie müssen die genaue thermische Belastung basierend auf dem schwersten und feuchtesten Produkt berechnen, das Sie verwenden möchten.
Lösungskategorien: Tunnel-Schockfroster vs. alternative Systeme
Wann sollte man sich für einen Tunnel-Schockfroster für Brot entscheiden?
Diese Systeme eignen sich ideal für die kontinuierliche Inline-Produktion, einheitliche Produktformen und hohe Durchsatzanforderungen. Sie lassen sich nahtlos in automatisierte Bäckereilinien integrieren. Sie erhalten ein gleichmäßiges Gefrieren ohne manuelle Handhabung. Wenn Ihre Anlage Tausende von Broten pro Stunde verarbeitet, bietet ein kontinuierliches lineares System die zuverlässigste Temperaturkontrolle.
Tunnel- vs. Spiralgefriergeräte
Spiralfroster bieten eine vertikale, platzsparende Stellfläche. Tunnelgefriergeräte sind horizontal angeordnet. Linearsysteme bieten oft eine schonendere Handhabung für empfindliche, ungebackene oder vorgebackene Teige. Sie vermeiden die mechanische Spannung und mögliche Produktverschiebungen, die bei Spiralsystemen üblich sind. Spiralen können dazu führen, dass sich der Teig verformt, wenn das Band unter hoher Spannung durch die Kurven navigiert.
Besonderheit
Tunnelsystem
Spiralsystem
Fußabdruck
Lang, linear, erfordert viel Stellfläche
Vertikal, kompakt, nutzt den Platz über der Decke aus
Produkthandhabung
Sanft, keine seitliche Bewegung oder Verschiebung der Riemenspannung
Kann in Kurven zu Verschiebungen oder Verformungen führen
Luftströmungsdynamik
Hochgradig kontrollierbares horizontales oder vertikales Auftreffen
Zum Durchdringen von Etagen ist ein komplexes Luftstrommanagement erforderlich
Wartungszugang
Allgemein einfacherer Zugang zu Spulen und Bandabschnitten
Es kann schwierig sein, die Innentrommel und die mittleren Ebenen zu erreichen
Tunnel vs. IQF-Systeme
Individuell schnell gefrorene Systeme (IQF) nutzen typischerweise die Fluidisierung für kleinere, partikelförmige Produkte wie Beeren oder gewürfeltes Fleisch. Dies verhindert eine Verklumpung. Für größere Brotprodukte ist die Standard-IQF-Fluidisierung ungeeignet. Der hohe Aufwind, der zum Fluidisieren eines Brotlaibs erforderlich ist, würde das Produkt beschädigen und absurde Energiemengen erfordern. Daher bleibt das standardmäßige lineare Gefrieren die bessere Wahl für Bäckereianwendungen.
Gesamtwertbeeinflussende Faktoren: Energie und Effizienz
Kühllast und Kompressoreffizienz
Die hohen Wärmeeigenschaften von Brot treiben den Energieverbrauch in die Höhe. Die Anpassung der Kompressorgröße an den spezifischen Durchsatz der Bäckerei ist von entscheidender Bedeutung. Die Auswahl des richtigen Kältemittels wirkt sich auf die langfristige Effizienz und die Betriebskosten aus. Ammoniaksysteme bieten eine hervorragende thermodynamische Effizienz für große Industrieanlagen. CO2-Systeme gewinnen aufgrund von Umweltvorschriften und hervorragender Leistung bei niedrigen Temperaturen an Bedeutung.
Abtauzyklen und Prozessverzögerungen
Frostbildung an den Verdampferschlangen aufgrund des Ausgasens von Brotfeuchtigkeit erhöht die Betriebskosten. Eis wirkt als Isolator und verringert die Fähigkeit der Spule, Wärme aufzunehmen. Funktionen wie sequentielles Abtauen oder Luftabtausysteme minimieren Produktionsausfallzeiten. Sie stellen sicher, dass der Gefrierschrank über längere Zeiträume mit höchster Effizienz arbeitet. Heißgas-Abtausysteme sind äußerst effektiv, erfordern jedoch eine sorgfältige Rohrleitungskonstruktion.
Kapitalaufwand vs. Ertragseinbehaltung
Um die Kapitalrendite zu berechnen, müssen die anfänglichen Kosten gegen reduzierten Produktabfall, geringeren Feuchtigkeitsverlust und Energieeinsparungen abgewogen werden. Ein höheres verkaufsfähiges Gewicht aufgrund der zurückgehaltenen Feuchtigkeit verbessert direkt die Rentabilität. Dies kompensiert die Anfangsinvestition in hochwertige Gefriergeräte. Jedes Gramm Wasser, das an die Gefrierschlangen verloren geht, ist ein Gramm Produkt, das Sie nicht verkaufen können.
Implementierungsrisiken und -minderung
Überwindung von Kondensation, Verklumpung und physikalischer Verformung
Rohe Teigstücke können sich berühren, verschmelzen und verformen, wenn die Ladeprotokolle fehlschlagen. Eine falsche Beladungsdichte führt dazu, dass benachbarte Teigstücke oder vorgebackene Brötchen verklumpen. Dies erfordert eine Trennung, die die Krustenästhetik beeinträchtigt. Zu den Minderungsstrategien gehören Krustengefrierzonen am Tunneleingang und mechanische Trennförderbänder. Sie müssen sicherstellen, dass die Produkte den richtigen Abstand haben, bevor sie in die Gefrierzone gelangen.
Wartung, Hygiene und Compliance
Clean-in-Place (CIP)-Systeme und Hygiene-Design-Prinzipien sind unerlässlich. Sie benötigen geneigte Böden und zugängliche Spulen. Die Einhaltung strenger Hygienestandards für Bäckereien verhindert die Bildung von Schimmel oder Bakterien im Gefrierschrank. Mehlstaub und Feuchtigkeit schaffen eine ideale Umgebung für mikrobielles Wachstum, wenn das System nicht regelmäßig gereinigt wird. Vollverschweißte Edelstahlgehäuse verhindern das Eindringen von Feuchtigkeit in die Dämmplatten.
Abschluss
Ein kontinuierliches Gefriersystem ist eine hochentwickelte thermodynamische Umgebung, in der Luftstrom und Beladung die Lebensfähigkeit des Produkts bestimmen. Sie können es nicht als einfache Kühlbox behandeln. Erfolg erfordert eine präzise Kontrolle der Wärmeübertragungsraten und der Luftgeschwindigkeit.
Fordern Sie empirische Daten von OEMs an und fordern Sie insbesondere CFD-Modelle für Ihre spezifische Brotsorte und Beladungsdichte an.
Führen Sie eine Anlagenprüfung durch, um die verfügbare Grundfläche und den Bedarf an struktureller Unterstützung zu ermitteln.
Berechnen Sie die exakten thermischen Belastungen auf der Grundlage der Spitzenproduktionsstunden und berücksichtigen Sie dabei das Pfannengewicht und die Teigfeuchtigkeit.
Planen Sie einen Pilottest mit ausgewählten Herstellern unter Verwendung Ihrer tatsächlichen Produktformulierungen.
FAQ
F: Was ist die ideale Gefriertemperatur für Brot in einem Schockfroster?
A: Der Standardbetriebsbereich liegt typischerweise bei -20 °C bis -40 °C. Das primäre Ziel besteht darin, die Kerntemperatur des Brotes schnell auf -18 °C zu senken, um eine langfristige Stabilität zu gewährleisten und ein Altbackenwerden zu verhindern.
F: Wie verhindert ein Tunnel-Schockfroster den Feuchtigkeitsverlust in Backwaren?
A: Durch schnelles Gefrieren werden Wassermoleküle in Mikrokristalle eingeschlossen, bevor sie an die Oberfläche wandern und verdunsten können. Dadurch bleiben die innere Feuchtigkeit und die frische Textur des Brotes erhalten.
F: Was ist Luftbypass und wie wirkt er sich auf die Gefriereffizienz in einem Tunnel-Schockfroster für Brot aus?
A: Luftbypass tritt auf, wenn kalte Luft den Weg des geringsten Widerstands um die Produktladung herum nimmt, anstatt darüber zu strömen. Dies führt zu langsamen, ungleichmäßigen Gefrierzeiten und Energieverschwendung.
F: Was ist der Unterschied zwischen einem Spiralfroster und einem Tunnel-Schockfroster für Brot?
A: Spiralgefriergeräte verfügen über ein vertikales, platzsparendes Design. Tunnelfroster nutzen einen linearen, horizontalen kontinuierlichen Durchfluss. Tunnelgefriergeräte bieten im Allgemeinen eine schonendere Handhabung für empfindliche Teige.
F: Wie wirkt sich die Beladungsdichte auf die Schnellgefrierzeiten aus?
A: Dicht verpackte Produkte schränken den Luftstrom in eine Richtung ein. Dadurch entstehen isolierte Taschen, die die zum Einfrieren des Brotkerns erforderliche Zeit drastisch verlängern und die Gesamteffizienz verringern.
F: Warum ist ein unidirektionaler Luftstrom in einem Schockfroster wichtig?
A: Der unidirektionale Luftstrom verhindert Turbulenzen und gewährleistet eine gleichmäßige Wärmeübertragung über alle Produkte auf dem Band. Dadurch werden Chargeninkonsistenzen und Temperaturgradienten vermieden.